
Carcasas de Válvulas Solenoides Embutidas en Profundidad: Selección de Materiales y Diseño para Aplicaciones Automotrices
Resumen
Las carcasas de válvulas solenoides para sistemas de frenado automotriz (ABS, EBS) son una aplicación crítica de embutición profunda. La carcasa debe ofrecer permeabilidad magnética, integridad de presión, resistencia a la corrosión y estabilidad dimensional, todo a volúmenes de producción. Aquí presentamos un análisis práctico de la selección de materiales, las reglas de diseño y la secuencia de fabricación para carcasas solenoides embutidas en profundidad.
Por qué la Embutición Profunda para Carcasas de Válvulas Solenoides
La embutición profunda es el proceso preferido para las carcasas de válvulas solenoides porque produce piezas huecas sin costura con espesor de pared uniforme, algo que no se puede obtener de manera confiable mediante mecanizado o soldadura. Esa uniformidad es importante por tres razones:
- Rendimiento del Circuito Magnético: El espesor de pared uniforme mantiene una distribución uniforme del flujo magnético, por lo que el solenoide responde de manera predecible.
- Integridad de Presión: Una embutición sin costura elimina las uniones soldadas que pueden convertirse en trayectorias de fuga bajo presión hidráulica o neumática.
- Precisión Dimensional:Las tolerancias ajustadas en diámetros internos y profundidades son críticas para el ajuste del émbolo y el control de la carrera.
Selección de Materiales para Carcasas de Solenoides
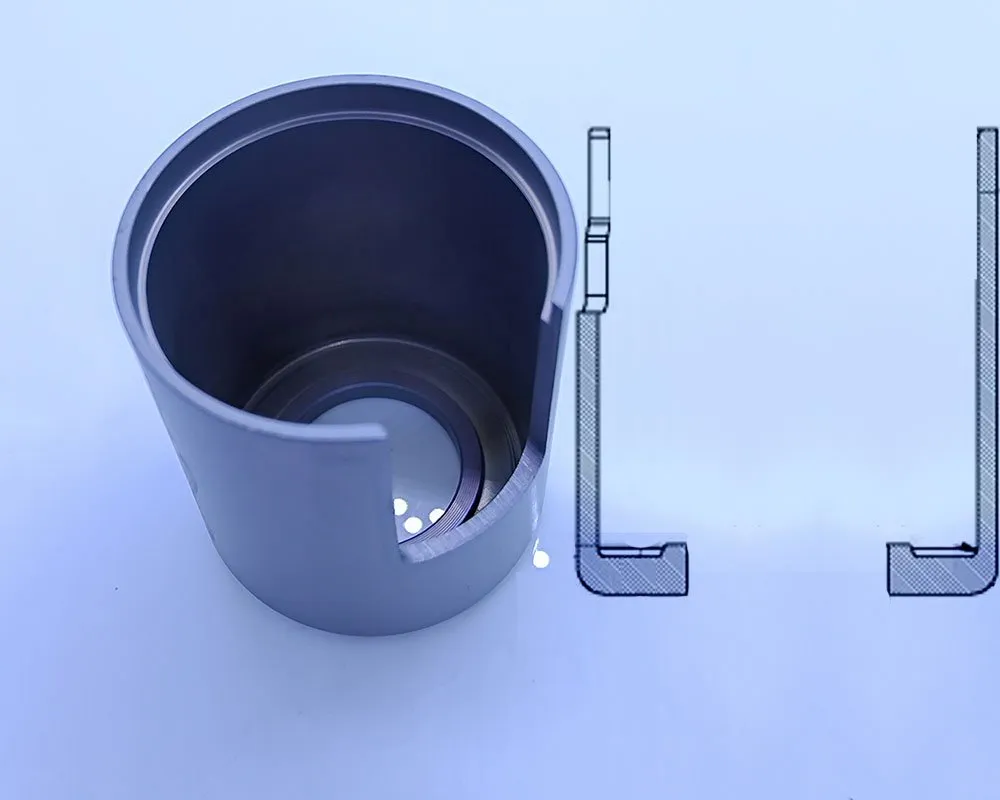
La elección del material impacta directamente el rendimiento magnético, la resistencia a la corrosión y la conformabilidad. Balford trabaja con una variedad de materiales para aplicaciones de solenoides:
| Material | Propiedades Clave | Aplicaciones Típicas |
|---|---|---|
| Acero de Bajo Carbono (p. ej., 1008, 1010) | Buena permeabilidad magnética, rentable, fácilmente conformable. Requiere recubrimiento (p. ej., zinc) para resistencia a la corrosión. | Carcasas de solenoides estándar para ABS y EBS en vehículos de pasajeros. |
| Acero Inoxidable (p. ej., 430F) | Buena resistencia a la corrosión y propiedades magnéticas. Conformabilidad reducida en comparación con el acero de bajo carbono. | Carcasas de válvulas hidráulicas que requieren mejor protección contra la corrosión. |
| Acero Inoxidable (p. ej., 304, 316L) | Excelente resistencia a la corrosión. No magnético en estado recocido; puede volverse ligeramente magnético después del trabajo en frío. | Aplicaciones en entornos severos (por ejemplo, vehículos comerciales, fuera de carretera). |
Consideración de diseño: Para circuitos magnéticos, la permeabilidad del material (μ) es un parámetro clave. El acero de bajo carbono ofrece un buen equilibrio entre costo y propiedades magnéticas. Si la resistencia a la corrosión es primordial, un material como el acero inoxidable 430F proporciona un compromiso.
Diseño para embutición profunda: Consideraciones para carcasas de solenoide
1. Relación de embutición y geometría
La relación profundidad-diámetro es un factor principal de la complejidad y el costo del proceso.
- Regla general: Si la profundidad de la pieza supera 1.5 veces su diámetro, un enfoque de estampado con troquel progresivo se vuelve difícil. Se requiere embutición profunda.
- Capacidad de Balford: Nos especializamos en embuticiones profundas desafiantes, incluidas aquellas con reducciones complejas de múltiples etapas para lograr la profundidad requerida y la distribución del espesor de pared.
2. Espesor de pared y tolerancias
- Dimensiones críticas:Diámetro interno para el ajuste del émbolo, espesor del fondo para la clasificación de presión y profundidad total para la longitud de carrera.
- Tolerancias alcanzables:Las características mecanizadas críticas seleccionadas se pueden controlar a ±0.001 mm donde el proceso, la geometría, el material y las condiciones de inspección lo permitan. La capacidad alcanzable para una característica específica se confirma a partir del plano durante la revisión de DFM, respaldada por controles certificados ISO 9001:2015 alineados con los requisitos de IATF 16949.
3. Acabado superficial
- Superficie interna:Un acabado liso reduce la fricción del émbolo y disminuye el desgaste durante la vida útil.
- Superficie externa:Para componentes recubiertos, se requiere una superficie uniforme para una adecuada adhesión del recubrimiento.
- Control del proceso:Nuestro proceso de embutición profunda produce una superficie lisa, a menudo eliminando la necesidad de mecanizado secundario.
4. Brida y características de montaje
- Diseño de brida:La brida (o labio) debe proporcionar una superficie de sellado confiable para anillos O o juntas.
- Recomendación:Especifique la planitud y una rugosidad superficial definida (Ra) en la brida para garantizar un sellado hermético bajo presión.
5. Roscas y operaciones secundarias
- Roscas:Las roscas, ya sean internas o externas, generalmente se agregan como operaciones secundarias—roscado o laminado de roscas—después de completar el ciclo principal de embutición profunda.
- Perforación de agujeros:Los agujeros piloto o agujeros de montaje se pueden agregar mediante un paso de perforación secundario o integrarse directamente en la secuencia del troquel progresivo.
Proceso de fabricación de Balford para carcasas de válvulas solenoides
Adquisición de material:- Obtenemos material certificado de acerías aprobadas, con trazabilidad completa y cumplimiento de los requisitos de RoHS y REACH.
- Adquisición de material:Diseño de utillaje: Nuestro equipo de ingeniería diseña y construye utillaje de embutición profunda de múltiples etapas, prestando atención al flujo del material y al control del adelgazamiento de la pared.
- Diseño de utillaje:Embutición profunda: Ejecutamos la secuencia de embutición en prensas de alta precisión, controlando la fuerza del sujetachapa y la lubricación para mantener una geometría de pieza consistente.
- Embutición profunda:Inspección de calidad: Las verificaciones en proceso y finales se realizan con CMM calibradas y calibradores dedicados, verificando cada dimensión contra el plano.
- Inspección de calidad:Operaciones secundarias: El galvanoplastia, el tratamiento térmico o el laminado de roscas se manejan internamente cuando es práctico, o se coordinan a través de nuestra red de socios verificados.
- Operaciones secundarias:Ventajas de las carcasas solenoides embutidas en profundidad frente a las alternativas mecanizadas
Carcasa embutida en profundidad
Carcasa mecanizada (p. ej., a partir de barra)| Utilización del material | Alta (desperdicio mínimo) | Baja (desperdicio significativo de material por mecanizado) |
|---|---|---|
| Velocidad de producción | Alta (adecuada para producción en volumen) | Lenta (el tiempo de ciclo por pieza es largo) |
| Espesor de pared | Uniforme, consistente | Puede variar; depende del tamaño del material de partida |
| Integridad de la pieza | Uniforme, consistente | Puede variar; depende del tamaño del material de partida |
| Integridad de la pieza | Sin costuras de soldadura en absoluto — la pieza sale del troquel como una sola pieza continua. | Sin líneas de soldadura — la carcasa se forma a partir de una sola pieza en bruto, por lo que no hay nada que esmerilar o inspeccionar. |
| Costo | Costo por pieza más bajo en volumen — el utillaje se amortiza rápidamente una vez que se trabaja con prensas alimentadas por bobina. | Costo por pieza más alto |
| Plazo de entrega | Plazo de entrega inicial más largo para el utillaje — espere de 30–60 días para la construcción y prueba del troquel progresivo. | Plazo de entrega de utillaje más corto — a menudo podemos reducirlo con plataformas de troqueles existentes o utillaje blando. |
Preguntas frecuentes: Preguntas de ingeniería sobre carcasas solenoides
P: ¿Qué materiales recomienda Balford para una carcasa solenoide que requiere tanto permeabilidad magnética como resistencia a la corrosión?
R: Para la mayoría de las aplicaciones, el acero inoxidable 430F ofrece un equilibrio sólido — es magnético y resiste razonablemente en entornos ligeramente corrosivos. Si necesita mejor resistencia a la corrosión, el 304 o el 316L funcionarán, pero tenga en cuenta que pueden volverse ligeramente no magnéticos después del conformado, lo que podría debilitar su circuito magnético. Sugeriría confirmar sus requisitos de flujo con su equipo de diseño desde el principio. Nuestros ingenieros pueden ayudar con la selección de material y enviar muestras para sus pruebas de validación.
P: ¿Cuál es la relación máxima profundidad-diámetro que Balford puede lograr para una carcasa solenoide embutida en profundidad?
R: Depende del material y la geometría. Para aceros automotrices típicos, podemos alcanzar relaciones de embutición superiores a 2.5:1 en la pieza final mediante el uso de una secuencia de reducciones de embutición. Si nos envía el plano de su pieza o las especificaciones objetivo, le daremos una evaluación de viabilidad concreta.
P: ¿Puede Balford producir carcasas solenoides con brida y roscas internas?
R: Sí. Podemos embutir la brida como parte del proceso de conformado. Las roscas internas generalmente se agregan como una operación secundaria — el laminado de roscas es nuestra opción preferida por su resistencia y precisión dimensional. Nos encargaremos de eso como parte del alcance completo del proyecto, para que obtenga una pieza terminada lista para el ensamblaje.
P: ¿Cómo garantiza Balford la integridad de presión de una carcasa embutida en profundidad?
R: Nuestro sistema de calidad abarca certificaciones de material e inspección dimensional durante toda la producción. Para piezas que retienen presión, ofrecemos pruebas de fugas como servicio de valor agregado. Nuestro sistema certificado ISO 9001:2015, con controles alineados a los requisitos de IATF 16949, significa que la prevención de defectos está integrada en el proceso en lugar de detectarse solo en la inspección final.
P: ¿Qué certificaciones tiene Balford para la fabricación de componentes automotrices?
R: Balford está certificado bajoISO 9001:2015y opera su sistema de gestión de calidad conforme a los requisitos deIATF 16949, por lo que nuestros controles se alinean con las expectativas de la industria automotriz. También podemos suministrar certificaciones de material y declaraciones RoHS/REACH con sus embarques.
P: ¿Cómo puedo obtener una cotización para una carcasa de válvula solenoide embutida en profundidad?
R: Envíenos su plano 2D con tolerancias indicadas, el modelo 3D, la especificación de material y la cantidad anual estimada. Le responderemos con una cotización que desglosa por separado los costos de herramental y el precio por pieza.