Estampado por embutición profunda vs. estampado con troquel progresivo: Selección de proceso para componentes metálicos de precisión
Resumen
El estampado por embutición profunda y el estampado con troquel progresivo abordan requisitos de fabricación fundamentalmente diferentes. La embutición profunda es la opción correcta para componentes huecos sin costura donde el espesor de pared se mantiene uniforme y la profundidad de la pieza supera el diámetro. El estampado con troquel progresivo está diseñado para producciones de alto volumen de piezas planas o contorneadas, con características agregadas secuencialmente a medida que el material en tira avanza a través del troquel. La elección del proceso afecta directamente la calidad de la pieza, la inversión en utillaje, las tasas de desperdicio y la eficiencia del ciclo. El factor decisivo se reduce a la geometría: las piezas profundas necesitan un flujo de material controlado; los troqueles progresivos manejan piezas con múltiples características en una sola pasada sobre material en bobina.
¿Qué es el estampado por embutición profunda?
El estampado por embutición profunda es un proceso de conformado de metales en el que un punzón tira radialmente de un disco plano hacia la cavidad de un troquel, produciendo una pieza hueca sin costura. La especificación que lo define: la profundidad conformada supera el diámetro de la pieza, lo que obliga al material a fluir en lugar de simplemente doblarse.
El proceso pasa por múltiples etapas, o reducciones de embutición, para evitar desgarros o arrugas. Cada pasada acerca el material a la geometría final mientras se controla el adelgazamiento y el endurecimiento por deformación. El metal se comporta como un fluido viscoso, lo que proporciona un espesor de pared consistente en toda la pieza, algo que no se puede obtener con ensamblajes soldados o de múltiples piezas.
Ventajas de la embutición profunda
Construcción sin costura: Las piezas salen de la prensa sin juntas soldadas, costuras ni puntos de sujeción. Eso es un requisito crítico para componentes de transferencia de fluidos, recipientes a presión y carcasas donde la integridad estructural no es negociable.
Espesor de pared uniforme: Las características de flujo de material de la embutición profunda producen piezas con espesor de pared y propiedades mecánicas consistentes en toda la geometría.: Las características de flujo de material de la embutición profunda producen piezas con espesor de pared y propiedades mecánicas consistentes en su totalidad.
Geometrías complejas: Produce formas profundas y huecas con características intrincadas que otros métodos no pueden manejar eficientemente, como carcasas multicavidad o copas escalonadas.Geometrías complejasBeneficios del endurecimiento por deformación: La deformación plástica durante la embutición aumenta la resistencia a la tracción, por lo que las piezas terminadas ofrecen mejores relaciones resistencia-peso que la lámina plana original.
Acabado superficial liso: Las superficies embutidas muestran menos marcas de herramienta e interrupciones que el estampado progresivo, lo que convierte a este proceso en una opción sólida para piezas visibles o cualquier aplicación donde la estética importe.: La deformación plástica durante la embutición aumenta la resistencia a la tracción, lo que da a las piezas terminadas mejores relaciones resistencia-peso que la lámina plana de la que provienen.
Limitaciones de la embutición profundaAcabado superficial lisoMayores costos de utillaje: Los troqueles de embutición profunda son más complejos y costosos de fabricar que el utillaje de estampado progresivo, especialmente cuando se escalonan múltiples embuticiones.
Velocidades de producción más lentas: Funciona a velocidades de ciclo moderadas en comparación con el estampado progresivo, porque se trabaja con múltiples etapas de conformado y flujo de material controlado.
Limitaciones de material: Requiere metales altamente dúctiles con elongación superior al 30% y relaciones límite elástico-resistencia a la tracción inferiores a 0.65. Los materiales frágiles o las aleaciones de alta resistencia no funcionan sin pasos intermedios de recocido.: Los troqueles de embutición profunda son más complejos y costosos de producir que el utillaje de estampado progresivo, particularmente para embuticiones de múltiples etapas.
Equipo especializado: Requiere configuraciones de prensa y utillaje específicas para la embutición profunda, lo que limita el conjunto de talleres que realmente pueden ejecutar el proceso.Velocidades de producción más lentasDefectos comunes en la embutición profunda
Limitaciones del materialAdelgazamiento: Reducción predecible del espesor de pared que usted controla al ajustar correctamente la secuencia de reducción del estirado.
Arrugas: Aparecen cuando la presión del sujetador del blanco es demasiado baja o las relaciones de estirado son incorrectas.: Requiere prensas y configuraciones de herramientas específicas para el estirado profundo, lo que limita el número de fábricas capaces de realizar el proceso.
Oreo: Impulsado por la dirección del grano en el material en relación con la forma en que orienta el blanco.Defectos comunes en el estirado profundo
Desgarro- Adelgazamiento: Reducción predecible del espesor de pared que debe controlarse mediante una secuencia adecuada de reducción del estirado
- Arrugas: Causadas por presión insuficiente del sujetador del blanco o relaciones de estirado incorrectas
- Oreo: Impulsado por la dirección del grano del material en relación con la orientación del blanco
- Desgarro: Esto ocurre cuando la reducción total del estirado excede lo que el material puede soportar, causando que el metal se adelgace o se parta en el radio de estirado.
¿Qué es el estampado con troquel progresivo?

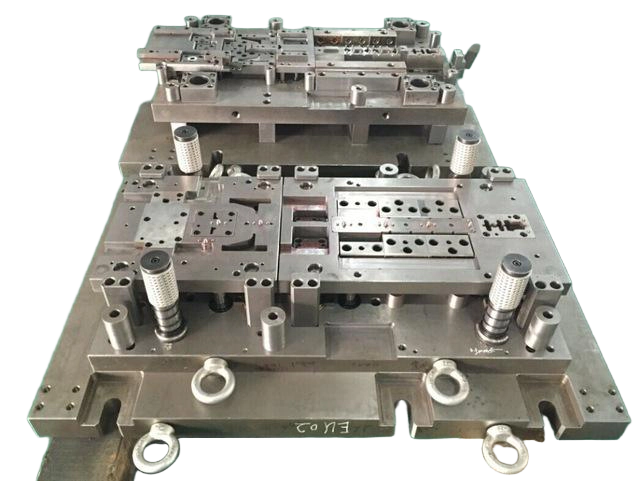
El estampado con troquel progresivo es un proceso de alta velocidad en el que una tira continua de metal pasa a través de una sola herramienta con múltiples estaciones. Cada estación realiza una operación específica—troquelado, perforado, doblado, repujado, acuñado o conformado—de modo que la pieza se forma paso a paso, y en la estación final se corta libre de la tira portadora.El estampado con troquel progresivo es un proceso de fabricación de alta velocidad en el que una tira de metal se alimenta a través de múltiples estaciones dentro de una sola herramienta. Cada estación realiza una o más operaciones—troquelado, perforado, doblado, repujado, acuñado o conformado—hasta que una pieza terminada emerge en la estación final, donde se corta libre de la tira portadora.
La clave es el avance preciso de la tira, generalmente controlado por pilotos que se ubican en agujeros previamente perforados para mantener la alineación dentro de unas pocas milésimas de pulgada.El proceso depende del avance preciso de la tira, típicamente guiado por pilotos que se acoplan a agujeros previamente perforados para asegurar la alineación dentro de milésimas de pulgada.
Ventajas del estampado con troquel progresivoVentajas del estampado con troquel progresivo
Producción de alta velocidad: Para geometrías simples, se puede operar a 800 piezas por minuto o más, lo cual es difícil de superar en volumen.Producción de alta velocidadEficiencia de costos en volumen: Una vez que se amortiza la herramienta, el costo por pieza es sustancialmente menor que el estirado profundo para piezas que se ajustan al proceso.
Combinaciones complejas de características: Se pueden incorporar agujeros, dobleces, conformados y repujado en una sola herramienta, de modo que no se envían piezas a trabajos secundarios.: Una vez amortizada la herramienta, los costos por pieza son significativamente menores que el estirado profundo para geometrías compatibles.
Menor inversión en herramientas: Para piezas poco profundas, un troquel progresivo típicamente cuesta menos que una herramienta de estirado profundo de múltiples etapas.Combinaciones complejas de característicasCalidad consistente: Con la guía automatizada de la tira y sensores dentro del troquel, se obtienen resultados repetibles en corridas largas sin intervención constante del operador.
Limitaciones del estampado con troquel progresivo: Los troqueles progresivos generalmente cuestan menos que las herramientas de estirado profundo de múltiples etapas para piezas con características poco profundas.
Limitación de profundidad: El límite práctico para el estirado en un troquel progresivo es aproximadamente 1.5 veces el diámetro de la pieza. Más allá de eso, la tira portadora no puede alimentar suficiente material a la estación de conformado, por lo que se produce adelgazamiento, desgarro o distorsión.Calidad consistenteMarcas testigo de las lengüetas portadoras: Cada pieza tendrá pequeñas marcas donde se separó de la tira. Si tiene una superficie cosmética, esas marcas deben ocultarse o necesitará un paso de acabado secundario.
Marcas de estación: Las múltiples estaciones de conformado pueden dejar líneas testigo visibles en la superficie de la pieza, lo que puede ser una preocupación para áreas expuestas.
Limitación de profundidad: El límite general de la industria para el estirado con troquel progresivo es de aproximadamente 1.5 veces el diámetro de la pieza. Más allá de esta relación, la conexión de la tira portadora priva de material a la estación de conformado, causando adelgazamiento, desgarro y distorsión.
Marcas testigo de las lengüetas portadoras: Cada pieza lleva pequeñas marcas donde se separó de la tira portadora. Para caras decorativas, estas marcas deben posicionarse fuera de la vista o requieren acabado secundario.
Marcas de estación: Múltiples estaciones de conformado pueden dejar marcas testigo visuales en la superficie de la pieza.
Restricción de material: Las piezas permanecen unidas a la tira durante la conformación, por lo que las operaciones que requieren que la pieza esté libre—como el repujado, el estirado, el rizado de bridas o el laminado de roscas—no son factibles en un troquel progresivo.
Flexibilidad de diseño reducida: Cambiar la geometría de la pieza generalmente implica cortar un nuevo herramental, lo que agrega tanto costo como tiempo de entrega en comparación con el enfoque más iterativo posible con herramental de estampado profundo.
Defectos comunes en el estampado progresivo
- Rebabas: Generalmente provienen de bordes de punzón desgastados o de una holgura de troquel demasiado generosa para el espesor del material.
- Fallas de alimentación: Ocurren cuando la alineación de la tira se desvía, a menudo debido al desgaste de los pilotos o a un tiempo de alimentación inadecuado.
- Distorsión: Aparece cuando los pasos secuenciales de conformación acumulan tensión interna sin una estación de alivio para controlarla.
Comparación de diferencias clave
| Característica | Estampado profundo | Estampado con troquel progresivo |
|---|---|---|
| Profundidad de la pieza | Puede exceder el diámetro de la pieza; las geometrías profundas y huecas son estándar | Perfiles poco profundos o contorneados; profundidad típicamente menor a 1.5× el diámetro |
| Velocidad de producción | Moderada—cada etapa de estirado agrega tiempo de ciclo | Alta—hasta más de 800 piezas por minuto en prensas alimentadas por bobina |
| Costo del herramental | Alto—troqueles de estirado multietapa complejos | Moderado a alto—depende de la cantidad de características y la complejidad de las estaciones |
| Espesor de pared | Uniforme, con propiedades mecánicas consistentes en toda la pieza | Variable—puede ocurrir adelgazamiento en los dobleces o en las características conformadas |
| Idoneidad del material | Aleaciones dúctiles y conformables como aluminio, acero inoxidable y cobre | Amplia gama, incluyendo grados más duros y materiales pre-templados |
| Construcción sin costuras | Sí—sin uniones ni costuras | No—las características se forman secuencialmente |
| Acabado superficial | Liso, con marcas de herramienta mínimas | Puede tener marcas de lengüeta portadora y marcas de estación |
| Idoneidad de aplicación | Carcasas, envolventes, componentes de fluidos, recipientes a presión | Soportes, clips, conectores, componentes con múltiples características |
| Tasa de desperdicio | Menor cuando se escalona adecuadamente | Puede ser mayor debido al desperdicio de la tira portadora |
| Flexibilidad de diseño | Mayor para cambios iterativos | Limitada una vez que se compromete el herramental |
Aplicaciones por industria
Aplicaciones del estampado profundo
Automotriz: Tanques de combustible, carcasas de baterías para vehículos eléctricos, componentes del sistema de frenos, piezas estructurales expuestas a presión o vibración.: Tanques de combustible, carcasas de baterías para vehículos eléctricos, componentes del sistema de frenos, piezas estructurales expuestas a presión o vibración.
Dispositivos médicosAeroespacial: Componentes del sistema de combustible, piezas de la estructura del fuselaje, aplicaciones que requieren optimización de la relación resistencia-peso.
Bienes de consumo: Latas de bebidas, fregaderos de cocina, carcasas de electrodomésticos que requieren acabados cosméticos.: Componentes del sistema de combustible, piezas de la estructura del fuselaje, aplicaciones que requieren optimización de la relación resistencia-peso.
Sistemas de fluidos: Componentes hidráulicos, piezas de transferencia de fluidos, recipientes a presión.Bienes de consumoAplicaciones de estampado con troquel progresivo
Automotriz: Soportes, clips, sujetadores, componentes estampados con múltiples características y uso anual estable y alto.: Componentes hidráulicos, piezas de transferencia de fluidos, recipientes a presión.
Aplicaciones de estampado con troquel progresivo
Automotriz: Soportes, clips, sujetadores, componentes estampados con múltiples características y uso anual estable y alto.
Electrónica: Carcasas de conectores, blindajes EMI y componentes de precisión para electrónica de consumo: tolerancias ajustadas y acabado superficial uniforme son la norma aquí.: Carcasas de conectores, blindajes EMI, componentes de precisión para electrónica de consumo.
Industrial: Herrajes, paneles y componentes que necesitan perforado, doblado y conformado en una sola pasada de herramienta: ideal para producciones de alto volumen donde la repetibilidad es importante.IndustrialAeroespacial: Soportes estructurales y artículos de ferretería estándar, con certificaciones de material y trazabilidad manejadas según sus especificaciones.
AeroespacialDiseño para estampado: Consideraciones críticas
Cuándo seleccionar el embutido profundo
Diseño para estampado: Consideraciones críticas
La profundidad de la pieza supera 1.5 veces el diámetro
- Se requiere una geometría hueca sin costuras
- La profundidad de la pieza supera 1.5 veces el diámetro El espesor de pared uniforme es crítico
- Se requiere geometría hueca sin costuras La aplicación exige integridad a presión o fluidos
- El espesor de pared uniforme es crítico El acabado cosmético es importante
- La aplicación exige integridad a presión o fluidos
- Cuándo seleccionar el estampado con troquel progresivo
Las características de la pieza son planas o ligeramente contorneadas
- La profundidad es menor a 1.5 veces el diámetro
- Las características de la pieza son planas o ligeramente contorneadas Se requieren múltiples características (perforado, doblado, repujado)
- La profundidad es menor a 1.5 veces el diámetro El volumen de producción es muy alto
- Se requieren múltiples características (perforado, doblado, repujado) Se debe minimizar el costo de utillaje
- El volumen de producción es muy alto
- Se debe minimizar el costo de utillaje
Principios generales de diseño
Selección de material: Para el embutido profundo, se necesitan materiales con alta anisotropía (valor r superior a 1.6) y elongación superior al 30%. Las relaciones bajas entre límite elástico y resistencia a la tracción—inferiores a 0.65—brindan la mejor conformabilidad y reducen el riesgo de agrietamiento.: El embutido profundo requiere materiales con alta anisotropía (valor r superior a 1.6) y elongación superior al 30%. Los materiales con relaciones bajas entre límite elástico y resistencia a la tracción (inferiores a 0.65) funcionan mejor.
Radios de punzón y matriz: En el herramental de embutido profundo, el radio de entrada de la matriz debe ser de 4 a 10 veces el espesor del material. Esto controla el flujo del material hacia la cavidad y minimiza la concentración de esfuerzos en la línea de doblez.Radios de punzón y matrizPlanificación de reducción de embutido: Se deben respetar los límites del material en cada etapa de embutido. Las reducciones demasiado agresivas romperán la pieza; reducir poco agrega costo porque se ejecutan etapas adicionales innecesarias.
Estrategia de lubricación: El embutido profundo depende de una lubricación efectiva para reducir el coeficiente de fricción de alrededor de 0.15 hasta 0.05. Solo eso puede reducir los requisitos de carga del punzón hasta en un 30%, lo que extiende la vida útil del herramental y mejora la consistencia de la pieza.: Respetar los límites del material para cada etapa de embutido. Las reducciones agresivas causan desgarro; las reducciones insuficientes aumentan el costo por etapas adicionales.
Consideraciones de tolerancia: El estampado progresivo puede mantener tolerancias ajustadas, pero se debe considerar el retroceso elástico y el desgaste del herramental durante la producción. El embutido profundo brinda precisión dimensional consistente, pero el diseño de la matriz debe gestionar cuidadosamente el adelgazamiento de la pared para mantenerse dentro de especificación.Estrategia de lubricaciónNormas de la industria: Consultar ISO 2768 para orientación sobre tolerancias generales. En automoción, médica o aeroespacial, normalmente se necesita una certificación de sistema de gestión de calidad como IATF 16949 o ISO 13485 para cumplir con los requisitos del cliente.
Consideraciones de toleranciaPreguntas frecuentes
¿Cuál es la diferencia entre el embutido profundo y el estampado progresivo?: Consultar ISO 2768 para orientación sobre tolerancias generales. Las industrias reguladas (automoción, médica, aeroespacial) normalmente requieren una certificación específica de sistema de gestión de calidad.
El embutido profundo es un proceso de conformado de metal que produce piezas huecas sin costura—la profundidad supera el diámetro—al tirar el material hacia una cavidad de matriz. El estampado progresivo es un proceso de alta velocidad donde una tira alimentada desde bobina pasa por múltiples estaciones, cada una realizando una operación específica como troquelado, perforado o conformado, para fabricar piezas planas o contorneadas. La diferencia clave es la profundidad de la pieza: el embutido profundo produce formas profundas y huecas, mientras que el estampado progresivo es para diseños poco profundos o contorneados.¿Qué proceso es mejor para piezas cilíndricas profundas?
El embutido profundo es la elección correcta para piezas cilíndricas profundas. Como regla general, si la profundidad de la pieza supera aproximadamente 1.5 veces el diámetro, un troquel progresivo tendrá dificultades—la tira portadora restringe el flujo del material, causando desgarro y distorsión. El embutido profundo permite que el disco se mueva libremente, tirando el metal hacia la cavidad mediante reducciones escalonadas, para obtener una pieza limpia y consistente.
¿Cuál es la relación límite de embutido en el embutido profundo?
La relación límite de embutido (LDR) es la relación máxima entre el diámetro del disco y el diámetro del punzón que se puede lograr en una sola operación de embutido sin falla. Para la mayoría de los metales dúctiles, la LDR está entre 1.8 y 2.3 en un solo paso. Si se necesitan piezas más profundas, se requieren múltiples etapas de embutido con recocido intermedio para restaurar la conformabilidad.
¿El embutido profundo cuesta más que el estampado?
El embutido profundo normalmente tiene costos iniciales de herramental más altos porque las matrices son más complejas y se necesita equipo de prensa especializado. Pero para la geometría adecuada, el embutido profundo puede ser más rentable en volúmenes de producción una vez que se consideran la tasa de desperdicio, las operaciones secundarias y el rendimiento de la pieza. Forzar piezas profundas mediante estampado progresivo puede elevar las tasas de desperdicio al 40%, lo que rápidamente consume cualquier ahorro en herramental.
La relación límite de embutido (LDR) es la relación máxima entre el diámetro del disco y el diámetro del punzón que se puede lograr en una sola operación de embutido sin falla. Para la mayoría de los metales dúctiles, la LDR varía de 1.8 a 2.3 en una sola operación. Las piezas que requieren embutidos más profundos necesitan múltiples etapas con recocido intermedio.
¿El embutido profundo cuesta más que el estampado?
El embutido profundo normalmente tiene costos iniciales de herramental más altos debido a matrices más complejas y equipo especializado. Sin embargo, para geometrías compatibles, el embutido profundo puede producir piezas de manera más rentable en volúmenes de producción cuando se consideran factores como la tasa de desperdicio, las operaciones secundarias y el rendimiento de la pieza. Forzar piezas profundas mediante estampado progresivo puede causar tasas de desperdicio del 40%, erosionando cualquier ahorro en herramental.
¿Qué grados de material funcionan mejor para el embutido profundo?
El embutido profundo requiere metales con buena ductilidad y conformabilidad. Normalmente trabajamos aluminio 1100 o 3003, acero inoxidable de la serie 300, aleaciones de cobre, acero de bajo carbono, además de grados selectos de titanio y níquel. Se busca elongación superior al 30% y una relación baja entre límite elástico y resistencia a la tracción—eso mantiene el material fluyendo uniformemente a través de la matriz sin agrietarse ni arrugarse.
¿Cómo afecta la elección del proceso al acabado superficial?
El embutido profundo brinda un acabado más suave con menos marcas de herramienta, por eso es la opción preferida para carcasas visibles y piezas cosméticas. El estampado progresivo deja bordes cortados limpios, pero se ven marcas de las lengüetas portadoras y líneas testigo de las estaciones. Si la pieza tiene una cara decorativa, planificamos la ubicación de las lengüetas fuera de la superficie visible o agregamos una operación secundaria para limpiarla.
¿Qué proceso ofrece mayor rendimiento en grandes volúmenes?
El estampado progresivo gana en velocidad—las geometrías simples pueden producir más de 800 piezas por minuto en una prensa alimentada por bobina. El embutido profundo es más lento, normalmente de 15 a 40 golpes por minuto, porque cada etapa controla el flujo del material para evitar adelgazamiento o desgarro. Esa es la disyuntiva: velocidad versus profundidad de conformado.