Servicio de Ingeniería de Troqueles de Balford · Zhuji, Zhejiang
Ingeniero de Diseño de Troqueles de Estampado
Balford combina diseñadores de troqueles senior con un flujo de trabajo de ingeniería asistido por IA que convierte los planos del cliente en diseños viables, costeados y listos para troquelar más rápido. Desde la recepción del plano y la revisión de riesgos de DFM hasta la cotización, el diseño del troquel, la fabricación interna del herramental y las muestras PPAP, un solo equipo de ingeniería responsable se encarga del troquel.
¿Qué es el servicio de ingeniería de diseño de troqueles de estampado de Balford?
Los compradores con una pieza estampada o embutida en profundidad generalmente necesitan respuestas a tres decisiones antes de que comience el herramental: ¿se puede fabricar?, ¿cuánto costará? y ¿cómo debe diseñarse el troquel? El servicio de ingeniería de troqueles de Balford responde a las tres en un solo flujo de trabajo.
Cómo funciona el servicio
Qué cubre la revisión de ingeniería
Conformabilidad
Relación de embutición, viabilidad de un solo golpe vs. múltiples etapas, adelgazamiento de pared y necesidades de lubricación para acero, acero inoxidable, aluminio y hierro puro.
Tolerancias y datums
Dimensiones críticas verificadas contra la capacidad realista de piezas embutidas; datums funcionales y métodos de medición definidos antes del utillaje.
Registro de riesgos del utillaje
Arrugas, agrietamiento, retroceso elástico, distorsión de agujeros, dirección de rebaba, gripado y riesgos de vida útil del troquel registrados con mitigaciones.
Factores de costo
Utilización del material, número de estaciones, tamaño del troquel, acero para herramientas, acabado superficial y mecanizado secundario cuantificados desde el inicio.
Características en el troquel
Punzonado, conformado, roscado y características de sensor/ensamble secuenciadas para que las operaciones posteriores no distorsionen las anteriores.
Documentación automotriz
FAI, documentación alineada con PPAP y soporte IMDS planificados desde el inicio del proyecto para números de parte automotrices.
Capacidades detrás de la revisión de ingeniería
| Capacidad | Qué significa para su troquel | Referencia |
|---|---|---|
| Diseño y fabricación de troqueles progresivos | Utillaje de tira multiestación para piezas estampadas de alto volumen, incluyendo conformado, roscado y sensado en el troquel. | Estampado con troquel progresivo |
| Diseño y fabricación de troqueles de embutición profunda | Utillaje de embutición de una sola etapa y multi-etapa para carcasas, latas, manguitos y cascos de sensor con adelgazamiento controlado. | Estampado por embutición profunda |
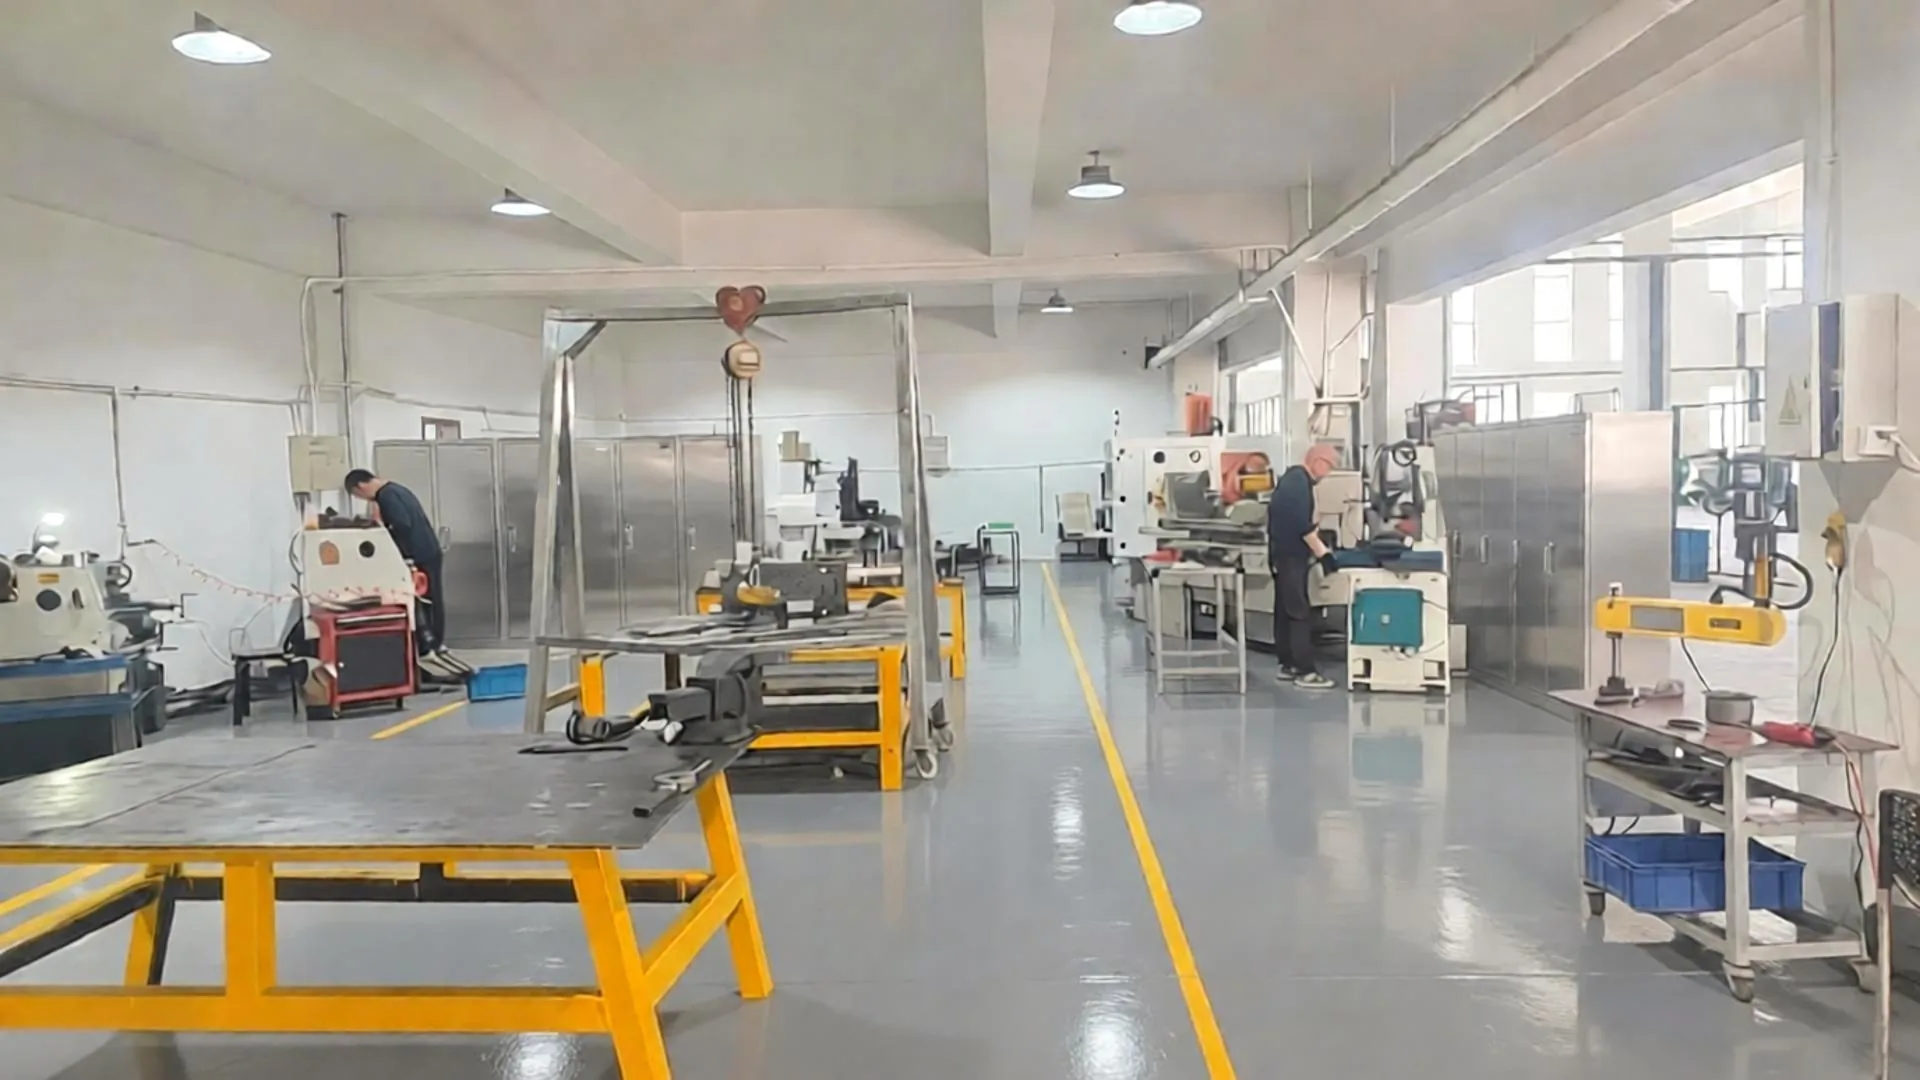
| Taller de utillaje interno | Rectificado de superficies, electroerosión por hilo, torneado/fresado CNC, tratamiento térmico y prueba dentro de la planta de Balford. | Resumen del taller de utillaje |
| PPAP e IMDS | FAI, estudios de capacidad y documentación de cumplimiento de materiales para programas automotrices. | Capacidad PPAP |
Las estimaciones de ingeniería en la revisión son valores de primera pasada confirmados por DFM y prueba. Los planos finales del troquel son liberados por los ingenieros de CAD/utillaje de Balford antes de la fabricación.
Diseño de troqueles de estampado — preguntas de compradores respondidas
¿Qué archivos debo enviar para la revisión del diseño del troquel?
Los planos en PDF, DXF/DWG, STEP o modelos 3D funcionan mejor. Incluya el grado y espesor del material, el volumen anual, el nivel de PPAP y cualquier nota sobre tolerancias críticas o acabado superficial. Los elementos faltantes se convierten en una breve lista de confirmación en lugar de suposiciones.
¿Cuánto tiempo toma el DFM y la cotización?
Balford normalmente responde dentro de un día hábil para piezas estampadas estándar; las piezas de embutición profunda de múltiples etapas pueden necesitar un día adicional para el concepto del herramental. El diseño y la fabricación del troquel generalmente toman de 15–30 días después de la confirmación del pedido.
¿Diseñan y fabrican el troquel internamente?
Sí. El diseño de la tira o la secuencia de embutición, la estructura del troquel, la selección del acero para herramientas y la lista de materiales son preparados por los ingenieros de troqueles de Balford, y el herramental se mecaniza, ensambla y prueba en nuestro propio taller de troqueles. Solo el EDM de hilo lento se subcontrata, y solo para detalles especiales.
¿Pueden revisar piezas que requieren embutición profunda de múltiples etapas?
Sí. La embutición profunda de múltiples etapas es una capacidad central de Balford para carcasas de válvulas solenoides, carcasas de sensores y piezas de motores. La revisión define cada reembutición, verifica el adelgazamiento acumulado y señala el recocido intermedio cuando es necesario.
¿Proporcionan muestras y documentación de PPAP?
Sí. Los troqueles se prueban en las prensas de producción de Balford, las primeras piezas se inspeccionan internamente, y la documentación alineada con PPAP más los datos de IMDS se pueden preparar para números de pieza automotrices.
¿Qué pasa si mi pieza no es adecuada para estampado o embutición profunda?
La revisión lo dirá directamente y sugerirá una alternativa: mecanizado CNC, fabricación de chapa metálica o un cambio de diseño que haga la pieza conformable. No forzamos las piezas hacia un proceso que fallará.
Comience con una revisión DFM gratuita
Envíe su plano y volumen objetivo — el equipo de ingeniería de troqueles y ventas de Balford normalmente responde dentro de 24 horas con una opinión de viabilidad y una cotización de producción.