Taller de utillaje de Balford · Zhuji, Zhejiang
Diseño y fabricación de utillaje interno
Balford diseña y fabricatroqueles progresivos, de transferencia y de embutición profundadentro de su propia planta. Desde la revisión de DFM y la selección del acero para utillaje hasta el mecanizado, el electroerosionado por hilo, el montaje, las pruebas y las muestras PPAP, un único equipo interno se encarga del troquel.Solo el electroerosionado por hilo lento se subcontrata— todas las demás operaciones de utillaje se realizan internamente.
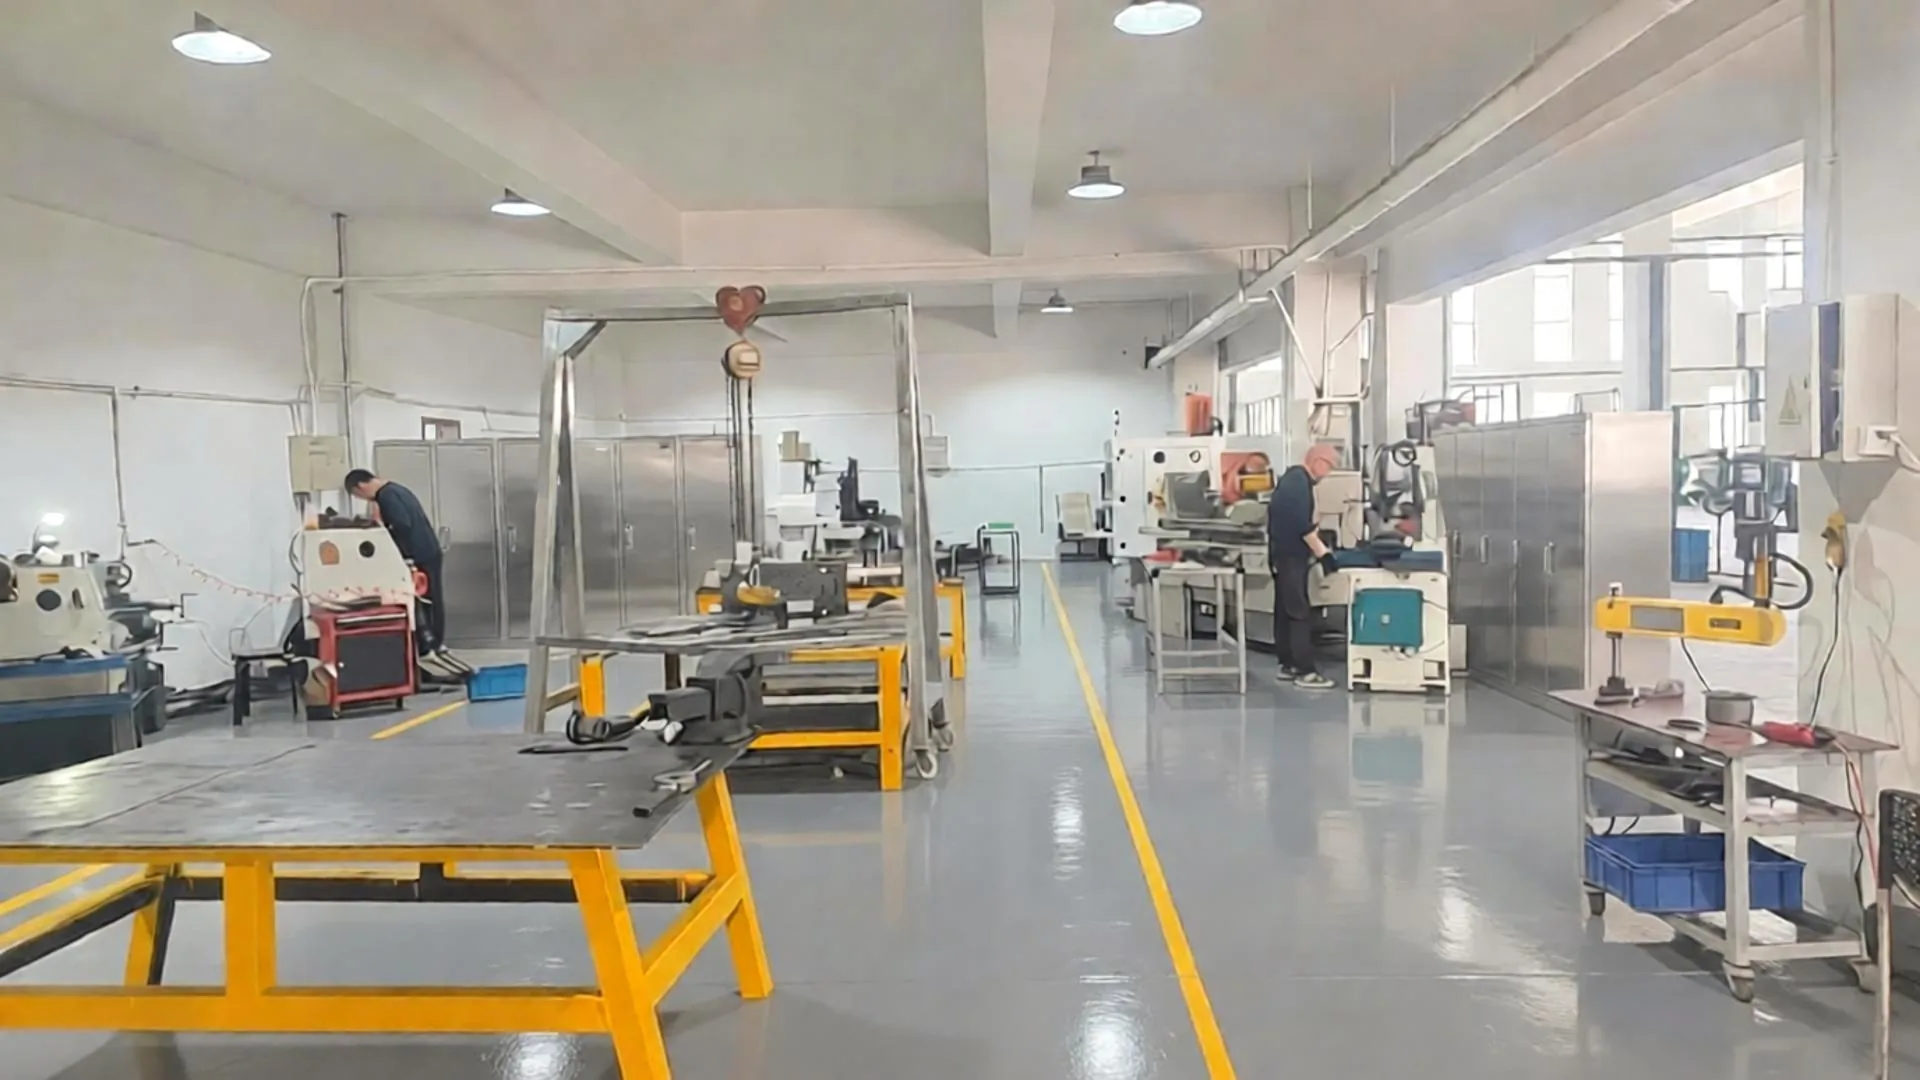
¿Qué significa el diseño y la fabricación de utillaje propio en Balford?
Con frecuencia, los compradores adquieren las piezas estampadas a una fábrica y los troqueles a otra. Balford cierra esa brecha: el mismo sitio que opera sus prensas de producción también diseña, fabrica y mantiene la utillería.
¿Qué troqueles diseña y fabrica Balford?
Troqueles progresivos
Troqueles progresivos de varias estaciones para piezas estampadas de gran volumen: corte, conformado, embutición, punzonado y roscado en una sola pasada.
Servicios de estampado con troquel progresivo →Matrices de embutición profunda
Utillaje de embutición de una y varias etapas para carcasas cilíndricas, envolventes, cápsulas, manguitos y alojamientos de sensores en acero, acero inoxidable, aluminio y hierro puro.
Servicios de estampado y embutición profunda de metal →Matrices de transferencia y conformado
Troqueles para piezas de mayor tamaño o asimétricas en los que el recorte se transfiere entre estaciones para el embutido, el recalado, el recortado y el rebordeado.
Estampado metálico a medida →Herramientas de corte y doblado para piezas compuestas
Herramientas de operación única para arandelas, tapas, soportes y piezas de chapa metálica, además de matrices de plegado y conformado utilizadas en toda la producción.
Procesamiento de chapa metálica →¿Qué equipos de utillaje hay dentro de la sala de utillaje de Balford?
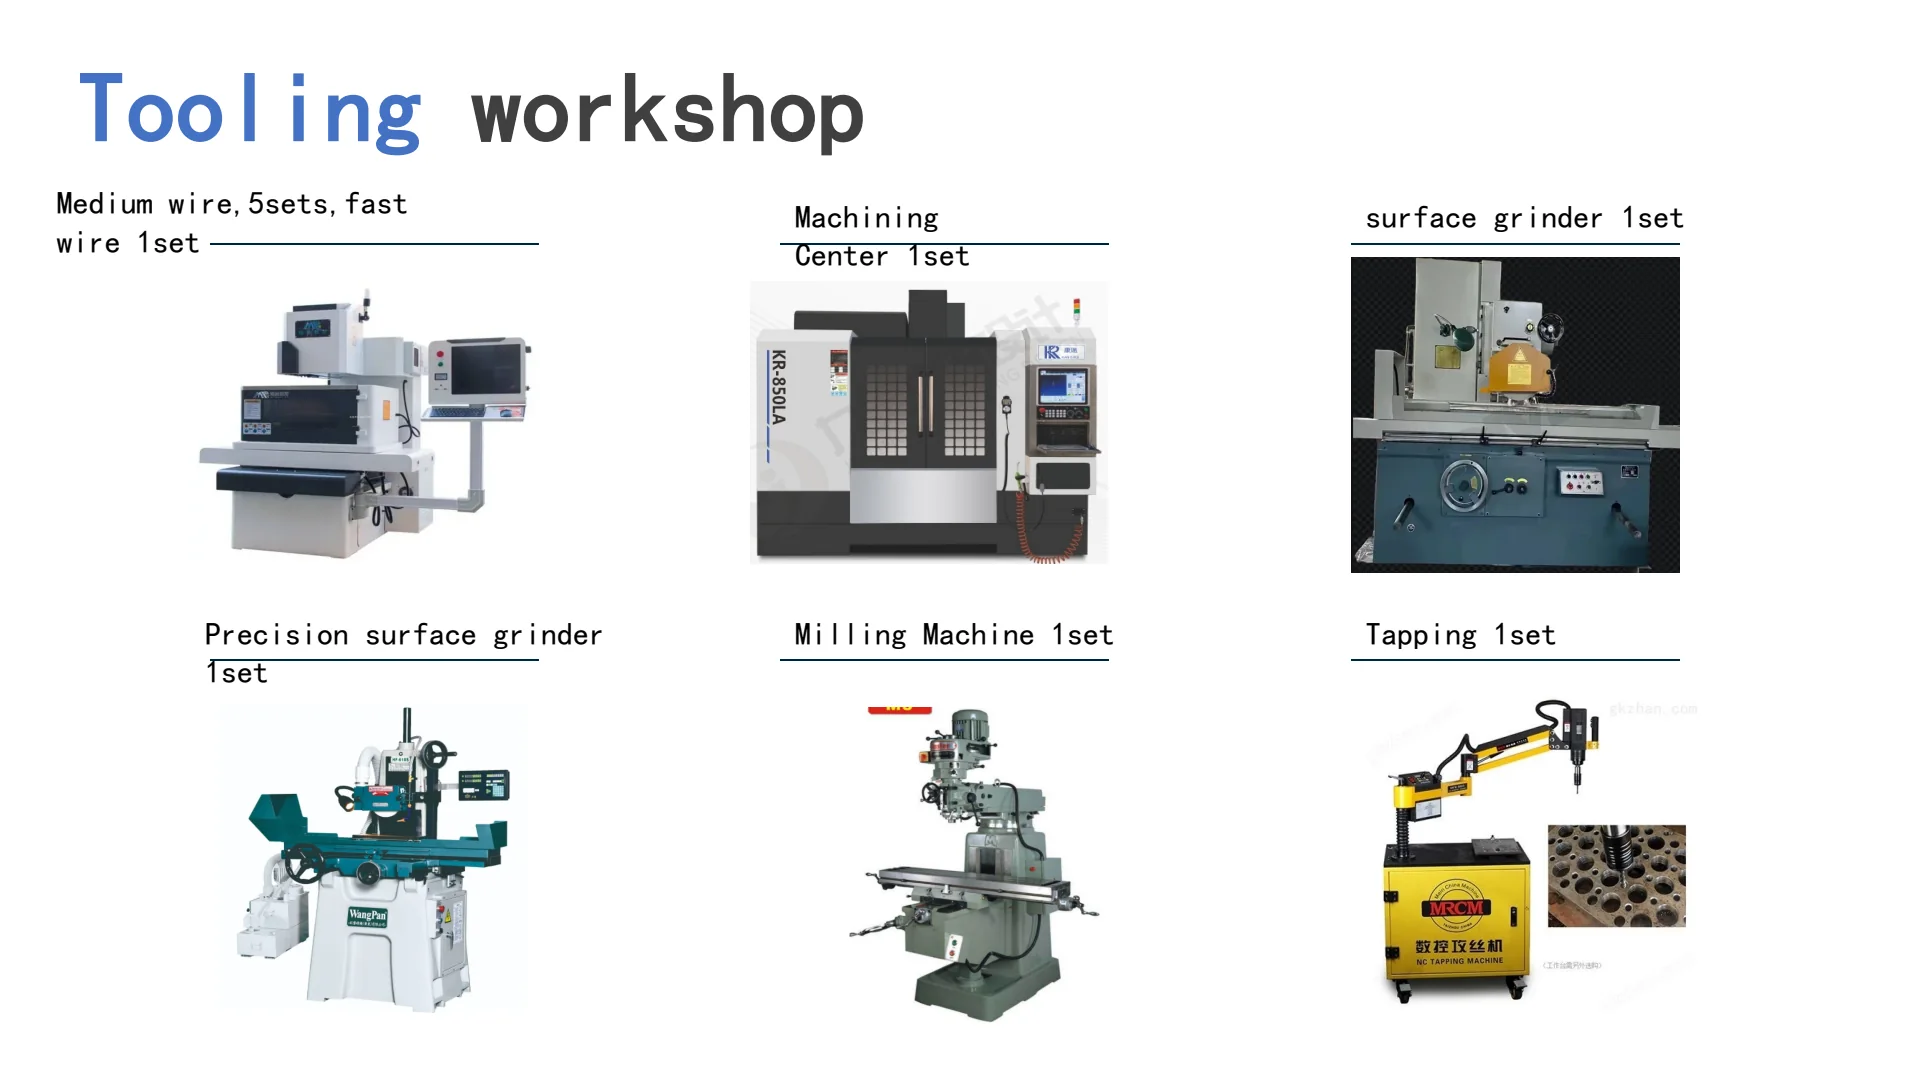
El taller de utillaje está equipado como un taller de matrices completo. La tabla que figura a continuación es la lista de máquinas que los visitantes ven en la planta de Balford.
| Equipo | Función en la fabricación de troqueles | Fabricación interna |
|---|---|---|
| Rectificadoras cilíndricas internas y externas | Rectificado de componentes de matriz redondos, punzones, pilotos, pasadores de núcleo y casquillos hasta su tamaño y acabado finales. | Producción interna |
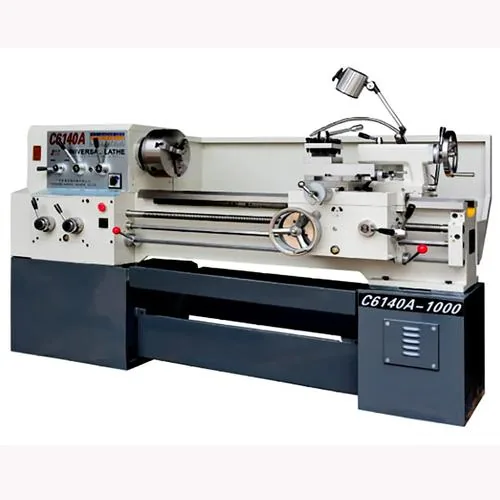
| Tornos paralelos ×3 | Mecanizado de blanks de punzonado, expulsores, columnas guía y componentes generales de utillaje. | Producción interna · 3 unidades |
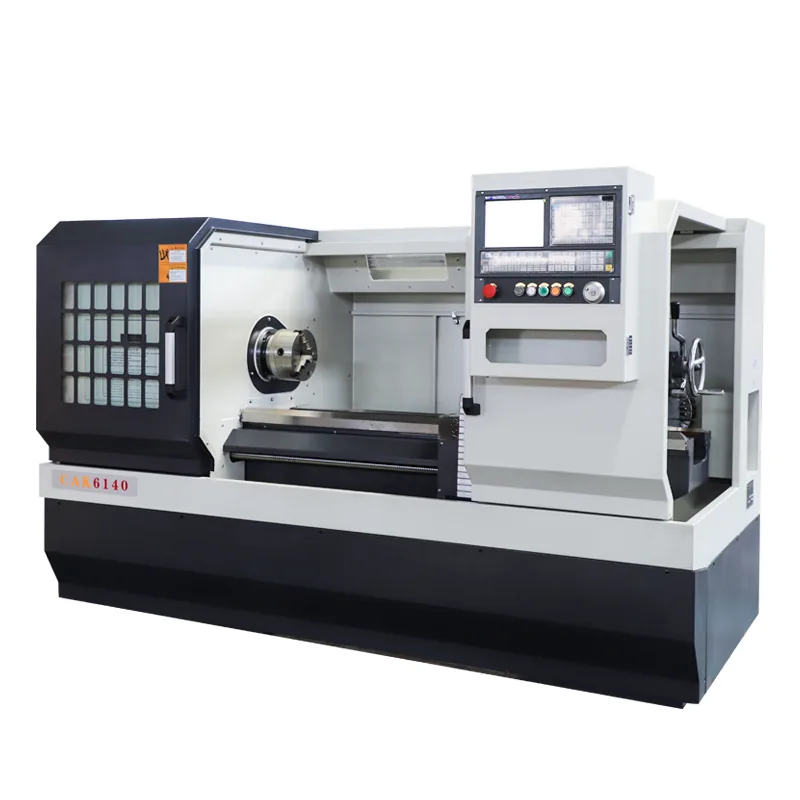
| Torno CNC ×1 | Componentes torneados de precisión con geometría repetible para conjuntos de matrices y moldes. | Producción interna · 1 unidad |
| Fresadoras CNC | Mecanizado de placas de matriz, alojamientos, cavidades y elementos de montaje en aceros templados y pretemplados. | Producción interna |
| Rectificadora de superficies de precisión | Rectificado plano de placas de matriz, expulsores y insertos con estricto paralelismo y acabado superficial. | Producción interna |
| Rectificadora plana de gran tamaño | Rectificado de placas de matriz grandes y cuerpos de utillaje voluminosos que no se adaptan a las máquinas estándar. | Producción interna |
| Taladradoras | Perforación de agujeros para pasadores, tornillos y líneas de agua en conjuntos de matrices y dispositivos. | Producción interna |
| Electroerosión por hilo de velocidad media ×5 | Aberturas de troquel de corte, perfiles de punzón y secciones contorneadas con una precisión estable. | Producción interna · 5 unidades |
| Electroerosión por hilo de alta velocidad ×1 | Desbaste a alta velocidad y corte de orificios de ventilación/ranuras donde la exigencia de acabado es menor. | Producción interna · 1 unidad |
| Perforado por electroerosión (electroerosionadora de taladro) | Taladrado de agujeros de inicio para electroerosión por hilo y agujeros de precisión pequeños y profundos en matrices. | Producción interna |
| Electroerosión por hilo lento | Acabado ultrafino y corte por hilo de precisión crítica en conicidad para detalles especiales de matrices. | Socio externo |
| Máquinas de roscado automáticas | Placas de terraja, expulsores y piezas con paso y profundidad constantes. | Producción interna |
| Soldadora en frío de matriz | Reparación por soldadura en frío del desgaste, las rebabas y los arañazos del troquel sin distorsión térmica. | Producción interna |
| Soldador de arco de argón (TIG) | Reconstrucción de bordes desgastados y reparación de componentes de acero para herramientas mediante aporte térmico controlado. | Producción interna |
| Amoladoras neumáticas para matrices | Acabado manual y en banco de radios, acuerdos y superficies de embutición. | Producción interna |
| Desmagnetizador | Eliminación del magnetismo residual tras el rectificado y el electroerosionado, para que las virutas nunca se adhieran a las superficies del troquel. | Producción interna |
| Equipos de tratamiento térmico | Se dispone de un pequeño horno para reparaciones de emergencia de los troqueles; el temple y revenido en grandes cantidades de los componentes de los troqueles se realiza a través de socios de tratamiento térmico auditados, quienes nos devuelven los datos de dureza. | Producción interna |
El mecanizado, rectificado, electroerosión, soldadura y mantenimiento relacionados con la matricería se realizan internamente. Dos etapas se subcontratan: la electroerosión por hilo lento para acabados muy finos o detalles de conicidad profunda, y el tratamiento térmico masivo de componentes de matriz — se mantiene un horno pequeño internamente para reparaciones de emergencia.
¿Por qué resulta importante el utillaje propio para su proyecto?
En el caso de las piezas estampadas y embutidas en profundidad, el troquel es donde se deciden la calidad, el costo y el plazo de entrega. Mantener la herramienta en casa cambia el comportamiento de estos tres factores.
Ciclo más rápido de DFM a utillaje
Los ingenieros de utillaje reciben su plano, señalan posibles problemas de relación de embutición o conformabilidad y ajustan el diseño del troquel en el mismo edificio — sin cesión del diseño a terceros.
Pruebas de validación en nuestras propias prensas
Los troqueles se montan, ajustan y prueban en las prensas de producción de Balford antes de su aprobación, de modo que las piezas de muestra reflejan las condiciones reales de la producción en serie.
Un socio responsable
El precio del utillaje, los plazos, las muestras y la documentación PPAP provienen de un único proveedor, con un solo contacto de ingeniería desde la solicitud de cotización hasta la producción.
Vida útil y mantenimiento de los utillajes
Conservamos los registros de los troqueles y las inserciones de repuesto, y reparamos el desgaste internamente durante la vida útil del programa en lugar de enviar el troquel a un taller externo.
Documentación de grado automotriz
La inspección interna y la documentación alineada con FAI/PPAP respaldan la aprobación de piezas — obtenga más información enPágina de capacidad PPAP.
La propiedad intelectual permanece protegida
Los diseños de troqueles propiedad del cliente no se comparten a lo largo de la cadena de suministro; los acuerdos de confidencialidad y los registros de utillaje protegidos son la norma.
Del diseño a la matriz de producción: el flujo de trabajo interno
Diseño y fabricación de utillajes — respuestas a las preguntas de los compradores
¿Diseñan ustedes los troqueles de estampación internamente a partir del plano de mi pieza?
Sí. Los ingenieros de utillaje de Balford realizan el DFM sobre su plano 2D/3D, definen la secuencia de estampado o embutición y diseñan el troquel antes de cortar acero alguno. Usted recibe observaciones de diseño sobre material, relación de embutición, tolerancias y factores de coste antes de que comience la fabricación del utillaje.
¿Qué tipos de troqueles fabrican?
Balford fabrica troqueles progresivos, troqueles de embutición profunda de una y varias etapas, troqueles de transferencia y conformado, además de troqueles compuestos, de corte y de plegado. La empresa suministra carcasas para válvulas solenoides, carcasas para sensores, piezas para motores, casquillos, tapas, envases y estampaciones estructurales.
¿Qué máquinas de utillaje tienen ustedes?
El taller de utillaje cuenta con rectificadoras cilíndricas internas y externas, tres tornos paralelos, un torno CNC, fresadoras CNC, rectificadoras de superficies de precisión y de gran tamaño, taladradoras, cinco equipos de electroerosión por hilo de diámetro medio, un equipo de electroerosión por hilo rápido, electroerosión por taladrado, roscado automático, soldadura en frío de matrices, soldadura TIG, rectificadoras neumáticas, un desmagnetizador y un pequeño horno de tratamiento térmico para reparaciones de emergencia de matrices.
¿Qué aceros para herramientas utiliza normalmente para los troqueles de estampación?
Las opciones habituales incluyen aceros para matrices de trabajo en frío como el D2, el Cr12MoV y similares para componentes de estampación y corte, con insertos antidesgaste y punzones seleccionados en función del volumen, el espesor del material y el acabado de la pieza. La revisión de diseño recomienda el grado de acero por estación antes de que comience el mecanizado.
¿Externaliza algún trabajo de utillaje?
Solo se externaliza el electroerosionado por hilo lento, y únicamente cuando un detalle del troquel requiere un acabado ultrafino o un corte de conicidad profunda que supera la capacidad de nuestras máquinas de hilo medio y rápido. El diseño, el mecanizado, el rectificado, el montaje, la puesta a punto y el mantenimiento se realizan íntegramente en nuestras instalaciones, mientras que el tratamiento térmico en grandes lotes se subcontrata a un socio auditado.
¿Cuál es el plazo de entrega habitual de los utillajes?
Para los programas habituales de utillaje progresivo o de embutición profunda, el diseño y la fabricación internos suelen requerir de 15–30 días; los troqueles de transferencia multietapa de mayor tamaño requieren más tiempo en función del número de estaciones y de las iteraciones de puesta a punto. La reparación de utillaje y la sustitución de insertos son más rápidas.
¿Pueden realizar pruebas de troquel y muestras de PPAP en su planta?
Sí. Los troqueles se prueban en las prensas de producción de Balford, las primeras piezas se inspeccionan internamente y se puede preparar documentación alineada con PPAP para programas automotrices, respaldada por lasistema de calidadyProceso de datos IMDS.
¿Mantiene utillajes propiedad del cliente durante la producción en serie?
Sí. Los troqueles propiedad del cliente se almacenan, mantienen y reparan internamente, con registros de horas de funcionamiento, desgaste e insertos de repuesto para que el utillaje se mantenga estable durante toda la vida del programa.
Obtenga una revisión de DFM antes de iniciar la fabricación del utillaje
Envíe su plano y el volumen objetivo — los ingenieros de utillaje y ventas de Balford normalmente responden en un plazo de 24 horas con una revisión de viabilidad de conformado y una cotización de producción.
Recursos relacionados de ingeniería de troqueles
- Diseño de troqueles de estampación de primer nivel: 13 puntos de control— lo que debe incluir un paquete de troquel, desde el diseño de la tira hasta la prueba de validación.
- Servicio de ingeniería de diseño de troqueles de estampación— cómo Balford revisa y diseña un troquel antes de cortar acero alguno.
- Capacidad de embutición profunda— etapas de embutición, control de pared y el envelope del proceso.
- Revisión de DFM— la verificación de fabricabilidad que se realiza antes de la fabricación del utillaje.