Una pieza estampada o embutida en frío o bien ensambla, o no lo hace, y la diferencia suele residir en dos o tres dimensiones. El laboratorio de inspección de Balford existe para identificar esas dimensiones antes de que las piezas se envíen — y para generar la evidencia medida sobre la que se sustenta una presentación de PPAP, un informe de inspección de primera pieza o una investigación de reclamación de cliente.
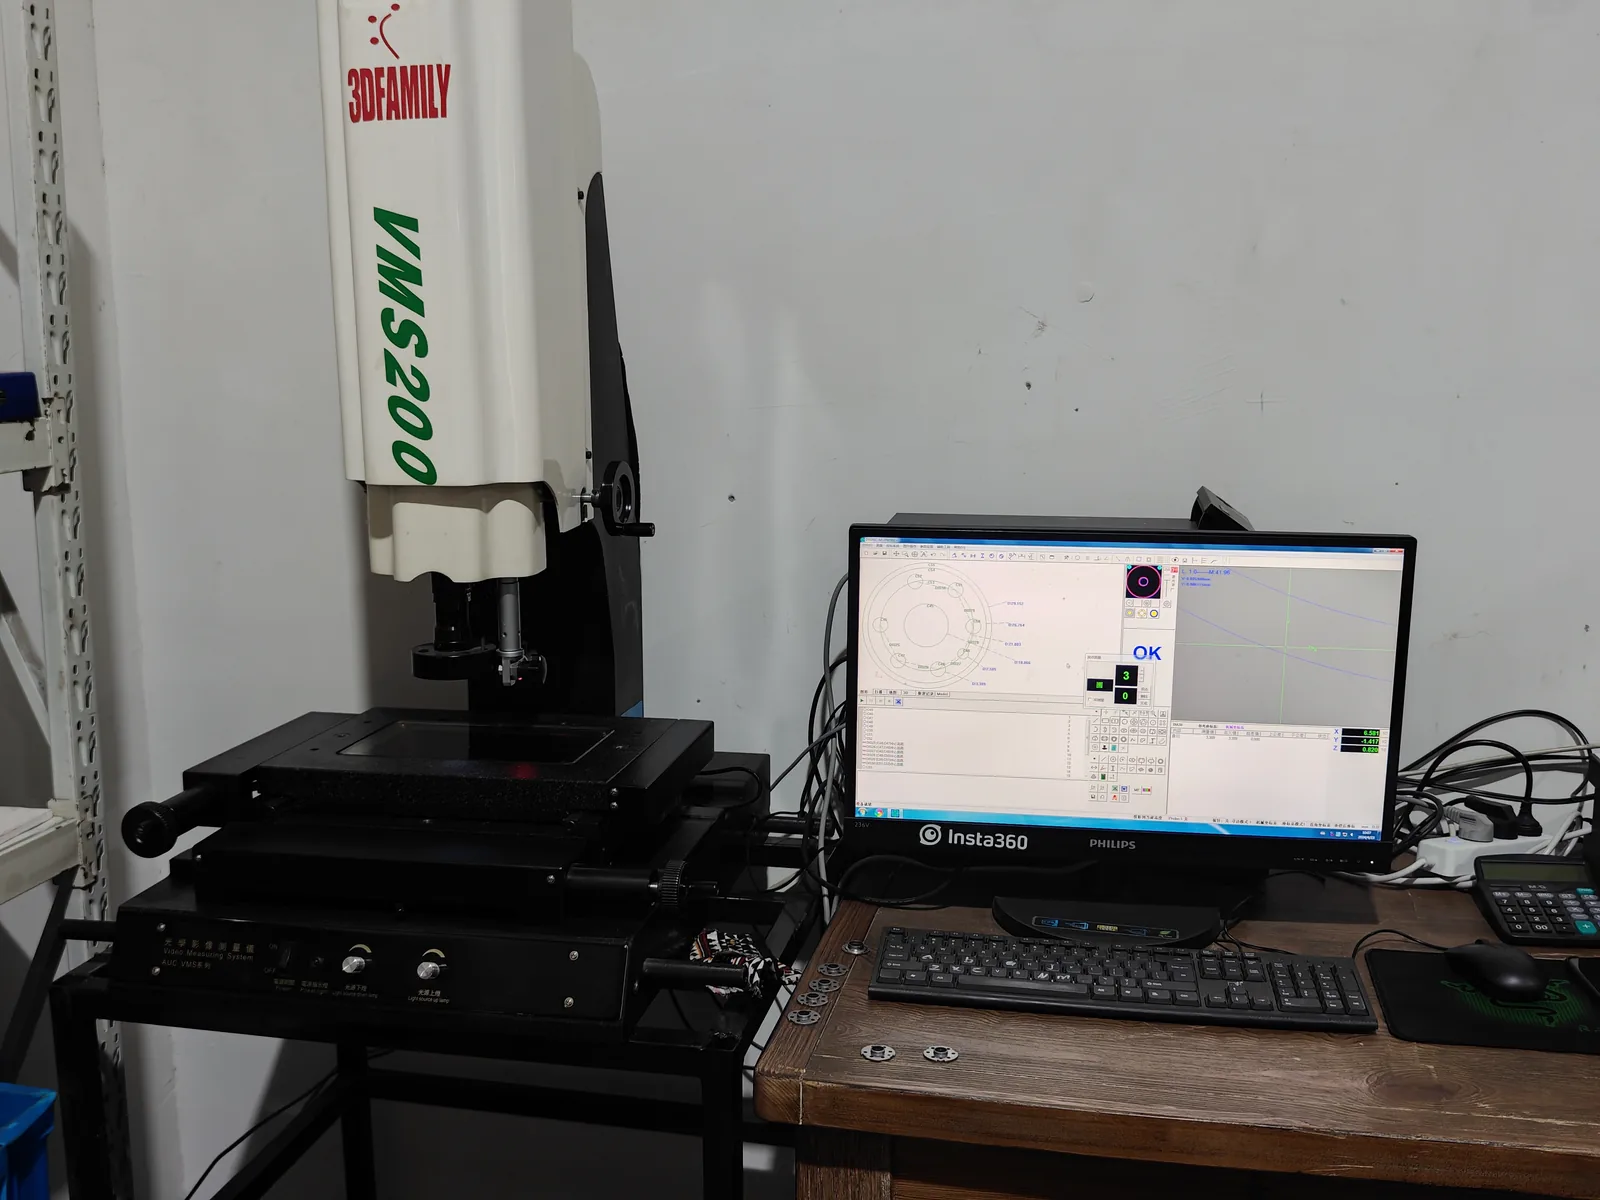
Lo que el laboratorio puede medir
- Dimensional— diámetros exterior e interior, espesor de pared, alturas, profundidades, posiciones de escalón, geometría de bridas.
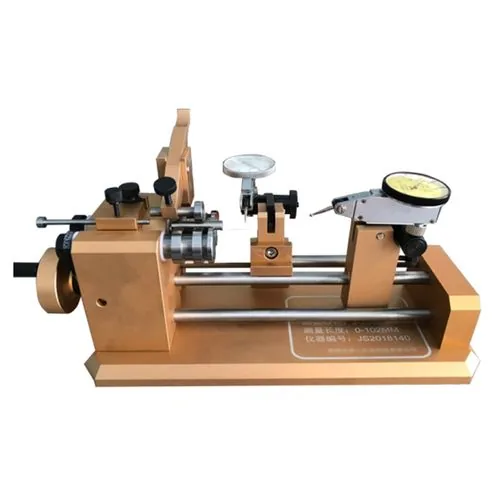
- Geométrico— concentricidad y excentricidad en carcasas cilíndricas, además de verificaciones de perfil en bordes embutidos y estampados.
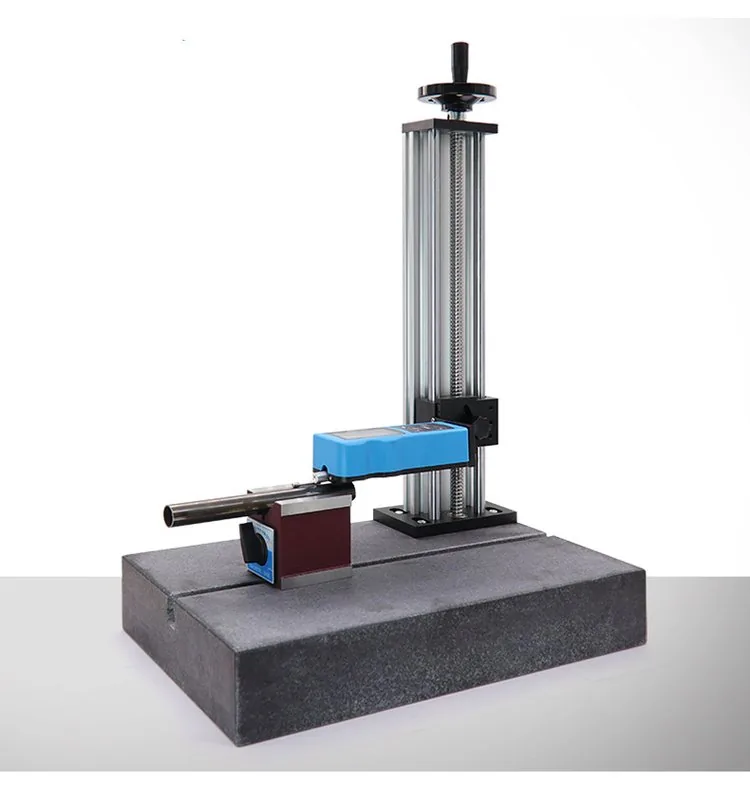
- Acabado superficial— Ra en superficies conformadas y mecanizadas.
- Dureza— material entrante y piezas conformadas, medidas en un durómetro Rockwell.
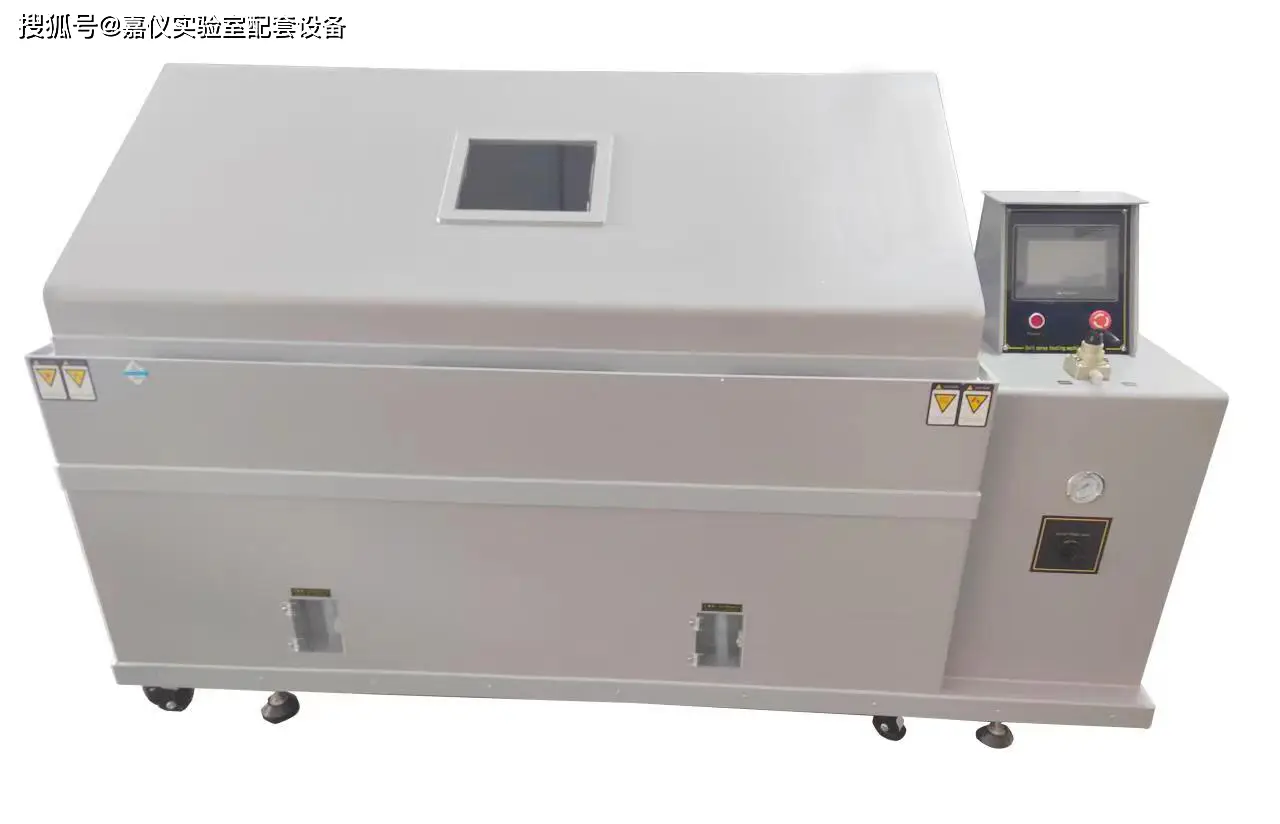
- Corrosión— ensayo de niebla salina en piezas galvanizadas y pasivadas.
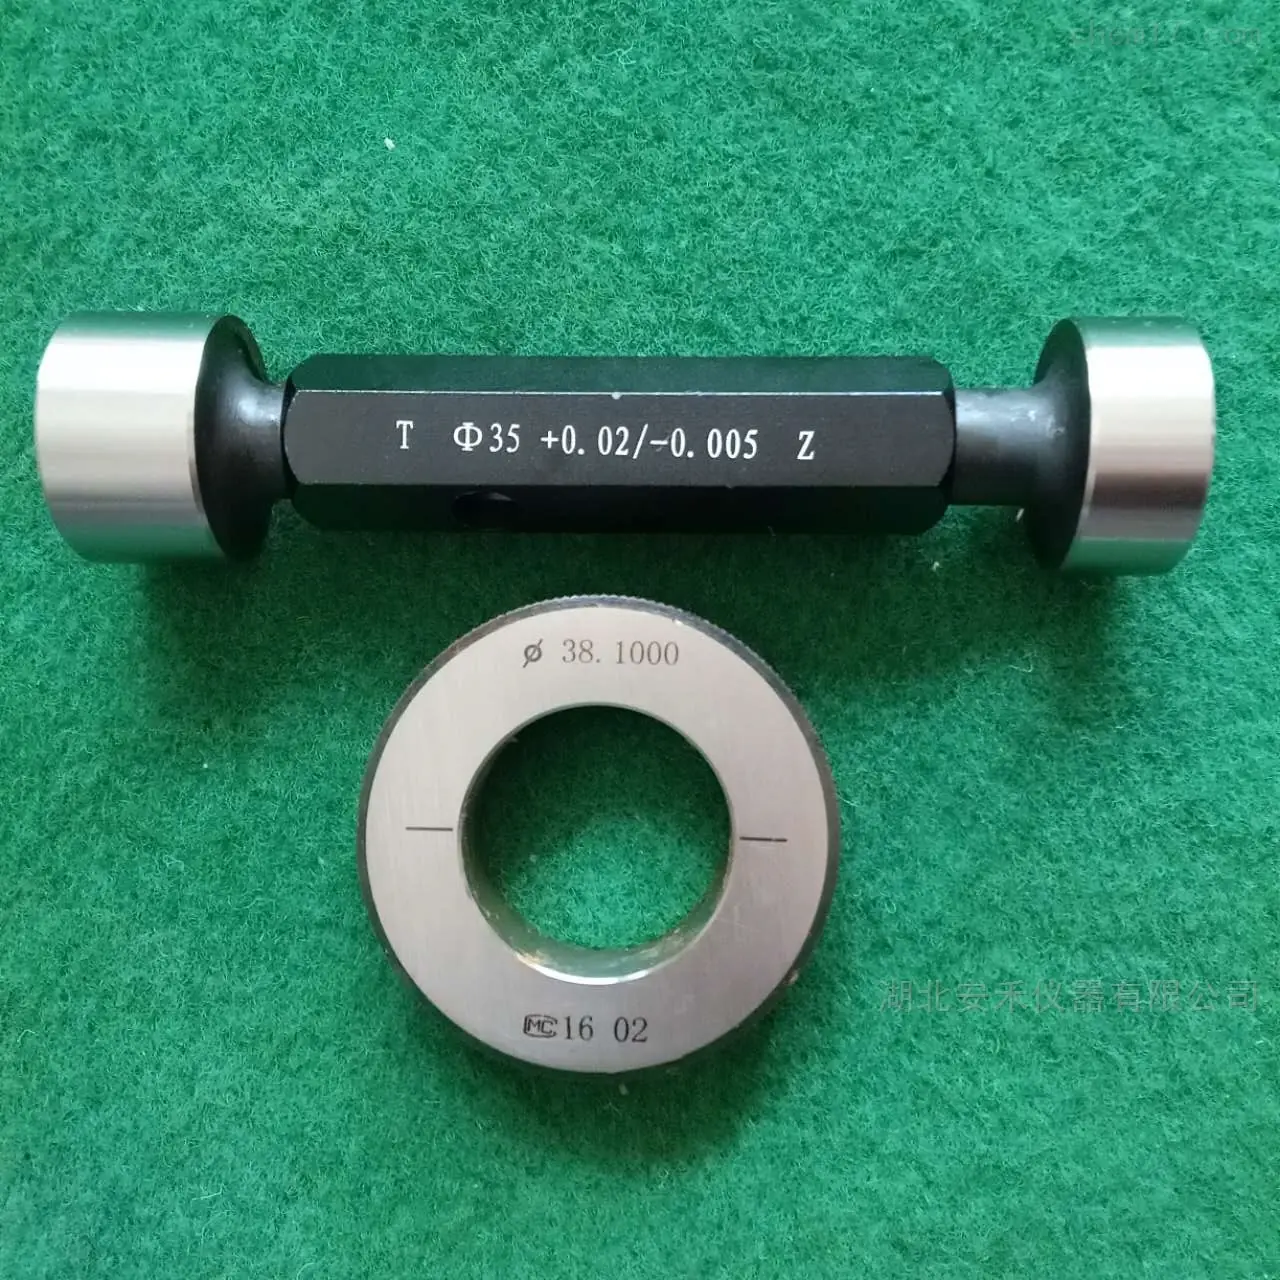
- Verificación de atributos— verificación mediante calibres pasa/no pasa en la prensa para agujeros, ranuras y posiciones.
Equipos en el laboratorio de inspección
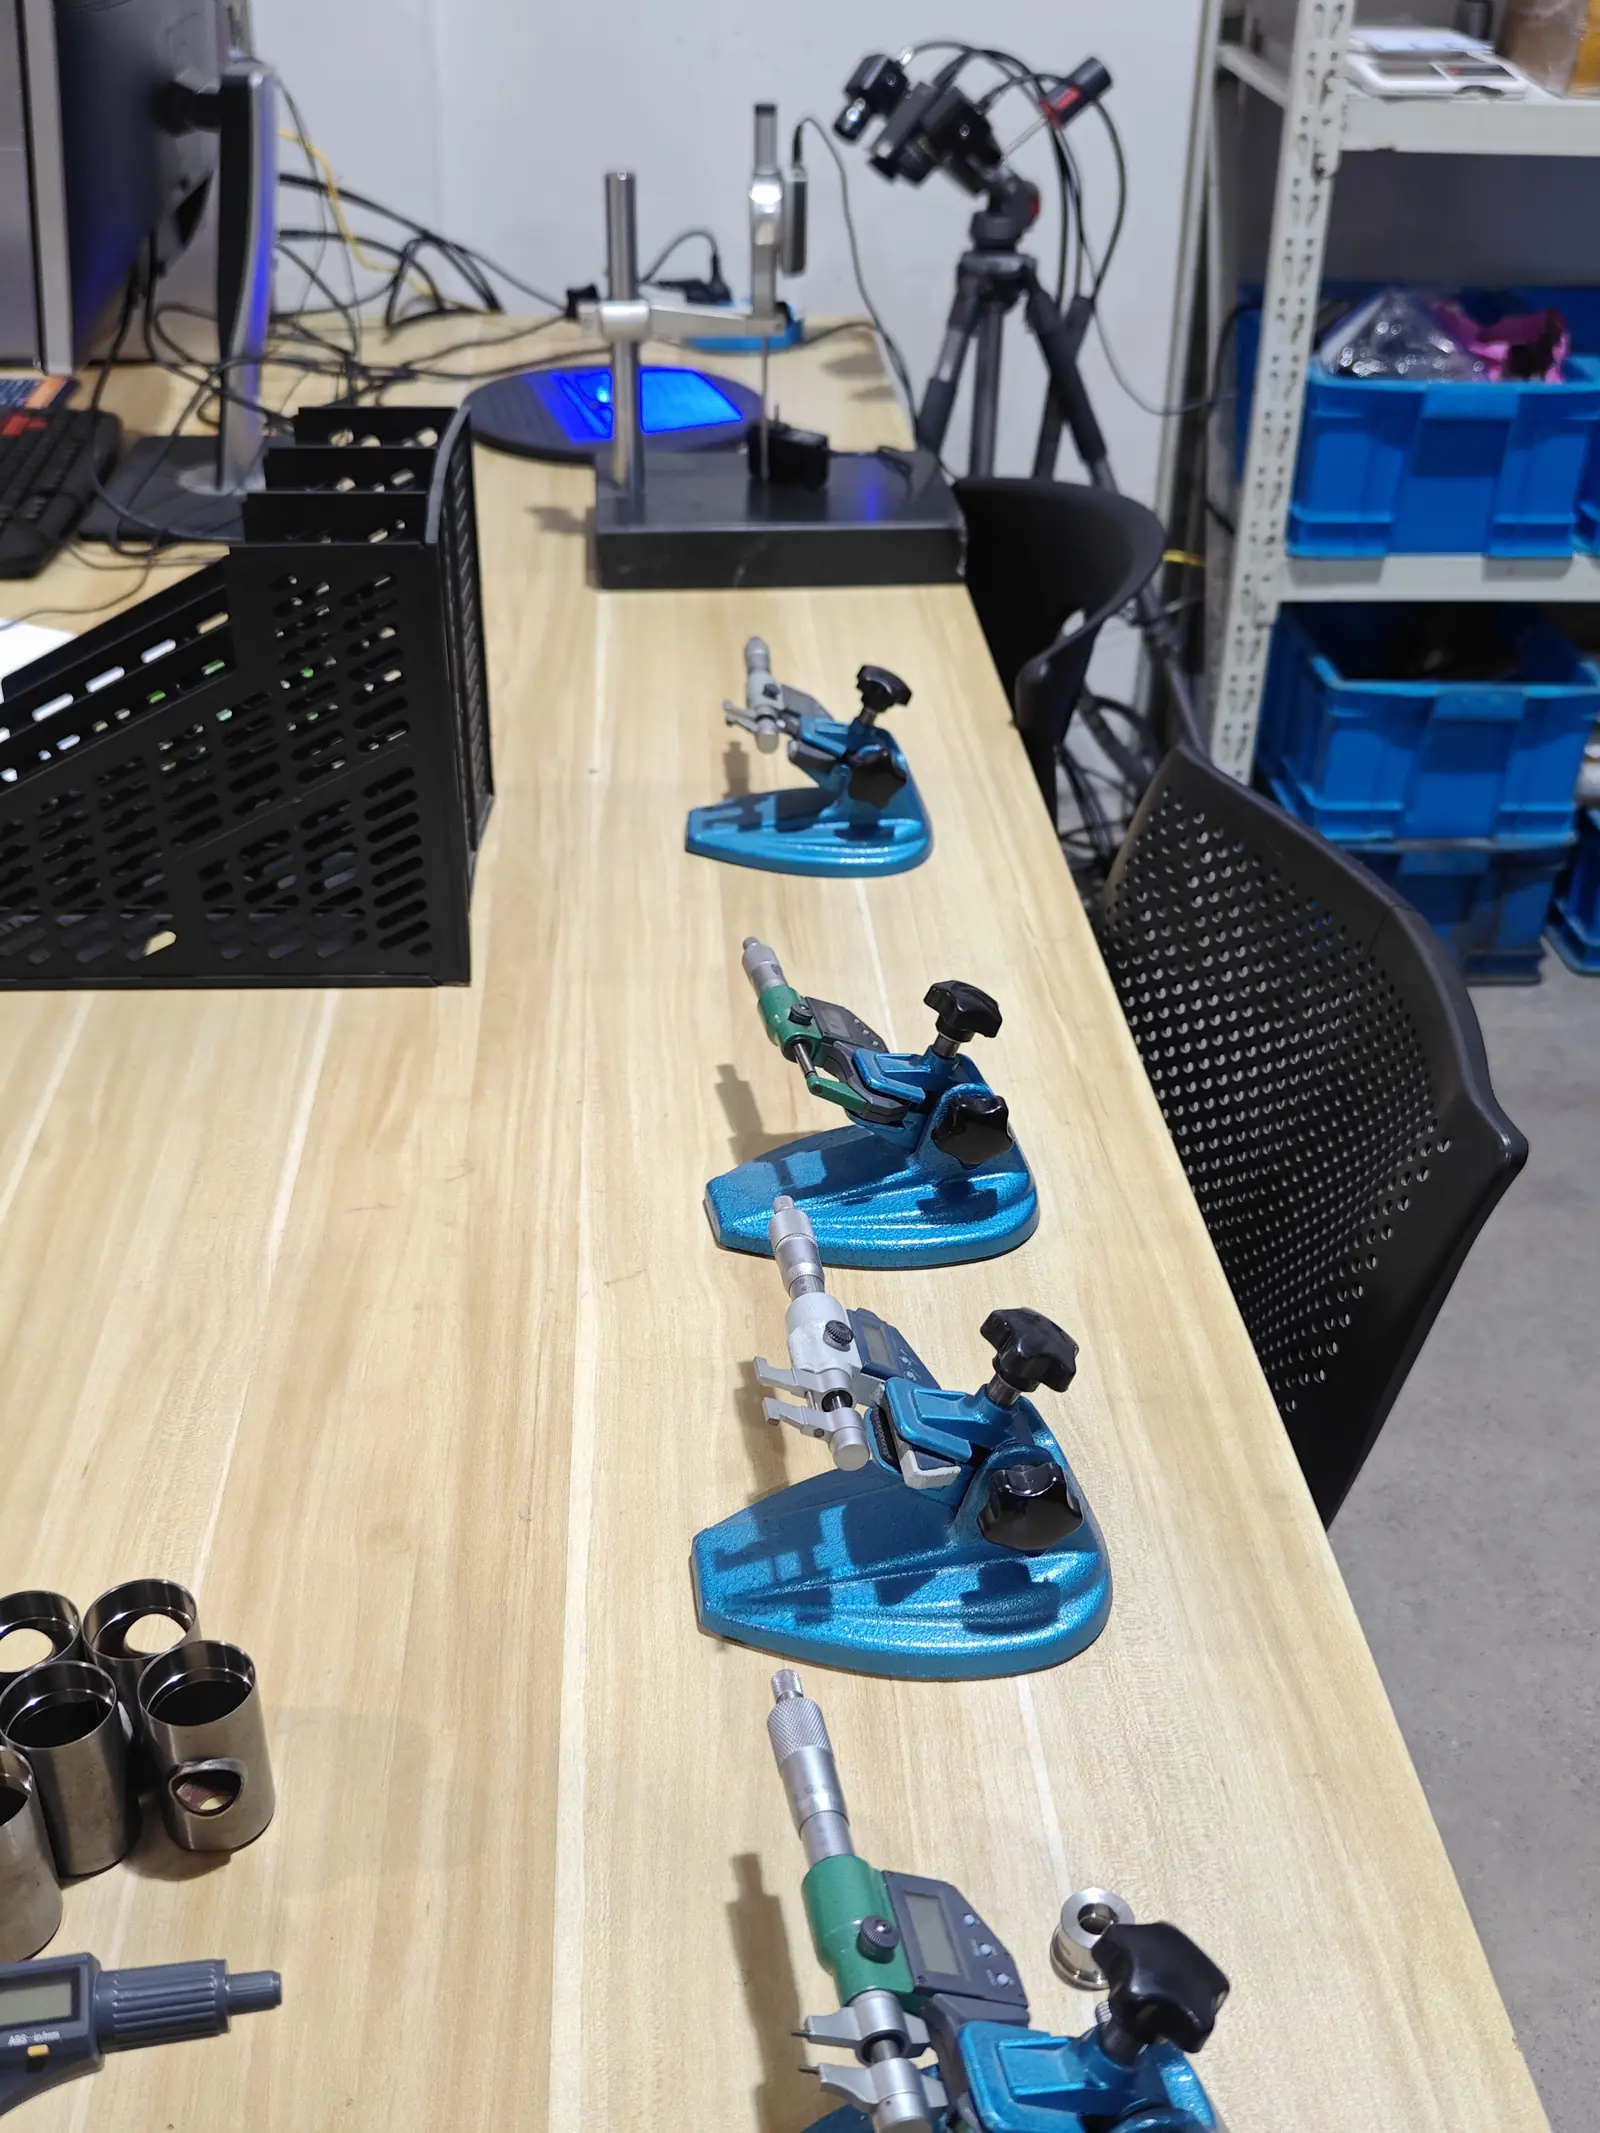
También en el laboratorio
- Escáner 3D ×1 — para geometría de forma libre y comparación de primera pieza con el modelo.
- Durómetro Rockwell ×1 — verificaciones de dureza de material entrante y piezas conformadas.
- Medidor de altura digital (resolución de 0,001 mm) — alturas y posiciones de escalón en piezas planas y conformadas.
- Calibres de interiores y un juego completo de galgas pasa/no pasa para la verificación por atributos en el taller.
- Instrumento de medición de rebabas ×1 — medición rápida por lotes de características de gran volumen.
Cómo se realiza la inspección de la primera pieza
- El plano se convierte en una lista de características.Cada dimensión con tolerancia se convierte en una característica numerada, y las críticas se marcan de forma destacada.
- En primer lugar, se confirman el material y la dureza— medir una característica conformada en el material equivocado es un esfuerzo desperdiciado.
- La pieza se mide con respecto a la lista, utilizando el instrumento más adecuado para cada característica: proyección óptica y micrómetros para perfiles y diámetros, medidor de profundidad para profundidades de embutición, medidor de concentricidad para relaciones entre taladros, rugosímetro para acabados superficiales.
- Los resultados se registran con el valor nominal, la tolerancia y el valor real, por lo que el informe no solo muestra si la pieza pasó, sino también cuánto margen tenía.
- Todo lo que esté fuera de tolerancia se devuelve al procesoantes de que continúe la producción, no después de completar el lote.
Las mismas mediciones, extendidas a lo largo de toda la corrida de producción con planes de control y verificaciones en proceso, son lo que hace posible un paquete PPAP Nivel 3. VerCapacidad de PPAPen cuanto al aspecto de la documentación.
Lo que el laboratorio no hace
Para un comprador, ser preciso respecto al límite es más útil que una lista de equipos más extensa:
- Sin máquina de medición por coordenadas (CMM).Para geometrías complejas de forma libre utilizamos el escáner 3D, y para las piezas que requieren un informe formal de CMM coordinamos la medición con un laboratorio asociado y lo indicamos antes de presupuestar.
- Sin laboratorio metalúrgico propio.La dureza se verifica aquí; la certificación completa del material proviene de la acería, y el tratamiento térmico lo realizan plantas asociadas cualificadas.
- Los ensayos de corrosión son una verificación, no una cualificación.La cámara de niebla salina confirma el comportamiento de nuestras piezas galvanizadas; no sustituye la cualificación propia del proveedor de tratamiento superficial.
Preguntas frecuentes
¿Proporcionan un informe de inspección de primera pieza junto con las piezas?
Sí. La inspección de primera pieza es un paso estándar en un nuevo utillaje, y el informe detalla cada característica con su valor nominal, tolerancia y valor medido. Normalmente se emite antes de liberar la corrida de producción.
¿Puedo especificar el método de medición para una cota crítica?
Sí, y es preferible que así lo haga. Indíquenos la característica, el método que exige su plano o plan de control, y el instrumento de medición a utilizar. Cuando no se especifica el método, la revisión de DFM propone uno y el plan de control lo registra.
¿Cómo se gestiona una dimensión fuera de tolerancia?
El hallazgo se devuelve al proceso — ajuste de utillaje, modificación de parámetros del proceso o corrección en la secuencia — y la pieza se vuelve a medir. No se envía nada partiendo del supuesto de que el siguiente lote será mejor.
¿Se utiliza también el laboratorio de inspección para el material entrante?
Sí. El material entrante se verifica contra el certificado del fabricante y la especificación indicada en el plano — dimensiones, dureza cuando corresponde e identificación del material — antes de liberarlo a la prensa.
¿Pueden medir piezas fabricadas con utillaje de terceros?
Sí. El laboratorio inspecciona todo lo que pasa por la planta, incluidas las piezas provenientes de utillajes transferidos a Balford, y los resultados de medición se reportan de la misma manera.