Arandela metálica para solenoide magnético ESC/ABS
¿Qué es esta pieza? La arandela metálica para solenoide magnético ESC/ABS es una arandela / calce fabricada en acero laminado en frío por Balford. Proceso de producción: estampación de precisión → desbarbado → tratamiento superficial. Acabado: recubrimiento Zn-Fe en barril, aplicado tras deshidrogenación. Dimensiones clave: perpendicularidad del borde de corte exterior máx. 0,03 mm; paralelismo de caras máx. 0,03 mm; banda brillante superior al 95 %. Requisitos clave: agujero central concéntrico y coaxial con la carcasa; sin rebabas; superar ensayo de niebla salina; acabado superficial limpio.
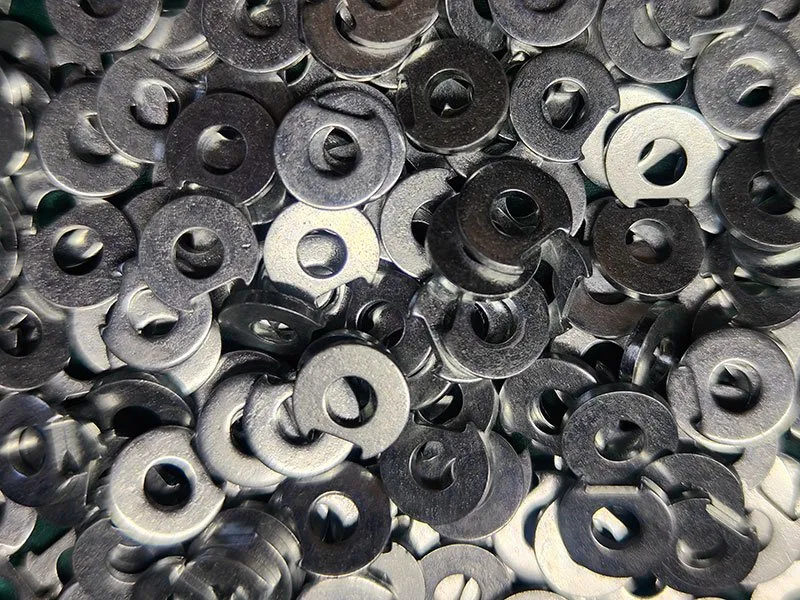
Estampación metálica de precisión
| Nombre del producto | Arandela metálica para solenoide magnético ESC/ABS |
|---|---|
| Categoría | Arandela / calce |
| Flujo del proceso | Estampación de precisión→Desbarbado→Tratamiento superficial |
| Material | Acero laminado en frío |
| Tratamiento superficial | Recubrimiento Zn-Fe en barril |
| Tratamiento térmico | Deshidrogenación |
| Dimensiones clave | Perpendicularidad del borde de corte exterior máx. 0,03 mm; paralelismo de caras máx. 0,03 mm; banda brillante superior al 95 % |
| Requisitos clave | Agujero central concéntrico y coaxial con la carcasa; sin rebabas; superar ensayo de niebla salina; acabado superficial limpio |
Revisión de caso
Arandela metálica para solenoide magnético ESC/ABS El agujero central de la arandela debe ser concéntrico y coaxial con el agujero central de la carcasa. La banda brillante en el agujero central y el borde de corte de la dimensión exterior deben superar el 95 %, lo que requiere estampación fina para lograrlo. La perpendicularidad del borde de corte exterior se mantiene a 0,03 mm máx., y el paralelismo entre las caras superior e inferior también es de 0,03 mm máx. Esta arandela se utiliza en bobinas electromagnéticas ESC/ABS y se suministra a Betheli Automotive Safety Systems Co., Ltd. Se destina a vehículos de nueva energía, por lo que las especificaciones son estrictas: no se permiten rebabas, debe superar un ensayo de niebla salina exigente y el acabado superficial debe ser limpio. Proceso del producto: acero laminado en frío, corte doble, estampación fina en dos pasadas, desbarbado con rodillo y recubrimiento Zn-Fe en barril.


