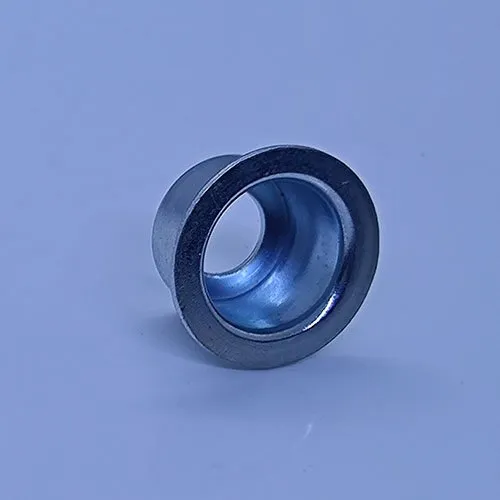
Asiento de muelle de válvula – Acero AISI 1045
¿Qué es esta pieza? Asiento de muelle de válvula es un asiento de muelle fabricado en acero AISI 1045 por Balford. Proceso de producción: embutición profunda → tratamiento térmico → tratamiento superficial. Acabado: zincado, aplicado después del recocido (horno de banda metálica, entre pasadas). Requisitos clave: embutición profunda de AISI 1045 de medio carbono con recocido entre pasadas para mantener el material trabajable y controlar el tiempo de ciclo y el coste.
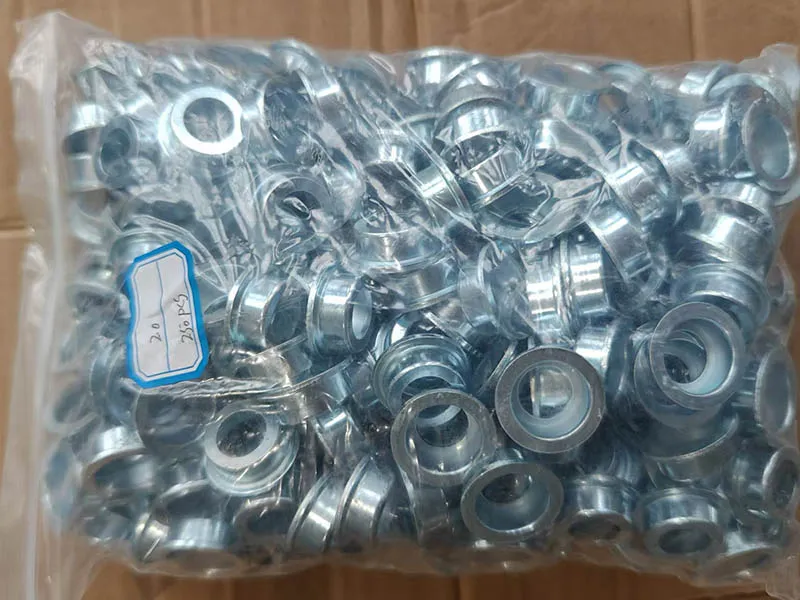
Estampación por embutición profunda
| Nombre del producto | Asiento de muelle de válvula |
|---|---|
| Categoría | Asiento de muelle |
| Flujo del proceso | Embutición profunda→Tratamiento térmico→Tratamiento superficial |
| Material | Acero AISI 1045 |
| Tratamiento superficial | Zincado |
| Tratamiento térmico | Recocido (horno de banda metálica, entre pasadas) |
| Requisitos clave | Embutición profunda de AISI 1045 de medio carbono con recocido entre pasadas para mantener el material trabajable y controlar el tiempo de ciclo y el coste |
Revisión de caso
Saintbon Hydraulic y Hengli Hydraulic nos presentaron un trabajo de asiento de muelle de válvula en acero AISI 1045, especificando el proceso de embutición profunda para la pieza. Ya hemos fabricado asientos de muelle para dos clientes. Solicitaron embutición profunda en esta pieza, aunque el AISI 1045 es un acero de medio carbono que normalmente no se presta a este tipo de conformado. Nuestra ventaja es el horno de recocido de banda metálica que tenemos en planta. Cuando la embutición profunda se vuelve marginal en un grado tan duro como este, recocimos entre pasadas para mantener el material trabajable. Eso nos permite simplificar la secuencia de utillaje, mantener mejores tiempos de ciclo y reducir el coste por pieza. Su ruta anterior era cortar barra redonda y mecanizar todo el asiento desde macizo: lento y con mucho desperdicio de material. El cambio a estampación por embutición profunda redujo nuestro consumo de materia prima y recortó significativamente el tiempo de procesado. La pieza también sale con mejor resistencia y ductilidad, y podemos cumplir programas de producción más ajustados.