اتاق ابزار بالفورد · جوجی، ژجیانگ
هر قالب ساختهشده در اینجا در یکی از خدمات پرسکاری ما اجرا میشود؛ بررسی تجاری این مسیر در صفحه خدمات پرسکاری فلز سفارشی قرار دارد.
طراحی و ساخت ابزار درونکارخانه
بالفورد طراحی و ساخت قالبهای پرس پیشرفته، انتقالی و کشش عمیق را در کارخانه خود انجام میدهد. از بررسی DFM و انتخاب فولاد ابزار تا ماشینکاری، وایر EDM، مونتاژ، آزمایش و نمونههای PPAP، یک تیم درونکارخانه مسئول قالب است. فقط وایر EDM کند برونسپاری میشود — هر عملیات دیگر در اتاق ابزار درونکارخانه انجام میشود.
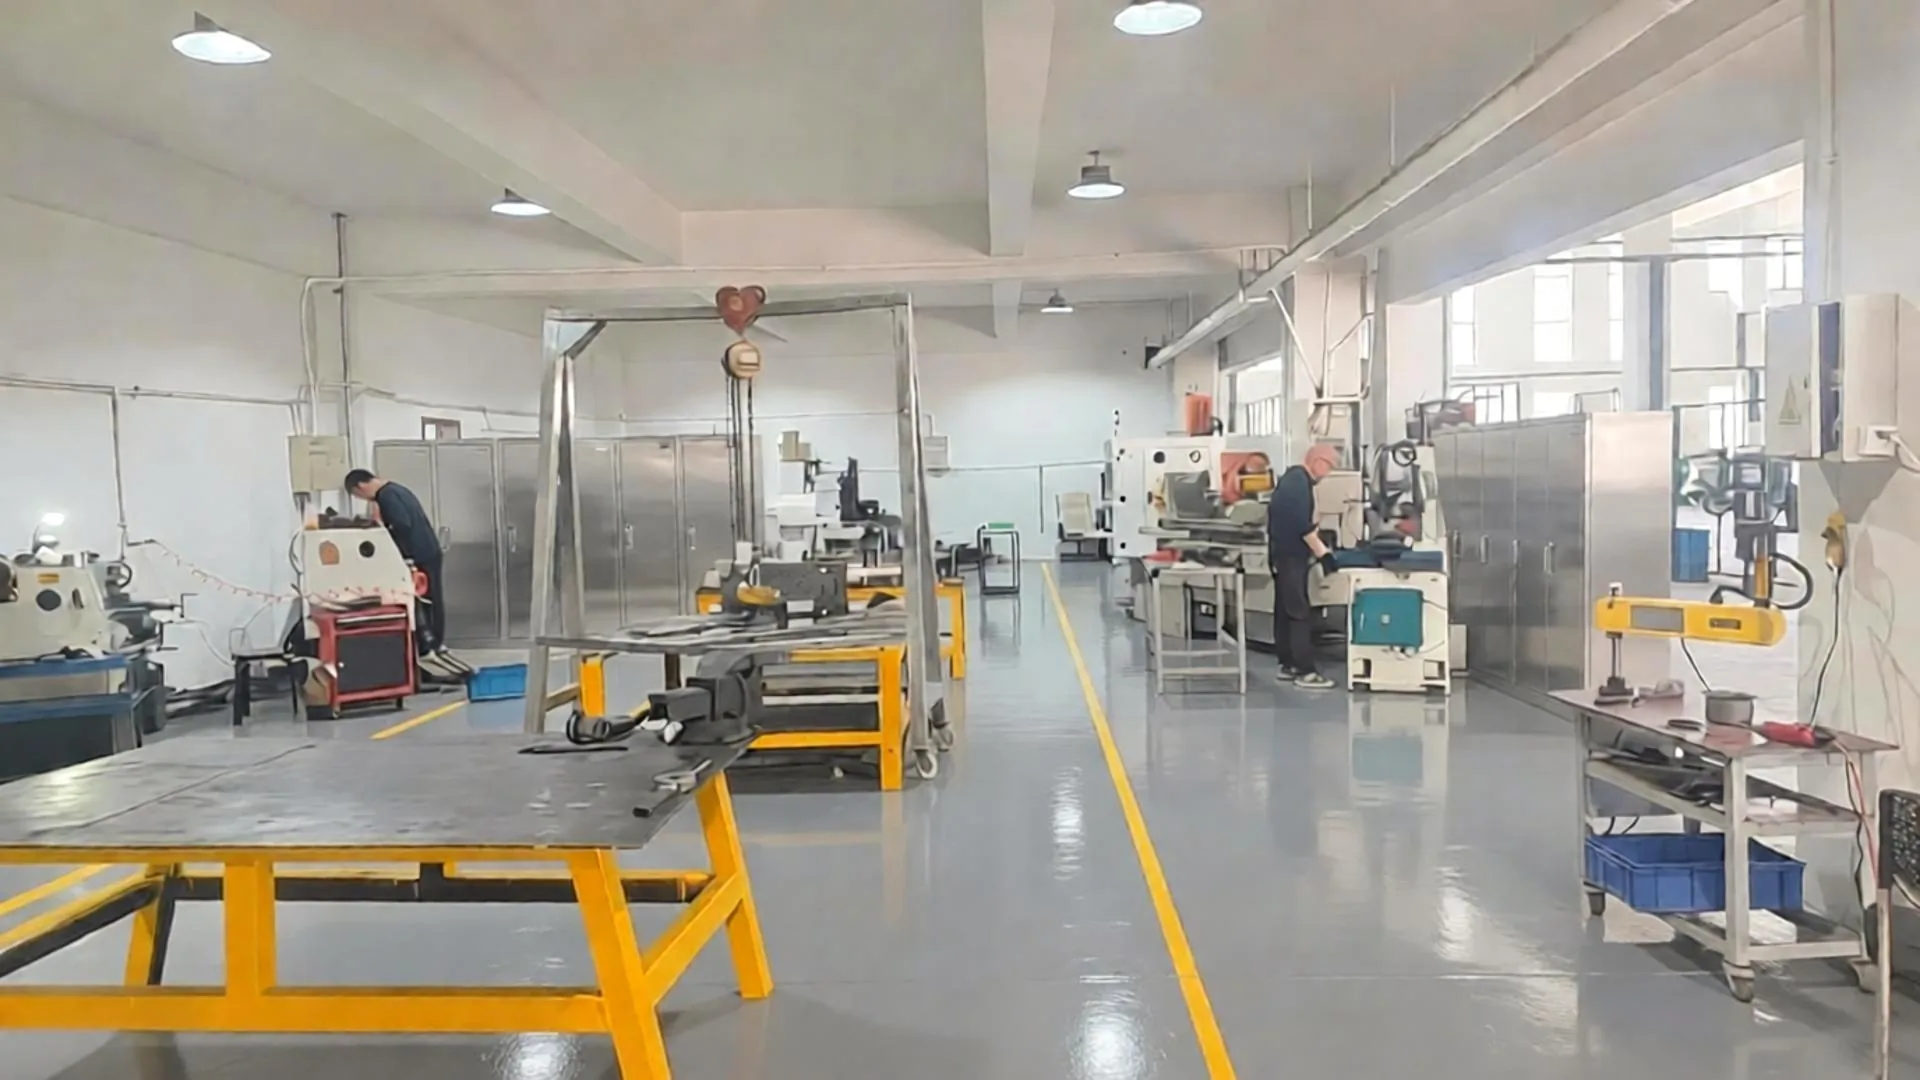
- 100% — طراحی و ساخت قالب درونکارخانه
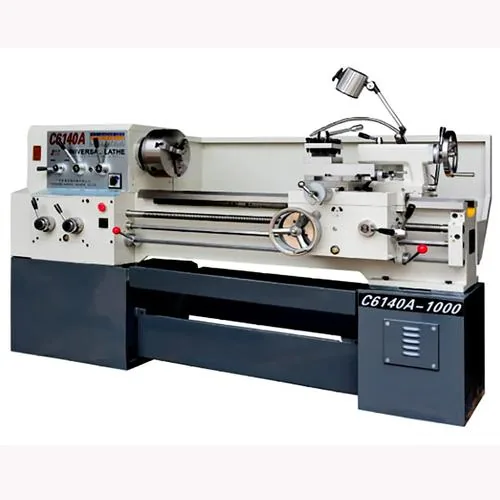
- 3 — دستگاه تراش معمولی در اتاق ابزار
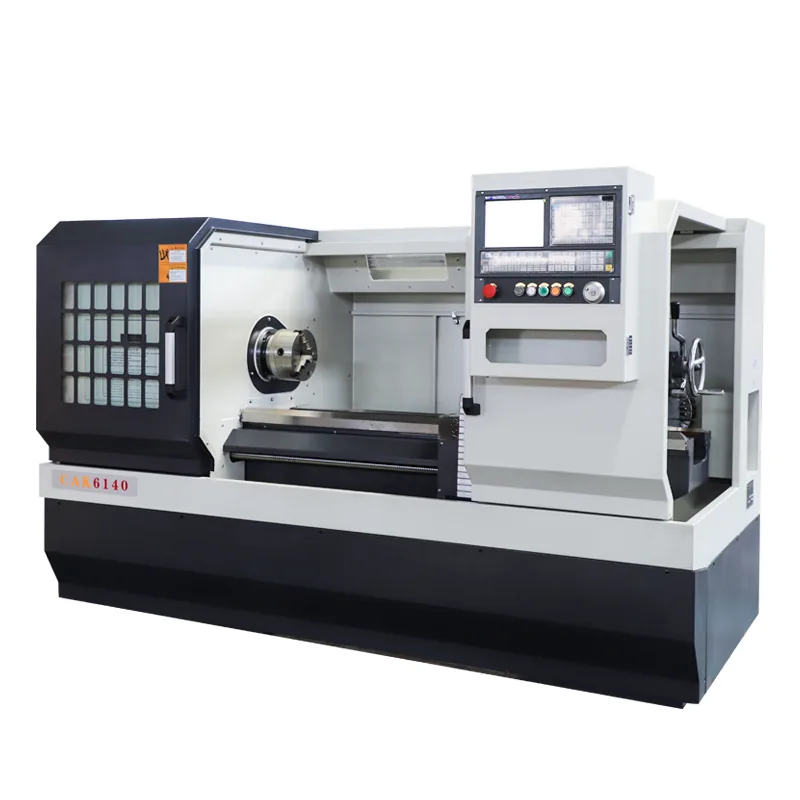
- 1 — دستگاه تراش CNC برای قطعات ابزار
- 5 + 1 — دستگاه وایر EDM متوسط و سریع
- 1 — فرآیند برونسپاری شده: وایر EDM کند
طراحی و ساخت ابزار درونکارخانه در بالفورد به چه معناست؟
خریداران اغلب قطعات پرسکاری را از یک کارخانه و قالبها را از کارخانه دیگر تهیه میکنند. بالفورد این شکاف را پر میکند: همان سایتی که پرسهای تولید شما را اجرا میکند، قالبها را نیز طراحی، میسازد و نگهداری میکند.
بالفورد چه قالبهایی را طراحی و میسازد؟
قالبهای پیشرفته
قالبهای نوار چند ایستگاهی برای قطعات پرسکاری با حجم بالا: برش، فرمدهی، کشش، سوراخکاری و رزوهزنی در یک مرحله.
خدمات پرسکاری با قالب پیشرفته →قالبهای کشش عمیق
قالبهای کشش تک مرحلهای و چند مرحلهای برای پوستههای استوانهای، محفظهها، قوطیها، آستینها و محفظههای سنسور از فولاد، استیل، آلومینیوم و آهن خالص.
خدمات فلزکاری کشش عمیق →قالبهای انتقال و فرمدهی
قالبهایی برای قطعات بزرگ یا نامتقارن که ورق خام بین ایستگاهها برای کشش، اصلاح، برش و فلنجزنی منتقل میشود.
فلزکاری سفارشی →ابزارهای ترکیبی، برش و خم
ابزارهای تک عملیاتی برای واشرها، درپوشها، براکتها و قطعات ورق فلزی، به همراه قالبهای خم و فرمدهی مورد استفاده در تولید.
پردازش ورق فلز →چه تجهیزات قالبسازی در کارگاه قالبسازی بالفورد وجود دارد؟
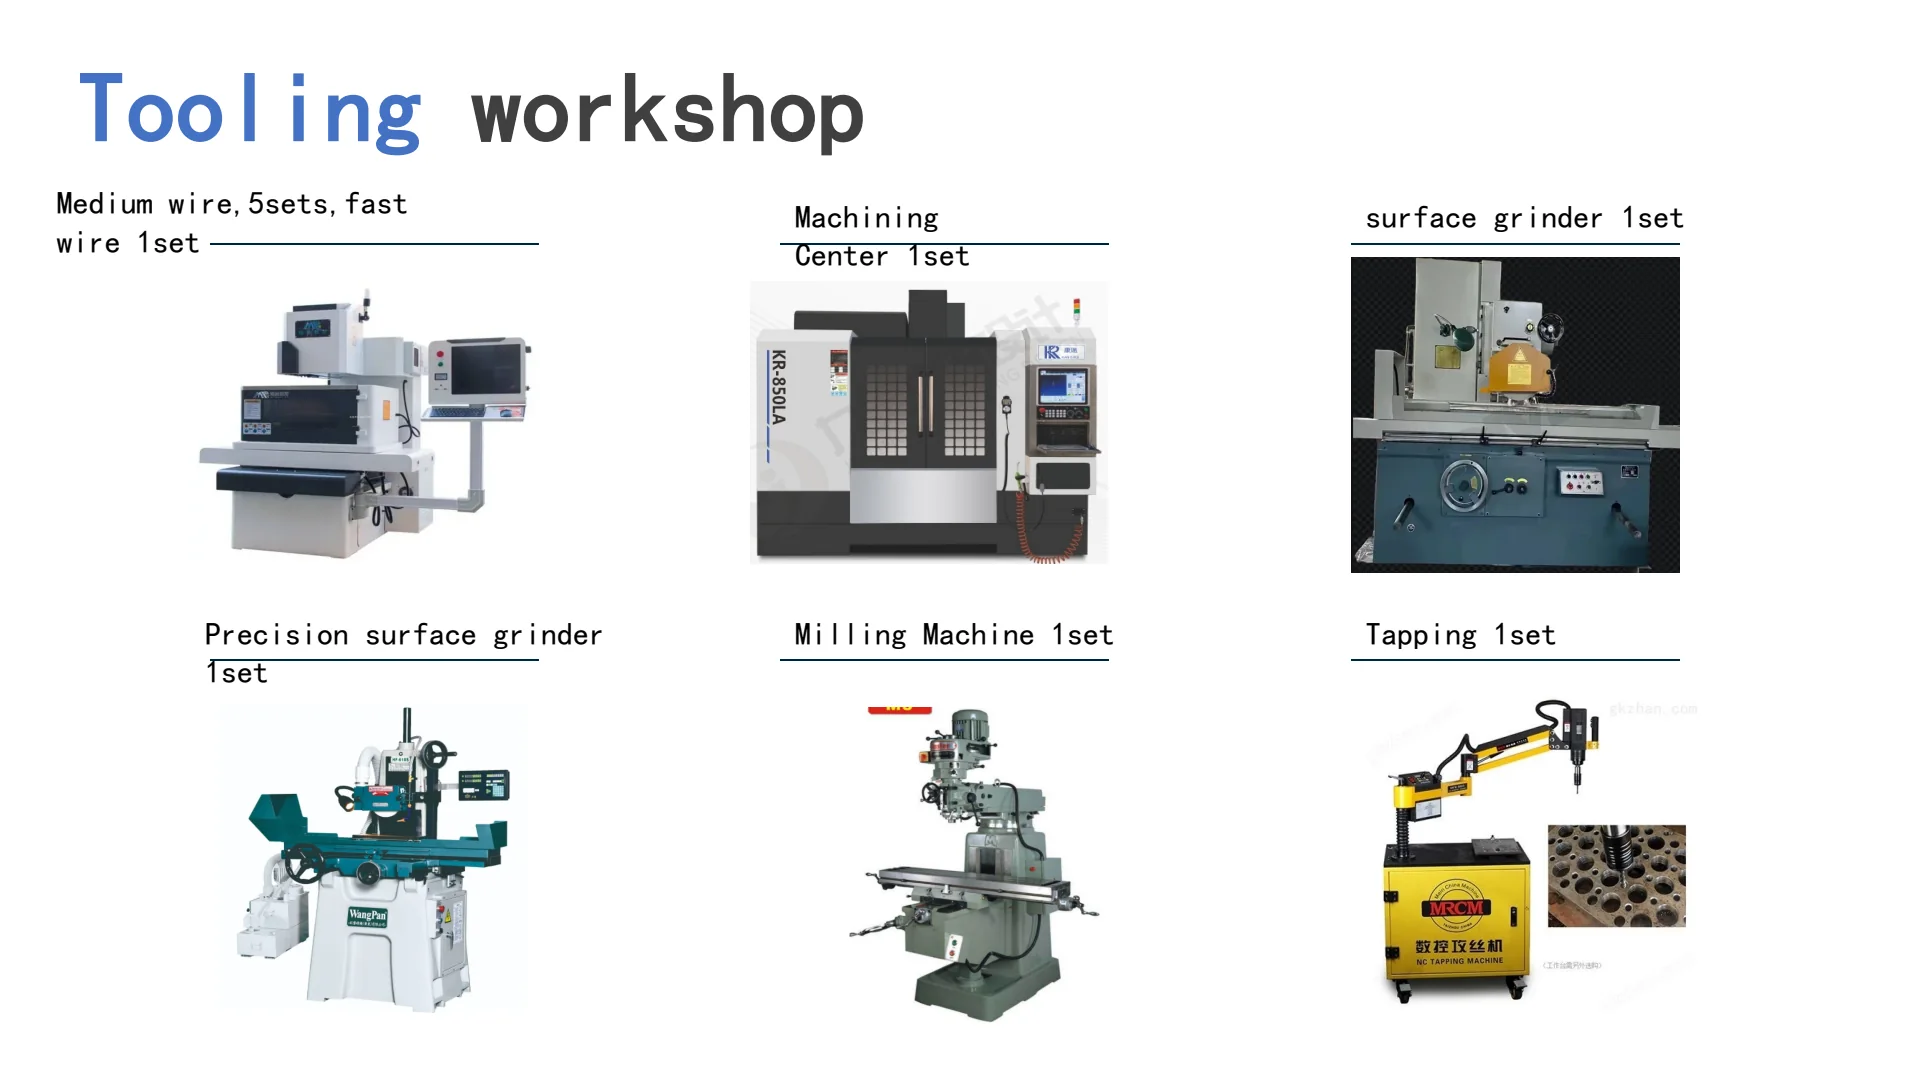
کارگاه قالبسازی به عنوان یک کارگاه قالبسازی کامل تجهیز شده است. جدول زیر لیست ماشینآلاتی است که بازدیدکنندگان در کارگاه بالفورد مشاهده میکنند.
| تجهیزات | نقش در ساخت قالب | وضعیت داخلی |
|---|---|---|
| سنگزنی استوانهای داخلی و خارجی | سنگزنی قطعات گرد قالب، پانچها، راهنماها، پینهای هسته و بوشها به اندازه و پرداخت نهایی. | داخلی |
| دستگاههای تراش موتوری ×3 | تراش قطعات خام پانچ، پینهای اکستر، پستهای راهنما و اجزای عمومی کارگاه قالبسازی. | داخلی · ۳ دستگاه |
| دستگاه تراش CNC ×1 | قطعات تراش دقیق با هندسه تکرارپذیر برای مونتاژ قالب و قالب. | داخلی · ۱ دستگاه |
| دستگاههای فرز CNC | ماشینکاری صفحات قالب، حفرهها، کاواکها و ویژگیهای نصب در فولادهای سخت شده و پیشسخت شده. | داخلی |
| سنگزنی سطح دقیق | سنگزنی تخت صفحات قالب، جداکنندهها و قطعات با موازیسازی و پرداخت سطح دقیق. | داخلی |
| سنگزنی سطح بزرگ | سنگزنی صفحات قالب بزرگ و بدنههای ابزار که در ماشینهای استاندارد جا نمیشوند. | داخلی |
| ماشینهای حفاری | حفاری سوراخهای داول، پیچ و خطوط آب در قالبها و فیکسچرها. | داخلی |
| ماشینهای EDM سیمی با سرعت متوسط ×5 | برش دهانههای قالب، پروفیلهای پانچ و بخشهای منحنی با دقت پایدار. | داخلی · 5 دستگاه |
| ماشین EDM سیمی با سرعت بالا ×1 | پرداخت سریع و برش شیارها و منافذ در جاهایی که نیاز به پرداخت نهایی کمتر است. | داخلی · 1 دستگاه |
| ماشین حفاری EDM (پرفوراتور) | حفاری سوراخهای شروع برای EDM سیمی و سوراخهای کوچک و عمیق دقیق در قالبها. | داخلی |
| EDM سیمی با سرعت کم | پرداخت فوقالعاده دقیق و برش سیمی با زاویه بحرانی برای جزئیات خاص قالب. | همکار برونسپاری |
| ماشینهای رزوهزنی خودکار | رزوهزنی صفحات قالب، استریپرها و قطعات با گام و عمق یکنواخت. | داخلی |
| جوشسرد قالب | تعمیر سایش، تراشهها و خراشهای قالب با جوش سرد بدون اعوجاج حرارتی. | داخلی |
| جوشکار آرگون (TIG) | ترمیم لبههای فرسوده و تعمیر قطعات فولاد ابزار با ورود حرارت کنترلشده. | داخلی |
| سنبادهزنهای پنوماتیک قالب | پرداخت نهایی رادیوسها، فیلتها و سطوح کششی روی میز کار و دستی. | داخلی |
| دستگاه مغناطیسزدایی | حذف مغناطیس باقیمانده پس از سنگزنی و EDM تا برادهها به سطوح قالب نچسبند. | داخلی |
| تجهیزات عملیات حرارتی | یک کوره کوچک برای تعمیرات اضطراری قالب نگهداری میشود؛ عملیات سختکاری و بازپخت انبوه قطعات قالب توسط شرکای تاییدشده انجام میشود و دادههای سختی به ما بازگردانده میشود. | داخلی |
ماشینکاری مرتبط با ابزارسازی، سنگزنی، EDM، جوشکاری و نگهداری در محل انجام میشود. دو مرحله برونسپاری میشوند: EDM سیم آهسته برای پرداخت بسیار ظریف یا جزئیات مخروطی عمیق، و عملیات حرارتی انبوه قطعات قالب - یک کوره کوچک برای تعمیرات اضطراری در محل نگهداری میشود.
چرا ابزارسازی داخلی برای پروژه شما مهم است؟
برای قطعات پرسکاری و کشش عمیق، قالب جایی است که کیفیت، هزینه و زمان تحویل تعیین میشود. نگهداری ابزارسازی در محل رفتار این سه عامل را تغییر میدهد.
حلقه سریعتر از DFM تا ابزارسازی
مهندسان ابزارسازی نقشه شما را دریافت میکنند، مسائل نسبت کشش یا فرمپذیری را علامتگذاری میکنند و طراحی قالب را در همان ساختمان تنظیم میکنند - بدون انتقال طراحی به بیرون.
آزمایش روی پرسهای خودمان
قالبها قبل از عرضه روی پرسهای تولیدی بالفورد نصب، تنظیم و راهاندازی میشوند، بنابراین نمونهها شرایط واقعی تولید انبوه را منعکس میکنند.
یک شریک پاسخگو
قیمت ابزار، زمانبندی، نمونهها و مستندات PPAP از یک تامینکننده ارائه میشود، با یک تماس مهندسی از RFQ تا تولید.
عمر ابزار و نگهداری
ما سوابق قالب و inserts یدکی را نگه میداریم و در طول عمر برنامه، سایش را در محل تعمیر میکنیم به جای ارسال قالب به بیرون.
مستندات درجه خودرویی
بازرسی داخلی و مستندات منطبق با FAI/PPAP تایید قطعه را پشتیبانی میکنند - بیشتر بدانید در صفحه قابلیت PPAP.
حفاظت از مالکیت فکری
طرحهای قالب متعلق به مشتری در زنجیره تامین به اشتراک گذاشته نمیشوند؛ NDAها و سوابق محافظتشده ابزارسازی استاندارد هستند.
از نقشه تا قالب تولید: گردش کار درون کارخانه
1. بررسی قابلیت ساخت
بررسی مواد، تلرانس و فرمپذیری روی نقشه واقعی شما، همراه با پیشنهاد نوار یا توالی کشش.
2. طراحی قالب
طرحریزی CAD، انتخاب فولاد ابزار و مشخصات قطعات توسط تیم ابزارسازی داخلی.
3. ماشینکاری و سختکاری
فرز CNC، تراشکاری و سنگ زنی قطعات قالب، با سختکاری انجام شده توسط شرکای حرارتی مورد تایید.
4. وایرکات و پرداخت نهایی
برش دهانهها و پروفیلهای قالب روی دستگاههای وایر متوسط یا سریع، سپس پرداخت نهایی روی میز کار.
5. مونتاژ و تست
مجموعه قالب مونتاژ، نصب و روی پرسهای تولیدی اجرا میشود تا نمونهها مطابق نقشه شوند.
6. تایید نمونه و راهاندازی
بازرسی قطعه اولیه، مستندات منطبق با PPAP و انتقال به تولید انبوه.
داخل کارگاه ابزارسازی
قالبهایی که این قطعات را تشکیل میدهند، در فاصله چند متری از پرسها طراحی و ساخته میشوند.
طراحی و ساخت ابزار - پاسخ به سوالات خریداران
آیا شما قالبهای پرسکاری را درون کارخانه از روی نقشه قطعه من طراحی میکنید؟
بله. مهندسان ابزارسازی بالفورد بررسی قابلیت ساخت را روی نقشه 2D/3D شما انجام میدهند، نوار یا توالی کشش را تعیین میکنند و قالب را قبل از برش هر فولادی طراحی میکنند. شما قبل از شروع ابزارسازی، بازخورد طراحی در مورد مواد، نسبت کشش، تلرانسها و عوامل هزینه را دریافت میکنید.
چه نوع قالبهایی میسازید؟
بالفورد قالبهای پیشرفته، قالبهای کشش عمیق تک و چند مرحلهای، قالبهای انتقال و فرم، به علاوه ابزارهای ترکیبی، برش و خمش را میسازد. این قالبها برای محفظههای سلونوئید، محفظههای سنسور، قطعات موتور، آستینها، درپوشها، قوطیها و قطعات پرسکاری ساختاری استفاده میشوند.
چه دستگاههایی در کارگاه ابزارسازی دارید؟
کارگاه ابزارسازی شامل سنگهای استوانهای داخلی و خارجی، سه دستگاه تراش معمولی، یک دستگاه تراش CNC، دستگاههای فرز CNC، سنگهای سطحی دقیق و بزرگ، دستگاههای دریل، پنج دستگاه وایرکات متوسط، یک دستگاه وایرکات سریع، سوراخکاری EDM، رزوهزنی خودکار، جوش سرد قالب، جوش TIG، سنگهای بادی، دستگاه ضد مغناطیس و یک کوره حرارتی کوچک برای تعمیرات اضطراری قالب دارد.
معمولاً از چه فولادهای ابزاری برای قالبهای پرسکاری استفاده میکنید؟
انتخابهای رایج شامل D2، Cr12MoV و فولادهای ابزاری مشابه برای قطعات پرسکاری و برش است، با درجهای سایش و پانچهایی که بر اساس حجم، ضخامت مواد و پرداخت قطعه انتخاب میشوند. بررسی طراحی قبل از شروع ماشینکاری، گرید فولاد را برای هر ایستگاه پیشنهاد میدهد.
آیا کارهای ابزارسازی را برونسپاری میکنید؟
فقط برش با سیم آهسته (Slow-wire EDM) برونسپاری میشود، و تنها زمانی که جزئیات قالب نیاز به پرداخت فوق العاده یا برش با زاویه زیاد داشته باشد که خارج از توانایی ماشینهای سیم متوسط و سریع ما باشد. طراحی، ماشینکاری، سنگزنی، مونتاژ، تست و نگهداری همگی درونساختی انجام میشوند، با برونسپاری عملیات حرارتی به یک شریک تأیید شده.
زمان تحویل معمول برای ابزارسازی چقدر است؟
برای قالبهای تک عملیاتی یا کشش عمیق معمولی، طراحی و ساخت درونساختی معمولاً ۱۵ تا ۳۰ روز طول میکشد؛ قالبهای پیشرفته و انتقالی بسته به تعداد ایستگاهها و تکرارهای تست، ۳۰ تا ۶۰ روز زمان میبرند. تعمیر قالب و جایگزینی قطعات سریعتر انجام میشود.
آیا تست قالب و نمونههای PPAP در کارخانه شما انجام میشود؟
بله. قالبها روی پرسهای تولیدی بالفورد تست میشوند، قطعات اولیه درونساختی بازرسی میشوند، و مستندات منطبق با PPAP برای برنامههای خودرویی قابل تهیه است، با پشتیبانی از سیستم کیفیت و فرآیند دادههای IMDS.
آیا در طول تولید انبوه، قالبهای متعلق به مشتری را نگهداری میکنید؟
بله. قالبهای متعلق به مشتری درونساختی ذخیره، نگهداری و تعمیر میشوند، با ثبت ساعات کارکرد، سایش و قطعات یدکی تا قالب در طول برنامه پایدار بماند.
پیش از شروع ابزارسازی، بررسی DFM دریافت کنید
نقشه و حجم تولید مورد نظر را ارسال کنید — مهندسان ابزارسازی و فروش بالفورد معمولاً در عرض ۲۴ ساعت با بررسی امکانسنجی شکلدهی و پیشنهاد قیمت تولید پاسخ میدهند.
منابع مرتبط با مهندسی قالب
- طراحی قالب برتر: 13 نقطه کنترل — محتوای یک بسته قالب، از طرح نوار تا تست اولیه.
- خدمات مهندسی طراحی قالب فلزی — نحوه بررسی و مهندسی قالب توسط Balford قبل از برش فولاد.
- توانایی کشش عمیق — مراحل کشش، کنترل دیواره و محدوده فرآیند.
- بررسی DFM — بررسی قابلیت ساخت قبل از ساخت ابزار.
توانایی های مرتبط با تولید: قالبزنی پیشرونده, قالبزنی پرس انتقالی, کشش عمیق یا لیست تجهیزات اتاق ابزار — همه از روی یک نقشه قبل از پیشفاکتور بررسی میشوند.
ابزارهای انتقالی نیز اینجا ساخته میشوند - مشاهده صفحه قالبزنی پرس انتقالی . جزئیات دستگاه به دستگاه، شامل واحدهای EDM سیمی و ظرفیت سنگزنی، در لیست تجهیزاتآمده است.
عملیات حرارتی و پرداخت برونسپاری تحت همان سیستم کنترل میشوند - مشاهده پرداخت و عملیات ثانویه فلزات.
نحوه تأیید ابزار قبل از تولید سریال: نمونه سازی و بازرسی قطعه اولیه.
همان اتاق ابزار، قالبهای تک عملیاتی مورد استفاده برای نمونهسازی و تولیدات کمتیراژ را میسازد - مشاهده کنید تمبرینگ با تیراژ کم و نمونهسازی.