نمونهسازی · تیراژهای کم · قالبهای تکعملیاتی
پرسکاری تیراژ کم و نمونهسازی
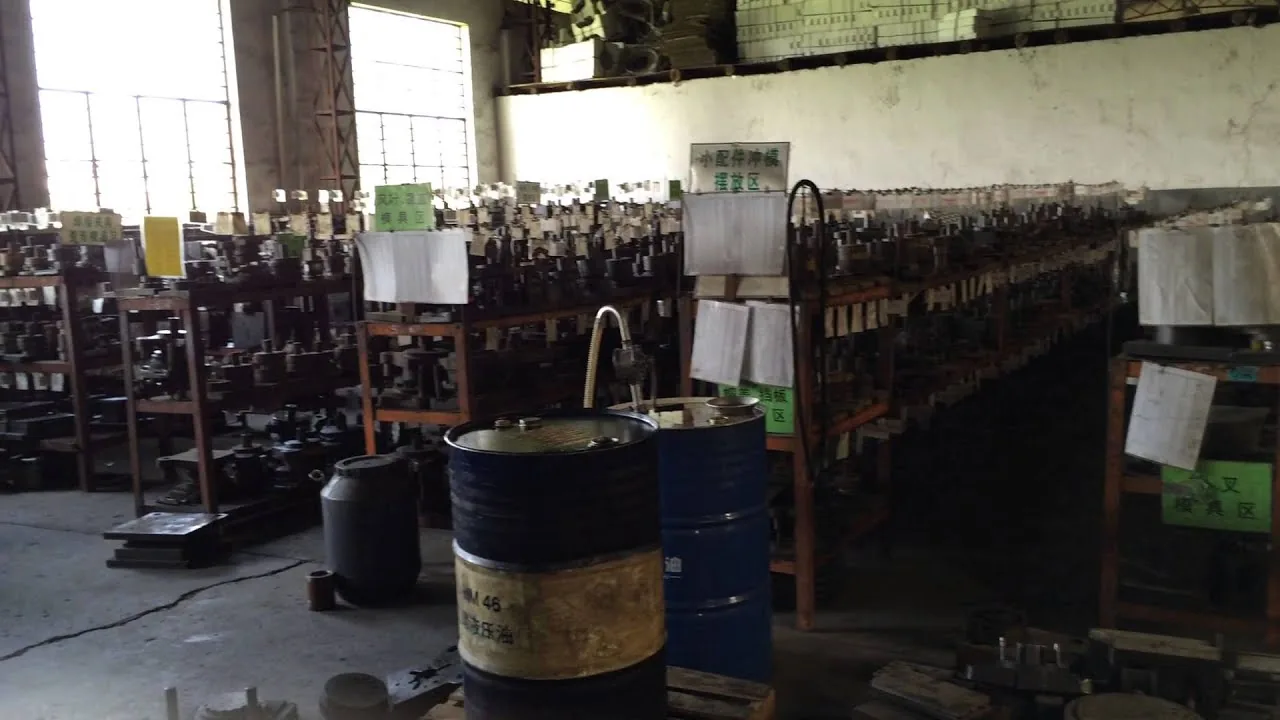
Balford دارای بیش از ۴٬۰۰۰ قالب کشش تکعملیاتی است، که از زمان برش اولین قالب در فوریه ۲۰۰۰انباشته شده است. همین بانک قالبها دلیل آن است که یک محفظه استوانهای جدید معمولاً فقط در جایی که هندسهاش واقعاً متفاوت است به قالبسازی جدید نیاز دارد. از چند قطعه تا چند هزار قطعه، بدون خرید قالب پرگرسیو پیش از آنکه تیراژ توجیهکننده آن باشد.
منظور از پرسکاری کمتیراژ چیست؟
پرسکاری کمتیراژ به تولید تعداد کمی قطعه فلزی فرمدادهشده — از یک نمونه اولیه تا چند هزار قطعه — با قالبهای تکمرحلهای بهجای قالب پروگرسیو یا انتقالی گفته میشود. دلیل وجود آن این است که قالب چندایستگاهی فقط در تیراژ بالا هزینه خود را جبران میکند: هزینه قالب بین قطعاتی که تولید میکند سرشکن میشود. پایینتر از این نقطه سربهسر، ساخت یک ایستگاه فرمدهی در هر مرحله سریعتر، اصلاح آن ارزانتر و تکرار و بهینهسازی آن بسیار آسانتر است. در عمل، تصمیمگیری درباره کیفیت نیست — از همان پرسها و همان مهندسی کشش استفاده میشود — بلکه درباره این است که کدام مسیر قالبسازی مانع پرداخت هزینه تیراژی میشود که هنوز به آن نرسیدهاید.
چرا قالبسازی تکمرحلهای زیر حدود ۱۰٬۰۰۰ قطعه برنده است
قالب پروگرسیو یک قالب واحد نیست. بلکه شامل چیدمان نوار، پل اتصال، پینهای راهنما، توالی ایستگاهها و تمام عملیات فرمدهی است که یکجا بریده میشوند. همین ویژگی دقیقاً باعث میشود در تیراژ بالا سریع و ارزان بهازای هر قطعه باشد و دقیقاً همین باعث میشود تغییر آن کند و پرهزینه باشد.
قالب تکمرحلهای یک ایستگاه فرمدهی است. برای کارهای نمونهسازی و تیراژ کوتاه، این تفاوت سه چیز را تعیین میکند:
تغییر ارزان است
یک بازنگری به معنای برش دوبارهٔ یک سنبه یا سنگزنی دوبارهٔ یک رینگ قالب است — نه زمانبندی دوبارهٔ نوار، برش دوبارهٔ ایستگاهها و صحهگذاری دوبارهٔ کل ابزار. تکرار در حد روز باقی میماند، نه هفته.
قطعه را تغییر میدهید، نه چیدمان را
نمونهٔ اولیه برای یافتن مشکلات ساخته میشود. ابزار تکعملیاتی اجازه میدهد قطعه بین تکرارها جابهجا شود؛ قالب پروگرسیو بهمحض تثبیت نوار، هندسه را قفل میکند.
هزینهٔ ابزار از پایین شروع میشود
شما یک ایستگاه فرمدهی میخرید تا به این پرسش پاسخ دهید که «آیا این قطعه فرم میگیرد؟»، نه اینکه برای پاسخ به آن یک ابزار تولید کامل بخرید.
| مسیر ابزار | Typical fit | هزینهٔ تغییر | بازهٔ حجمی که در آن برنده است |
|---|---|---|---|
| تکعملیاتی / تکضربه | نمونههای اولیه، بچهای آزمایشی، سریهای کوچک و هر قطعهای که هنوز در حال توسعه است | کمترین — یک سنبه یا یک رینگ قالب | کمتر از حدود ۱۰٬۰۰۰ عدد |
| پرس انتقالی | شکلدهی چندمرحلهای که در آن قطعه بین ایستگاهها جابهجا میشود | متوسط تا بالا | تقریباً ۲۰٬۰۰۰–۵۰۰٬۰۰۰ عدد |
| قالب پیشرو | قطعات پرتیراژ تغذیهشده با نوار که چند عملیات در آنها ترکیب شده است | بالاترین — چیدمان نوار همان قالب است | بالای حدود ۵۰٬۰۰۰ عدد |
نقطه سربهسر یک عدد ثابت نیست. این عدد با هندسه، جنس، ضخامت دیواره و تعداد مراحل شکلدهی مورد نیاز قطعه تغییر میکند. ما مسیر تولید را بر اساس نقشه شما محاسبه میکنیم، نه با استفاده از یک جدول از پیش تعیینشده.
کتابخانه قالب: دو دهه قالبهای کشش تکضربه
اولین قالب از آن مجموعه در سال زیر ساخته شد فوریه ۲۰۰۰، زمانی که کارگاه مهرزنی خانوادگی در شهر تانگشیا، رویآن — خوشه قطعات خودرو در ژجیانگ که تاریخ تولید بلفورد از آنجا آغاز میشود. از آن زمان، کارخانه قالبهای کشش تکمرحلهای برای محفظه موتور، محفظه شیر برقی، محفظه سنسور، کاپ، درپوش، بوش و پوسته ساخته و نگهداری کرده است.
بیش از ۴٬۰۰۰ قالب کشش تکمرحلهای هنوز نگهداری، تعمیر و بازاستفاده میشوند. سنبهها، رینگهای قالب، نگهدارندههای ورق و ضربهگیرها که در طول دو دهه از این کار انباشته شدهاند، در همان ابزارسازیای قرار دارند که قالبهای پروگرسیو و انتقالی ساختهشده پس از ۲۰۲۰ در آن نگهداری میشوند.
این مزیت عملی است. آن قالبها بر اساس اینترفیسهای استاندارد شانک و دیست ساخته شدهاند، بنابراین سنبهها و رینگهای قالب موجود اغلب میتوانند در پروفیل استوانهای جدید بازترکیب شوند. سپس یک قطعه جدید تنها به ابزار جدید در جایی که هندسه آن واقعاً متفاوت است نیاز دارد — شعاع متفاوت، پله متفاوت، ضخامت دیواره متفاوت — بهجای یک دیست کامل که از صفر بریده شود.
تأثیر آن بر یک پروژه نمونهسازی:
- زمانبندی صرفاً به آزمونهای کشش اختصاص مییابد، نه به برش قالب. هر جا هندسه در کتابخانه موجود قرار گیرد، اولین آزمونها میتوانند از ابزاری که از قبل وجود دارد آغاز شوند.
- ریسک زودتر آشکار میشود. شما چینخوردگی، پارگی، نازکشدگی و گوشدار شدن را روی قطعات واقعی میبینید، نه در یک بحث.
- قطعه میتواند تغییر کند. از آنجا که قالب تکمرحلهای قابل تنظیم است، بازنگری طراحی، سرمایهگذاری قالب را بیاعتبار نمیکند.
جاهایی که این موضوع کاربرد ندارد. این کتابخانه حول هندسه گرد و متقارن دورانی ساخته شده است. قطعات با پلههای زیاد، غیردایرهای یا نامتقارن معمولاً به قالب جدید نیاز دارند و ما این را پیش از ارائه قیمت اعلام میکنیم. دلیلی که همچنان ارزش داشتن دارد این است که بیشتر بدنههای شیر برقی، بدنههای سنسور، بوشها و درپوشها استوانهای هستند — که دقیقاً همان جایی است که این کتابخانه به صرفه است.
نمونهسازی با قالب تکمرحلهای، اصلاح آن در قالب پیشرونده
این روشی است که Balford یک برنامه جدید را اجرا میکند و همان بخشی از کار با تیراژ کم است که بعداً نتیجه میدهد.
- بررسی نقشه و DFM. جنس، ضخامت، تلرانسهای بحرانی، الزامات دیواره و حجم سالانه در برابر توالی فرمدهی بررسی میشوند. نسبت کشش و تعداد مراحل پیش از هر برشی تعیین میشود.
- قالب نمونهسازی تکمرحلهای. هر بار یک ایستگاه فرمدهی، ساختهشده برای قابل تنظیم بودن. این عمداً قالب تولید نیست.
- قطعات آزمایشی، اندازهگیری شد. حالت خرابی روی قطعات واقعی ظاهر میشود: چینخوردگی ناشی از نیروی ورقگیر، پارگی در شعاع قالب، نازکشدگی دیواره بالای شعاع، گوشدار شدن در لبه برشخورده، برگشت فنری روی قطر.
- پارامتری را که باعث آن شده اصلاح کنید. شعاع قالب، لقی، فشار ورقگیر، قطر بلانک، روانکاری، یا افزودن یک کشش مجدد یا آنیل بینمرحلهای.
- تنها پس از آن قالب پروگرسیو یا ترانسفر را طراحی کنید — با توالی اصلاحشده که در آن لحاظ شده است.
دلیل تجاری این ترتیب ساده است. در یک قالب پروگرسیو، کشف همان مشکل پس از برش قالب به معنای برش مجدد ایستگاهها، زمانبندی مجدد نوار و اثبات مجدد قالب است — که با فولاد قالب و هفتهها تولید ازدسترفته سنجیده میشود. یافتن آن روی یک قالب تکعملیاتی فقط هزینه سنگزنی مجدد یک سنبه یا یک رینگ قالب جدید را دارد.
این چرخه همچنین دلیل آن است که قالبسازی پروگرسیو و ترانسفری که از سال ۲۰۲۰ ساختهایم از پارامترهای کشش شناختهشده و معتبر آغاز میشود نه از فرضیات: مشکلات پیشتر، روی قالب ارزانتر، در مرحله نمونهسازی یافته شدهاند.
ببینید یک محفظه کشششده از پرس خارج میشود
فیلمبرداریشده در Balford: یک محفظه شیر برقی فولاد نرم که تحت کشش عمیق قرار میگیرد. قطعات نمونه اولیه و تولید کمتیراژ مانند این، مرحله به مرحله روی پرسهای تکعملیاتی شکل میگیرند — نقطه ورود معمول برای محفظهای که بعداً به تولید ترانسفر یا پروگرسیو منتقل میشود.
آنچه به این روش تولید میکنیم
بدنههای شیر برقی
بدنههای کشش عمیق از DC04 و آهن خالص در جایی که عملکرد مغناطیسی اهمیت دارد، شامل مسیر نازکسازی دیواره هنگامی که قطر داخلی و خارجی هر دو عملکردی هستند.
بدنههای سنسور
بدنهها و پوستههای سنسور از فولاد ضدزنگ که در آن مقاومت به خوردگی، یکنواختی دیواره و سطوح نشیمن تمیز تعیینکننده طراحی هستند. به صفحه بدنه سنسور.
بوشها، غلافها و لولهها
قطعات گرد و جدارنازک که در آنها هممرکزی و کیفیت سطح بیش از پیچیدگی اهمیت دارد.
فنجانها، درپوشها و پوستهها
بستارهای فرمدهیشده و پوستههای کششدادهشده با لبههای برشخورده و ویژگیهای سوراخکاریشده یا رزوهشده که بهعنوان عملیات ثانویه اضافه میشوند.
محفظههای موتور و درپوشهای انتهایی
خانواده قطعاتی که این کارخانه از سال ۲۰۰۰ تولید خود را با آن آغاز کرد و هنوز برای برنامههای لوازم خانگی، خودرویی و صنعتی تولید میشود.
عملیات ثانویه
برش، سوراخکاری، رزوهزنی، پرداخت سطح، پلیسهگیری و آنیل که پس از فرمدهی به قطعه کشیدهشده اضافه میشود، نه اینکه در نوار تعبیه شده باشد.
نمونه اولیه با همان مادهای که تولید نهایی در آن انجام میشود
نمونه اولیه تنها زمانی واقعیت را نشان میدهد که از گرید تولیدی ساخته شده باشد. Balford نمونههای اولیه را با همان موادی میکشد که قطعات تولیدی از آن استفاده میکنند — این موضوع بهویژه زمانی اهمیت دارد که ماده حامل عملکرد باشد، نه فقط شکل:
| Material | کاربرد معمول نمونه اولیه و تولید کوتاهمدت |
|---|---|
| فولاد کشش عمیق کمکربن DC04 | محفظههای شیر برقی، پوستههای کشیده و قطعات استوانهای عمومی که در آنها قابلیت کشش مهمتر از استحکام است |
| آهن خالص (DT4 / DT4C) | محفظهها، غلافها و قطعات قطبی نرممغناطیسی که در آنها نفوذپذیری مغناطیسی و نیروی وادارشکننده از الزامات عملکردی هستند |
| فولاد زنگنزن (304 / 316) | محفظههای سنسور و قطعاتی که در معرض رطوبت، مایع خنککننده یا مواد شیمیایی قرار دارند؛ بهسرعت کارسخت میشوند، بنابراین تعداد کششها و هر آنیل میانمرحلهای از همان ابتدا تعیین میشود |
| برنج و مس | قطعات الکتریکی و حرارتی، ترمینالها و اتصالات؛ بهشدت شکلپذیر و گزینهای مناسب زمانی که نمونه اولیه باید لحیمکاری نرم یا سخت شود |
| Aluminium | محفظهها و جعبههای سبکوزن؛ قابلیت کشش بسته به آلیاژ بسیار متفاوت است، به همین دلیل گرید پیش از ساخت قالب تأیید میشود |
ساخت نمونه اولیه محفظه شیر برقی از DC04 یا آهن خالص بهجای یک جایگزین در دسترس، به این معناست که نتایج مغناطیسی اندازهگیریشده همان نتایجی است که در تولید سری خواهید داشت — آنیل و خواص مغناطیسی منتقل میشوند، چون ماده و مسیر شکلدهی نیز منتقل شدهاند.
آنچه پرسکاری کمتیراژ انجام نمیدهد
ارزانترین قیمت واحد نخواهد بود
کار تکعملیاتی بهطور ذاتی جابهجایی بیشتر و عملیات مجزای بیشتری دارد. اگر تیراژ سالانه شما از قبل بالا و پایدار است، قالب پیشرو یا انتقالی در هزینه واحد بهتر عمل میکند — و ما این را به شما میگوییم، حتی اگر مبلغ پیشفاکتور قالب بیشتر باشد.
برای هر هندسهای مناسب نیست
کتابخانه قالبهای تکضربه پروفیلهای استوانهای را پوشش میدهد. قطعات غیردایرهای، نامتقارن یا با پلههای زیاد معمولاً به قالب اختصاصی نیاز دارند.
برخی مراحل همیشه برونسپاری میشوند
وایرکات کند و تمام عملیات حرارتی قطعات تولیدی از طریق شرکای ممیزیشده انجام میشود و گواهیها به ما بازگردانده میشوند. سایر موارد — طراحی و ساخت قالب، وایرکات متعارف و سریع، کشش، عملیات ثانویه و بازرسی — بهصورت درونسازمانی انجام میشود.
این جایگزین یک بررسی واقعی DFM نیست
یک ابزار نمونهسازی به پرسشهای شکلدهی پاسخ میدهد، نه به پرسشهای تجاری. تلورانس ضخامت دیواره، موقعیت تلورانسها و اینکه کدام قطر عملکردی است، هنوز باید روی نقشه مشخص شود.
پرسشهای متداول
بلفورد برای نمونهسازی و کشش عمیق در تیراژ کم قیمتگذاری میکند و نیازی به حجم تولید ندارد؛ بنابراین پرسش، حداقل مقدار سفارش نیست، بلکه این است که کدام مسیر ابزارسازی مناسب است. اگر هندسه در کتابخانه قالبهای تکمرحلهای موجود قرار بگیرد، اولین قطعات را میتوان با ابزارسازی موجود تولید کرد. اگر به ابزارسازی جدید نیاز باشد، این یک موضوع ابزارسازی است نه موضوع مقدار، و ما بر همان اساس قیمتگذاری میکنیم.
بله، زمانی که قطعه هندسهای شناختهشده باشد یا تکرار چیزی باشد که قبلاً در تولید بوده است. جایی که نسبت کشش تهاجمی است، تلورانس دیواره تنگ است یا تعداد مراحل شکلدهی نامشخص است، نمونهسازی روی ابزارسازی تکمرحلهای معمولاً در مجموع ارزانتر است — هزینه یک چیدمان نوار اشتباه با فولاد قالب و هفتهها پرداخت میشود، نه با یک سنبه.
بله، و ما آن را توصیه میکنیم. DC04، آهن خالص (DT4 / DT4C)، فولاد ضدزنگ، برنج، مس و آلومینیوم همه در اینجا کشش داده میشوند. تولید نمونه با گرید مواد تولیدی بیشترین اهمیت را برای محفظههای مغناطیسی نرم دارد، زیرا مواد و مسیر شکلدهی همان چیزی هستند که نفوذپذیری مغناطیسی و نیروی وادارندگی را تعیین میکنند — مواد جایگزین اندازهگیریها را بیمعنا میکند.
پرسها از ۲۵ تن تا ۳۵۰ تن کار میکنند و حداکثر قطر کشش عمیقی که قیمتگذاری میکنیم Ø۲۵۰ میلیمتر است. اینکه یک قطعه خاص جا میشود یا نه به گرید مواد، ضخامت ورق، نسبت عمق به قطر، الزام دیواره و تعداد مراحل کششی که هندسه اجازه میدهد بستگی دارد. ما توالی را پیش از قیمتگذاری بر اساس نقشه شما تأیید میکنیم و فهرست کامل ماشینها در فهرست تجهیزات.
به دو عامل بستگی دارد: اینکه هندسه قطعه در کتابخانه قالبهای تکمرحلهای موجود پوشش داده شده باشد یا نه، و اینکه قطعه به چند مرحله فرمدهی نیاز داشته باشد. قطعهای که از پانچها و رینگهای قالب موجود استفاده مجدد میکند، بسیار زودتر از قطعهای که به یک ست قالب کاملاً جدید نیاز دارد، وارد آزمایشهای کشش میشود. زمانبندی را همراه با پاسخ DFM تأیید میکنیم تا پیش از تعهد به ساخت قالب، تاریخ تحویل را در اختیار داشته باشید.
اطلاعاتی که توالی فرمدهی را مشخص کند: نقشه یا مدل سهبعدی، گرید مواد، ضخامت ورق، تلرانسهای بحرانی و اینکه کدام قطر عملکردی است، مقدار مورد انتظار و اینکه آیا انتظار میرود قطعه بعداً به تولید سری برسد یا نه. ارسال نقشه برای یک DFM review سریعترین راه برای دریافت مسیر تولید و کانسپت قالب است، نه فقط یک عدد.
بله. قطعات نمونه اولیه و قطعات اولین مقاله بهصورت درونسازمانی با همان ابزار اندازهگیری خط تولید بازرسی میشوند — پروژکتور نوری 2.5D، میکرومتر و گیج سوراخ، زبریسنج، ابزارهای هممحوری، گیجهای برو/نرو و آزمون سختی — و مستندات PPAP سطح 3 نیز برای برنامههای جدید قابل ارائه است.
صفحات مرتبط: دِیپ دراوینگ ورق فلزی · دِیپ دراوینگ: راهنمای فنی کامل · پرس قالب پیشرو · پرس انتقالی · طراحی و ساخت ابزار در داخل مجموعه · فهرست تجهیزات · روش ساخت قطعات کشش عمیق · نحوه قیمتگذاری قطعات استمپینگ · بدنههای شیر برقی · PPAP
نقشه را ارسال کنید — ما مسیر ابزارسازی مناسب را مشخص میکنیم
گرید مواد، ضخامت ورق، تعداد و تلرانسی که واقعاً اهمیت دارد را ذکر کنید. ما با توالی فرمدهی، اینکه آیا ابزار تکمرحلهای موجود هندسه را پوشش میدهد یا نه، و اینکه نمونهسازی یا تولید در تیراژ کم چه نیازهایی دارد، بازمیگردیم.
نقشه خود را برای بررسی DFM ارسال کنید