Officina Attrezzature Balford · Zhuji, Zhejiang
Progettazione e costruzione di attrezzature interne
Balford progetta e realizzastampi progressivi, a transfer e per imbutitura profondaall'interno del proprio stabilimento. Dalla revisione DFM e dalla selezione dell'acciaio per stampi fino alla lavorazione meccanica, all'elettroerosione a filo, al montaggio, alla messa a punto e ai campioni PPAP, un unico team interno gestisce lo stampo.Solo l'elettroerosione a filo lento è esternalizzata— ogni altra operazione dell'officina stampi viene eseguita internamente.
Cosa significa progettazione e costruzione di attrezzature interne da Balford?
Gli acquirenti spesso acquistano le parti stampate da una fabbrica e gli stampi da un'altra. Balford colma questa lacuna: lo stesso sito che gestisce le vostre presse di produzione progetta, costruisce e mantiene l'attrezzatura.
Quali stampi progetta e realizza Balford?
Stampini progressivi
Stampo progressivo multistazione per particolari stampati ad alto volume: tranciatura, formatura, imbutitura, foratura e maschiatura in un'unica passata.
Servizi di stampaggio con stampi progressivi →Stampini per imbutitura profonda
Attrezzature di imbutitura a singolo e multiplo stadio per gusci cilindrici, alloggiamenti, contenitori, manicotti e custodie per sensori in acciaio, acciaio inossidabile, alluminio e ferro puro.
Servizi di imbutitura profonda e stampaggio metalli →Stampini di taglio e formatura
Stampi per particolari di grandi dimensioni o asimmetrici, in cui lo sbozzato viene trasferito tra le stazioni per imbutitura, ripassatura, rifilatura e flangiatura.
Stampaggio personalizzato di metalli →Utensili per tranciatura e piegatura compound
Utensili a operazione singola per rondelle, calotte, staffe e particolari in lamiera, oltre a stampi di piegatura e formatura impiegati in produzione.
Lavorazione della lamiera →Quali attrezzature di stampaggio sono presenti nel reparto attrezzature di Balford?
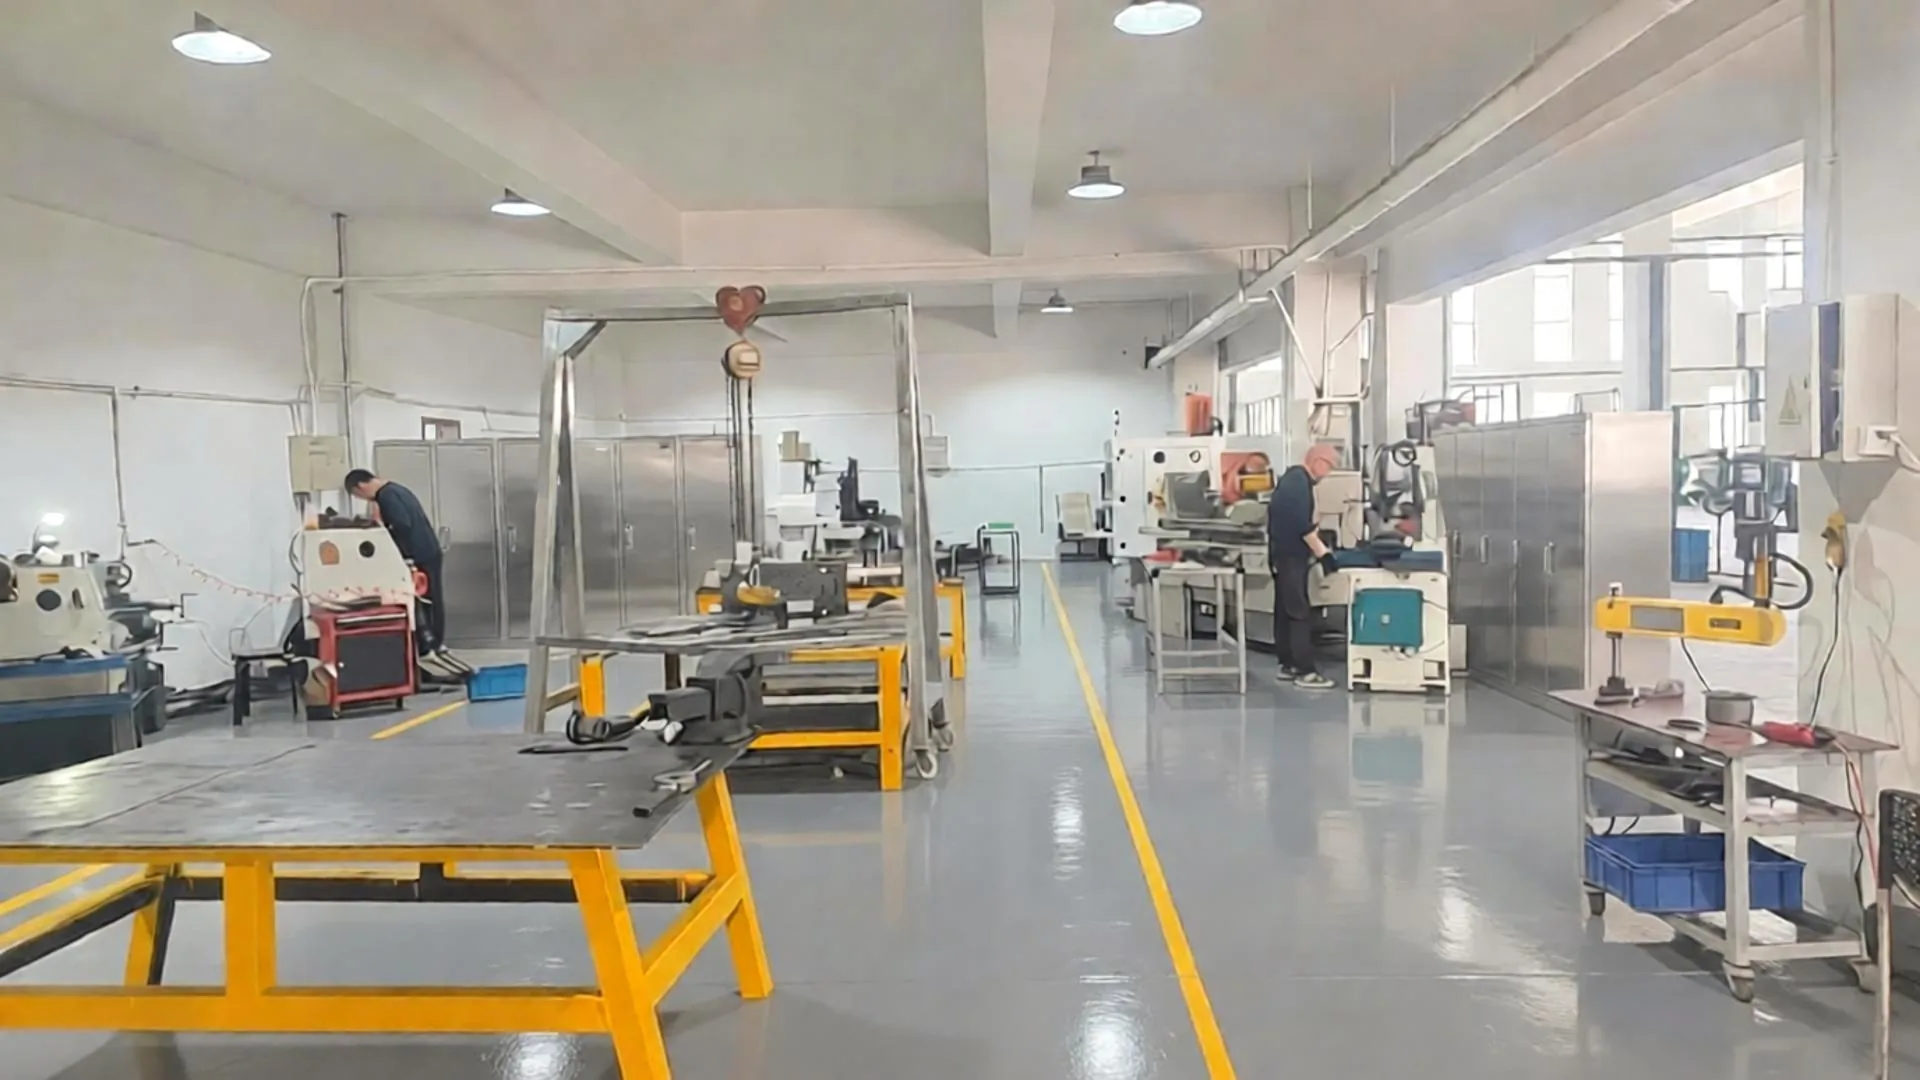
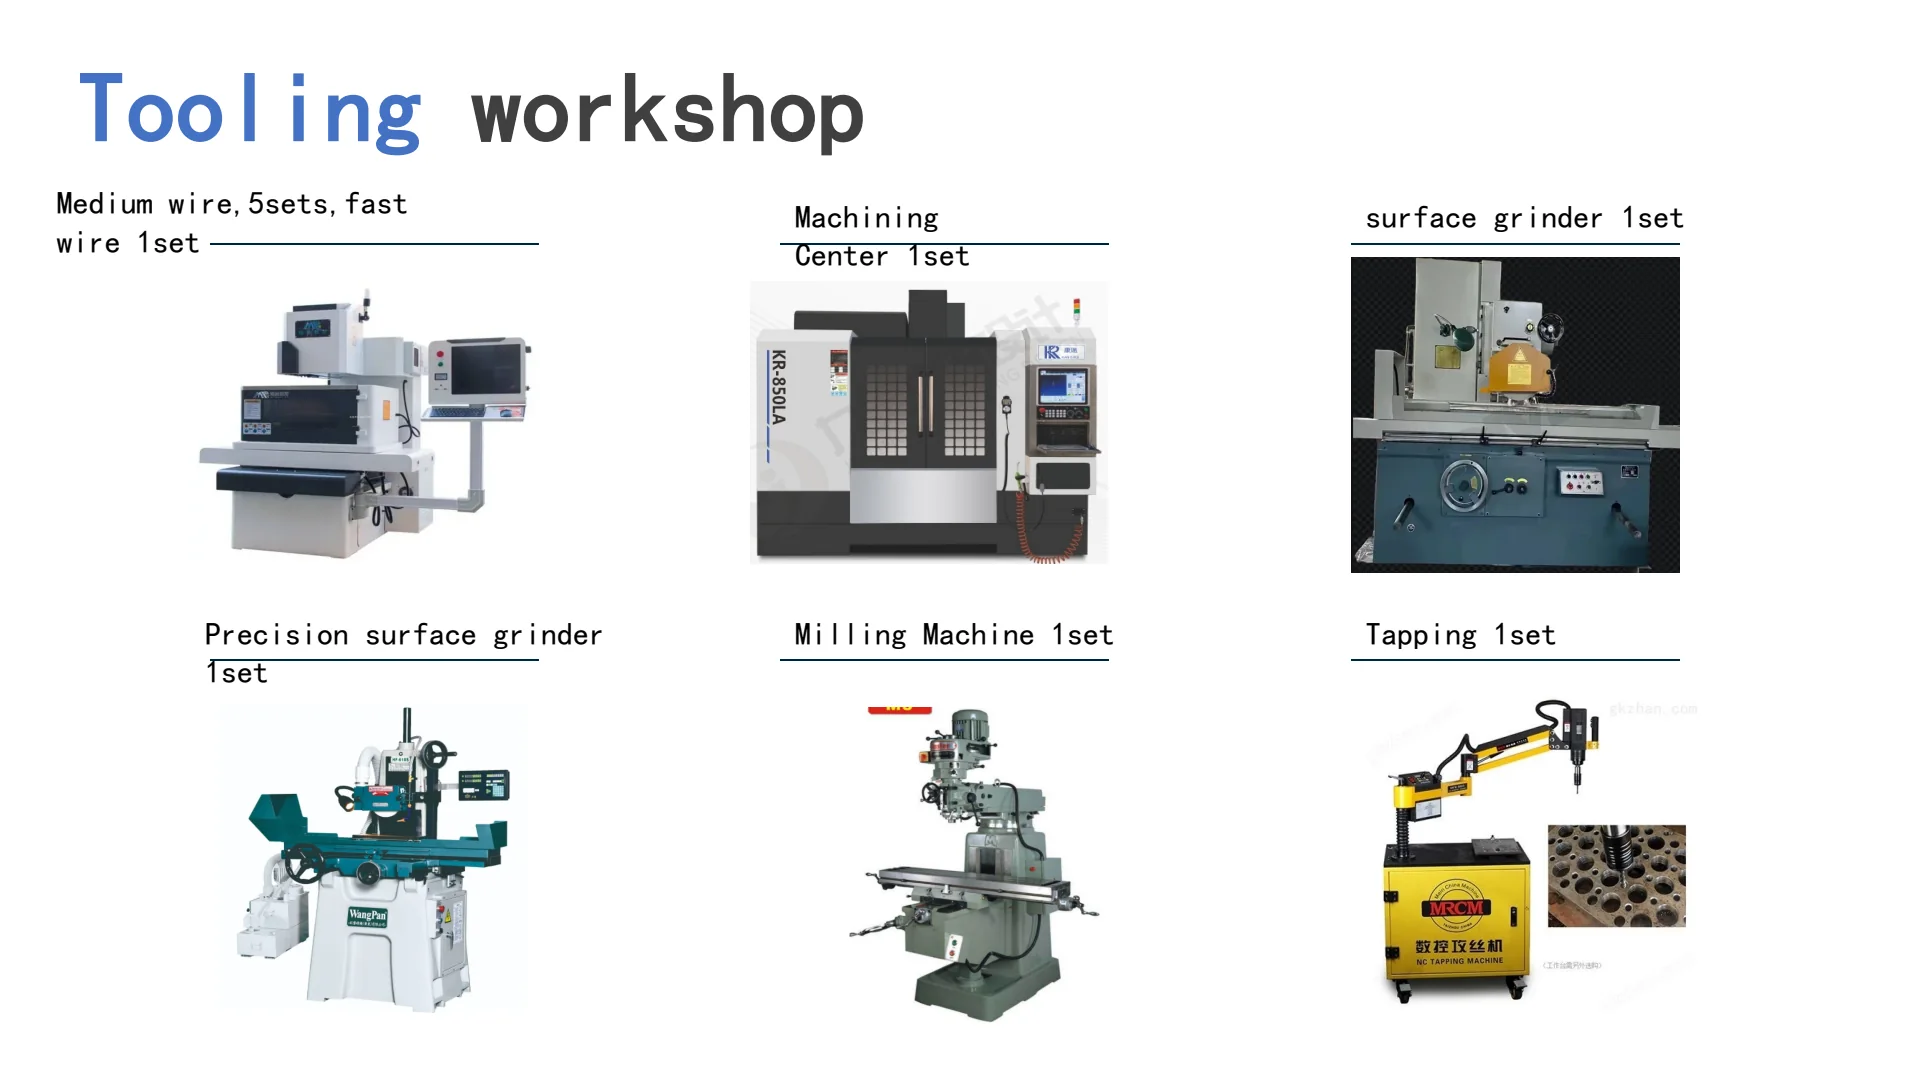
L'officina attrezzature è allestita come un reparto stampi completo. La tabella sottostante riporta l'elenco delle macchine che i visitatori possono vedere sul piano di lavoro Balford.
| Attrezzature | Ruolo nella costruzione di stampi | Produzione interna |
|---|---|---|
| Rettificatrici cilindriche interne ed esterne | Rettifica di componenti di stampi circolari, punzoni, piloti, perni di anima e boccole alle dimensioni e alla finitura finali. | Produzione interna |
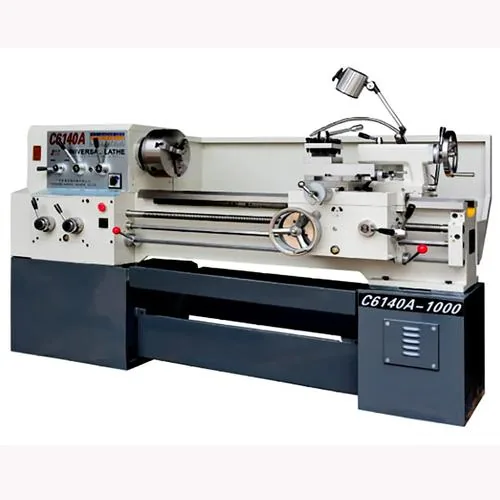
| Torni paralleli ×3 | Tornitura di sbozzati per punzoni, espulsori, colonne di guida e componenti generici per l'utensileria. | Produzione interna · 3 unità |
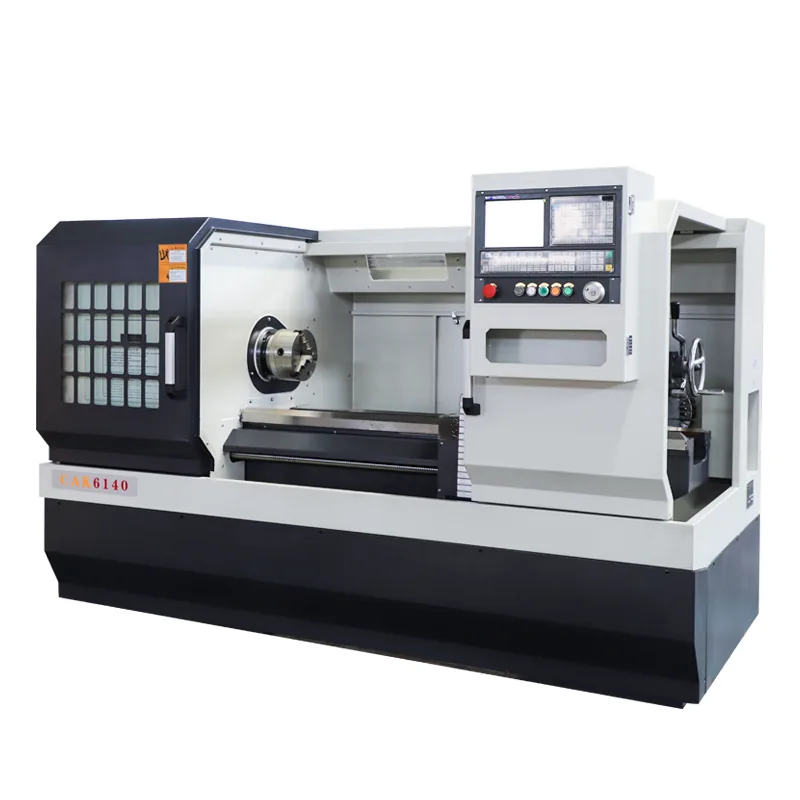
| Tornio CNC ×1 | Componenti torniti di precisione con geometria ripetibile per assiemi di stampi e matrici. | Produzione interna · 1 unità |
| Fresatrici CNC | Lavorazione di piastre stampo, tasche, cavità e sedi di montaggio in acciai temprati e pre-temprati. | Produzione interna |
| Rettificatrice di precisione per superfici piane | Rettifica piana di piastre di taglio, spogliatori e inserti con serraggio parallelo e finitura superficiale. | Produzione interna |
| Rettificatrice per superfici di grandi dimensioni | Rettifica di grandi piastre per stampi e corpi utensile di grandi dimensioni che non trovano posto sulle macchine standard. | Produzione interna |
| Trapani | Esecuzione di fori per spine, viti e linee dell'acqua su set di stampi e attrezzature. | Produzione interna |
| Elettroerosione a filo a velocità media ×5 | Aperture di taglio, profili di punzonatura e sezioni sagomate con precisione stabile. | Produzione interna · 5 unità |
| Elettroerosione a filo ad alta velocità ×1 | Sgrossatura ad alta velocità e taglio di sfiati/cave dove la richiesta di finitura è inferiore. | Produzione interna · 1 unità |
| Foratura con elettroerosione a tuffo (perforatrice) | Foratura di fori di avvio per elettroerosione a filo e fori di precisione piccoli e profondi negli stampi. | Produzione interna |
| Elettroerosione a filo lento | Finitura ultra-fine e taglio a filo conicità critica per dettagli speciali dello stampo. | Partner esterno |
| Macchine automatiche per maschiatura | Piastre per filiere a pettine, estrattori e particolari con passo e profondità costanti. | Produzione interna |
| Saldatrice a freddo per stampi | Riparazione a freddo dell'usura degli stampi, delle scheggiature e dei graffi senza distorsione termica. | Produzione interna |
| Saldatore ad arco di argon (TIG) | Ricostruzione di bordi usurati e riparazione di componenti in acciaio per utensili con apporto di calore controllato. | Produzione interna |
| Smerigliatrici pneumatiche per stampi | Finitura a banco e manuale di raggi, raccordi e superfici di imbutitura. | Produzione interna |
| Smagnetizzatore | Rimozione del magnetismo residuo dopo rettifica ed EDM, affinché i trucioli non aderiscano mai alle superfici dello stampo. | Produzione interna |
| Attrezzature per il trattamento termico | Per le riparazioni di emergenza degli stampi è disponibile un piccolo forno dedicato; la tempra e il rinvenimento in massa dei componenti degli stampi vengono eseguiti da partner di trattamento termico sottoposti ad audit, che ci restituiscono i dati di durezza. | Produzione interna |
Le lavorazioni meccaniche, la rettifica, l'elettroerosione, la saldatura e la manutenzione relative all'attrezzatura sono eseguite internamente. Due fasi sono affidate a terzisti: l'elettroerosione a filo lento per finiture molto fini o dettagli con forte rastremazione, e il trattamento termico in massa dei componenti degli stampi — un piccolo forno è mantenuto internamente per le riparazioni di emergenza.
Perché la costruzione interna di attrezzature è importante per il vostro progetto?
Per i particolari stampati e imbutiti, lo stampo è il fattore che determina qualità, costi e tempi di consegna. Mantenere l'attrezzaggio interno modifica l'andamento di questi tre fattori.
Ciclo DFM-utensili più rapido
Gli ingegneri dell'attrezzeria ricevono il vostro disegno, segnalano eventuali problemi di rapporto di imbutitura o di formabilità e modificano il progetto dello stampo nello stesso edificio — nessun passaggio di consegne a terzi per la progettazione.
Collaudo sulle nostre presse
Gli stampi vengono montati, regolati e testati sulle presse di produzione Balford prima dell'approvazione, affinché i campioni rispecchino le condizioni reali della produzione in serie.
Un unico partner responsabile
Prezzo dell'attrezzatura, tempistiche, campioni e documentazione PPAP provengono da un unico fornitore, con un unico referente tecnico dal RFQ alla produzione.
Durata utensile e manutenzione
Conserviamo i registri degli stampi e gli inserti di ricambio, ed eseguiamo internamente le riparazioni per usura durante tutto il ciclo di vita del programma, invece di spedire lo stampo all'esterno.
Documentazione di livello automobilistico
Il controllo qualità interno e la documentazione conforme a FAI/PPAP supportano l'approvazione dei componenti — scopri di più sullaPagina delle capacità PPAP.
La proprietà intellettuale resta protetta
I progetti di stampi di proprietà del cliente non vengono condivisi lungo la catena di fornitura; gli accordi di riservatezza (NDA) e la documentazione protetta dell'attrezzatura sono prassi standard.
Dal disegno allo stampo di produzione: il flusso di lavoro interno
Progettazione e costruzione di attrezzature — risposte alle domande degli acquirenti
Progettate internamente gli stampi per tranciatura partendo dal disegno del mio componente?
Sì. Gli ingegneri dell'attrezzeria di Balford eseguono il DFM sul vostro disegno 2D/3D, definiscono la sequenza di taglio o di imbutitura e progettano lo stampo prima che venga tagliato qualsiasi acciaio. Ricevete un feedback progettuale su materiale, rapporto di imbutitura, tolleranze e fattori di costo prima dell'avvio dell'attrezzaggio.
Quali tipi di stampi realizzate?
Balford realizza stampi progressivi, stampi per imbutitura profonda a singola e multipla fase, stampi transfer e di formatura, oltre a utensili composti, di tranciatura e piegatura. Supportano alloggiamenti per valvole solenoidi, alloggiamenti per sensori, componenti per motori, boccole, cappucci, contenitori e stampaggi strutturali.
Quali macchine utensili sono disponibili nel vostro reparto attrezzeria?
L'officina attrezzature dispone di rettificatrici cilindriche interne ed esterne, tre torni paralleli, un tornio CNC, fresatrici CNC, rettificatrici di precisione e per superfici piane di grandi dimensioni, trapani, cinque unità EDM a filo medio, un'unità EDM a filo rapido, foratura EDM, maschiatura automatica, saldatura a freddo per stampi, saldatura TIG, smerigliatrici pneumatiche, uno smagnetizzatore e un piccolo forno per trattamento termico per riparazioni urgenti degli stampi.
Quali acciai per utensili utilizzate normalmente per gli stampi di tranciatura?
Le scelte comuni includono D2, Cr12MoV e acciai per stampi a freddo simili per componenti di stampaggio e tranciatura, con inserti antiusura e punzoni selezionati in base al volume, allo spessore del materiale e alla finitura del pezzo. La revisione del progetto raccomanda il grado di acciaio per ogni stazione prima dell'inizio della lavorazione.
Affidate a terzi le attività di attrezzaggio?
Solo l'elettroerosione a filo lenta è esternalizzata, e unicamente quando un dettaglio dello stampo richiede una finitura ultrafine o un taglio a forte conicità oltre le capacità delle nostre macchine a filo medie e rapide. Progettazione, lavorazione meccanica, rettifica, assemblaggio, collaudo e manutenzione sono tutti eseguiti internamente, mentre il trattamento termico in grandi quantità è affidato a un partner qualificato.
Qual è il lead time tipico per l'attrezzatura?
Per i programmi di stampaggio progressivo o imbutitura profonda di uso comune, la progettazione e la costruzione interna richiedono tipicamente 15–30 giorni; gli stampi transfer multi-stazione di maggiori dimensioni richiedono tempi più lunghi in base al numero di stazioni e alle iterazioni di collaudo. La riparazione degli stampi e la sostituzione degli inserti sono più rapide.
Potete eseguire prove di stampaggio e campioni PPAP presso il vostro stabilimento?
Sì. Gli stampi vengono collaudati sulle presse di produzione Balford, i primi articoli vengono ispezionati internamente e la documentazione allineata al PPAP può essere preparata per programmi automotive, con il supporto delsistema di qualitàeProcesso di gestione dei dati IMDS.
Gestite attrezzature di proprietà del cliente durante la produzione in serie?
Sì. Gli stampi di proprietà del cliente vengono stoccati, mantenuti e riparati internamente, con registrazioni delle ore di esercizio, dell'usura e degli inserti di ricambio, affinché l'attrezzatura rimanga stabile per tutta la durata del programma.
Ottieni una revisione DFM prima dell'avvio dell'attrezzaggio
Inviate il vostro disegno e il volume di produzione previsto — gli ingegneri della divisione attrezzature e del reparto vendite di Balford rispondono normalmente entro 24 ore con una valutazione di fattibilità di formatura e un preventivo di produzione.
Risorse correlate di ingegneria degli stampi
- Progettazione di stampi di tranciatura di alto livello: 13 punti di controllo— cosa deve contenere un pacchetto stampo, dal layout della striscia al tryout.
- Servizio di progettazione e ingegnerizzazione di stampi per tranciatura— come Balford analizza e progetta uno stampo prima che venga tagliato qualsiasi acciaio.
- Capacità di imbutitura profonda— fasi di imbutitura, controllo dello spessore e finestra di processo.
- Revisione DFM— la verifica di producibilità che precede la costruzione dell'attrezzatura.