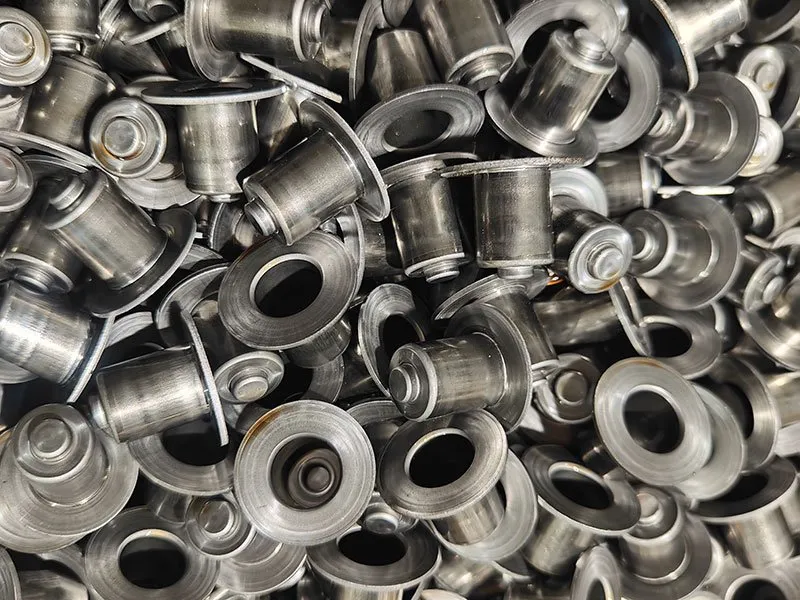
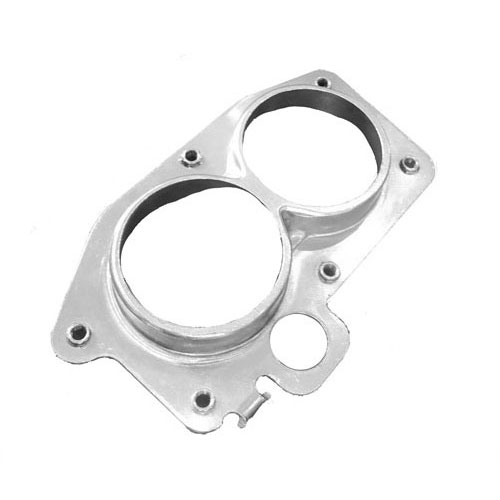
Alloggiamento bobina per solenoide magnete ESC/ABS – Acciaio laminato a freddo DC04
Che cos'è questo componente? L'alloggiamento bobina per solenoide magnete ESC/ABS è un alloggiamento per solenoide prodotto da Balford in acciaio laminato a freddo DC04. Processo produttivo: stampaggio con stampo progressivo → trattamento termico → trattamento superficiale. Finitura: zincatura a barile Zn/Fe, applicata dopo la deidrogenazione. Requisiti chiave: diametro interno, diametro esterno e altezza totale verificati con calibro passa/non passa; superficie priva di graffi, ammaccature o bave rilevate.
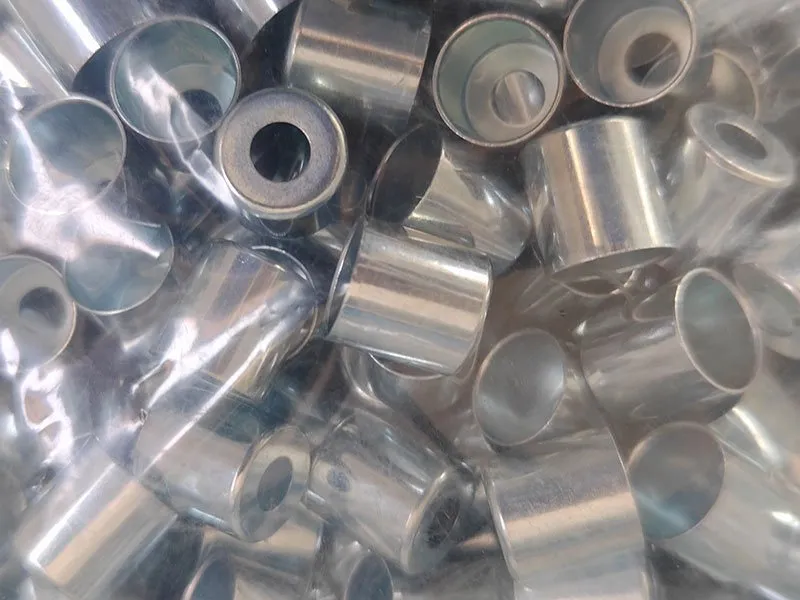
Stampaggio con stampo progressivo
| Nome prodotto | Alloggiamento bobina per solenoide magnete ESC/ABS |
|---|---|
| Categoria | Alloggiamento solenoide |
| Ciclo di lavorazione | Stampaggio con stampo progressivo→Trattamento termico→Trattamento superficiale |
| Materiale | Acciaio laminato a freddo DC04 |
| Trattamento superficiale | Zincatura a barile Zn/Fe |
| Trattamento termico | Deidrogenazione |
| Requisiti chiave | Diametro interno, diametro esterno e altezza totale verificati con calibro passa/non passa; superficie priva di graffi, ammaccature o bave rilevate |
Caso di studio
Questo alloggiamento per bobina elettromagnetica è utilizzato nell'elettromagnete ESC — la valvola solenoide nel sistema frenante dell'auto — per Bethel Company. Flusso di processo: nastro in acciaio DC04 in ingresso, stampaggio e imbutitura profonda, trattamento termico di deidrogenazione, quindi zincatura a barile Zn/Fe. I diametri interno ed esterno e l'altezza totale sono controllati con calibro passa/non passa, e la superficie è ispezionata per graffi, ammaccature o bave rilevate.
Che cosa descrive questo caso
Questa custodia per bobina elettromagnetica viene utilizzata nell'elettromagnete ESC — la valvola solenoide nell'impianto frenante dell'auto — per Bethel Company. Flusso di processo: nastro DC04 in ingresso, stampaggio e imbutitura profonda, trattamento termico di deidrogenazione, quindi zincatura Zn/Fe in barile. I diametri interno ed esterno e l'altezza totale vengono verificati con calibro passa/non passa; la superficie viene ispezionata per graffi, ammaccature o bave in rilievo.
In sintesi
| Campo | Valore pubblicato |
|---|---|
| Applicazione | Custodia solenoide |
| Settore | Automotive |
| Materiale | Acciaio laminato a freddo DC04 |
| Trattamento superficiale | Zincatura Zn/Fe in barile |
| Trattamento termico | Deidrogenazione |
| Ciclo di produzione | Stampaggio con stampo progressivo → Trattamento termico → Trattamento superficiale |
| Requisiti chiave | Diametro interno, diametro esterno e altezza totale verificati con calibro passa/non passa; superficie priva di graffi, ammaccature o bave in rilievo |
Ciclo di produzione
La sequenza pubblicata per questo componente:
- Stampaggio a stampo progressivo
- Trattamento termico
- Trattamento superficiale
Cosa determina la progettazione
Il ciclo inizia con lo stampaggio a stampo progressivo, adatto a un componente formato nel nastro: alimentazione della bobina, punzonatura, formatura e taglio all'interno di un unico stampo. Il layout del nastro e le stazioni dello stampo costituiscono il contenuto tecnico del lavoro, e il volume annuo determina se uno stampo progressivo è la soluzione corretta.
Due aspetti vengono definiti prima dell'attrezzaggio: quali dimensioni contano davvero per il montaggio - una superficie di tenuta, una sede per cuscinetto, un diametro coassiale - e quale tolleranza il processo riesce a mantenere su tali caratteristiche. Tutto il resto segue la tolleranza generale, il che concentra l'impegno di attrezzaggio dove porta funzionalità.
Il trattamento superficiale si colloca alla fine del ciclo. Pulizia e sbavatura vengono eseguite internamente; placcatura, fosfatazione, passivazione, elettrolucidatura e rivestimento sono affidati a terzisti qualificati e registrati nel piano di ispezione; il trattamento termico a lotti viene gestito allo stesso modo quando il disegno lo richiede.
Documentazione e primo articolo
Un componente come questo viene rilasciato con un rapporto di ispezione del primo articolo rispetto al disegno confermato e un pacchetto allineato PPAP al livello richiesto dal reparto qualità del cliente. I certificati di materiale sono conservati per colata e le voci IMDS vengono archiviate su richiesta. Il sistema qualità è ISO 9001:2015 con controlli di processo allineati ai requisiti IATF 16949.