Rondella in metallo per solenoide magnete ESC/ABS
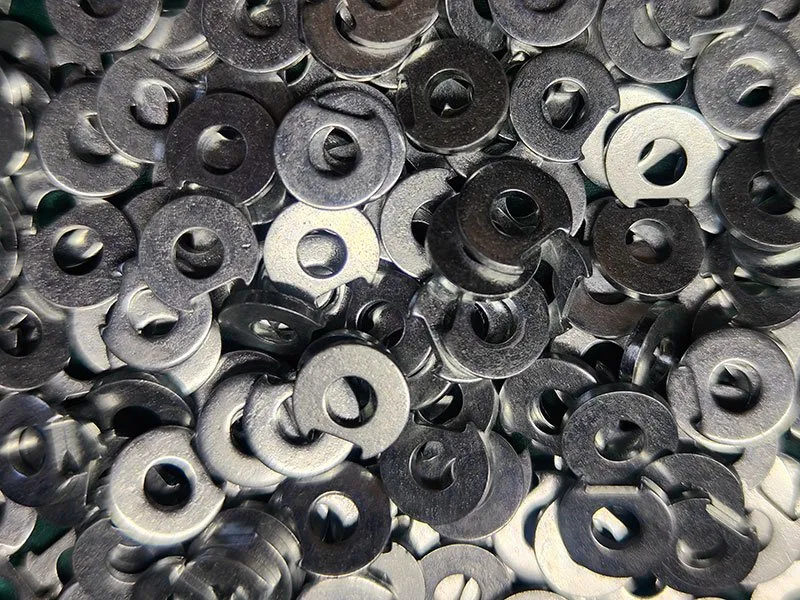
Che cos'è questo componente? La rondella in metallo per solenoide magnete ESC/ABS è una rondella/spessore prodotta da Balford in acciaio laminato a freddo. Processo di produzione: stampaggio di precisione → sbavatura → trattamento superficiale. Finitura: zincatura a barile Zn-Fe, applicata dopo la deidrogenazione. Dimensioni chiave: perpendicolarità del bordo di taglio esterno max 0,03 mm; parallelismo delle facce max 0,03 mm; banda lucida superiore al 95%. Requisiti chiave: foro centrale concentrico e coassiale con l'alloggiamento; assenza di sbavature; superamento del test in nebbia salina; finitura superficiale pulita.
Stampaggio metalli di precisione
| Nome prodotto | Rondella in metallo per solenoide magnete ESC/ABS |
|---|---|
| Categoria | Rondella / Spessore |
| Ciclo di lavorazione | Stampaggio di precisione→Sbavatura→Trattamento superficiale |
| Materiale | Acciaio laminato a freddo |
| Trattamento superficiale | Zincatura a barile Zn-Fe |
| Trattamento termico | Deidrogenazione |
| Dimensioni chiave | Perpendicolarità del bordo di taglio esterno max 0,03 mm; parallelismo delle facce max 0,03 mm; banda lucida superiore al 95% |
| Requisiti chiave | Foro centrale concentrico e coassiale con l'alloggiamento; assenza di sbavature; superamento del test in nebbia salina; finitura superficiale pulita |
Caso di studio
Rondella in metallo per solenoide magnete ESC/ABS Il foro centrale della rondella deve essere concentrico e coassiale con il foro centrale dell'alloggiamento. La banda lucida sul foro centrale e sul bordo di taglio della dimensione esterna deve superare il 95%, il che richiede tranciatura fine. La perpendicolarità del bordo di taglio esterno è mantenuta a max 0,03 mm, e il parallelismo tra le facce superiore e inferiore è anch'esso max 0,03 mm. Questa rondella è utilizzata su bobine elettromagnetiche ESC/ABS ed è fornita a Betheli Automotive Safety Systems Co., Ltd. Va su veicoli a nuova energia, quindi le specifiche sono strette: nessuna sbavatura ammessa, superamento di un test in nebbia salina severo e finitura superficiale pulita. Processo del prodotto: acciaio laminato a freddo, tranciatura a due pezzi, tranciatura fine in due passate, sbavatura a rulli, quindi zincatura a barile Zn-Fe.


