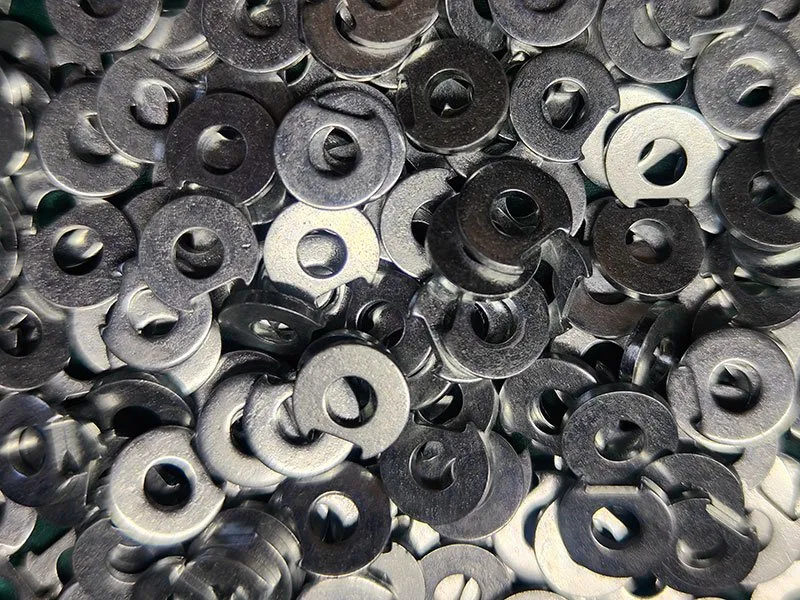
Tranciatura di spessori in acciaio per molle 65Mn
Che cos'è questo componente? La tranciatura di spessori in acciaio per molle 65Mn è una rondella/spessore prodotta da Balford in acciaio per molle 65Mn. Processo di produzione: stampaggio di precisione → sbavatura → trattamento termico → trattamento superficiale. Finitura: brunitura, applicata dopo tempra e rinvenimento. Dimensioni chiave: dimensioni e spessori personalizzati secondo disegno del cliente. Requisiti chiave: tempra a cuore per durezza, carico di rottura e snervamento; nastro di acciaio laminato a freddo o nastro di acciaio per molle ad alto tenore di carbonio.

Stampaggio metallico di precisione
| Nome prodotto | Tranciatura di spessori in acciaio per molle 65Mn |
|---|---|
| Categoria | Rondella / Spessore |
| Ciclo di lavorazione | Stampaggio di precisione→Sbavatura→Trattamento termico→Trattamento superficiale |
| Materiale | acciaio per molle 65Mn |
| Trattamento superficiale | Brunitura |
| Trattamento termico | Tempra e rinvenimento |
| Dimensioni chiave | Dimensioni e spessori personalizzati secondo disegno del cliente |
| Requisiti chiave | Tempra a cuore per durezza, carico di rottura e snervamento; nastro di acciaio laminato a freddo o nastro di acciaio per molle ad alto tenore di carbonio |
Caso di studio
Spessori di registrazione temprati in acciaio 65Mn, dimensioni e spessori personalizzati. I processi includono stampaggio, tranciatura, tranciatura fine, trattamento termico, brunitura, zincatura Zn-Fe e nichelatura. Gli spessori temprati a cuore sono trattati termicamente in forno isotermico per aumentare durezza, carico di rottura e snervamento, ottenendo un componente più durevole. Gli spessori piani di registrazione personalizzati in 65Mn sono realizzati da bobine di acciaio laminato a freddo e nastro di acciaio per molle ad alto tenore di carbonio.
Descrizione del caso
Spessori di registrazione temprati in acciaio 65Mn, dimensioni e spessori personalizzati. I processi includono stampaggio, tranciatura, tranciatura fine, trattamento termico, brunitura, zincatura Zn-Fe e placcatura in lega di nichel. Gli spessori temprati in massa vengono trattati termicamente in un forno isotermico per aumentare la durezza, la resistenza a trazione e il carico di snervamento, ottenendo un componente più duraturo. Gli spessori piatti di registrazione personalizzati in 65Mn sono realizzati a partire da bobine di acciaio laminato a freddo e nastro di acciaio per molle ad alto tenore di carbonio.
In sintesi
| Campo | Valore pubblicato |
|---|---|
| Applicazione | Rondella |
| Settore | Idraulica |
| Materiale | Acciaio per molle 65Mn |
| Trattamento superficiale | Brunitura |
| Trattamento termico | Tempra & rinvenimento |
| Ciclo produttivo | Stampaggio di precisione → Sbavatura → Trattamento termico → Trattamento superficiale |
| Dimensioni principali | Dimensioni e spessori personalizzati su disegno del cliente |
| Requisiti principali | Temprato a cuore per durezza, resistenza a trazione e snervamento; coil laminato a freddo o nastro in acciaio armonico ad alto carbonio |
Ciclo di produzione
La sequenza pubblicata per questo componente:
- Stampaggio di precisione
- Sbavatura
- Trattamento termico
- Trattamento superficiale
Cosa determina la soluzione tecnica
Il ciclo parte dallo stampaggio di precisione - una lavorazione a colpo singolo o con attrezzatura per lotti ridotti per un componente in cui tolleranza e planarità contano più del tempo ciclo.
Due aspetti vengono definiti prima della costruzione dell'attrezzatura: quali dimensioni sono realmente critiche per il montaggio - una sede di tenuta, una sede cuscinetto, un diametro coassiale - e quale tolleranza il processo riesce a mantenere su queste caratteristiche. Tutto il resto segue la tolleranza generale, il che concentra l'impegno sull'attrezzatura dove serve alla funzionalità.
Il trattamento superficiale si trova alla fine del ciclo. Pulizia e sbavatura vengono eseguite internamente; placcatura, fosfatazione, passivazione, elettrolucidatura e rivestimento sono affidati a terzisti qualificati e registrati nel piano di controllo, e il trattamento termico in batch viene gestito allo stesso modo quando il disegno lo richiede.
Documentazione e primo articolo
Un componente come questo viene rilasciato con un rapporto di ispezione del primo articolo rispetto al disegno confermato e un pacchetto allineato PPAP al livello richiesto dal reparto qualità del cliente. I certificati dei materiali sono conservati per colata e le registrazioni IMDS vengono archiviate su richiesta. Il sistema qualità è ISO 9001:2015 con controlli di processo allineati ai requisiti IATF 16949.