Uma peça estampada ou estampada a frio profunda ou se monta ou não, e a diferença geralmente está em duas ou três dimensões. O laboratório de inspeção da Balford existe para encontrar essas dimensões antes que as peças sejam enviadas — e para produzir as evidências medidas nas quais uma submissão PPAP, um relatório de inspeção de primeira peça ou uma investigação de reclamação de cliente é construída.
O que o laboratório pode medir
- Dimensional — diâmetros externos e internos, espessura de parede, alturas, profundidades, posições de degrau, geometria de flange.
- Geométrico — concentricidade e excentricidade em carcaças cilíndricas, além de verificações de perfil em bordas estampadas e estampadas a frio profunda.
- Acabamento superficial — Ra em superfícies conformadas e usinadas.
- Dureza — material recebido e peças conformadas, medidos em um durômetro Rockwell.
- Corrosão — teste de névoa salina em peças galvanizadas e passivadas.
- Verificação de atributos — medição passa/não passa na prensa para furos, rasgos e posições.
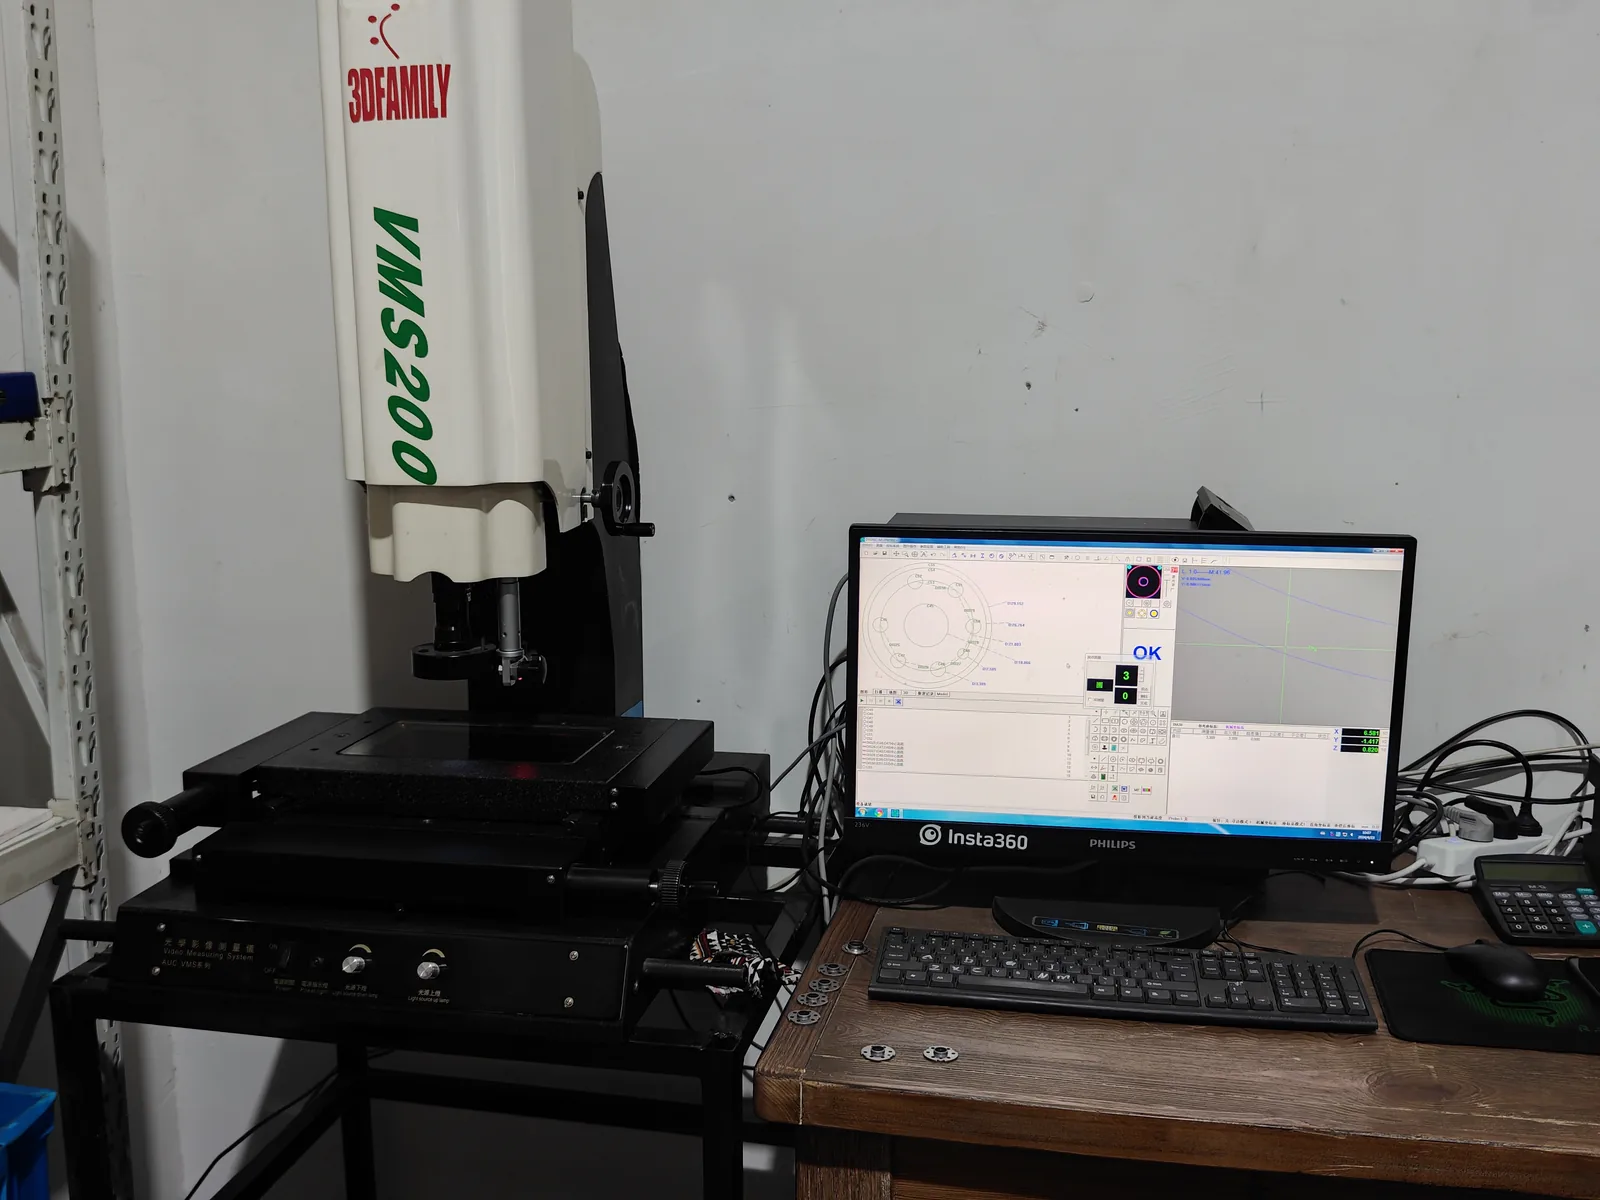
Equipamentos no laboratório de inspeção
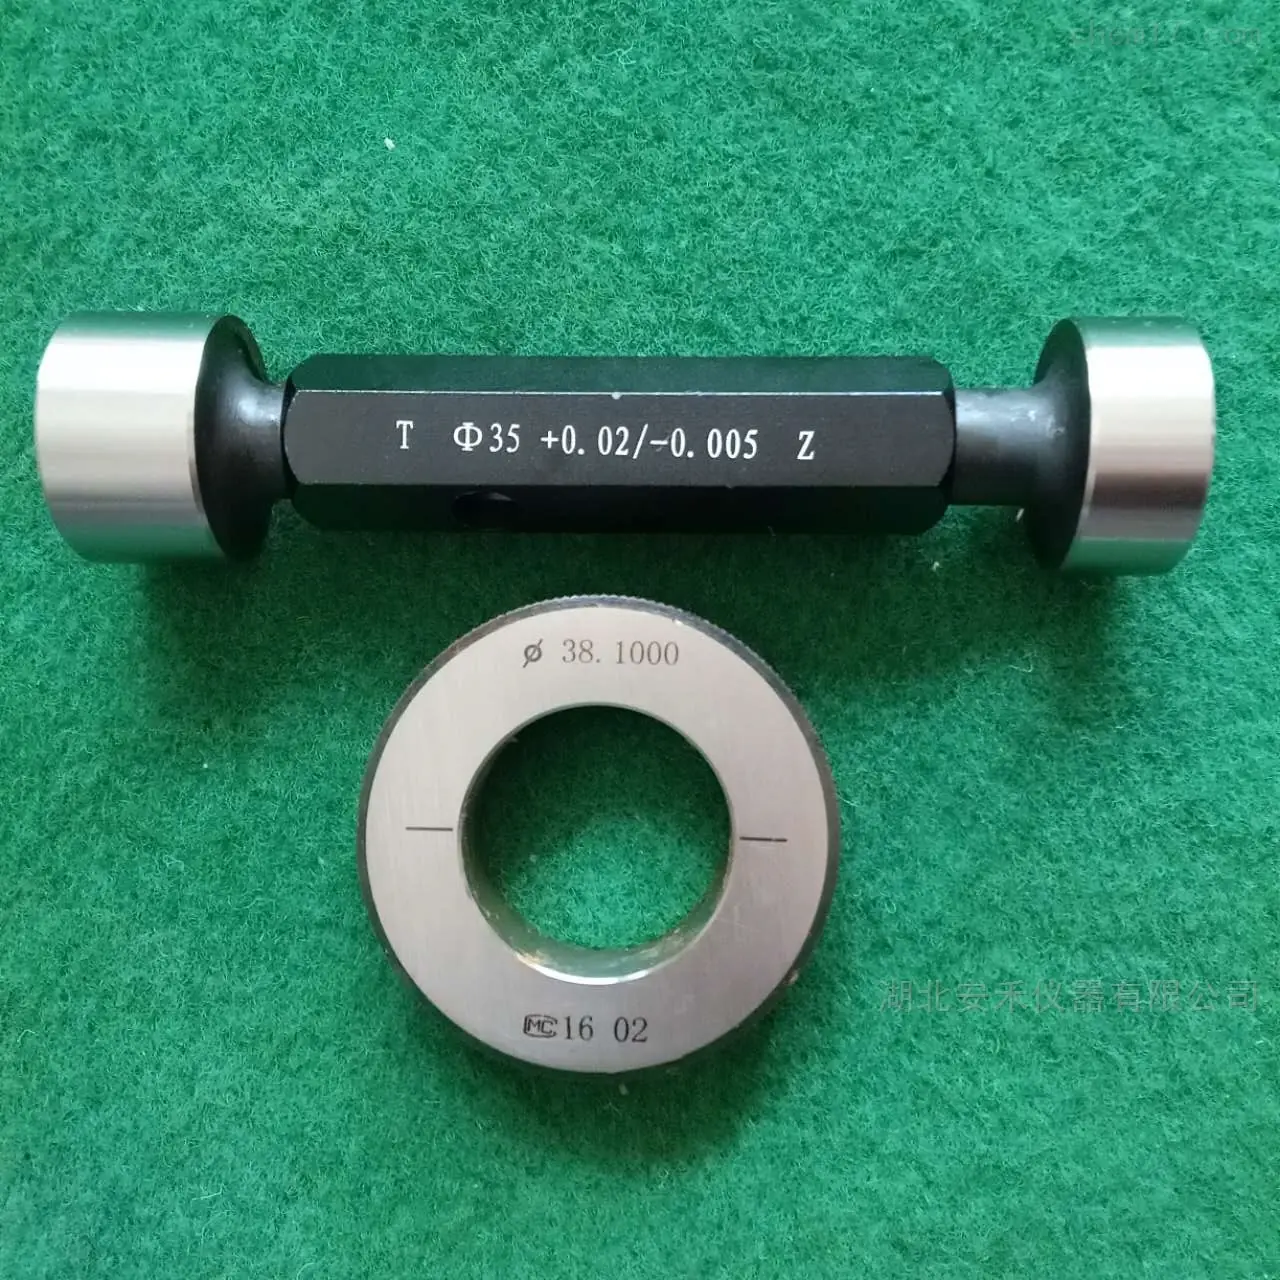
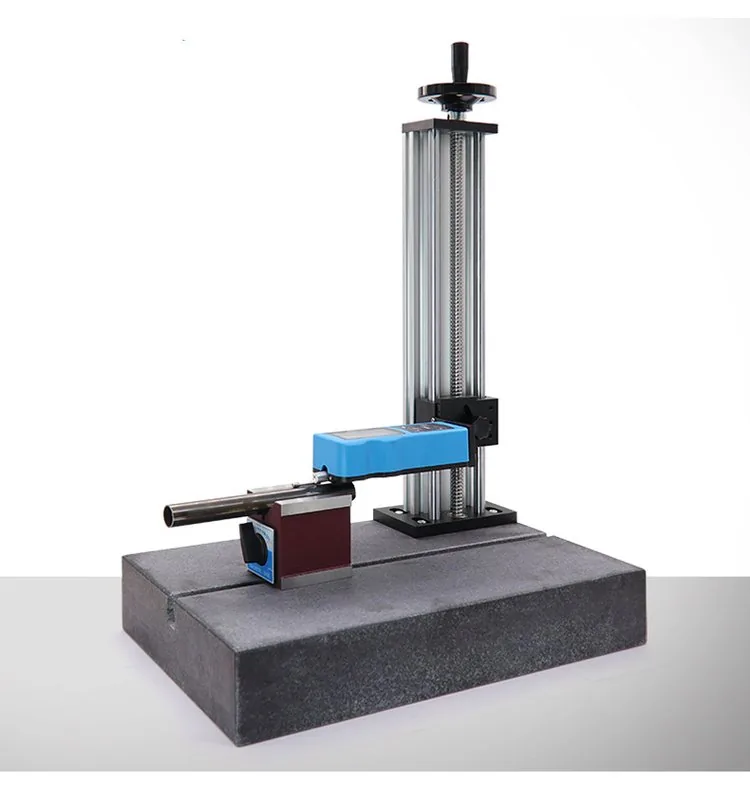
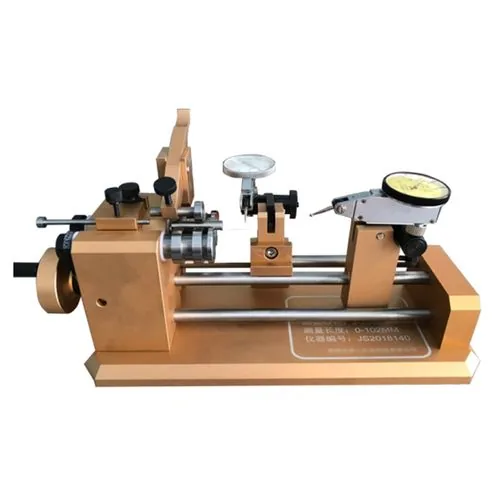
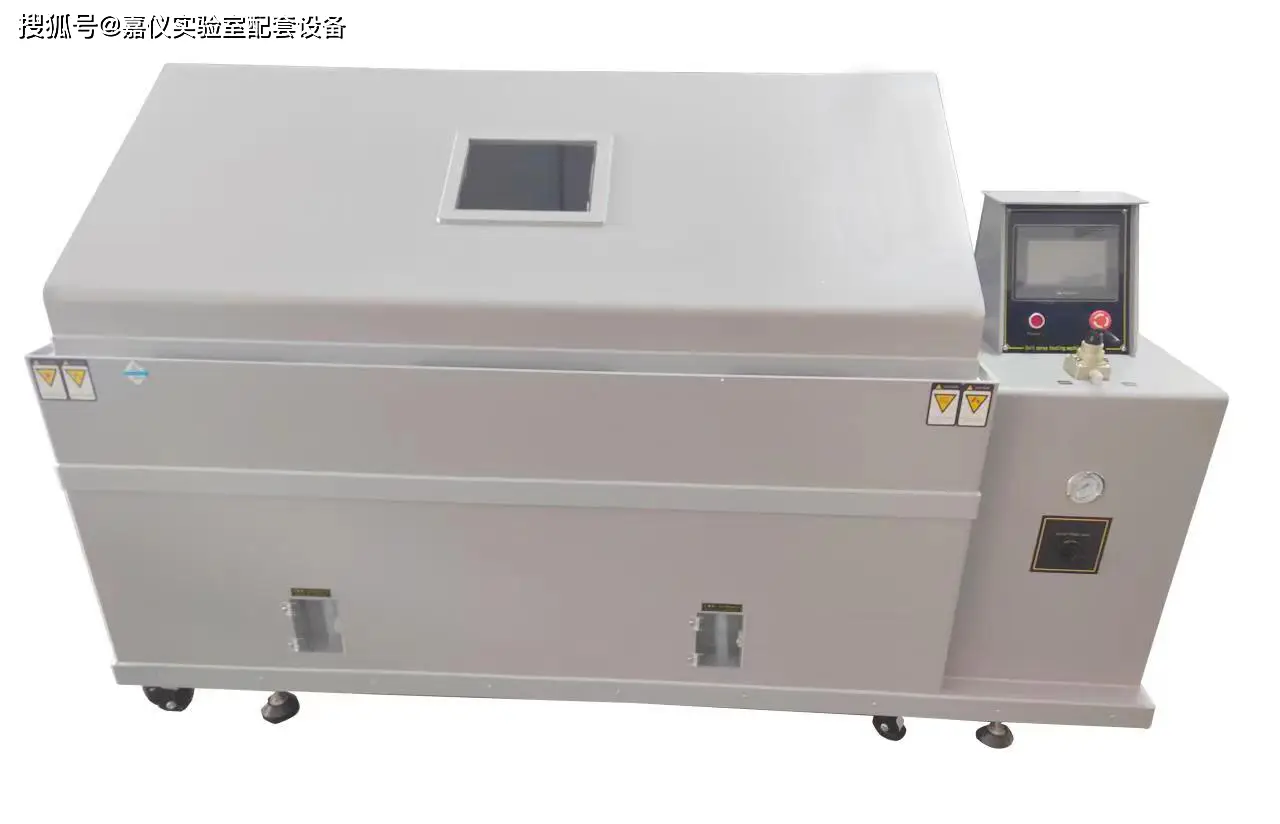
Também no laboratório
- Escâner 3D ×1 — para geometria de forma livre e comparação de primeira amostra com o modelo.
- Durômetro Rockwell ×1 — verificações de dureza de material recebido e peças conformadas.
- Medidor de altura digital (resolução de 0,001 mm) — alturas e posições de degraus em peças planas e conformadas.
- Paquímetros internos e um conjunto completo de gabaritos passa/não passa para verificação de atributos no chão de fábrica.
- Instrumento de medição de rebarba ×1 — medição rápida em lote de características de alto volume.
Como funciona a inspeção de primeira amostra
- O desenho se torna uma lista de características. Cada dimensão com tolerância se torna uma característica numerada, com as críticas sinalizadas.
- Material e dureza são confirmados primeiro — medir uma característica conformada no material errado é esforço desperdiçado.
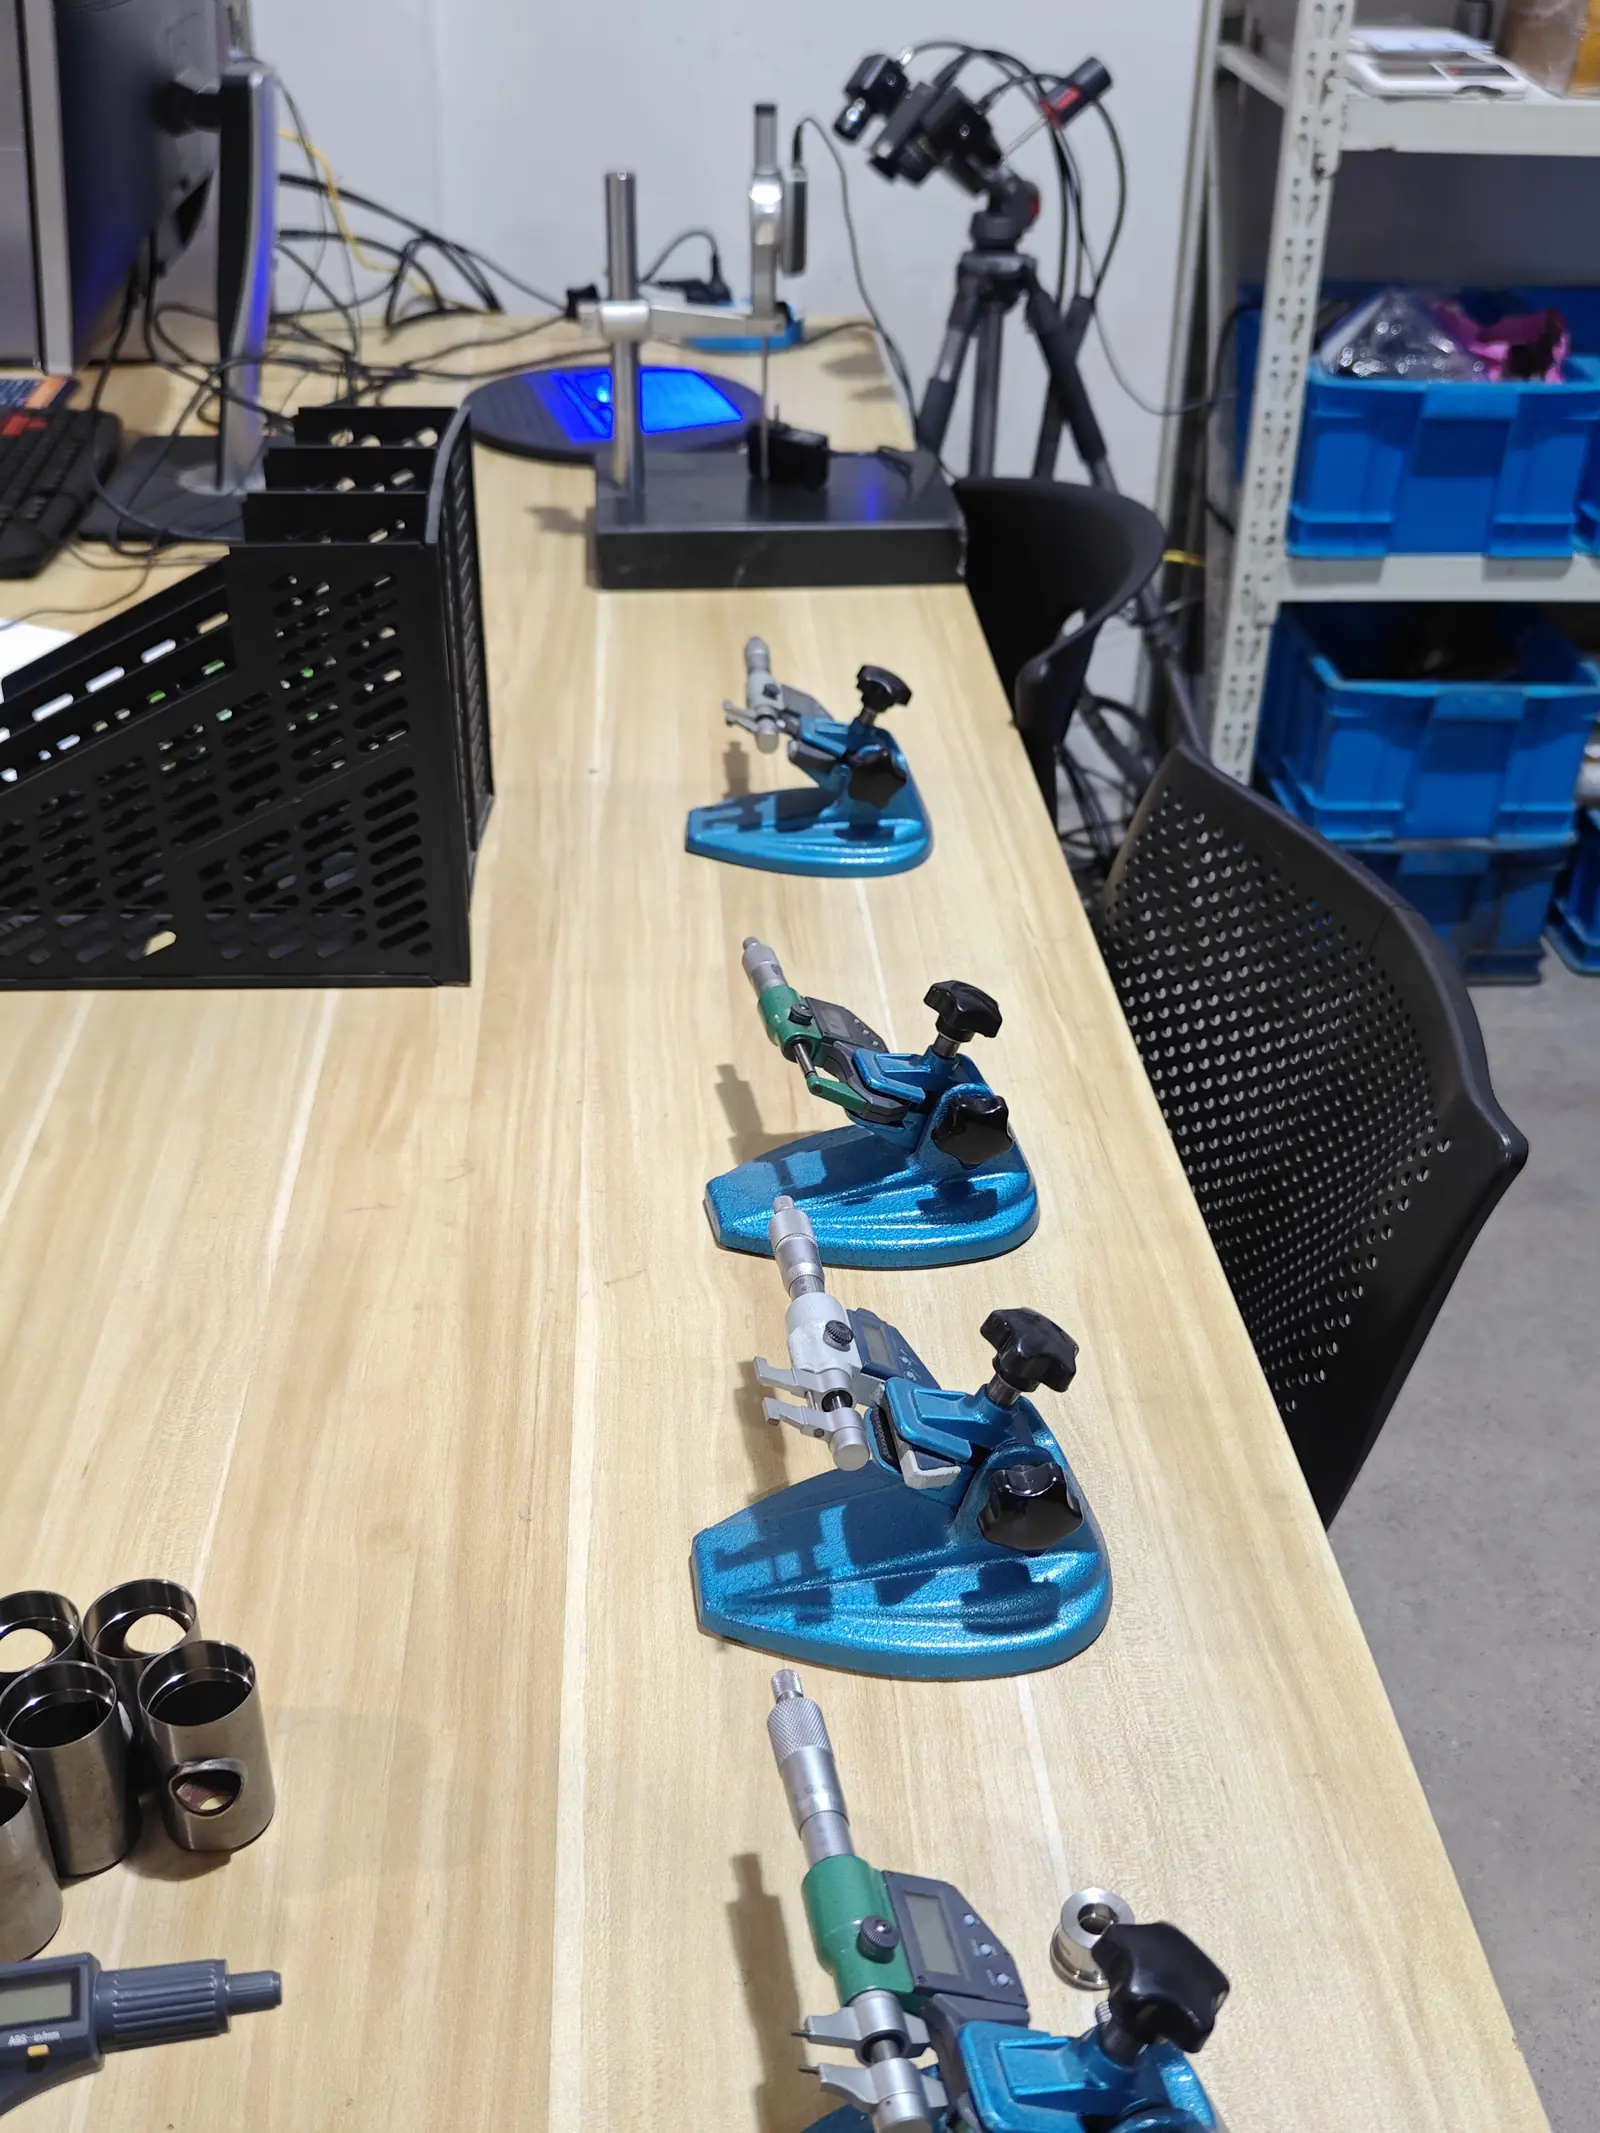
- A peça é medida em relação à lista, usando o instrumento adequado para cada característica: projeção óptica e micrômetros para perfis e diâmetros, medidor de profundidade para profundidades estampadas, medidor de concentricidade para relações de furo, medidor de rugosidade para acabamentos.
- Os resultados são registrados com o nominal, a tolerância e o valor real, para que o relatório mostre não apenas se a peça passou, mas quanta margem ela tinha.
- Qualquer coisa fora da tolerância volta para o processo antes que a produção continue, não depois que o lote esteja completo.
As mesmas medições, estendidas ao longo da produção com planos de controle e verificações em processo, são o que torna possível um pacote PPAP Nível 3. Veja Capacidade PPAP para o lado da documentação.
O que o laboratório não faz
Ser preciso sobre o limite é mais útil para um comprador do que uma lista mais longa de equipamentos:
- Sem máquina de medição por coordenadas (CMM). Para geometria complexa de forma livre usamos o escâner 3D, e para peças que precisam de um relatório CMM formal, organizamos a medição com um laboratório parceiro e informamos isso antes de cotar.
- Sem laboratório metalúrgico interno. A dureza é verificada aqui; a certificação completa do material vem da usina, e o tratamento térmico é realizado por plantas parceiras qualificadas.
- O teste de corrosão é verificação, não qualificação. A câmara de névoa salina confirma o que nossas peças galvanizadas fazem; não substitui a qualificação do próprio fornecedor de tratamento de superfície.
Metrologia em uso
Cilindricidade em um tubo estampado a fundo — o tipo de medição por trás de cada relatório de inspeção de primeira amostra.
Perguntas frequentes
Vocês fornecem um relatório de inspeção de primeira amostra junto com as peças?
Sim. A inspeção de primeira amostra é uma etapa padrão em um novo molde, e o relatório lista cada característica com seu nominal, tolerância e valor medido. Normalmente é emitido antes da liberação da produção.
Posso especificar o método de medição para uma dimensão crítica?
Sim, e é melhor que você faça isso. Informe-nos a característica, o método que seu desenho ou plano de controle exige e o dispositivo de medição a ser utilizado. Onde o método não for especificado, a revisão de DFM propõe um e o plano de controle o registra.
Como vocês tratam uma dimensão fora da tolerância?
A constatação retorna ao processo — ajuste de ferramenta, alteração de parâmetro de processo ou correção na sequência — e a peça é remedida. Nada é expedido com a suposição de que o próximo lote será melhor.
O laboratório de inspeção também é usado para material recebido?
Sim. O material recebido é verificado contra o certificado do fabricante e a especificação no desenho — dimensões, dureza quando relevante e identificação do material — antes de ser liberado para a prensa.
Vocês conseguem medir peças feitas com ferramental de terceiros?
Sim. O laboratório inspeciona tudo o que passa pela fábrica, incluindo peças de ferramental transferido para a Balford, e os resultados medidos são reportados da mesma forma.