Sala de Ferramentaria da Balford · Zhuji, Zhejiang
Projeto e Fabricação de Ferramental Interno
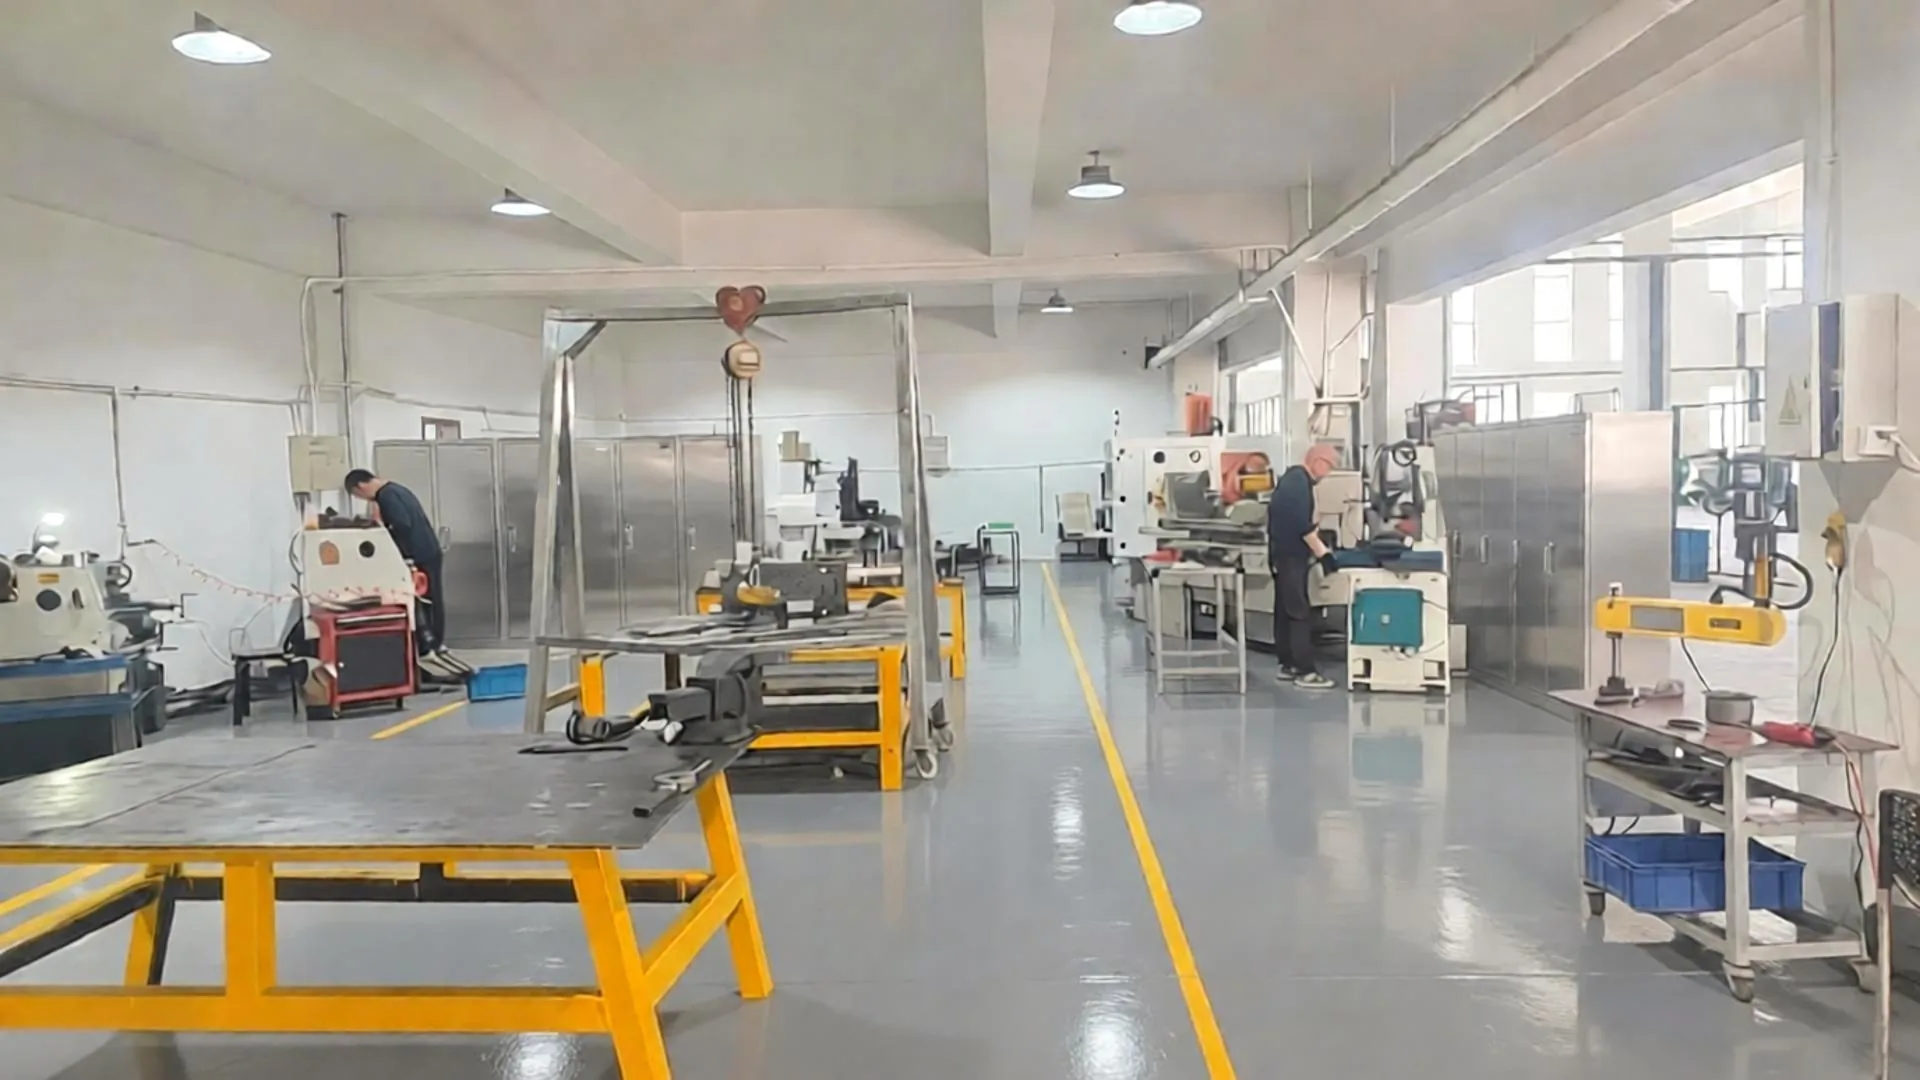
A Balford projeta e fabrica matrizes de estampagem progressiva, de transferência e de estampagem profunda dentro de sua própria planta. Desde a revisão de DFM e seleção de aço ferramenta até usinagem, EDM a fio, montagem, testes e amostras PPAP, uma única equipe interna é responsável pela matriz. Apenas a EDM a fio lenta é terceirizada — todas as outras operações da ferramentaria são realizadas internamente.
O que significa projeto e fabricação de ferramental interno na Balford?
Compradores frequentemente adquirem peças estampadas de uma fábrica e matrizes de outra. A Balford elimina essa lacuna: o mesmo local que opera suas prensas de produção também projeta, fabrica e mantém o ferramental.
Quais matrizes a Balford projeta e fabrica?
Matrizes progressivas
Estampos de tira multiestação para peças estampadas em alto volume: corte, conformação, repuxo, puncionamento e roscamento em uma única passagem.
Serviços de estampagem com estampo progressivo →Estampos de repuxo profundo
Ferramental de repuxo simples e multiestágio para cascas cilíndricas, carcaças, latas, luvas e invólucros de sensores em aço, aço inoxidável, alumínio e ferro puro.
Serviços de estampagem de metal por repuxo profundo →Estampos de transferência e conformação
Estampos para peças maiores ou assimétricas, onde o blank é transferido entre estações para repuxo, reestampagem, corte e flangeamento.
Estampagem de metal personalizada →Ferramentas compostas, de corte e dobra
Ferramentas de operação única para arruelas, tampas, suportes e peças de chapa metálica, além de estampos de dobra e conformação usados em toda a produção.
Processamento de chapa metálica →Que equipamentos de ferramental existem na ferramentaria da Balford’s?
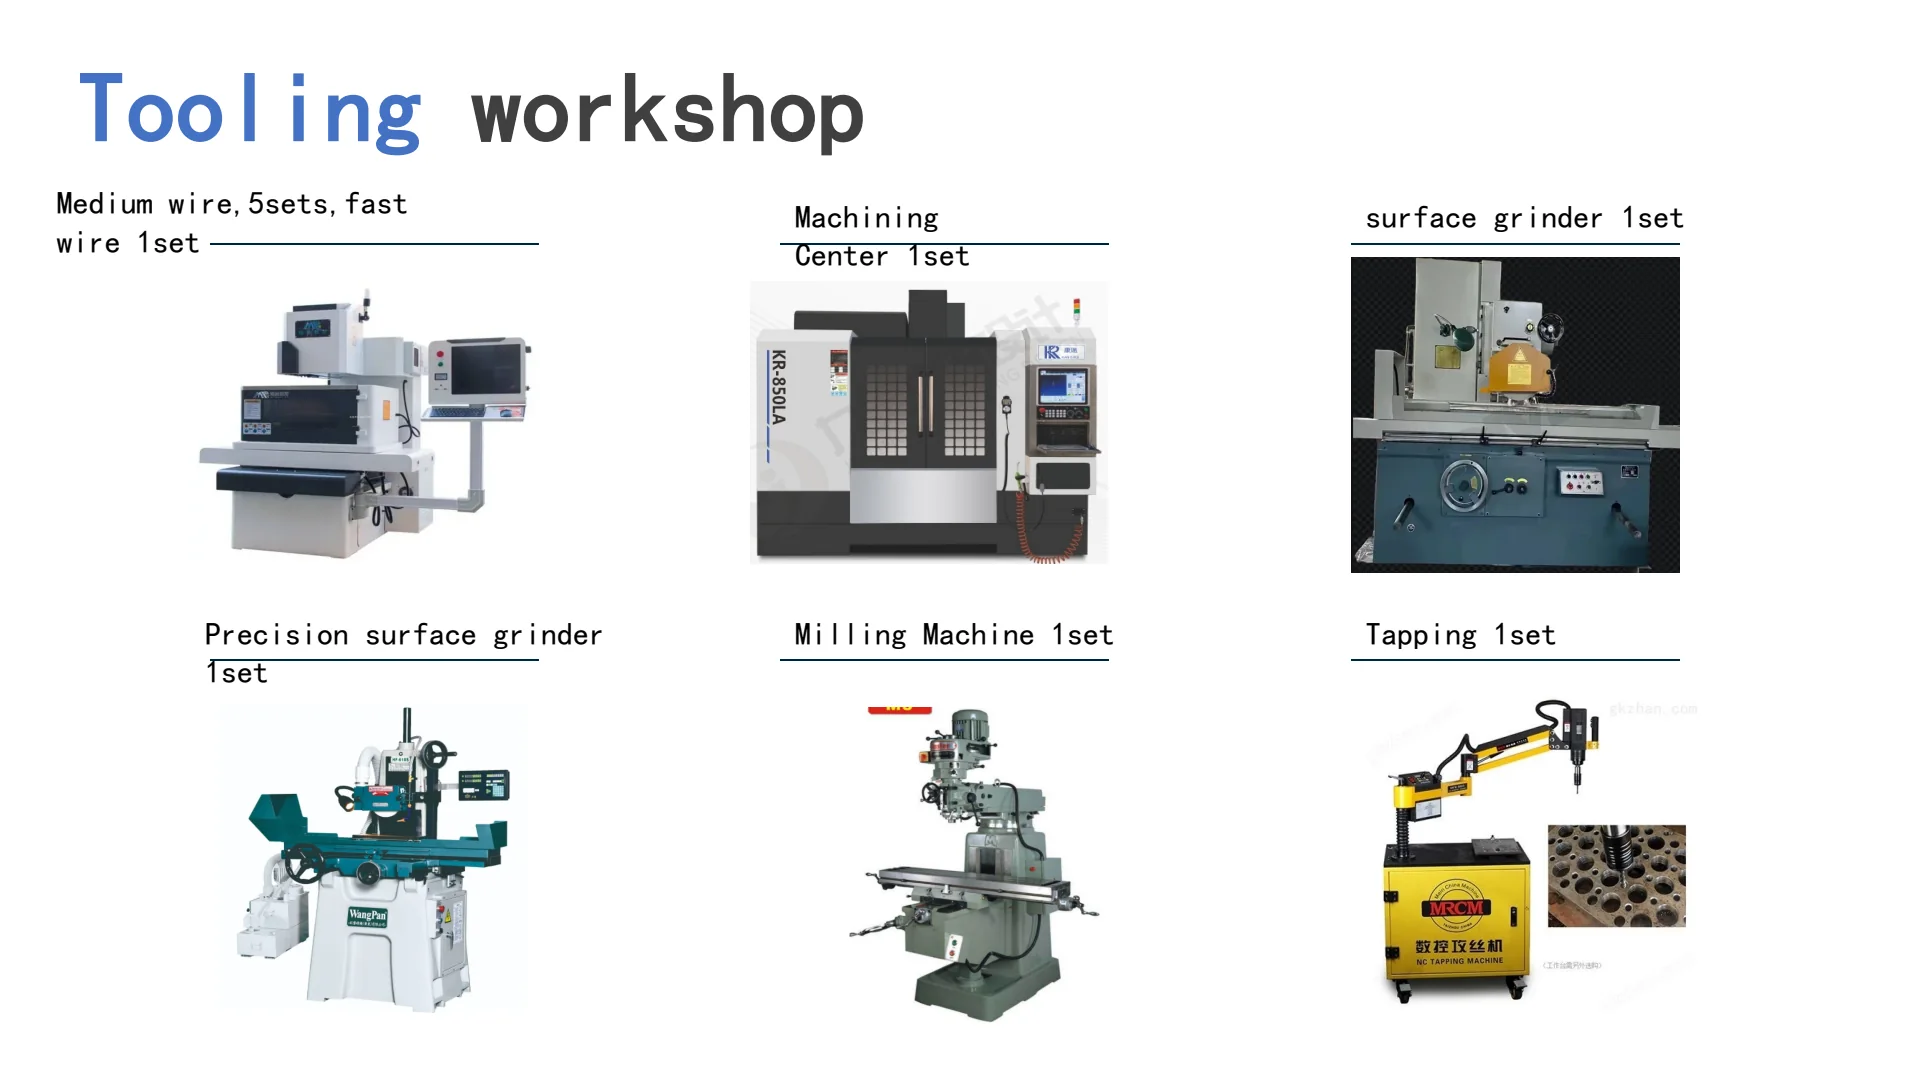
A ferramentaria está equipada como uma oficina completa de estampos. A tabela abaixo é a lista de máquinas que os visitantes veem no chão de fábrica da Balford.
| Equipamento | Função na fabricação de estampos | Status interno |
|---|---|---|
| Retificadoras cilíndricas internas e externas | Retificação de componentes redondos de estampos, punções, pilotos, pinos de núcleo e buchas para tamanho e acabamento finais. | Interno |
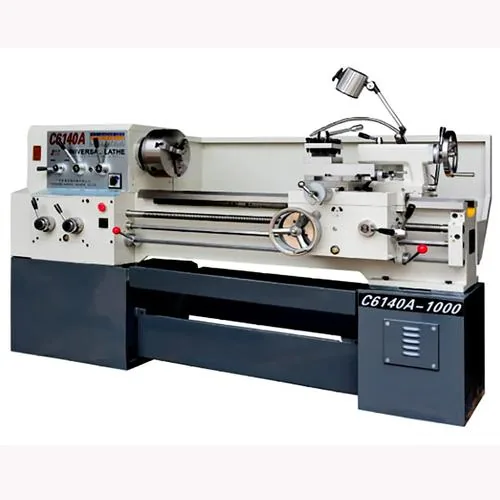
| Tornos mecânicos ×3 | Torneamento de blanks de punção, pinos ejetores, postes guia e componentes gerais de ferramentaria. | Interno · 3 unidades |
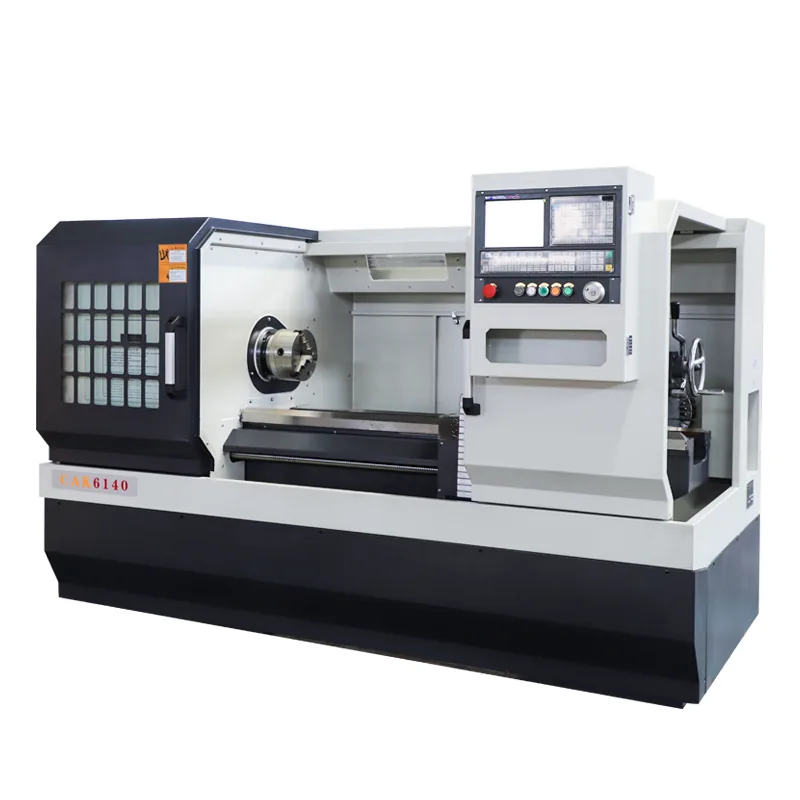
| Torno CNC ×1 | Componentes torneados de precisão com geometria repetível para conjuntos de estampos e moldes. | Interno · 1 unidade |
| Fresadoras CNC | Usinagem de placas de estampos, cavidades, bolsões e recursos de montagem em aços endurecidos e pré-endurecidos. | Interno |
| Retificadora plana de precisão | Retificação plana de placas de estampos, extratores e insertos com paralelismo e acabamento superficial rigorosos. | Interno |
| Retificadora plana de grande porte | Retificação de placas de estampos grandes e corpos de ferramentas grandes que não cabem em máquinas padrão. | Interno |
| Furadeiras | Perfuração de furos para pinos, parafusos e linhas de água em conjuntos de estampos e dispositivos. | Interno |
| EDM a fio de velocidade média ×5 | Corte de aberturas de estampos, perfis de punção e seções contornadas com precisão estável. | Interno · 5 unidades |
| EDM a fio de alta velocidade ×1 | Desbaste de alta velocidade e corte de ventilação/ranhura onde a exigência de acabamento é menor. | Interno · 1 unidade |
| Furação por EDM (perfuradora) | Furação de furos de início para EDM a fio e furos pequenos, profundos e de precisão em matrizes. | Interno |
| EDM a fio lento | Acabamento ultrafino e corte a fio crítico de conicidade para detalhes especiais de matrizes. | Parceiro terceirizado |
| Máquinas de rosquear automáticas | Rosqueamento de placas de matriz, extratores e peças com passo e profundidade consistentes. | Interno |
| Soldadora a frio para matrizes | Reparo por solda a frio de desgaste, lascas e riscos em matrizes sem distorção térmica. | Interno |
| Soldadora a arco de argônio (TIG) | Reconstrução de bordas desgastadas e reparo de componentes de aço ferramenta com aporte de calor controlado. | Interno |
| Retificadeiras pneumáticas para matrizes | Acabamento manual e de bancada de raios, filetes e superfícies de estampagem. | Interno |
| Desmagnetizador | Remoção de magnetismo residual após retificação e EDM para que a limalha nunca adira às superfícies da matriz. | Interno |
| Equipamento de tratamento térmico | Um pequeno forno é mantido para reparos emergenciais de matrizes; a têmpera e o revenimento em lote de componentes de matriz são realizados por parceiros de tratamento térmico auditados, com dados de dureza retornados a nós. | Interno |
Usinagem, retificação, EDM, soldagem e manutenção relacionadas a ferramental são realizadas internamente. Duas etapas são subcontratadas: EDM a fio lento para acabamento muito fino ou detalhes de conicidade profunda, e tratamento térmico em lote de componentes de matriz — um pequeno forno é mantido internamente para reparos emergenciais.
Por que o ferramental interno é importante para o seu projeto?
Para peças estampadas e estampadas a frio profundo, o molde é onde a qualidade, o custo e o prazo de entrega são definidos. Manter o ferramental interno muda como esses três fatores se comportam.
Ciclo mais rápido do DFM ao ferramental
Os engenheiros de ferramental recebem o seu desenho, sinalizam problemas de taxa de estiramento ou conformabilidade e ajustam o projeto do molde no mesmo prédio — sem repassar o projeto para terceiros.
Teste em nossas próprias prensas
Os moldes são montados, ajustados e operados nas prensas de produção da Balford antes da liberação, para que as peças de amostra reflitam as condições reais de produção em série.
Um parceiro responsável
Preço do ferramental, prazos, amostras e documentação PPAP vêm de um único fornecedor, com um único contato de engenharia do RFQ à produção.
Vida útil e manutenção do molde
Mantemos registros dos moldes e insertos sobressalentes, e reparamos o desgaste internamente durante a vida útil do programa, em vez de enviar o molde para fora.
Documentação de nível automotivo
Inspeção interna e documentação alinhada ao FAI/PPAP apoiam a aprovação da peça — saiba mais na página de capacidade PPAP.
A propriedade intelectual permanece protegida
Projetos de moldes de propriedade do cliente não são compartilhados na cadeia de suprimentos; NDAs e registros de ferramental protegidos são padrão.
Do desenho ao molde de produção: o fluxo de trabalho interno
Dentro da sala de ferramentas
As matrizes que formam essas peças são projetadas e construídas a metros de distância das prensas.
Projeto e construção de ferramentais — perguntas de compradores respondidas
Vocês projetam matrizes de estampagem internamente a partir do meu desenho da peça?
Sim. Os engenheiros de ferramentais da Balford executam DFM no seu desenho 2D/3D, definem a sequência de tira ou estampagem profunda e projetam a matriz antes de qualquer aço ser cortado. Você recebe feedback de projeto sobre material, taxa de estampagem profunda, tolerâncias e fatores de custo antes do início do ferramental.
Que tipos de matrizes vocês constroem?
A Balford constrói matrizes progressivas, matrizes de estampagem profunda simples e multiestágio, matrizes de transferência e conformação, além de ferramentas compostas, de corte e dobra. Elas suportam carcaças de válvulas solenoides, carcaças de sensores, peças de motores, luvas, tampas, latas e estampados estruturais.
Que máquinas de sala de ferramentas vocês possuem?
A sala de ferramentas possui retificadoras cilíndricas internas e externas, três tornos mecânicos, um torno CNC, fresadoras CNC, retificadoras de superfície de precisão e grandes, furadeiras, cinco conjuntos de EDM a fio médio, um conjunto de EDM a fio rápido, furação por EDM, rosqueamento automático, soldagem a frio de matrizes, soldagem TIG, retificadoras pneumáticas, um desmagnetizador e um pequeno forno de tratamento térmico para reparos emergenciais de matrizes.
Que aços para ferramentas vocês normalmente usam para matrizes de estampagem?
Escolhas comuns incluem D2, Cr12MoV e aços para matrizes de trabalho a frio similares para estampagem e corte de componentes, com insertos de desgaste e punções selecionados por volume, espessura do material e acabamento da peça. A revisão de projeto recomenda o grau de aço por estação antes do início da usinagem.
Vocês terceirizam algum trabalho de ferramental?
Apenas EDM a fio lento é terceirizado, e somente quando um detalhe da matriz precisa de acabamento ultrafino ou corte de cone profundo além da capacidade das nossas máquinas de fio médio e rápido. Projeto, usinagem, retificação, montagem, teste e manutenção são todos feitos internamente, com tratamento térmico em lote terceirizado para um parceiro auditado.
Qual é o prazo típico de ferramental?
Para programas comuns de ferramental progressivo ou de estampagem profunda, o projeto e a construção internos normalmente levam de 15–30 dias; matrizes de transferência multiestação maiores levam mais tempo dependendo do número de estações e iterações de teste. Reparo de ferramental e substituição de insertos são mais rápidos.
Vocês podem realizar testes de matrizes e amostras PPAP na sua fábrica?
Sim. As matrizes são testadas nas prensas de produção da Balford, as primeiras peças são inspecionadas internamente, e documentação alinhada ao PPAP pode ser preparada para programas automotivos, com suporte do sistema de qualidade e processo de dados IMDS.
Vocês mantêm ferramental de propriedade do cliente durante a produção em série?
Sim. Matrizes de propriedade do cliente são armazenadas, mantidas e reparadas internamente, com registros de horas de operação, desgaste e insertos sobressalentes para que a ferramenta permaneça estável durante a vida útil do programa.
Obtenha uma revisão de DFM antes do início do ferramental
Envie seu desenho e volume alvo — os engenheiros de ferramental e vendas da Balford normalmente respondem em até 24 horas com uma revisão de viabilidade de conformação e um orçamento de produção.
Recursos relacionados de engenharia de estampos
- Projeto de estampo de alto nível: 13 pontos de verificação — o que um pacote de estampo deve conter, do layout da tira ao tryout.
- Serviço de engenharia de projeto de estampo — como a Balford analisa e projeta um estampo antes de qualquer corte de aço.
- Capacidade de estampagem profunda — estágios de estampagem, controle de parede e envelope do processo.
- Revisão de DFM — a verificação de manufaturabilidade que acontece antes do ferramental.
Ferramental de transferência também é fabricado aqui — veja a página dedicada de estampagem em prensa de transferência. Detalhes máquina por máquina, incluindo as unidades de EDM a fio e capacidade de retificação, estão listados na lista de equipamentos.
Tratamento térmico e acabamento terceirizados são controlados sob o mesmo sistema — veja acabamento de metais e operações secundárias.
Como o ferramental é validado antes da produção seriada: prototipagem e inspeção de primeira peça.
A mesma ferramentaria fabrica os estampos de operação única usados para protótipos e lotes pequenos — veja estampagem de baixo volume e prototipagem.