Capacidade & equipamentos
Como a lista de máquinas se transforma em roteiros de processo: Projeto de fresamento CNC para peças metálicas sob medida, Curvamento de tubos CNC: raio, parede e retorno elástico, usinagem por eletroerosão a fio e fabricação das suas peças usinadas sob medida.
Lista de Máquinas & Equipamentos
Os números que os compradores pedem primeiro: até 350 t, estampagem profunda até Ø250 mm, ferramental de transferência, progressivo e de estampagem profunda, e uma ferramentaria interna completa que usina, corta a fio e solda seus próprios estampos — com um pequeno forno mantido para reparos emergenciais de estampos e tratamento térmico em lote realizado por parceiros auditados.
Conformação e capacidade de prensa
| Item | Especificação | Status |
|---|---|---|
| Capacidade de prensa | até 350 t | Interno |
| Diâmetro máximo de estampagem profunda | Ø250 mm | Interno |
| Estampagem em prensa de transferência | Ferramental de transferência multiestação, peça transportada entre estações | Interno |
| Estampagem com matriz progressiva | Ferramental para tiras em alta produção com tira de transporte | Interno |
| Estampos compostos, de corte e de dobra | Arruelas, tampas, suportes e peças conformadas de chapa metálica | Interno |
| Etapas de estampagem profunda | Estampagem em múltiplos estágios com recozimento intermediário quando necessário | Interno |
| Materiais | Aço carbono, aço inoxidável, latão, cobre, alumínio, ligas especiais | Interno |
| Detalhamento da lista de prensas | Número de prensas por faixa de tonelagem e dimensões da mesa | Disponível sob consulta |
Equipamentos de ferramentaria
| Equipamento | Função na fabricação de estampos | Status |
|---|---|---|
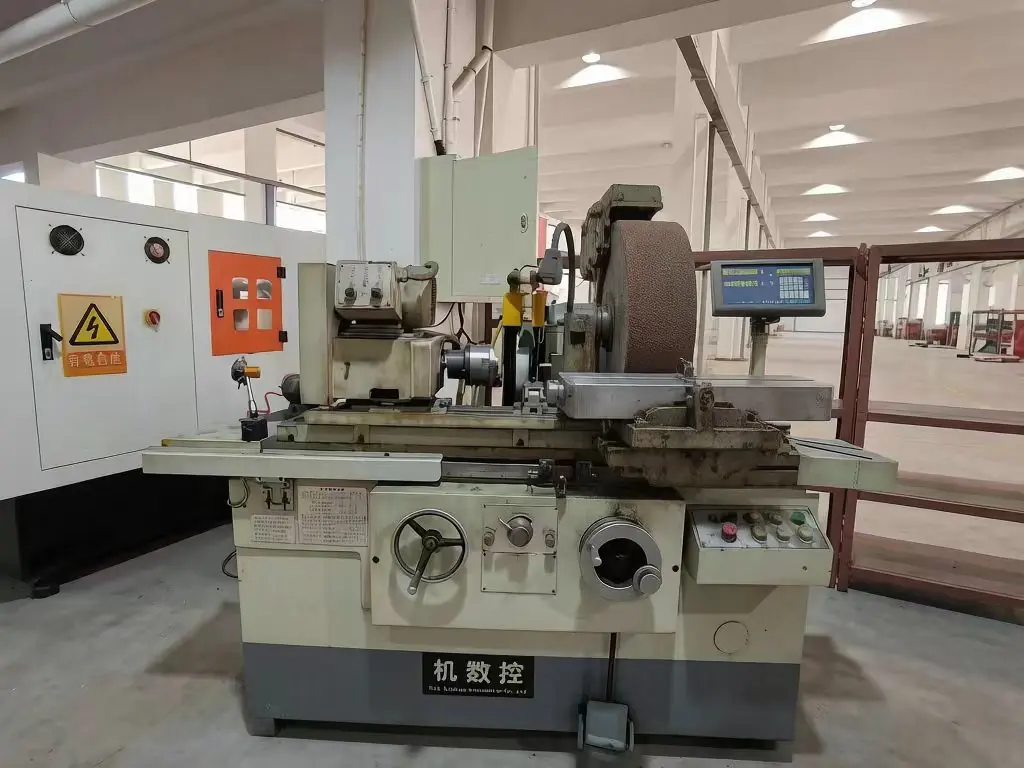
| Retificadoras cilíndricas internas / externas | Retificação de componentes cilíndricos de estampos, punções, pinos-piloto, pinos de núcleo e buchas até a dimensão final | Interno |
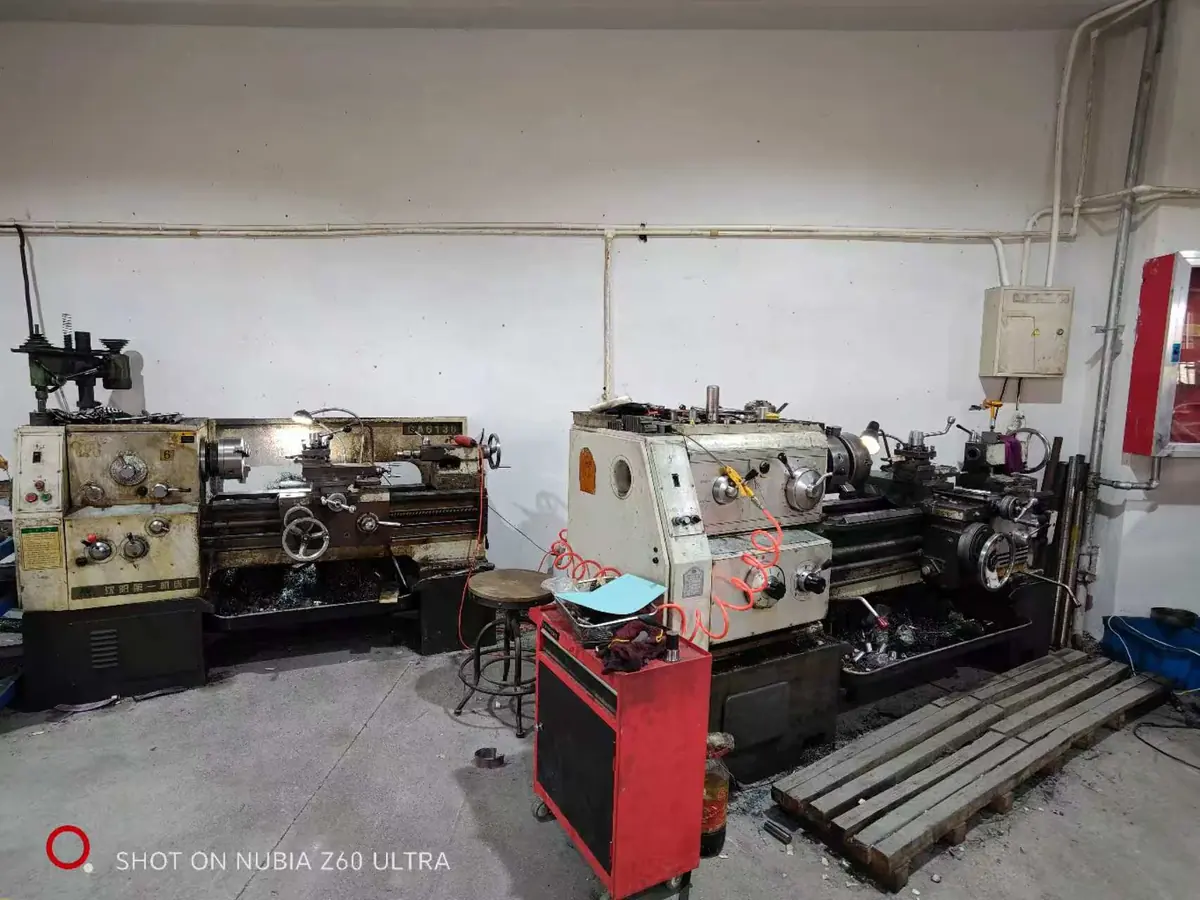
| Tornos mecânicos (3 unidades) | Torneamento de blanks de punções, pinos ejetores, colunas guia e componentes de ferramentaria | Interno |
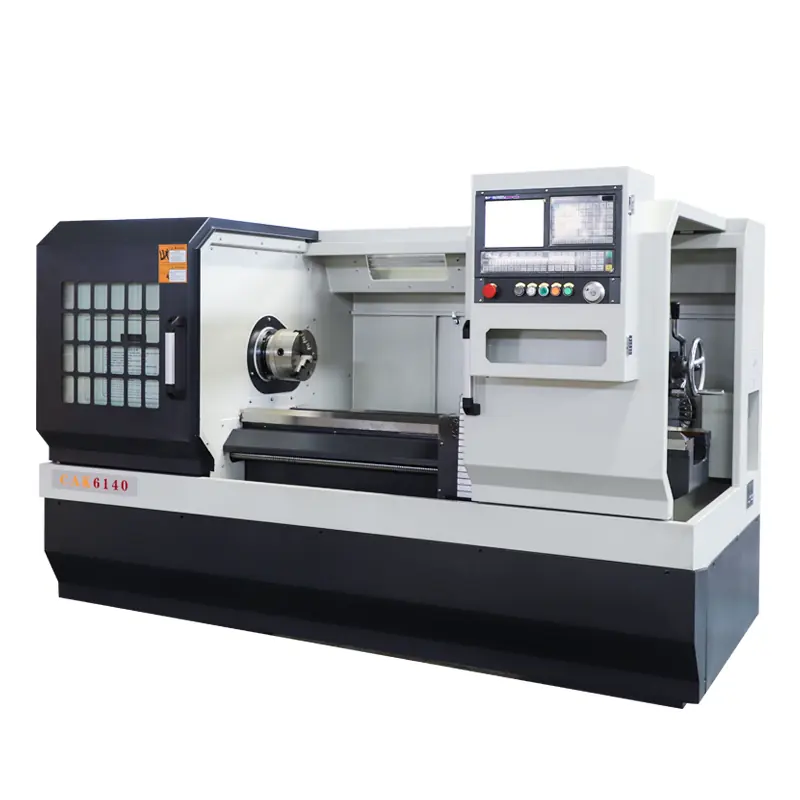
| Torno CNC (1 unidade) | Componentes torneados de precisão para conjuntos de estampos e moldes | Interno |
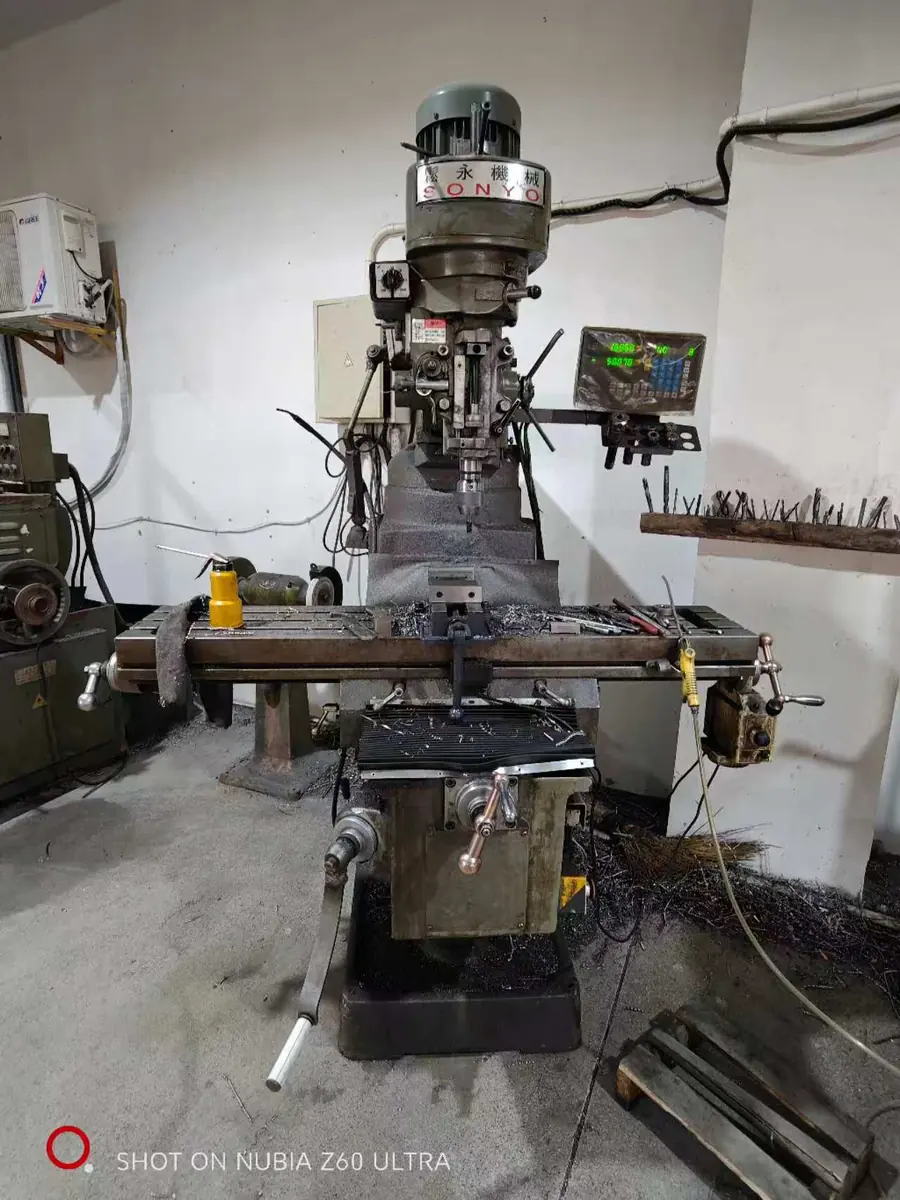
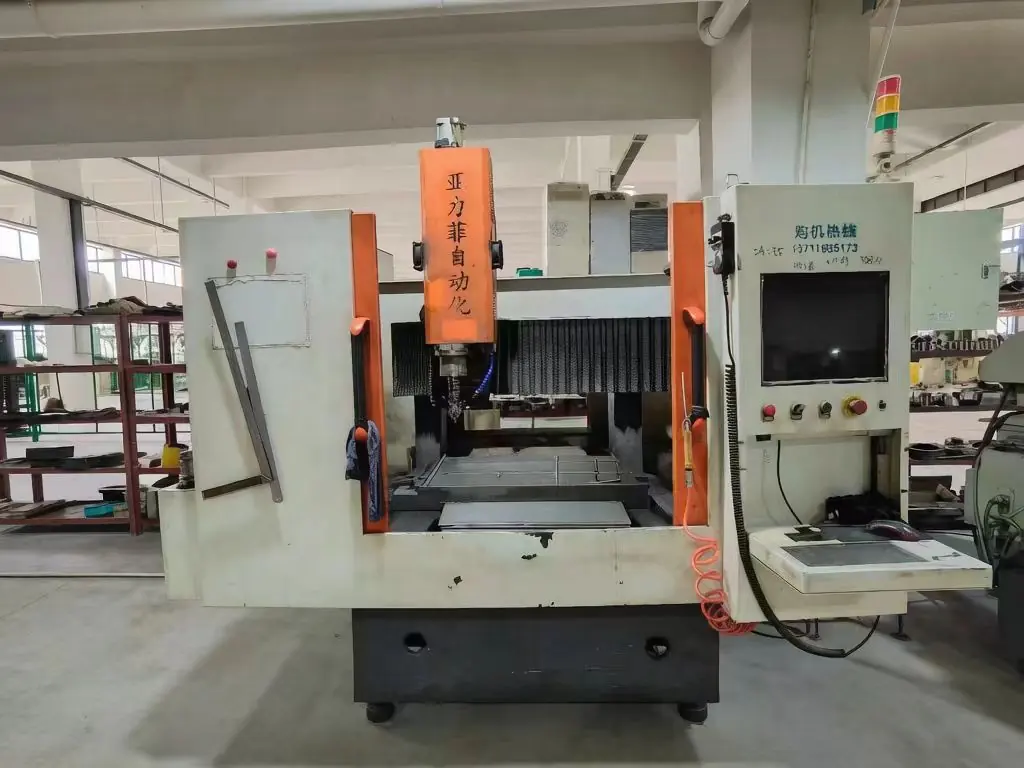
| Fresadoras CNC | Placas de estampo, bolsões, cavidades e elementos de montagem em aços temperados e pré-temperados | Interno |
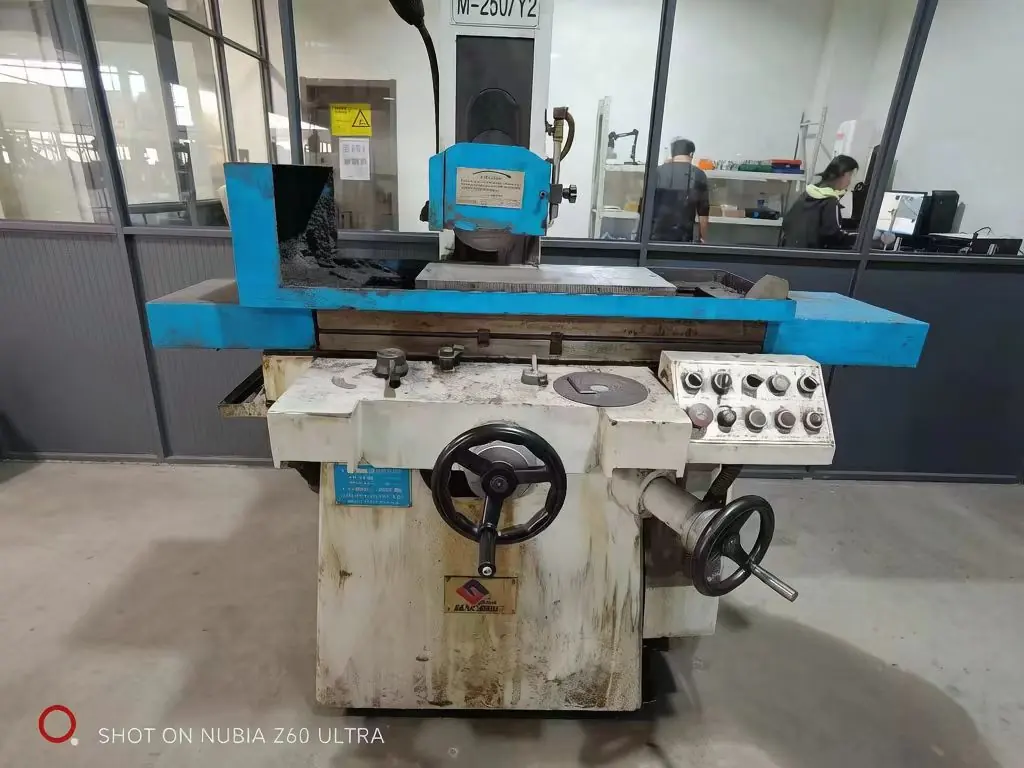
| Retificadora plana de precisão | Retificação plana de placas de estampo, placas extratoras e insertos com paralelismo rigoroso | Interno |
| Retificadora plana grande | Placas de estampo grandes e corpos de ferramentas que não cabem em máquinas padrão | Interno |
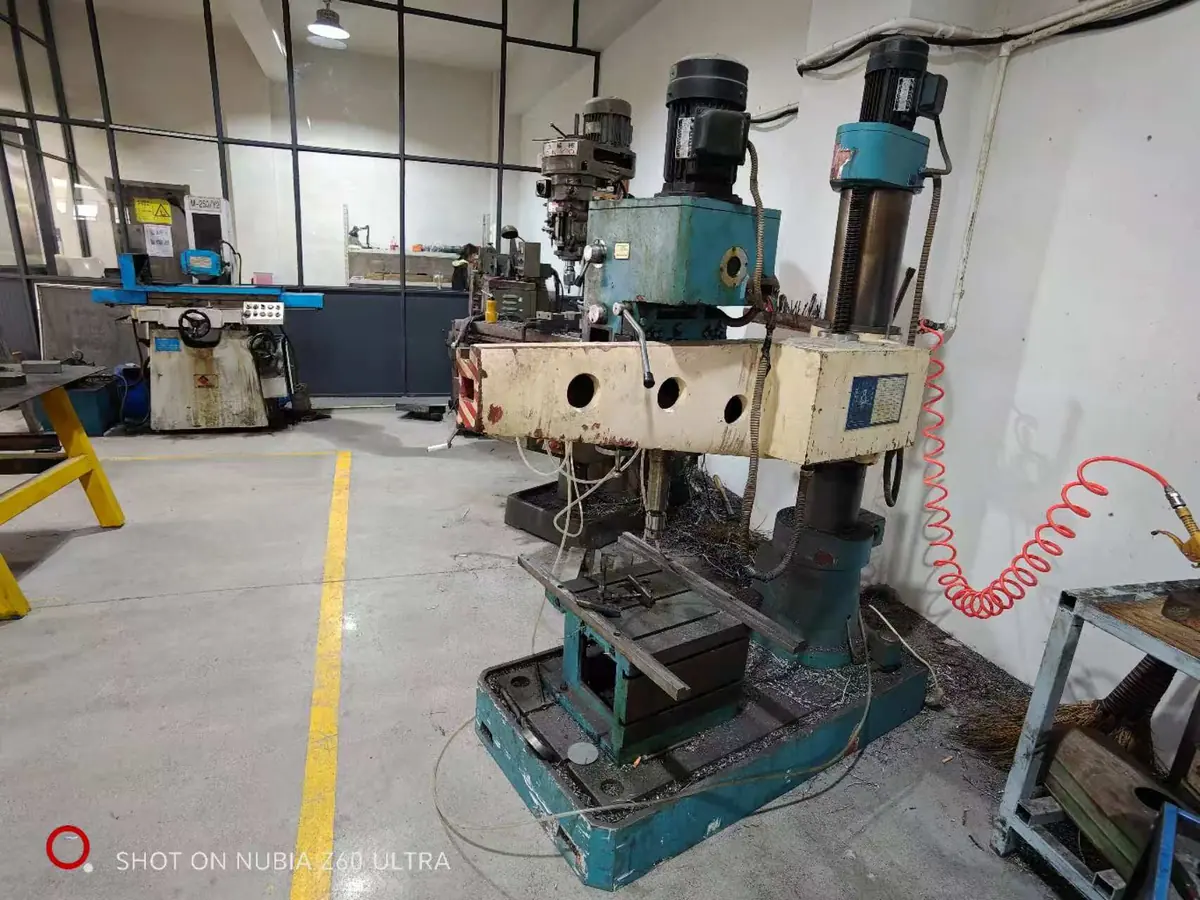
| Furadeiras | Furos para pinos de localização, parafusos e passagem de água em conjuntos de estampos e dispositivos | Interno |
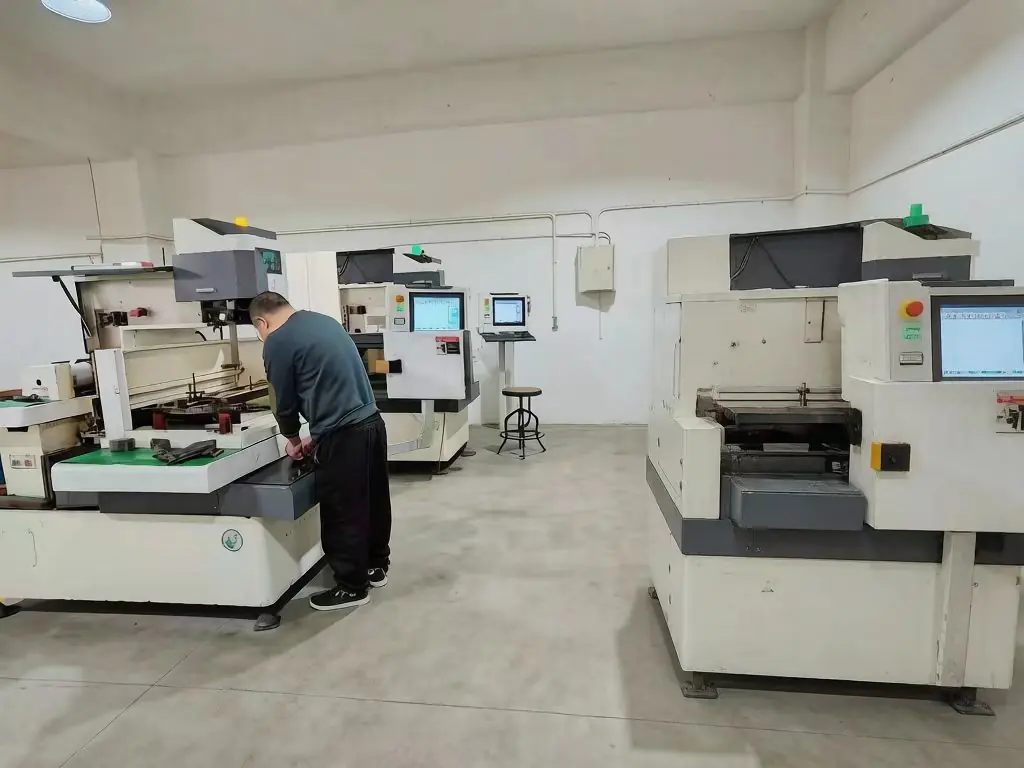
| Eletroerosão a fio de velocidade média (5 unidades) | Aberturas de estampo, perfis de punção e seções contornadas | Interno |
| Eletroerosão a fio de alta velocidade (1 unidade) | Desbaste e corte de respiros ou rasgos onde a exigência de acabamento é menor | Interno |
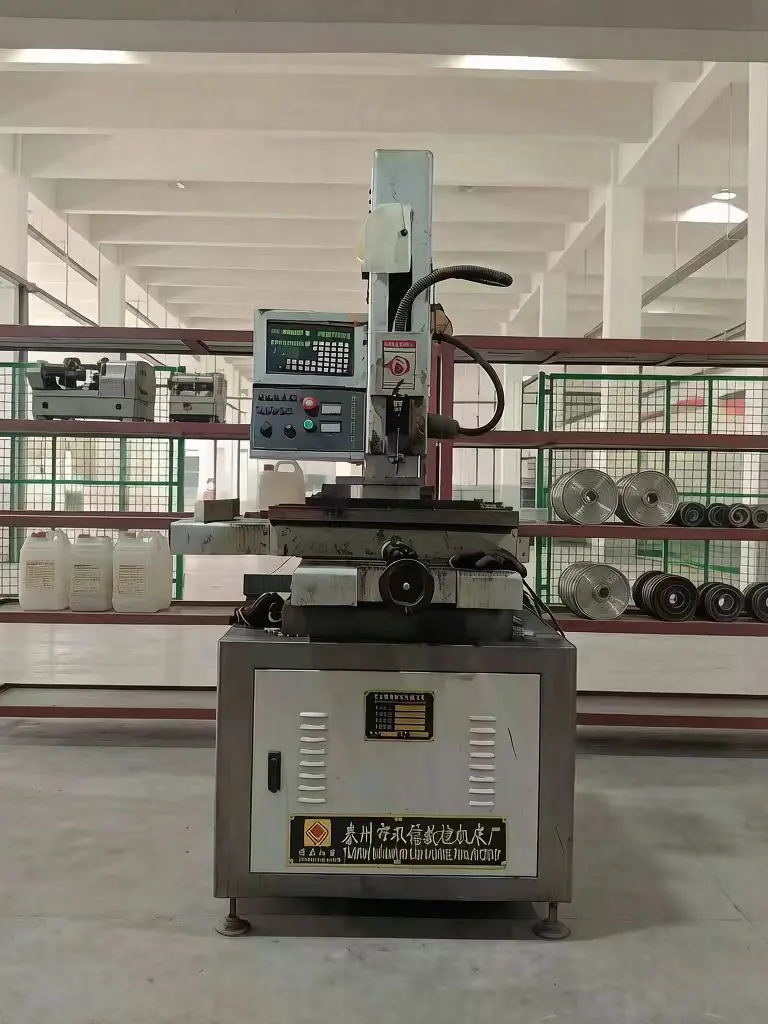
| Furação por EDM / perfuradora EDM | Furos de partida para EDM a fio e pequenos furos profundos de precisão | Interno |
| EDM a fio lento | Acabamento ultrafino e detalhes críticos de conicidade em matrizes | Parceiro terceirizado |
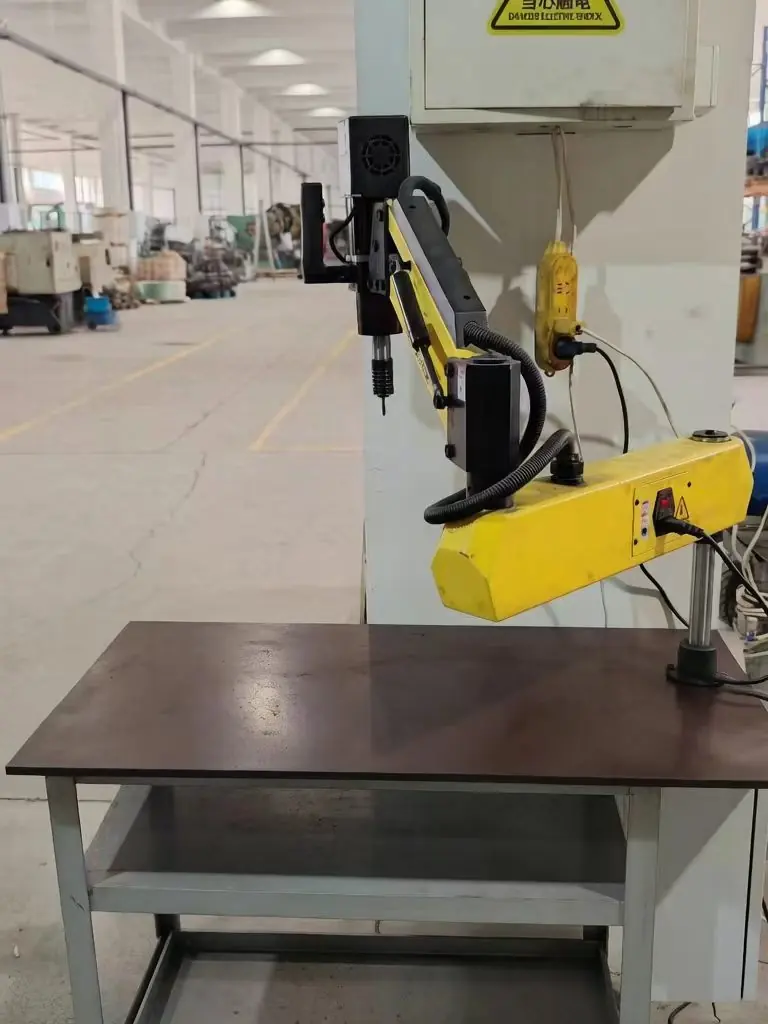
| Rosqueadeiras automáticas | Rosqueamento de placas de matriz, extratores e peças com passo e profundidade consistentes | Interno |
| Soldadora a frio para matrizes | Reparo por solda a frio de desgaste, lascamento e riscos em matrizes, sem distorção por calor | Interno |
| Soldadora a arco de argônio (TIG) | Recuperação de arestas desgastadas e reparo de aço ferramenta com aporte térmico controlado | Interno |
| Esmerilhadeiras pneumáticas para matrizes | Acabamento manual e em bancada de raios, filetes e superfícies de repuxo | Interno |
| Desmagnetizador | Remoção de magnetismo residual após retificação e EDM | Interno |
| Forno de tratamento térmico (pequeno) | Têmpera e revenimento de emergência de componentes de matriz para que um reparo possa ser concluído no local | Interno (uso emergencial) |
| Tratamento térmico em lote de matrizes e ferramentas | Têmpera e revenimento de componentes de matriz, com documentação de dureza e microestrutura retornada a nós | Parceiro terceirizado |
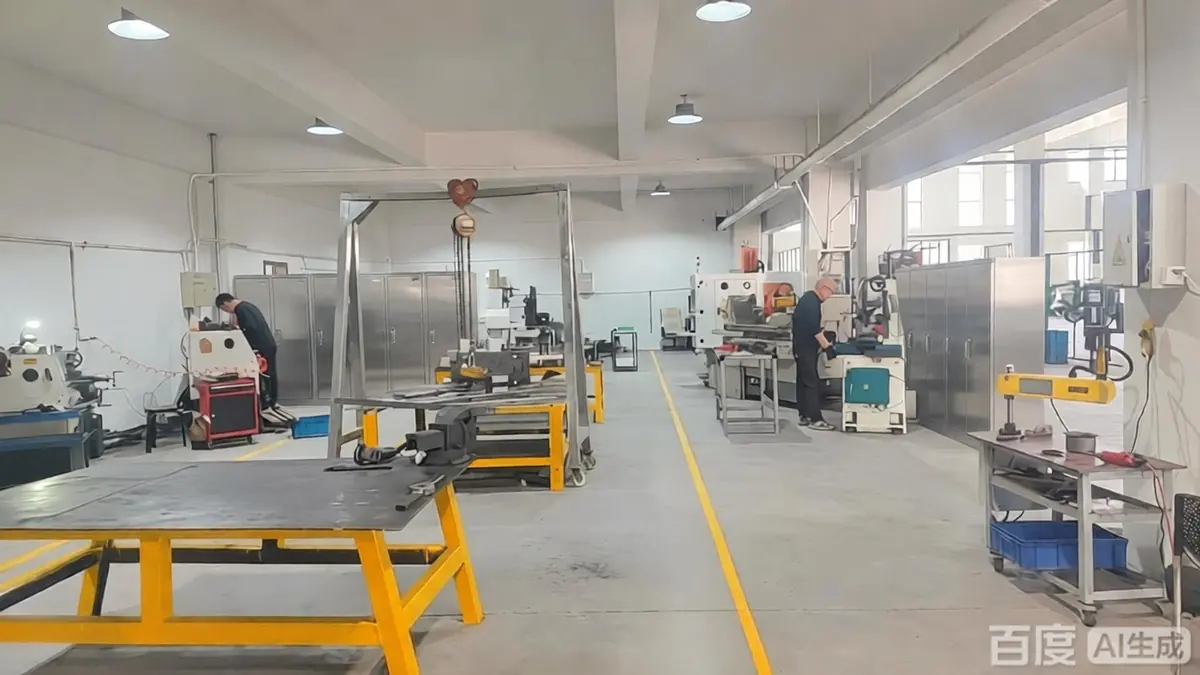
A ferramentaria, fotografada
Todas as máquinas da tabela acima estão na ferramentaria própria da Balford em Zhuji, Zhejiang. As fotos abaixo foram tiradas no nosso chão de fábrica — este é o equipamento no qual suas matrizes são construídas, mantidas e reparadas.
Acabamento e operações secundárias
| Operação | Onde é executada | Por que isso importa |
|---|---|---|
| Rebarbação e quebra de arestas | Interno | Manuseio seguro, aderência do revestimento e superfícies de contato limpas |
| Rosqueamento (no estampo ou secundário) | Interno | Controle de passo e profundidade de rosca sem nova fixação |
| Torneamento e fresamento CNC | Interno | Faces de vedação, assentos de rolamento e concentricidade após repuxo |
| Retificação (ferramentaria) | Interno | Placas de estampo, punções e componentes de ferramental na dimensão final |
| Têmpera e revenimento (peças de produção) | Terceirizado — parceiro qualificado | Dureza e tenacidade após conformação, com certificados devolvidos a nós |
| Recozimento e alívio de tensões (peças de produção) | Terceirizado — parceiro qualificado | Restaura a ductilidade entre etapas de repuxo |
| Desmagnetização (peças de produção) | Terceirizado — parceiro qualificado | Controla o magnetismo residual em peças de solenoide e sensor |
| Tratamento térmico emergencial de estampo | Interno (forno pequeno) | Permite concluir o reparo do estampo no local sem esperar por um parceiro |
| Passivação (aço inoxidável) | Terceirizado — parceiro qualificado | Restaura a resistência à corrosão após repuxo e usinagem |
| Eletropolimento | Terceirizado — parceiro qualificado | Remove picos de superfície, melhora a capacidade de limpeza |
| Eletrodeposição: zinco, zinco-níquel, níquel, cromo | Terceirizado — parceiro qualificado | Proteção contra corrosão e superfícies condutoras ou decorativas |
| Fosfatização e decapagem | Terceirizado — parceiro qualificado | Pré-tratamento para colagem ou conformação posterior |
| Pintura a pó e pintura líquida | Peças grandes de chapa metálica: internamente (cabine manual). Peças pequenas: terceirizado — parceiro qualificado | Cor, durabilidade e isolamento elétrico |
| Revestimento eletroforético (e-coat) | Terceirizado — parceiro qualificado | Proteção contra corrosão e cobertura uniforme de bordas |
Equipamentos de medição e inspeção
| Instrumento | O que verifica | Quantidade |
|---|---|---|
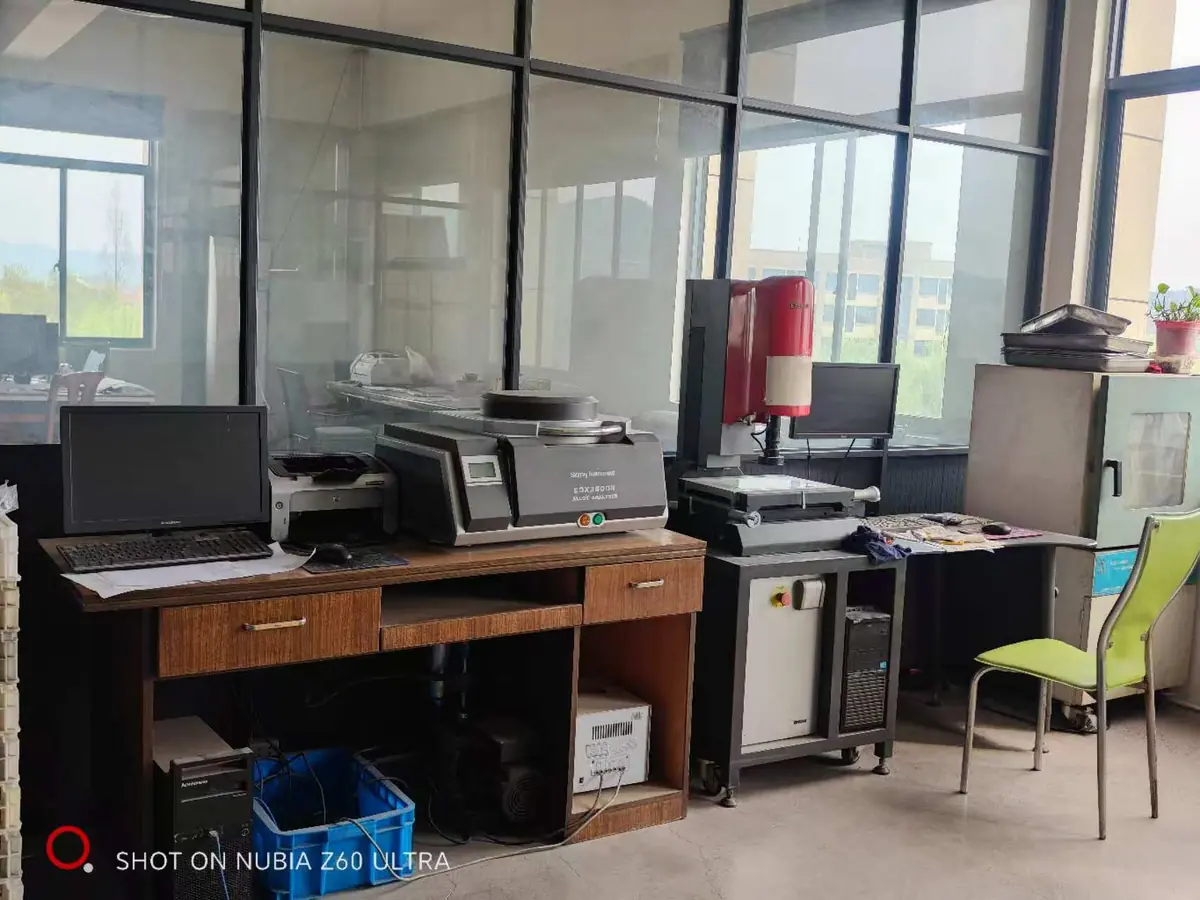
| Projetor de medição óptica 2.5D (3D Family) | Perfil, raio, ângulo e forma em características repuxadas e estampadas | 1 unidade |
| Sistema de medição por visão instantânea (medição flash) | Verificações dimensionais rápidas de peças completas em componentes pequenos | Em operação |
| Medidor de altura digital, resolução de 0.001 mm | Alturas, degraus e faces de referência | Em operação |
| Rugosímetro portátil | Ra / Rz em faces de vedação e superfícies usinadas | 1 unidade |
| Durômetro Rockwell | Verificação de dureza após tratamento térmico | 1 unidade |
| Câmara de ensaio de névoa salina (modelo 20) | Resistência à corrosão em peças eletrodepositadas, passivadas e revestidas | 1 unidade |
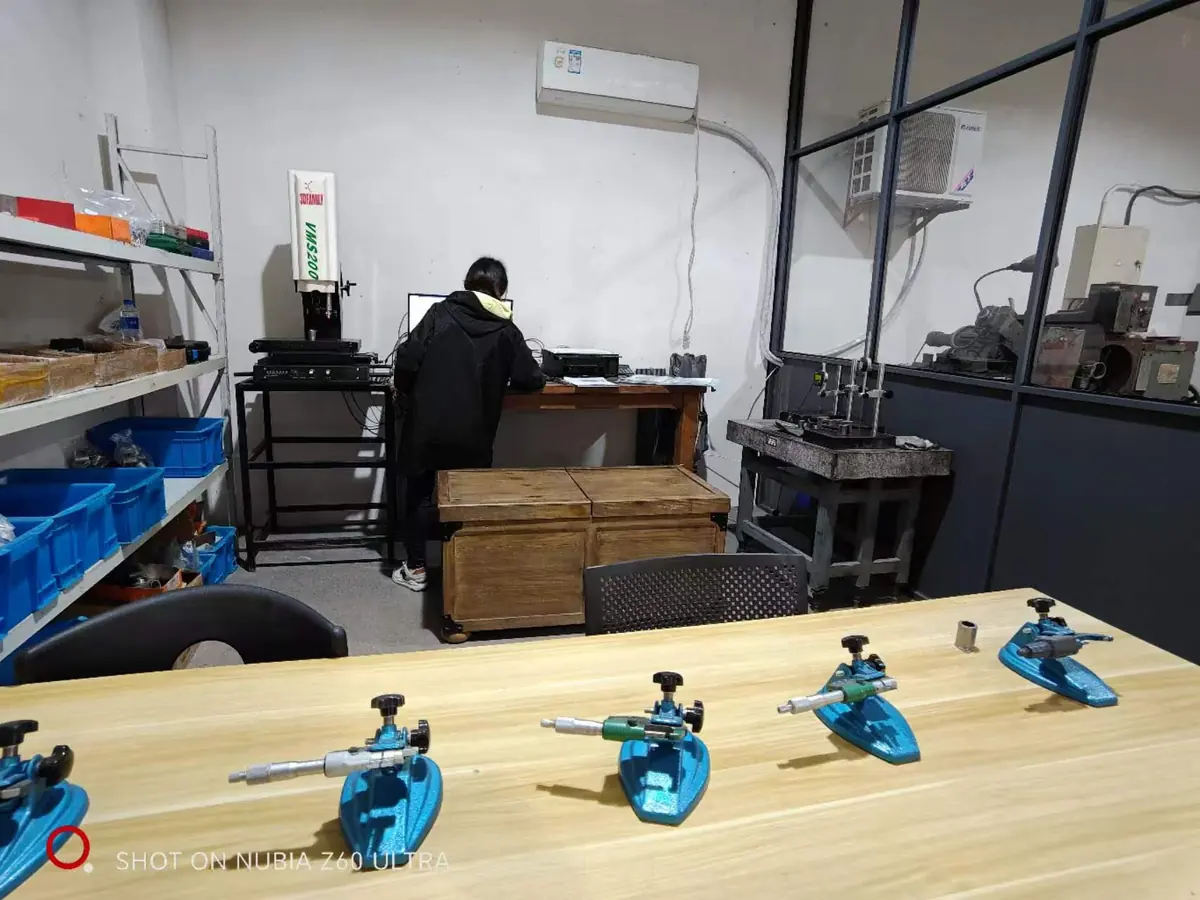
| Micrômetros externos | Diâmetros externos e espessura de parede | 10 unidades — 7 na faixa de 50 mm, 1 na faixa de 100 mm |
| Micrômetros internos de três pontos | Diâmetros internos de furos repuxados e luvas | 5 unidades |
| Calibradores internos tipo compasso e calibradores de plugue / passa-não-passa | Furos, rasgos e ajustes de rosca | Jogos completos |
| Medidor de concentricidade | Coaxialidade e batimento em carcaças e luvas | Em operação |
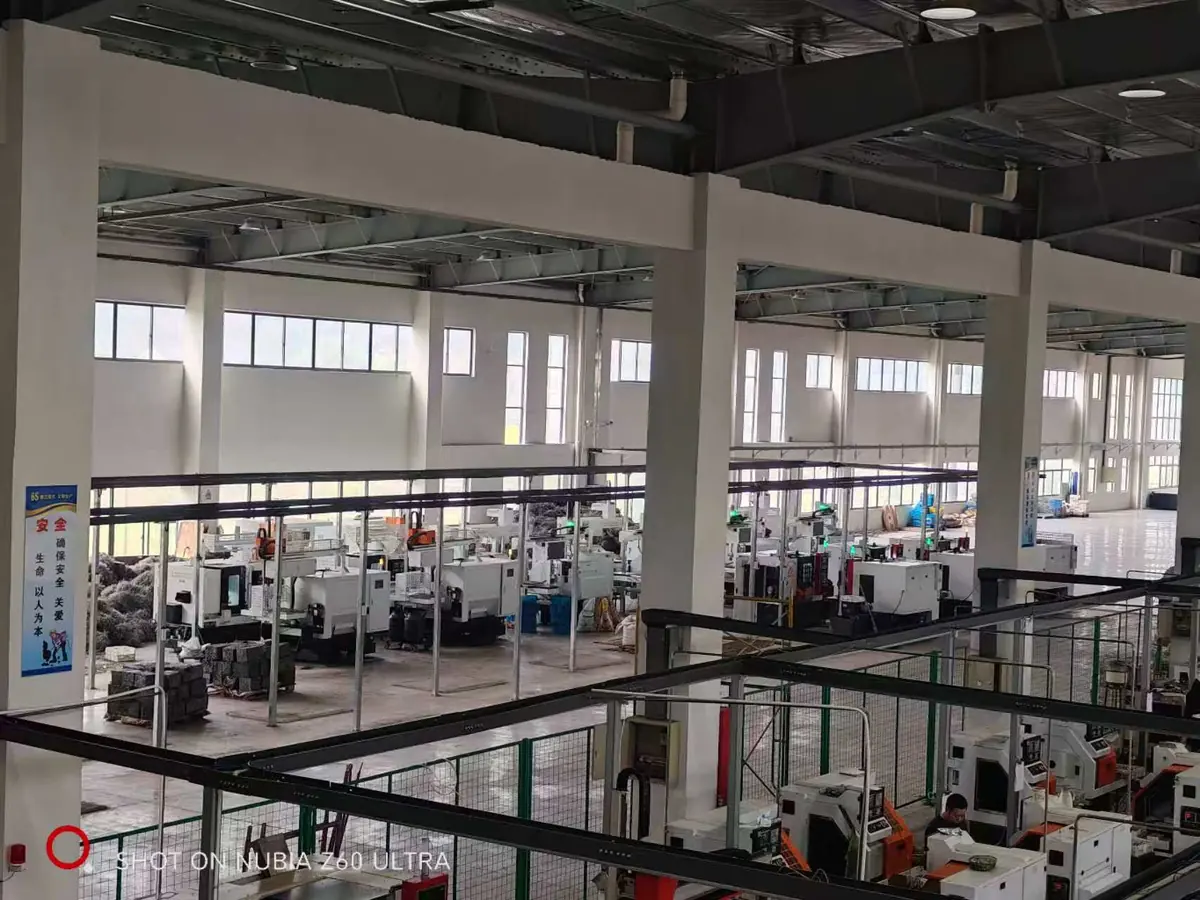
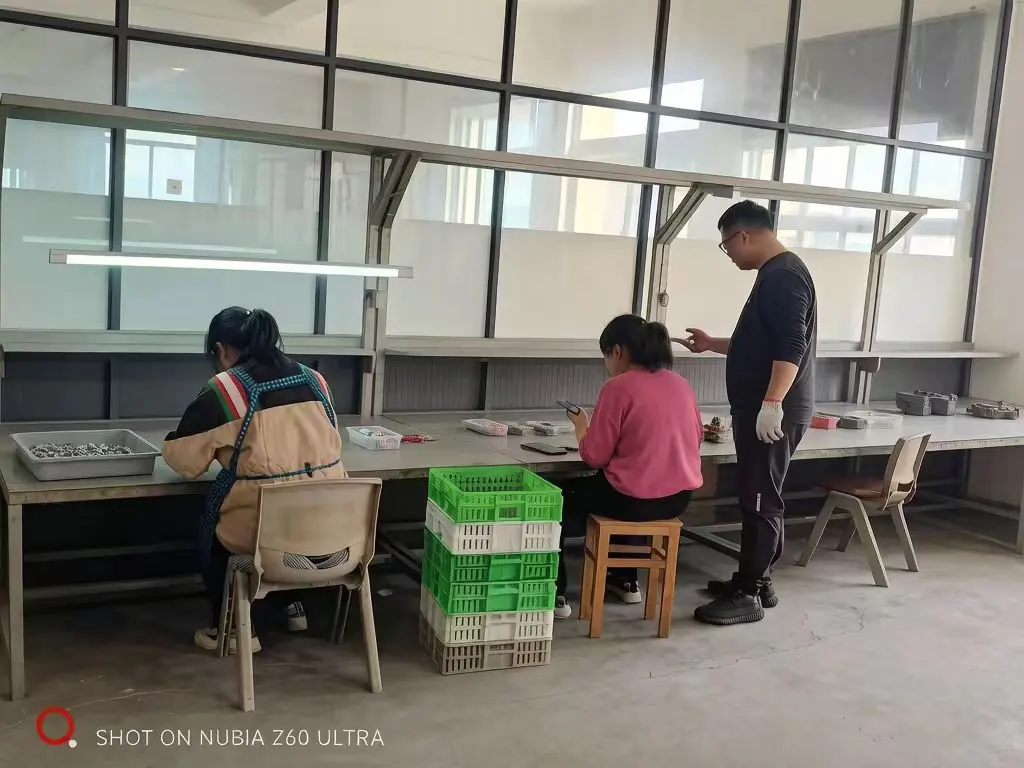
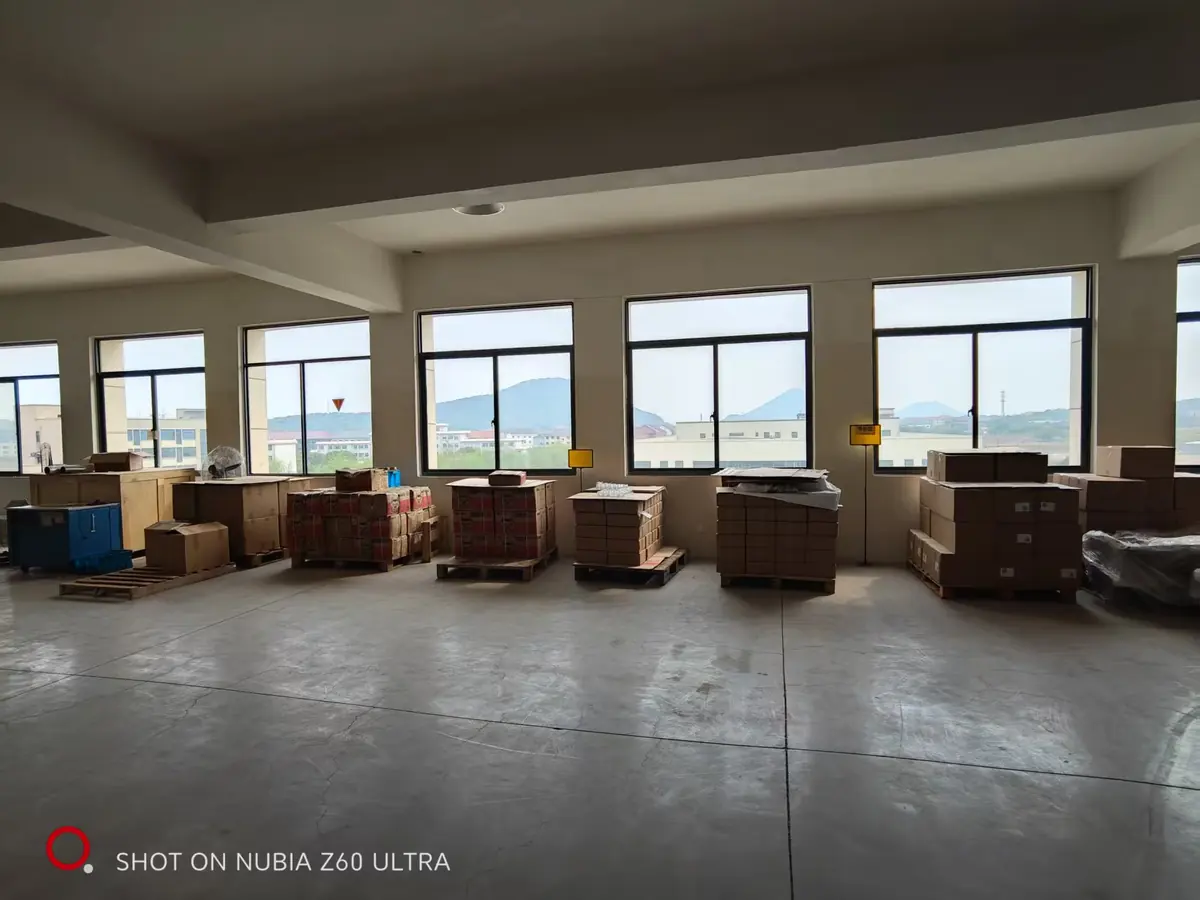
Dentro da fábrica: inspeção, almoxarifado e expedição
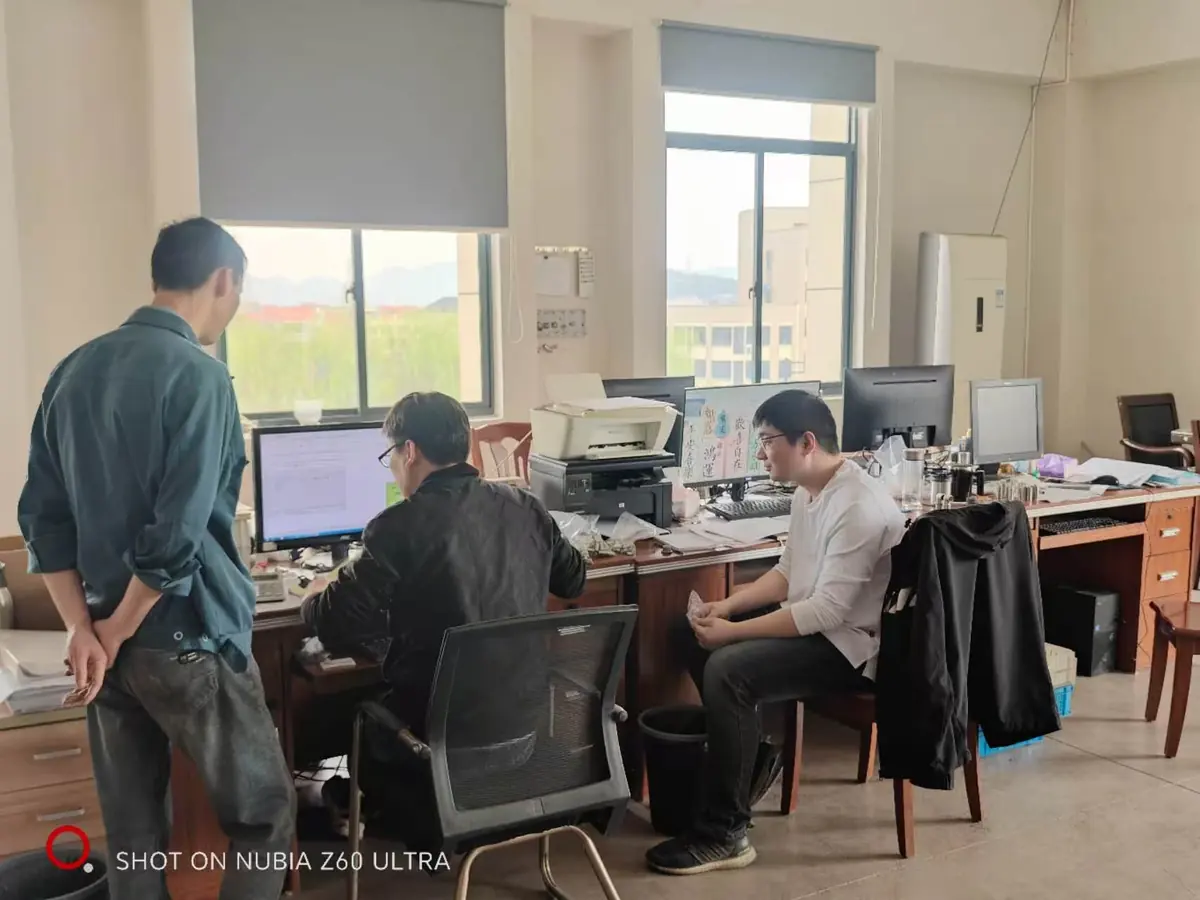
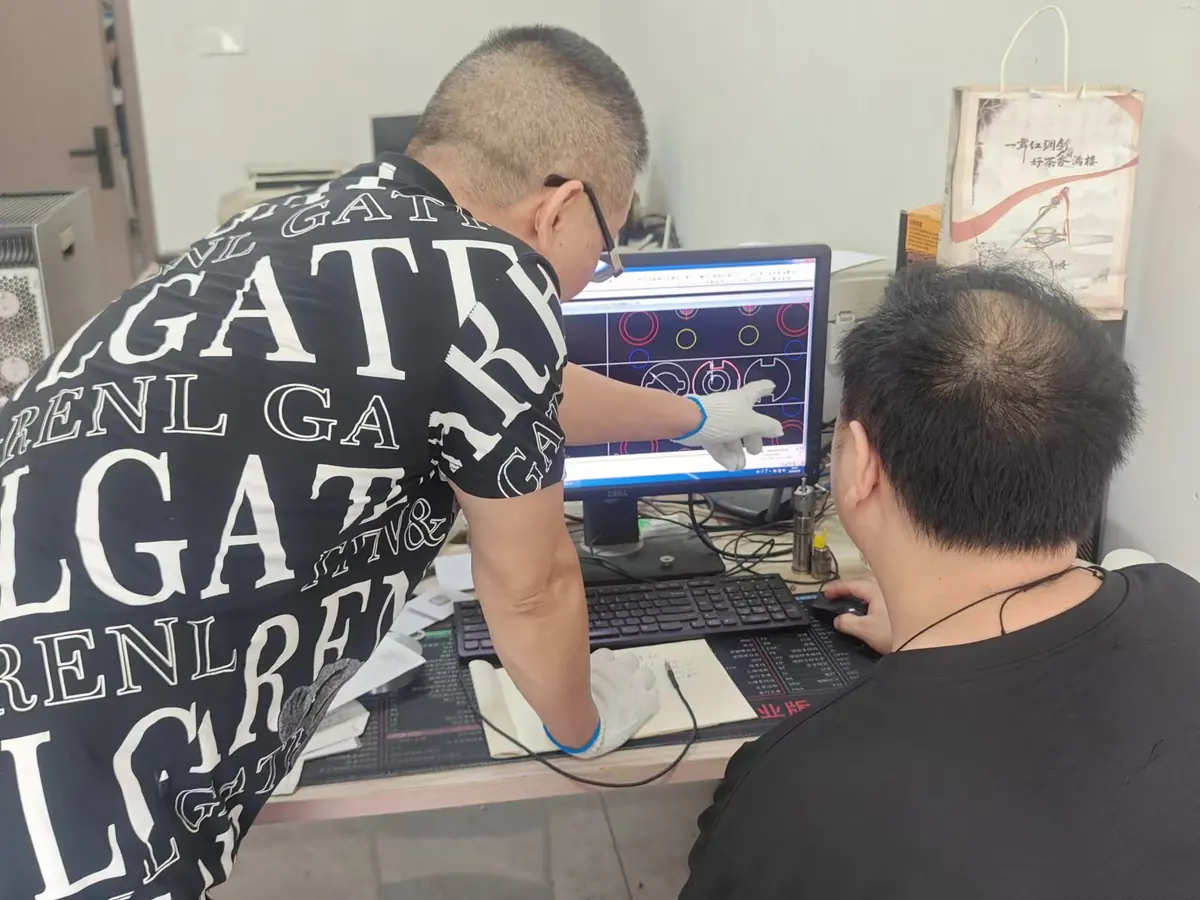
As áreas que um comprador visitante percorre, da inspeção em processo à doca de carregamento. Projetos aprovados podem agendar uma visita à fábrica e conhecê-las pessoalmente.
Perguntas frequentes
Qual é a tonelagem máxima da prensa?
A capacidade de prensagem da Balford vai até 350 t, o que abrange carcaças de repuxo profundo e peças estampadas em que a força de conformação necessária é definida pela relação de repuxo, classe do material e espessura de parede.
Qual é o maior diâmetro que vocês conseguem repuxar?
O diâmetro máximo de repuxo profundo é Ø250 mm. Acima disso, o fator limitante geralmente é a profundidade de repuxo e o material, e não a prensa, então a peça é analisada caso a caso durante o DFM.
Quais etapas são terceirizadas?
Tratamento térmico — têmpera, revenimento, recozimento, alívio de tensões e desmagnetização de peças de produção, além de tratamento térmico em lote de matrizes — e eletroerosão a fio lenta, passivação, eletropolimento, galvanoplastia, fosfatização, pintura eletroforética e pintura. Usinagem, retificação, eletroerosão a fio média e rápida, rosqueamento e soldagem de ferramentais são feitos internamente, e um forno pequeno é mantido no local para reparos emergenciais de matrizes.
Posso visitar a oficina ou ver os equipamentos?
Sim. Listas de equipamentos, fotos da ferramentaria e — para projetos qualificados — visitas à fábrica ou vídeos de apresentação da linha de prensas e da ferramentaria podem ser agendados pelo formulário de contato.
Quais equipamentos de inspeção vocês utilizam?
Projetor de medição óptico 2.5D, sistema de medição por visão instantânea, medidor de altura digital com resolução de 0.001 mm, rugosímetro portátil, durômetro Rockwell e câmara de névoa salina modelo 20, com o apoio de micrômetros externos, micrômetros de três pontos para furos, paquímetros internos, calibradores tampão e passa/não passa e um medidor de concentricidade.
Informe a peça e diremos em qual máquina ela é produzida
Envie o desenho com material, tolerância e volume anual e retornaremos com a prensa, o roteiro de ferramental e a capacidade estimada para o seu projeto.
Envie seu desenho para uma análise de DFMEquipamentos de medição e inspeção em detalhes
Os instrumentos listados acima são detalhados individualmente, com fotografias e para que serve cada um, na página do laboratório de inspeção.
Detalhes de metrologia, e quais tolerâncias uma carcaça repuxada consegue manter, estão descritos em tolerâncias da carcaça.
Trabalhos de protótipo e de pequenos lotes usam as prensas de menor capacidade — veja como o ferramental de operação única é usado para prototipagem.