Serviço de Engenharia de Estampos Balford · Zhuji, Zhejiang
Engenheiro de Projeto de Estampos
A Balford combina projetistas de estampos experientes com umFluxo de engenharia assistido por IAque transforma desenhos de clientes em projetos viáveis, com custos definidos e prontos para estamparia, com mais rapidez. Da recepção do desenho e análise de risco de DFM até a cotação, projeto da matriz, fabricação interna de ferramental e amostras de PPAP, uma única equipe de engenharia responsável é dona da matriz.
O que é o serviço de engenharia de projeto de estampos de estampagem da Balford?
Os compradores de uma peça estampada ou repuxada profunda geralmente precisam de respostas para três decisões antes do início da ferramentaria: se a peça pode ser fabricada, qual será o custo e como a matriz deve ser projetada. O serviço de engenharia de matrizes da Balford responde a essas três questões em um único fluxo de trabalho.
Como funciona o serviço
O que a análise de engenharia abrange
Conformabilidade
Taxa de estiramento, viabilidade de operação única versus múltiplos estágios, afinamento de parede e necessidades de lubrificação para aço, inox, alumínio e ferro puro.
Tolerâncias e dados de referência
Dimensões críticas verificadas em relação à capacidade realista de peças estampadas por repuxo profundo; datums funcionais e métodos de medição definidos antes da fabricação do ferramental.
Registro de riscos de ferramentaria
Rugas, fissuras, retorno elástico, distorção de furos, direção de rebarbas, gripagem e riscos de vida útil da matriz registrados com mitigações.
Fatores de custo
Aproveitamento de material, número de estações, dimensão do estampo, aço ferramenta, acabamento superficial e usinagem secundária quantificados desde o início.
Recursos integrados no estampo
Operações de puncionamento, conformação, roscamento e de sensores/montagem sequenciadas de modo que as operações posteriores não distorçam as anteriores.
Documentação automotiva
Documentação FAI, alinhada ao PPAP, e suporte IMDS planeados desde o início do projeto para números de peça automóvel.
Competências por trás da análise de engenharia
| Capacidade | O que isso significa para o seu molde | Referência |
|---|---|---|
| Concepção e fabrico de estampos progressivos | Ferramentas progressivas multifuncionais para peças estampadas em grandes volumes, incluindo conformação, roscamento e sensoriamento dentro da matriz. | Estampagem com estampo progressivo |
| Concepção e fabrico de estampos de embutidura profunda | Ferramentas de estampagem profunda de estágio único e múltiplos estágios para carcaças, copos, luvas e invólucros de sensores com afinamento controlado. | Estampagem por repuxo profundo |
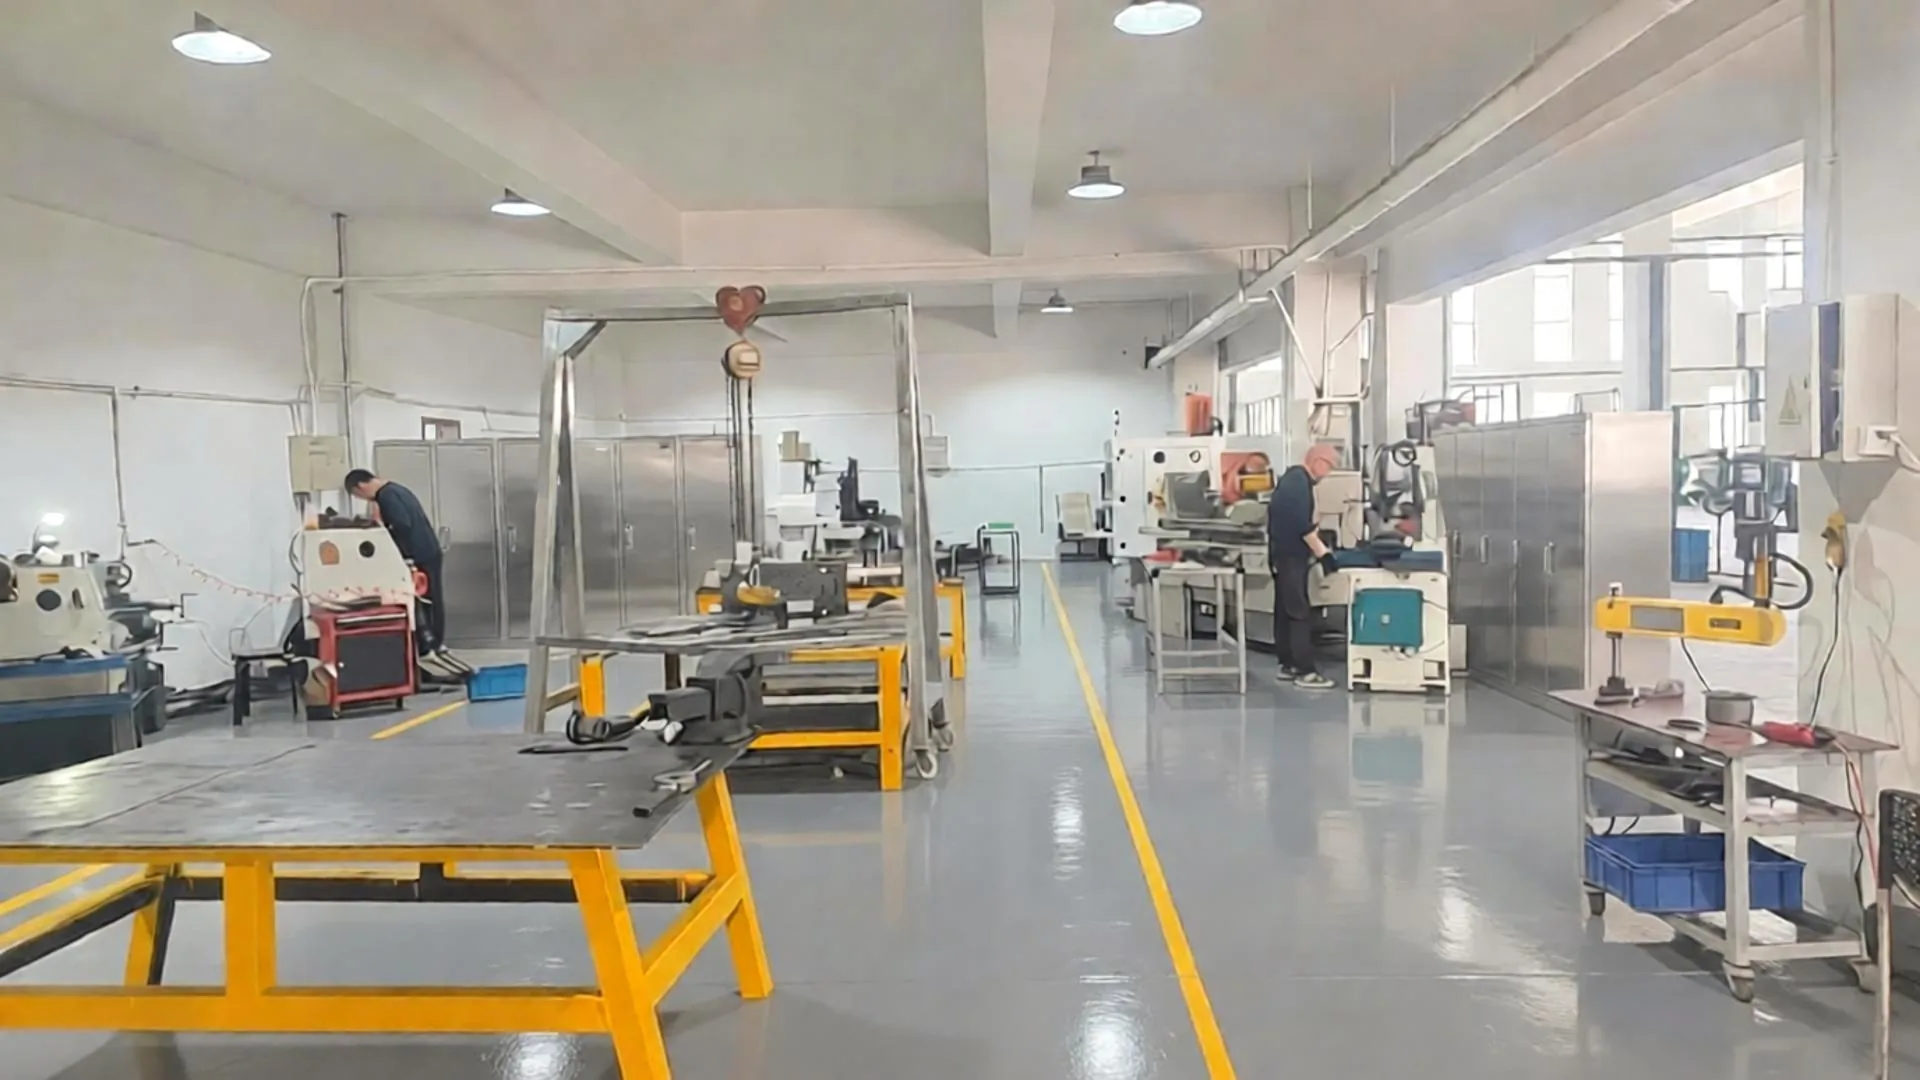
| Ferramentaria interna | Retificação plana, eletroerosão a fio, torneamento/fresamento CNC, tratamento térmico e tryout dentro da planta da Balford. | Visão geral da ferramentaria |
| PPAP e IMDS | Documentação de FAI, estudos de capacidade e conformidade de materiais para programas automotivos. | Capacidade de PPAP |
As estimativas de engenharia na análise são valores de primeira passagem confirmados pelo DFM e pelo tryout. Os desenhos finais das matrizes são liberados pelos engenheiros de CAD/ferramentaria da Balford antes da fabricação.
Projeto de estampo — perguntas dos compradores respondidas
Quais arquivos devo enviar para a revisão do projeto da matriz?
Desenhos em PDF, DXF/DWG, STEP ou modelos 3D são as melhores opções. Inclua a especificação do material e a espessura, o volume anual, o nível de PPAP e quaisquer notas sobre tolerâncias críticas ou acabamento superficial. Itens em falta tornam-se uma breve lista de confirmação em vez de suposições.
Quanto tempo leva um DFM e uma cotação?
A Balford normalmente responde dentro de um dia útil para peças estampadas padrão; peças complexas estampadas por repuxo profundo em múltiplos estágios podem exigir um dia adicional para o conceito de ferramental. O projeto e a fabricação do molde geralmente levam de 15–30 dias após a confirmação do pedido.
A Balford projeta e fabrica o estampo internamente?
Sim. O layout da tira ou a sequência de estampagem profunda, a estrutura do estampo, a seleção do aço ferramenta e a lista de materiais (BOM) são preparados pelos engenheiros de estampos da Balford, e o ferramental é usinado, montado e testado em nossa própria ferramentaria. Apenas a eletroerosão a fio lento é terceirizada, e somente para detalhes especiais.
Você pode analisar peças que exigem estampagem profunda em múltiplos estágios?
Sim. A estampagem profunda em múltiplos estágios é uma competência essencial da Balford para carcaças de válvulas solenoides, carcaças de sensores e componentes de motores. A análise define cada repuxo, verifica o afinamento cumulativo e sinaliza a necessidade de recozimento intermediário.
Vocês fornecem amostras e documentação PPAP?
Sim. Os estampos são testados nas prensas de produção da Balford, as primeiras peças são inspecionadas internamente, e a documentação alinhada ao PPAP, juntamente com os dados do IMDS, pode ser preparada para números de peça automotivos.
E se a minha peça não for adequada para estampagem ou repuxamento profundo?
A análise dirá isso diretamente e sugerirá uma alternativa: usinagem CNC, fabricação de chapa metálica ou uma alteração de projeto que torne a peça conformável. Não forçamos peças em um processo que falhará.
Comece com uma análise DFM gratuita
Envie seu desenho e o volume desejado — a equipe de engenharia de estampos e vendas da Balford normalmente responde em até 24 horas com um parecer de viabilidade e uma cotação de produção.