Capacidade e equipamento
Como a lista de máquinas se transforma em rotas de processo: Design de fresagem CNC para peças metálicas à medida, Dobragem de tubos CNC: raio, parede e retorno elástico, maquinagem por eletroerosão a fio e fabrico das suas peças maquinadas à medida.
Lista de máquinas e equipamentos
Os números que os compradores pedem primeiro: até 350 t, estampagem profunda até Ø250 mm, ferramentas de transferência, progressivas e de estampagem profunda, e uma oficina de ferramentas completa interna que maquina, corta a fio e solda os seus próprios estampos — com um forno pequeno mantido para reparações de emergência de estampos e tratamento térmico em volume assegurado por parceiros auditados.
Capacidade de conformação e prensagem
| Item | Especificação | Estado |
|---|---|---|
| Capacidade de prensagem | até 350 t | Interno |
| Diâmetro máximo de estampagem profunda | Ø250 mm | Interno |
| Estampagem em prensa de transferência | Ferramentas de transferência multiestação, com a peça transportada entre estações | Interno |
| Estampagem com estampo progressivo | Ferramentas para tiras de alta produção com tira portadora | Interno |
| Estampos compostos, de corte e de quinagem | Anilhas, tampas, suportes e peças de chapa metálica conformadas | Interno |
| Fases de estampagem profunda | Estampagem em várias fases com recozimento entre fases quando necessário | Interno |
| Materiais | Aço carbono, aço inoxidável, latão, cobre, alumínio, ligas especiais | Interno |
| Detalhe da lista de prensas | Número de prensas por escalão de tonelagem e dimensões da mesa | Disponível a pedido |
Equipamento de ferramentaria
| Equipamento | Função no fabrico de cunhos | Estado |
|---|---|---|
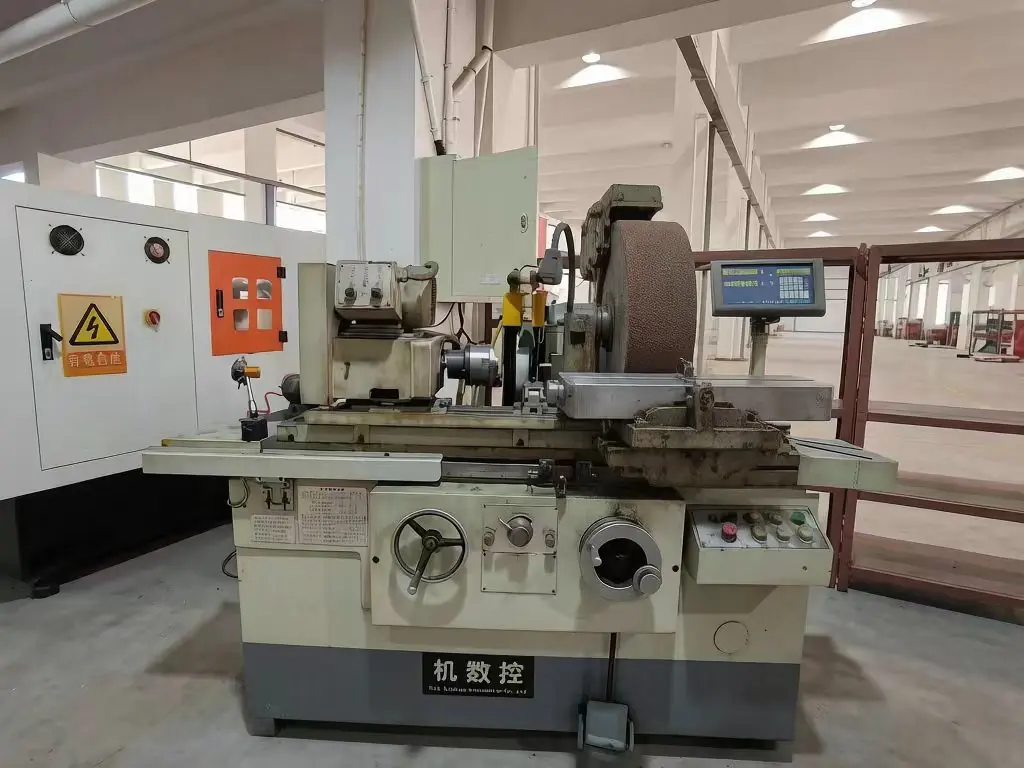
| Rectificadoras cilíndricas internas/externas | Rectificação de componentes redondos de cunhos, punções, pinos piloto, pinos de núcleo e casquilhos à dimensão final | Interno |
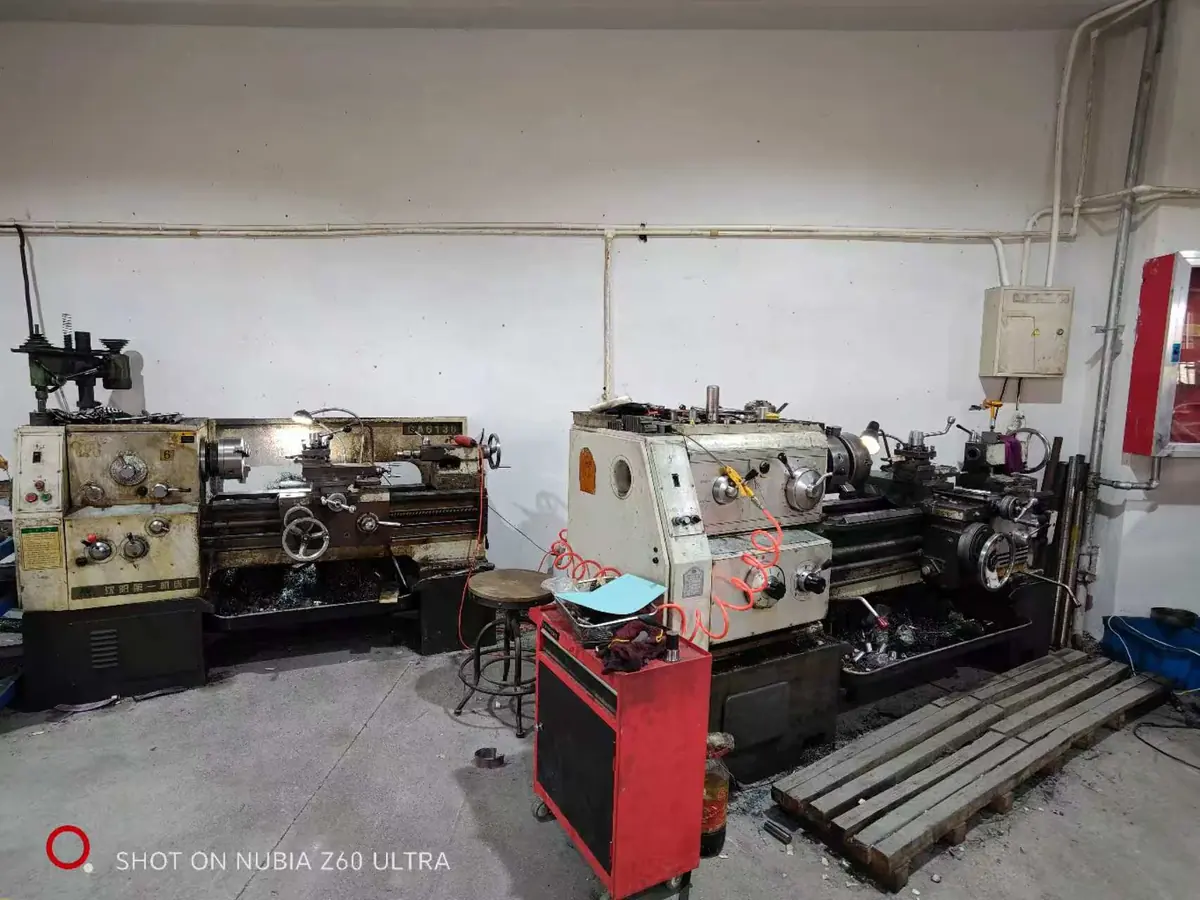
| Tornos mecânicos (3 unidades) | Torneamento de esboços de punções, pinos ejetores, colunas de guia e componentes de ferramentaria | Interno |
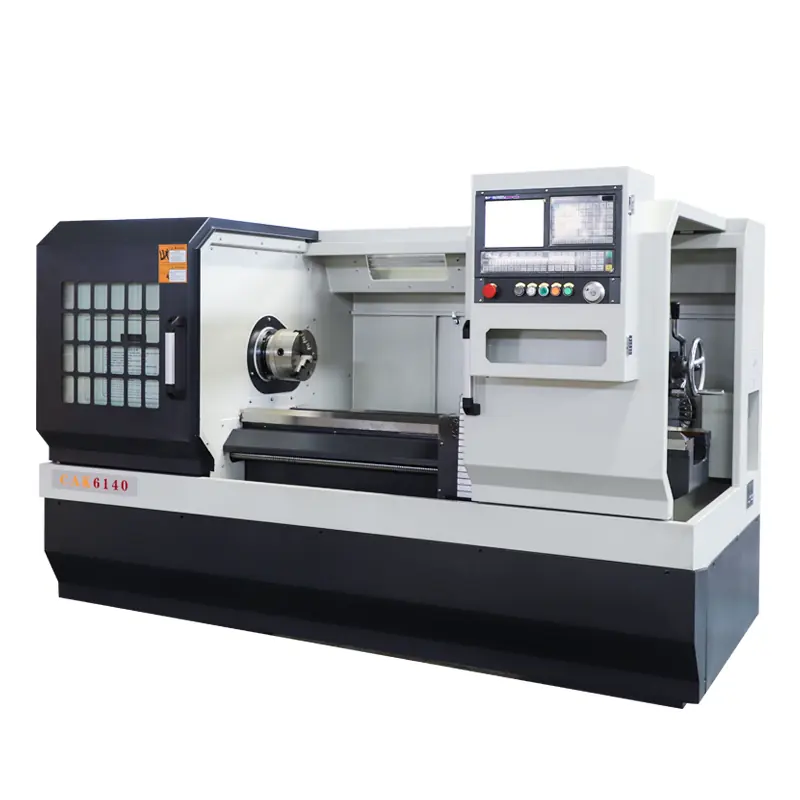
| Torno CNC (1 unidade) | Componentes torneados de precisão para conjuntos de cunhos e moldes | Interno |
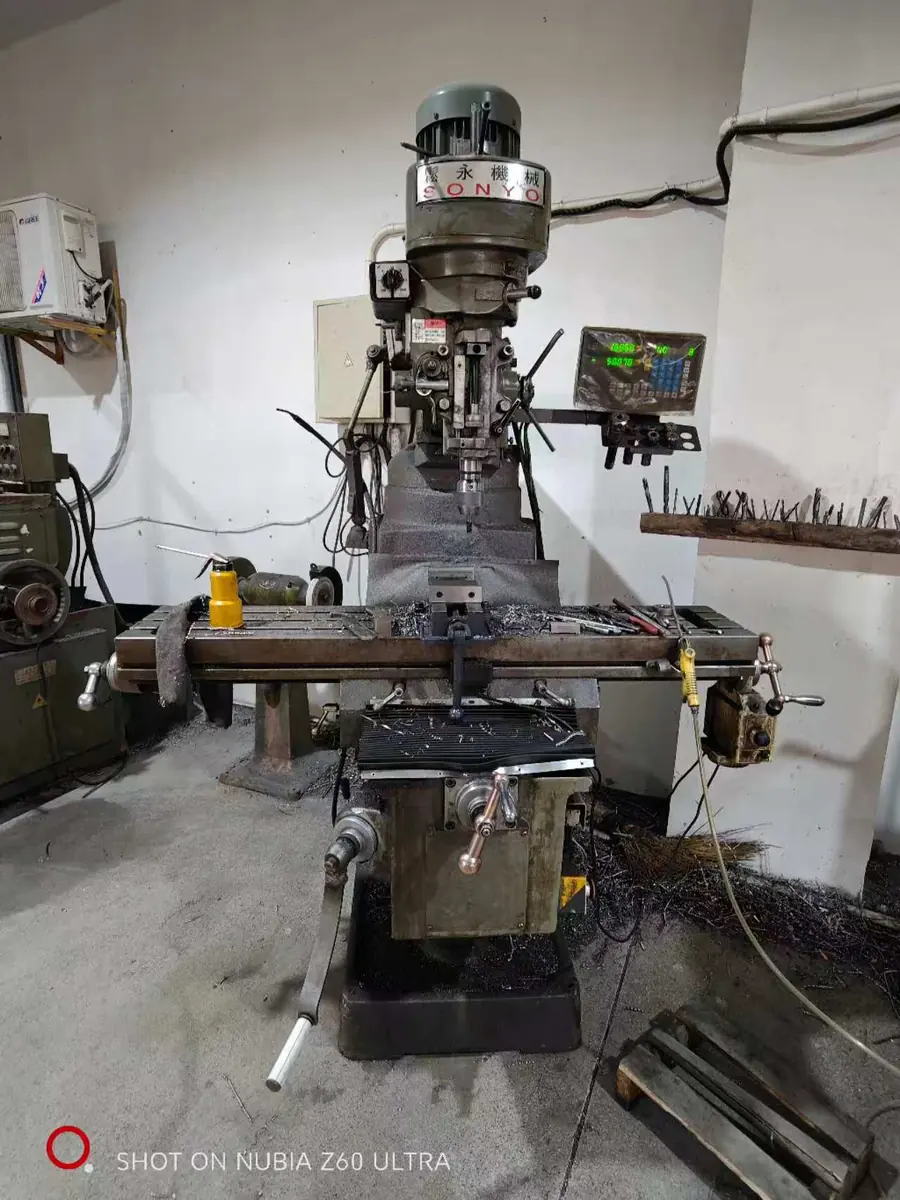
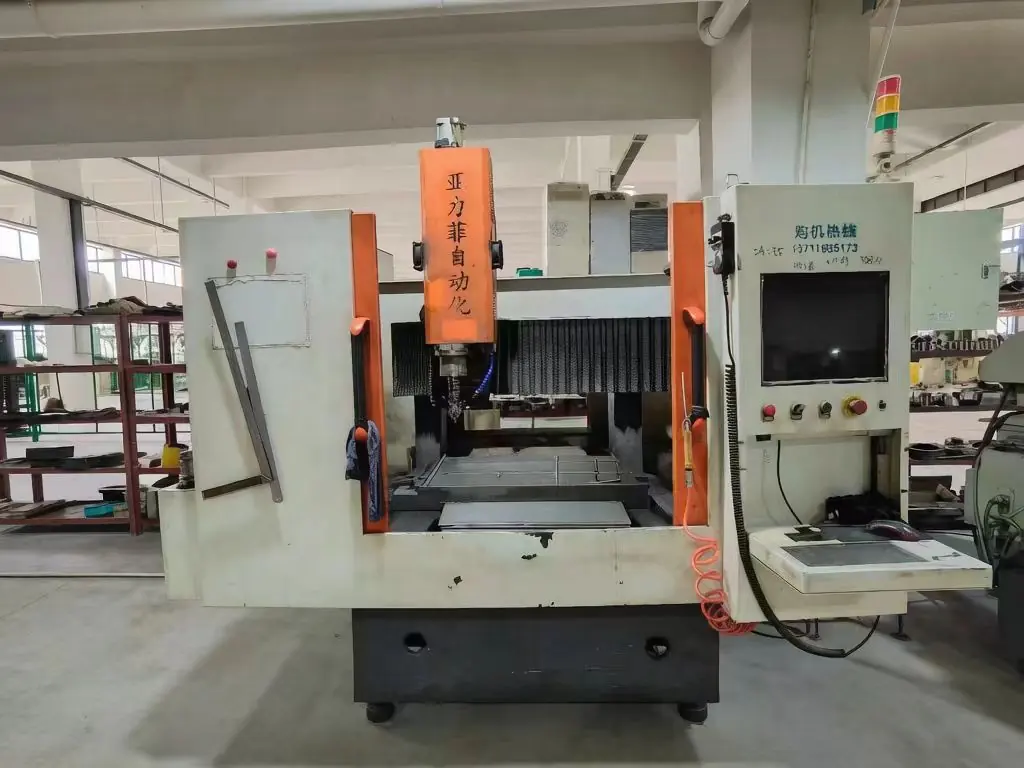
| Fresadoras CNC | Placas de cunho, bolsas, cavidades e elementos de fixação em aços endurecidos e pré-endurecidos | Interno |
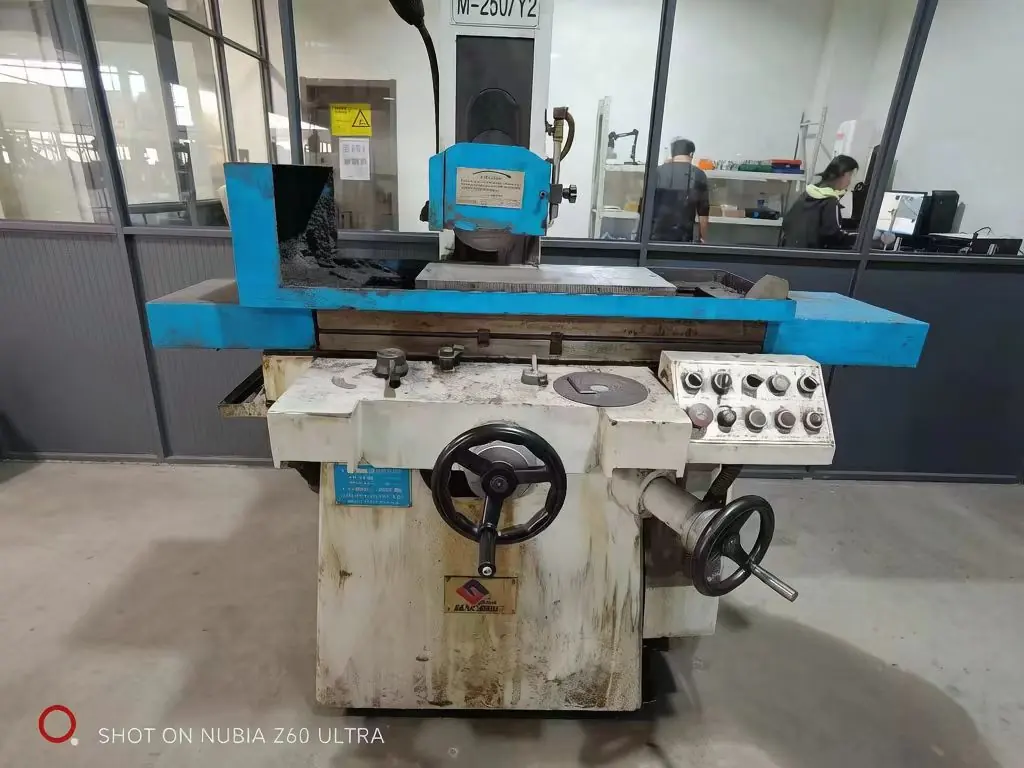
| Rectificadora plana de precisão | Rectificação plana de placas de cunho, extratores e insertos com paralelismo rigoroso | Interno |
| Rectificadora plana de grandes dimensões | Placas de cunho e corpos de ferramenta de grandes dimensões que não cabem em máquinas padrão | Interno |
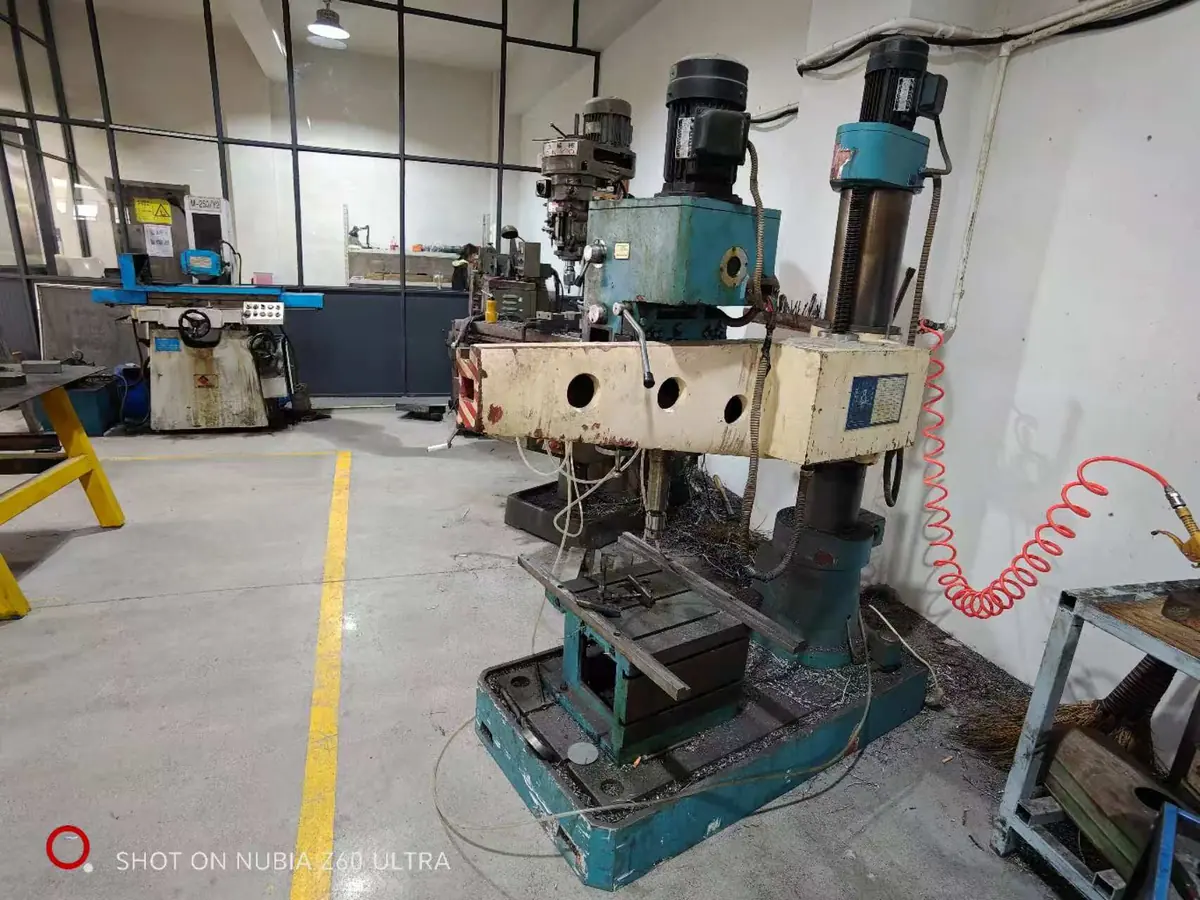
| Máquinas de furar | Furos para cavilhas, parafusos e linhas de água em conjuntos de cunhos e dispositivos | Interno |
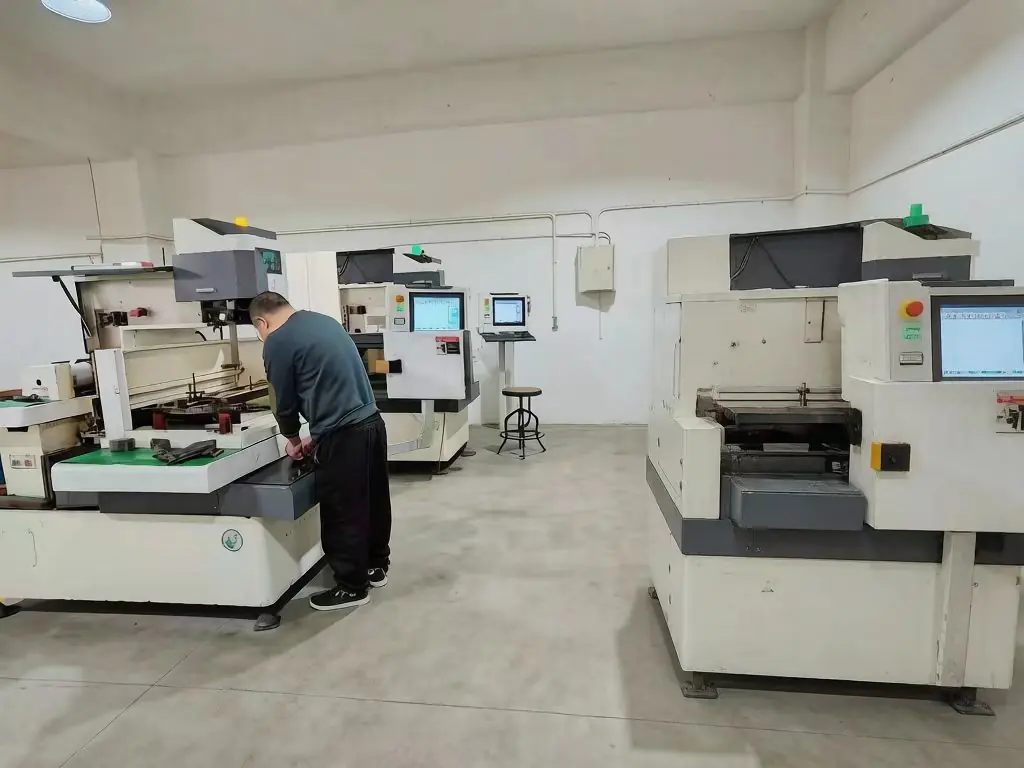
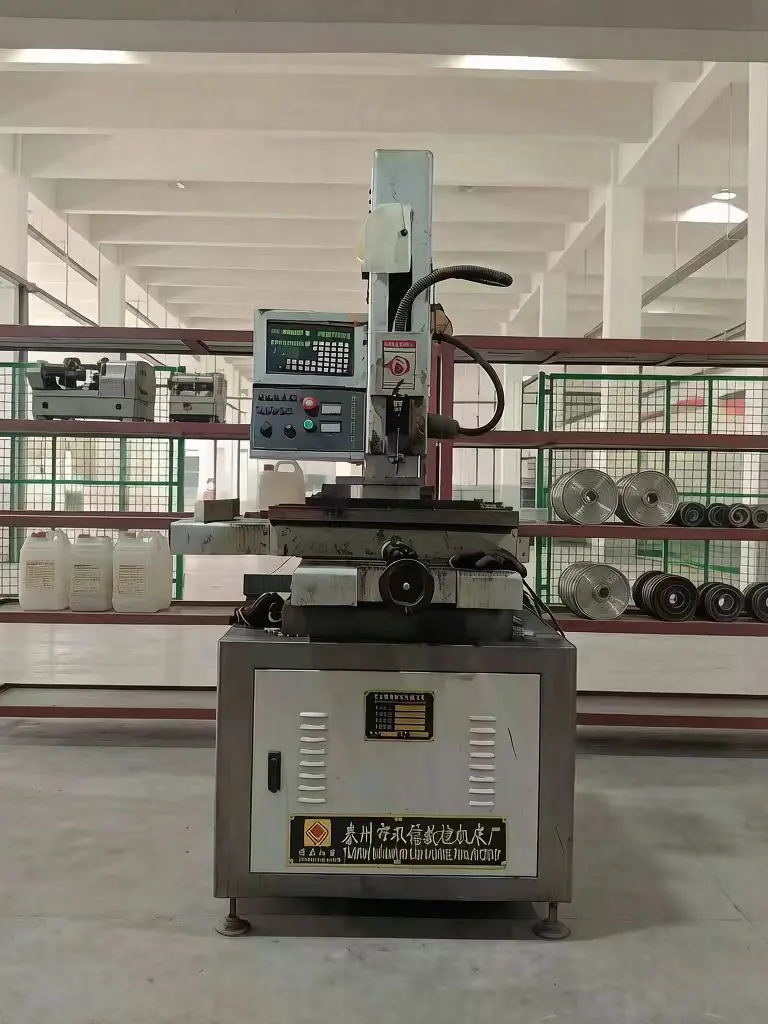
| Eletroerosão por fio de velocidade média (5 unidades) | Aberturas de cunho, perfis de punção e secções contornadas | Interno |
| Eletroerosão por fio de alta velocidade (1 unidade) | Desbaste e corte de respiros ou ranhuras onde a exigência de acabamento é menor | Interno |
| Furação por eletroerosão (EDM) / perfuradora | Furos de arranque para eletroerosão a fio e pequenos furos profundos de precisão | Interno |
| Eletroerosão a fio lenta | Acabamento ultrafino e detalhes de estampo com conicidade crítica | Parceiro externo |
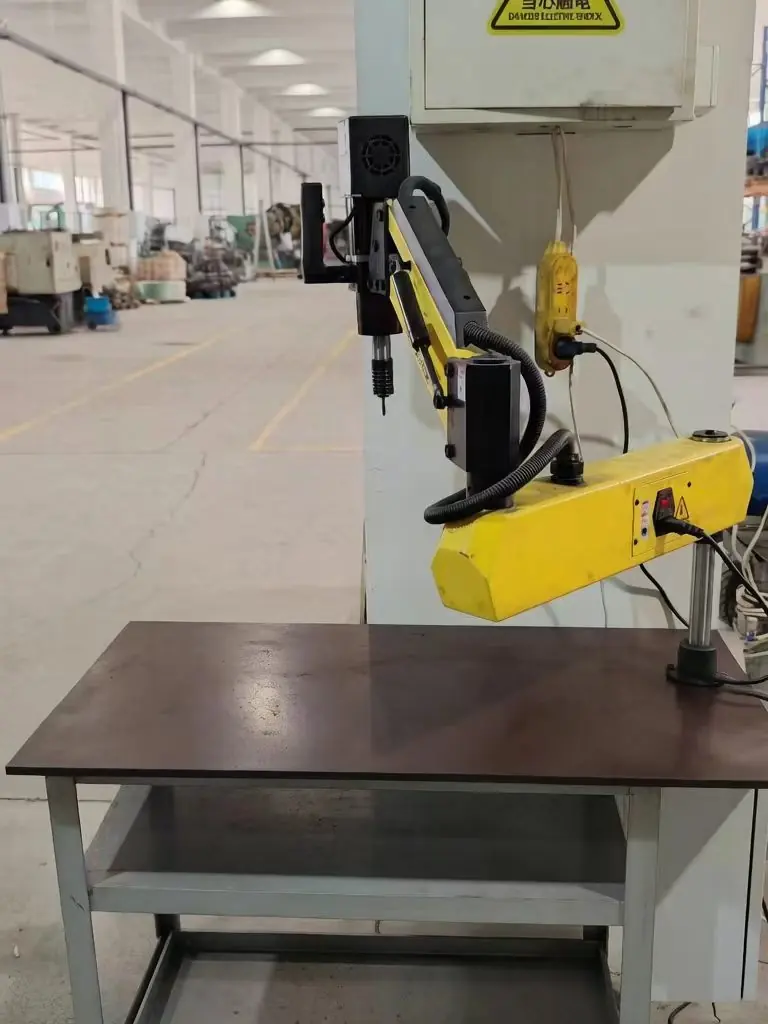
| Máquinas de roscar automáticas | Roscagem de placas de estampo, extratores e peças com passo e profundidade consistentes | Interno |
| Soldadora a frio para estampos | Reparação por soldadura a frio de desgaste, lascas e riscos em estampos, sem distorção térmica | Interno |
| Soldadora TIG (arco de árgon) | Enchimento de arestas desgastadas e reparação de aço de ferramenta com aporte térmico controlado | Interno |
| Retificadoras pneumáticas para estampos | Acabamento em bancada e à mão de raios, concordâncias e superfícies de embutimento | Interno |
| Desmagnetizador | Remoção de magnetismo residual após retificação e eletroerosão | Interno |
| Forno de tratamento térmico (pequeno) | Têmpera e revenido de emergência de componentes de estampos para que uma reparação possa ser concluída no local | Interno (uso de emergência) |
| Tratamento térmico em lote de estampos e ferramentas | Têmpera e revenido de componentes de estampos, com documentação de dureza e microestrutura devolvida à nossa empresa | Parceiro externo |
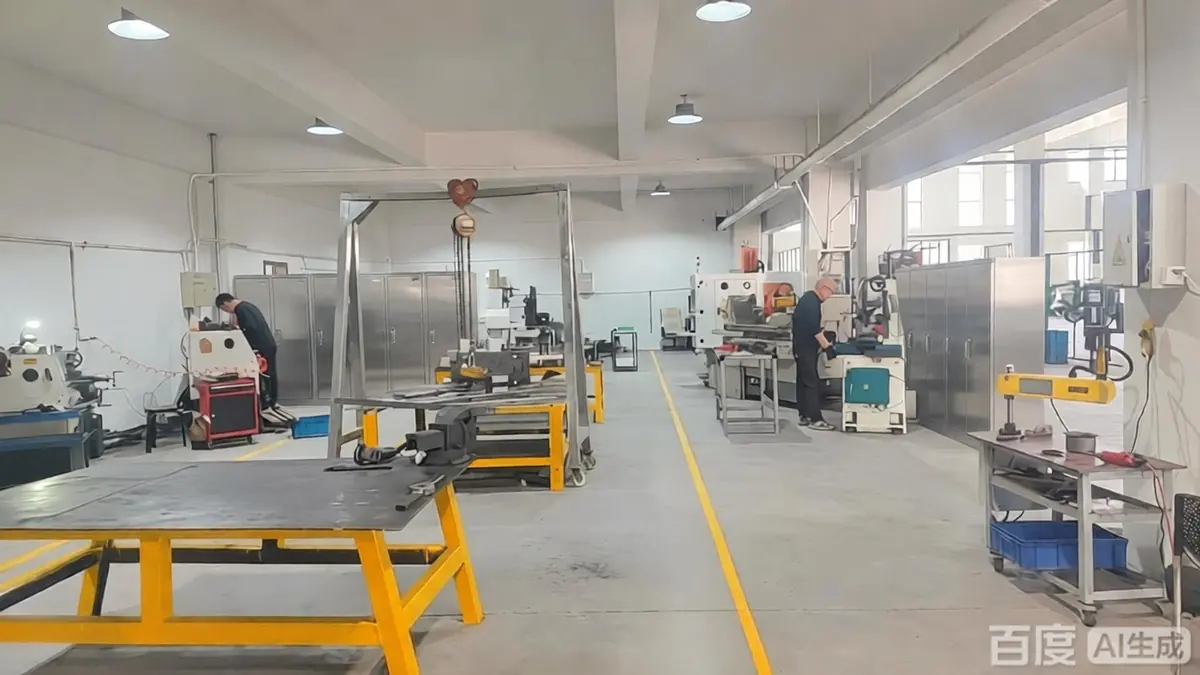
A oficina de ferramentas, em fotografia
Todas as máquinas da tabela acima estão na oficina de ferramentas da própria Balford, em Zhuji, Zhejiang. As fotografias abaixo foram tiradas no nosso pavilhão — este é o equipamento onde os seus estampos são construídos, mantidos e reparados.
Acabamento e operações secundárias
| Operação | Onde é executada | Porque é importante |
|---|---|---|
| Rebarbação e quebra de arestas | Interno | Manuseamento seguro, adesão do revestimento e superfícies de contacto limpas |
| Roscagem (no estampo ou em operação secundária) | Interno | Controlo do passo e da profundidade da rosca sem nova fixação |
| Torneamento e fresagem CNC | Interno | Superfícies de vedação, assentos de rolamentos e concentricidade após repuxamento |
| Retificação (oficina de ferramentas) | Interno | Placas de estampo, punções e componentes de ferramenta à cota final |
| Têmpera e revenido (peças de produção) | Subcontratado — parceiro qualificado | Dureza e tenacidade após conformação, com certificados devolvidos à nossa empresa |
| Recozimento e alívio de tensões (peças de produção) | Subcontratado — parceiro qualificado | Restaura a ductilidade entre as fases de repuxamento |
| Desmagnetização (peças de produção) | Subcontratado — parceiro qualificado | Controla o magnetismo residual em peças para solenoides e sensores |
| Tratamento térmico de emergência para estampos | Interno (forno pequeno) | Permite concluir uma reparação de estampo no local sem esperar por um parceiro |
| Passivação (aço inoxidável) | Subcontratado — parceiro qualificado | Restaura a resistência à corrosão após repuxamento e maquinagem |
| Polimento eletrolítico | Subcontratado — parceiro qualificado | Remove picos de superfície, melhora a capacidade de limpeza |
| Galvanoplastia: zinco, zinco-níquel, níquel, crómio | Subcontratado — parceiro qualificado | Proteção contra corrosão e superfícies condutoras ou decorativas |
| Fosfatação e decapagem | Subcontratado — parceiro qualificado | Pré-tratamento para colagem ou conformação posterior |
| Pintura a pó e pintura | Peças grandes de chapa metálica: internamente (cabine manual). Peças pequenas: subcontratado — parceiro qualificado | Cor, durabilidade e isolamento elétrico |
| Revestimento eletroforético (e-coat) | Subcontratado — parceiro qualificado | Proteção contra corrosão e cobertura uniforme das arestas |
Equipamento de medição e inspeção
| Instrumento | O que verifica | Quantidade |
|---|---|---|
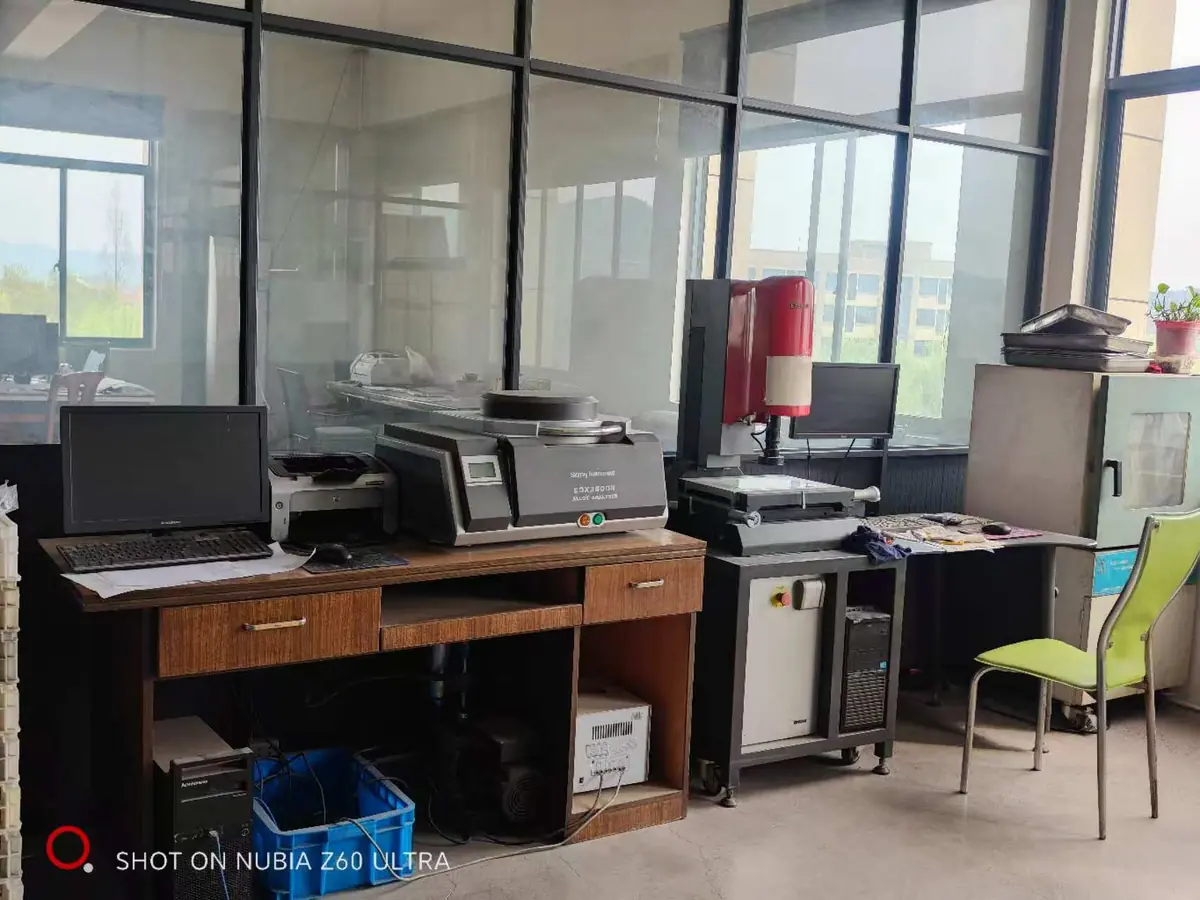
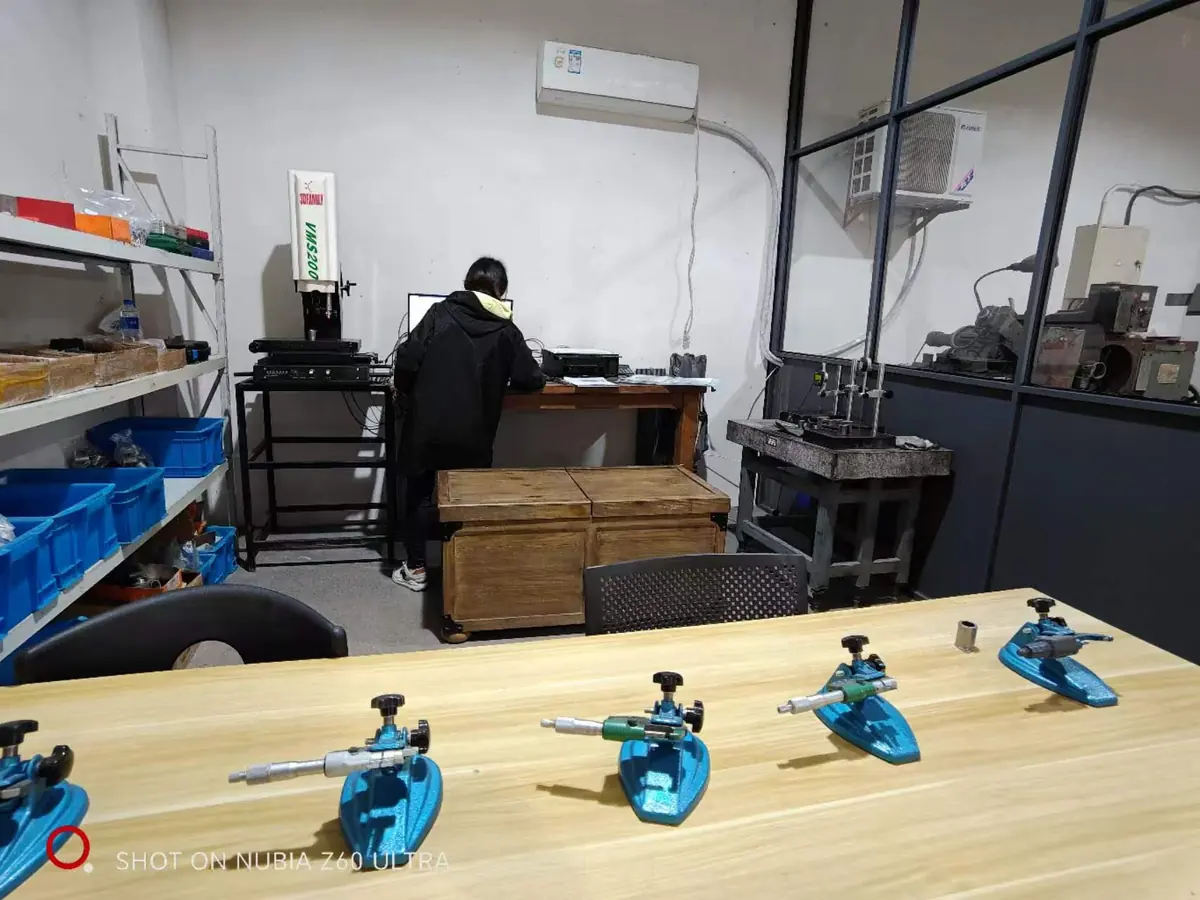
| Projetor de medição ótica 2.5D (3D Family) | Perfil, raio, ângulo e forma em elementos repuxados e estampados | 1 unidade |
| Sistema de medição por visão instantânea (medição flash) | Controlo dimensional rápido de todas as cotas em componentes pequenos | Em serviço |
| Medidor de alturas digital, resolução de 0.001 mm | Alturas, degraus e faces de referência | Em serviço |
| Rugosímetro portátil | Ra / Rz em faces de vedação e superfícies maquinadas | 1 unidade |
| Durómetro Rockwell | Verificação de dureza após tratamento térmico | 1 unidade |
| Câmara de ensaio de nevoeiro salino (modelo 20) | Resistência à corrosão em peças galvanizadas, passivadas e revestidas | 1 unidade |
| Micrómetros exteriores | Diâmetros exteriores e espessura de parede | 10 unidades — 7 na gama de 50 mm, 1 na gama de 100 mm |
| Micrómetros de interior de três pontos | Diâmetros interiores de furos repuxados e buchas | 5 unidades |
| Calibres de interior tipo compasso e calibres de tampão / passa-não-passa | Furos, ranhuras e ajustes roscados | Jogos completos |
| Calibre de concentricidade | Coaxialidade e batimento em carcaças e buchas | Em serviço |
Dentro da fábrica: inspeção, armazém e expedição
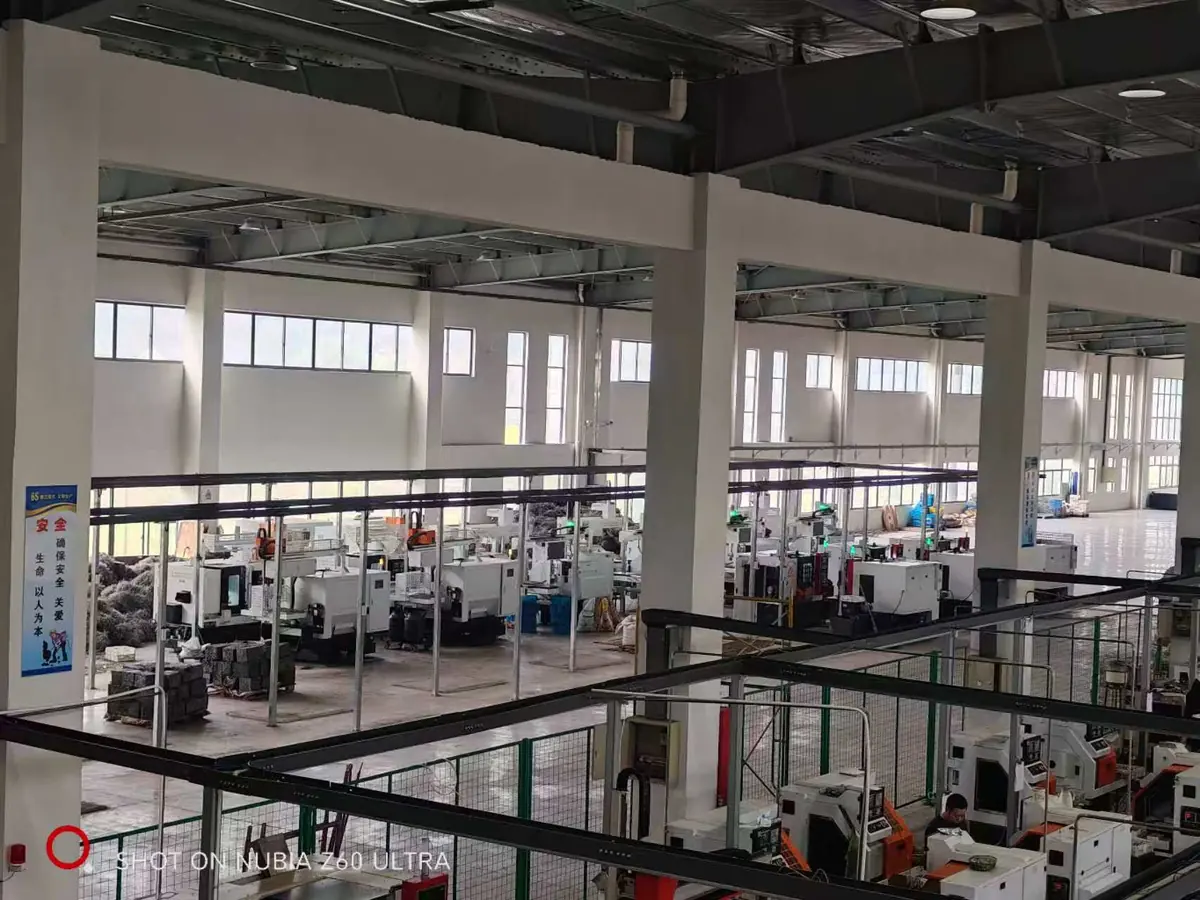
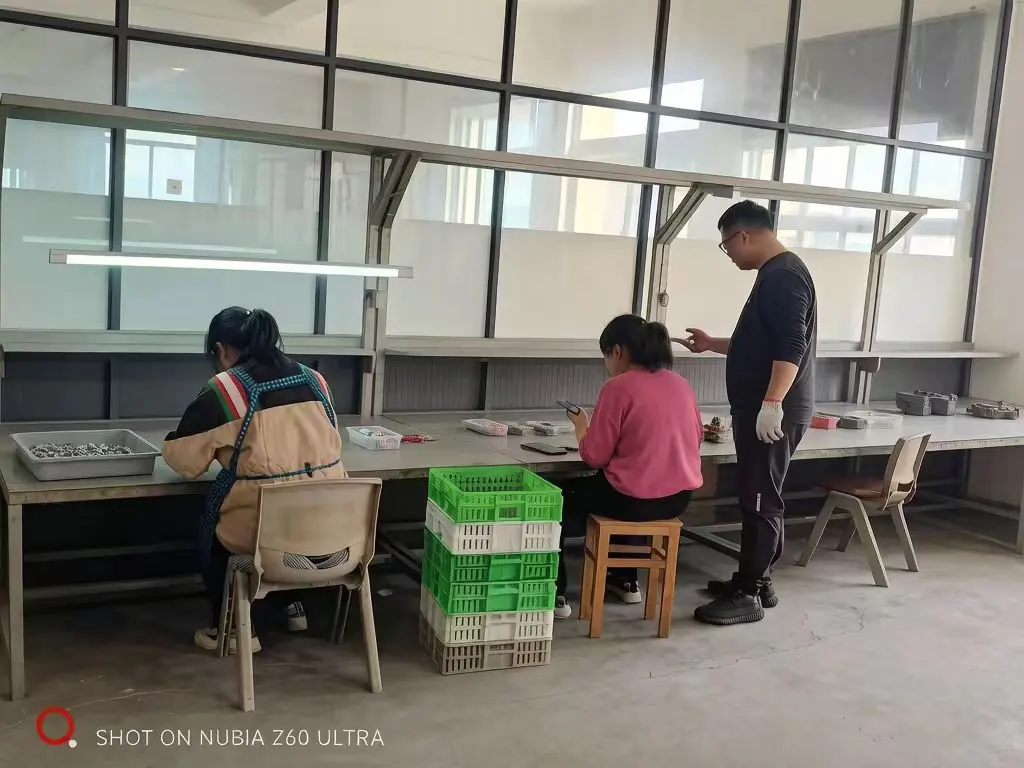
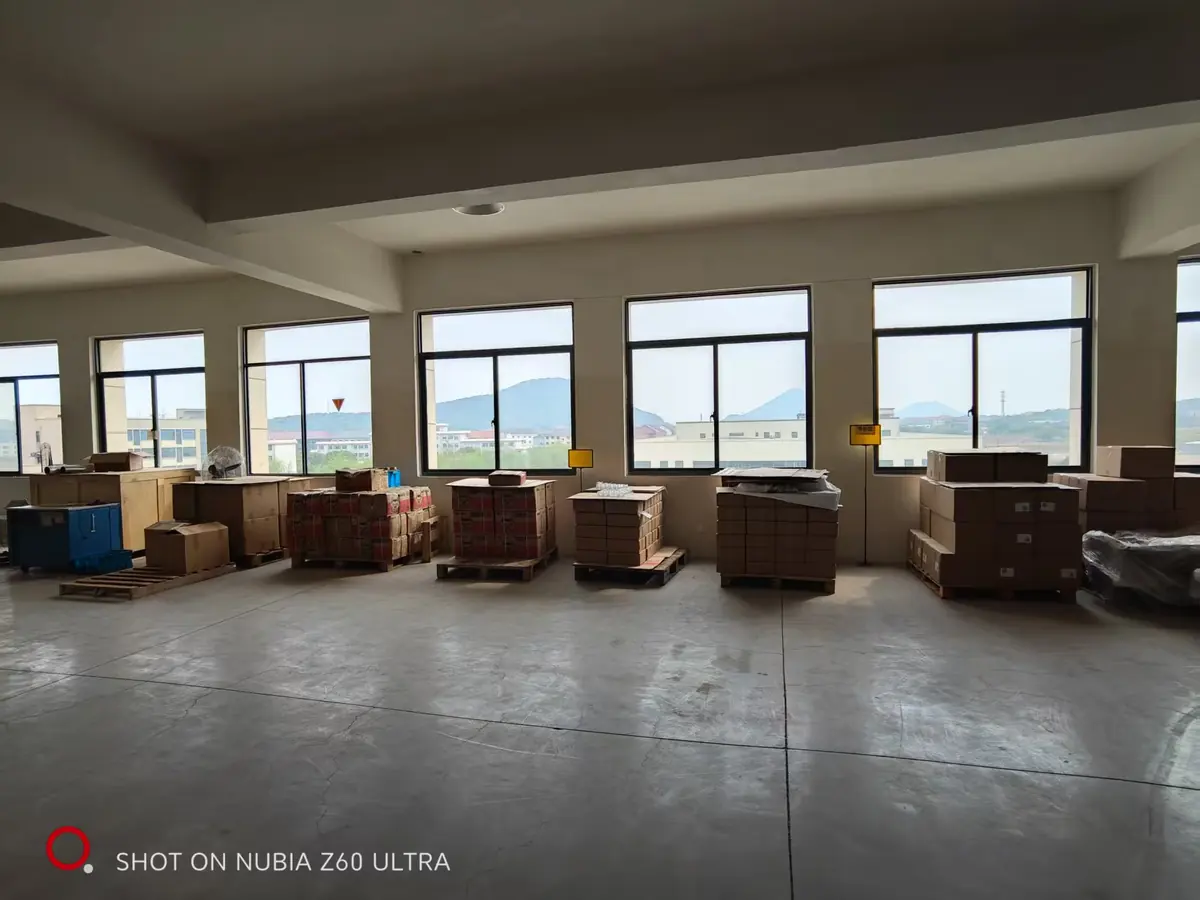
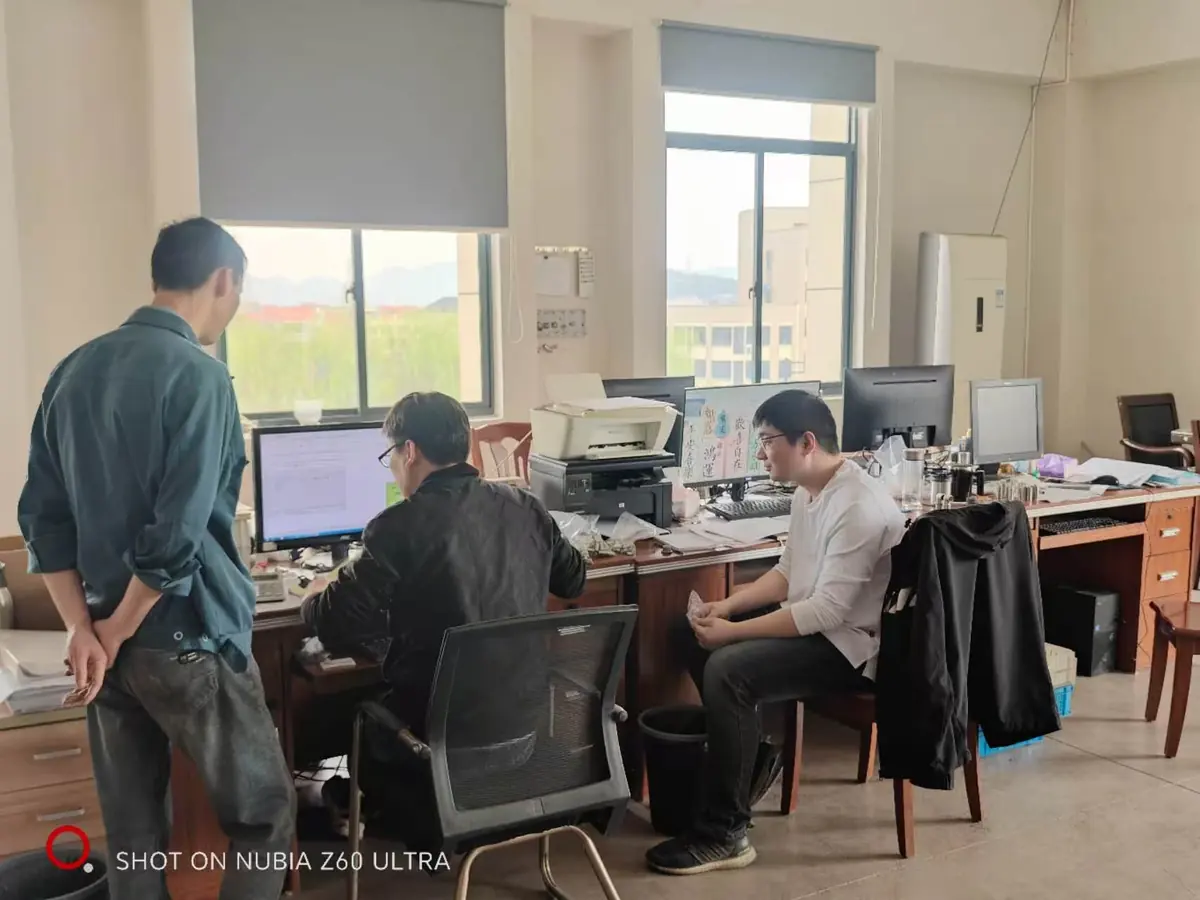
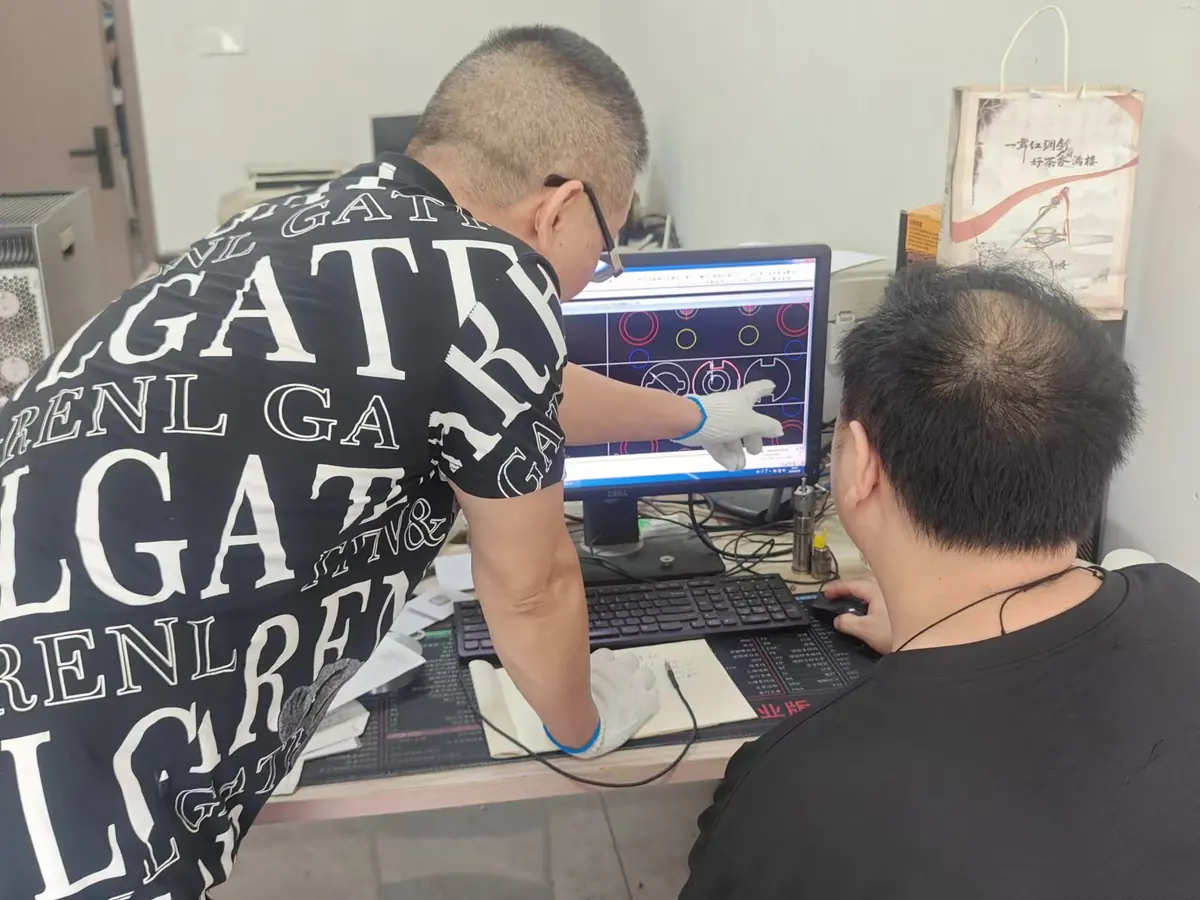
As áreas por onde passa um comprador visitante, desde a inspeção em processo até ao cais de carga. Os projetos aprovados podem agendar uma visita à fábrica para as ver pessoalmente.
Perguntas frequentes
Qual é a tonelagem máxima da prensa?
A capacidade de prensagem na Balford vai até 350 t, o que abrange carcaças repuxadas e peças estampadas em que a força de conformação necessária é definida pela razão de repuxo, pelo grau do material e pela espessura de parede.
Qual é o maior diâmetro que conseguem repuxar?
O diâmetro máximo de repuxo é Ø250 mm. Acima disso, o fator limitante é habitualmente a profundidade de repuxo e o material, e não a prensa, pelo que a peça é analisada caso a caso durante o DFM.
Que etapas são subcontratadas?
Tratamento térmico — têmpera, revenido, recozimento, alívio de tensões e desmagnetização de peças de produção, além de tratamento térmico em lote de estampos — e eletroerosão a fio lento, passivação, eletropolimento, revestimento metálico, fosfatização, revestimento eletroforético e pintura. Maquinagem, retificação, eletroerosão a fio médio e rápido, roscagem e soldadura de ferramentas são feitas internamente, e um pequeno forno é mantido no local para reparações de emergência de estampos.
Posso visitar a oficina ou ver o equipamento?
Sim. Listas de equipamento, fotografias da sala de ferramentas e — para projetos qualificados — visitas à fábrica ou vídeos de apresentação da linha de prensas e da sala de ferramentas podem ser combinados através do formulário de contacto.
Que equipamento de inspeção utilizam?
Projetor de medição ótica 2.5D, sistema de medição por visão instantânea, altímetro digital com resolução de 0.001 mm, rugosímetro portátil, durómetro Rockwell e câmara de nevoeiro salino modelo 20, com o apoio de micrómetros exteriores, micrómetros de três pontos para furos, calibres de boca para interiores, calibres tampão e passa/não passa e medidor de concentricidade.
Indique-nos a peça e diremos em que máquina é produzida.
Envie o desenho com o material, a tolerância e o volume anual e responderemos com a prensa, o roteiro de ferramental e a capacidade estimada para o seu projeto.
Envie o seu desenho para uma revisão DFM.Equipamento de medição e inspeção em detalhe
Os instrumentos indicados acima são apresentados individualmente, com fotografias e a utilização de cada um, na página do laboratório de inspeção.
Os detalhes de metrologia, bem como as tolerâncias que uma carcaça repuxada pode cumprir, são abordados na secção tolerâncias da carcaça.
O trabalho de prototipagem e de séries curtas utiliza a parte inferior da gama de prensas — veja como as ferramentas de operação única são utilizadas na prototipagem.