Gestão do fluxo de material, fissuração e precisão quando o comprimento de embutidura excede várias vezes o diâmetro da peça.
O desafio da embutidura ultra-profunda
A embutidura profunda torna-se progressivamente mais difícil à medida que a relação comprimento/diâmetro aumenta. O material tem de fluir através de múltiplas estações sem rasgar, sem afinamento excessivo, sem enrugamento ou sem perda de retilineidade ao longo do processo.
A Balford desenvolve sequências multi-etapas para componentes longos e estreitos—incluindo peças embutidas a partir de um disco redondo através de catorze operações sucessivas. Para tamanhos de peça e graus de material adequados, podemos avaliar relações em torno de 20:1 e avançar o desenvolvimento para além desse intervalo.
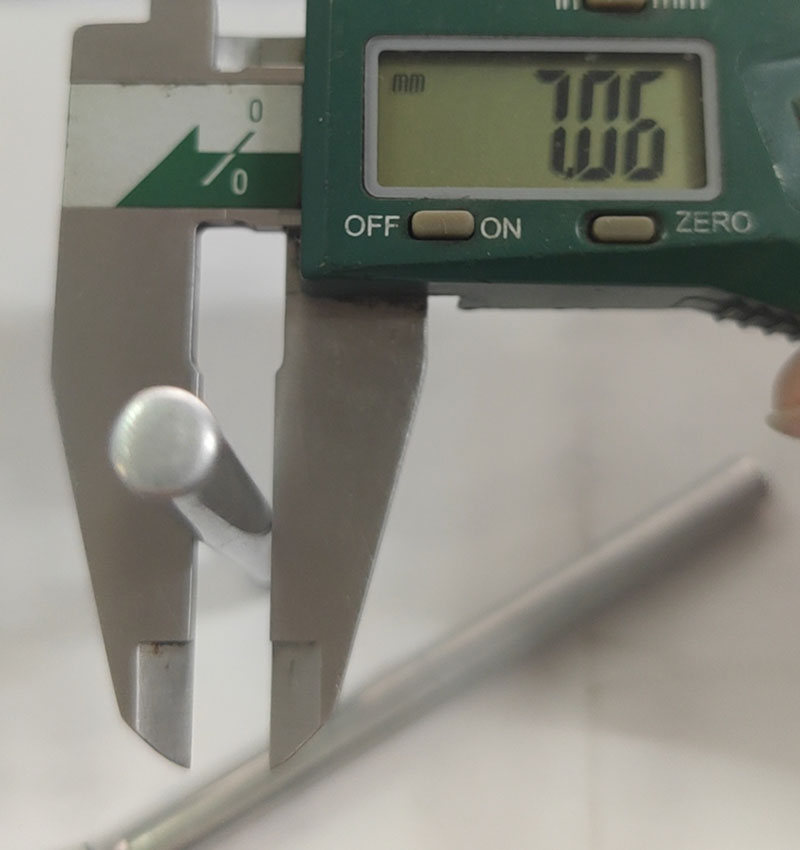
Comportamento do material
Dureza, anisotropia, alongamento e encruamento variam com o grau do material e o estado de tratamento térmico. Essas propriedades determinam a redução admissível por embutidura e se é necessário um alívio de tensões intermédio para manter a peça íntegra.
Para além dos aços convencionais, podemos desenvolver peças em chapa de alta resistência, aço inoxidável, alumínio, cobre e ligas de níquel selecionadas—desde que a geometria e o estado do material sejam compatíveis com o processo.
Prevenção de distorção e fratura
Cargas de embutidura elevadas podem empenar a parede ou causar fissuração após a conformação. Os nossos engenheiros controlam o tamanho do disco, a redução por etapa, os raios de punção e matriz, a força do sujeitador de chapa, a lubrificação e o alinhamento para manter a parede lateral estável ao longo da sequência.
Efetuar medições entre as etapas de desenvolvimento mostra onde a deformação se está a acumular, permitindo ajustar a sequência antes do lançamento em produção—sem surpresas no PPAP.
Aplicações de alta resistência e leveza
As aplicações em veículos elétricos e de segurança crítica exigem cada vez mais peças fortes e leves. A Balford desenvolveu componentes embutidos em materiais de alta resistência, incluindo geometrias exigentes em chapa da classe de cerca de 980 MPa com aproximadamente 2 mm de espessura, quando o design final o permite.
Também podemos integrar pequenos furos em algumas peças embutidas de alta resistência. A direção de puncionamento e a orientação da rebarba são planeadas desde o início em função dos requisitos de montagem e segurança.
Desenvolvimento de ferramentas
A sequência de conformação é determinada pela geometria da peça final, não por um plano de embutidura genérico. Como projetamos, fabricamos e experimentamos as ferramentas internamente, podemos fechar rapidamente o ciclo entre medição e ajuste da matriz, o que reduz o tempo de desenvolvimento e acelera a obtenção do PPAP.
Comece pelo requisito funcional
Envie-nos o material alvo, a espessura da parede, o comprimento, o diâmetro, as tolerâncias e o volume anual. A partir disso, determinaremos o número de etapas de embutidura necessárias e se uma conversão de maquinagem ou construção soldada para embutidura profunda faz sentido para o seu custo e prazo.
Discuta o Seu Componente
Precisa de um processo estável e repetível para uma peça metálica exigente?
Envie à Balford o seu desenho, especificação de material, quantidade anual e requisitos de qualidade. A nossa equipa de engenharia analisará a sequência de conformação e recomendará um método de fabrico prático—seja estampagem com matriz progressiva, embutidura profunda ou uma abordagem híbrida com operações secundárias.
Solicitar uma Análise de Fabrico