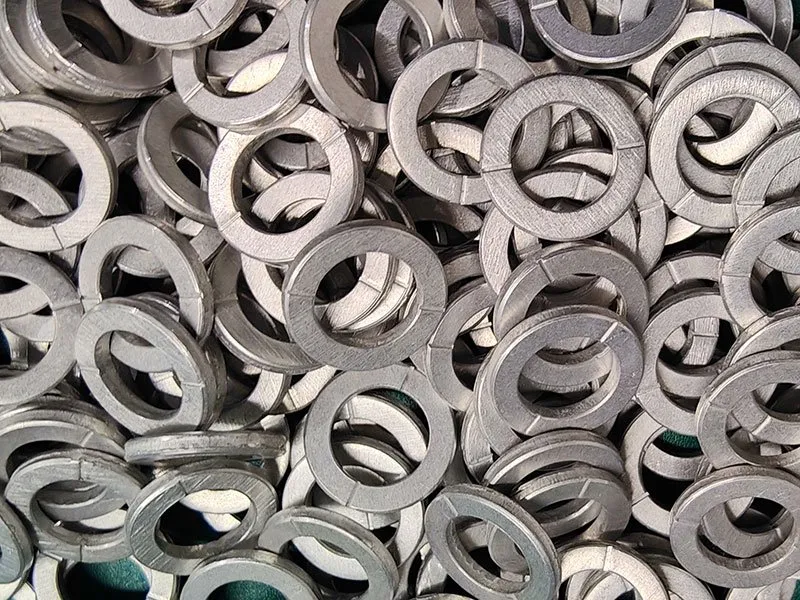
Tài liệu thiết kế khuôn và quy trình dập nguội cho vòng đệm tròn vát cạnh hai mặt.
I. Phân tích yêu cầu quy trình
1. Tổng quan sản phẩm
Vòng đệm tròn vát cạnh hai mặt là những chi tiết quan trọng trong các cụm lắp ráp cơ khí, được sử dụng rộng rãi trên nhiều loại thiết bị khác nhau nhằm tăng diện tích chịu tải, giảm ma sát, phân bố tải trọng và ngăn ngừa rò rỉ. Đặc điểm chính của chúng là khả năng kiểm soát chính xác đường kính, độ dày và độ vát cạnh hai mặt đồng đều theo đúng yêu cầu kỹ thuật, đảm bảo độ bền mối ghép và tính ổn định lâu dài trong điều kiện làm việc thực tế.
2. Các thông số và yêu cầu chính
♦ Đường kính và độ dày: Tùy thuộc vào ứng dụng, đường kính ngoài (OD), đường kính trong (ID) và độ dày của vòng đệm phải được duy trì trong dung sai chặt chẽ để đáp ứng yêu cầu lắp ráp.
♦ Vát mép hai mặt: Kích thước vát (ví dụ: 0,15 mm) phải đồng nhất ở cả hai mặt để giảm thiểu điểm tập trung ứng suất trong quá trình lắp ráp và nâng cao hiệu suất làm kín.
♦ Yêu cầu về độ song song: Độ song song của bề mặt ảnh hưởng trực tiếp đến độ phẳng sau khi lắp ráp và phải được duy trì trong giới hạn cho phép để đảm bảo thiết bị vận hành trơn tru.
♦ Lựa chọn vật liệu: Chọn vật liệu như thép không gỉ hoặc hợp kim đồng dựa trên môi trường làm việc (nhiệt độ, áp suất, môi chất) để đáp ứng khả năng chống ăn mòn, chịu nhiệt và các tiêu chí hiệu suất khác.
II. Thiết kế sơ đồ công nghệ
1.Xác định quy trình công nghệkiểm tra nguyên liệu thô → cắt/phôi → đột lỗ → vát mép hai mặt → loại bỏ ba via → làm sạch → kiểm tra → đóng gói.
2. Lựa chọn phương pháp gia công vát mép: Dập nguội bằng dụng cụ chuyên dụng thực hiện vát mép đồng thời hoặc tuần tự trên cả hai mặt, cân bằng giữa thời gian chu kỳ và độ chính xác kích thước.
3.Thiết lập các điểm kiểm soát chất lượngCác điểm kiểm tra QC trong quá trình được thiết lập tại các công đoạn cắt, đột lỗ và vát cạnh, với tiêu chí kiểm tra được ghi nhận và khả năng truy xuất nguồn gốc.
III. Thiết kế kết cấu khuôn
1.Bố cục tổng thể của bộ khuônThiết kế các bộ khuôn trên và dưới. Bộ khuôn trên mang tấm ép, chày đột và cạnh vát; bộ khuôn dưới được lắp với khuôn lõm và cơ cấu định vị để giữ phôi ở đúng vị trí.
2.Thiết kế dao vát cạnh: Thiết lập góc và hình học dao chính xác để đảm bảo dung sai vát cạnh 0,15mm, đảm bảo độ vát cạnh đồng đều trên cả hai mặt của long đền.3.
Hệ thống định vị và dẫn hướng: Sử dụng chốt dẫn hướng và bạc dẫn hướng chính xác để duy trì độ đồng tâm và độ lặp lại của khuôn trong phạm vi dung sai xuyên suốt các chu kỳ sản xuất.4.Cơ cấu tháo và đẩy chi tiết: Thiết kế tấm tháo và hệ thống đẩy sao cho chi tiết hoàn thiện được giải phóng sạch sẽ, không bị biến dạng hoặc để lại vết.
IV. Vật liệu và Công nghệ Gia công5.Vật liệu khuôn: Chỉ định thép khuôn có độ cứng cao, chống mài mòn như Cr12MoV hoặc SKD11 với độ dai tốt để tối đa hóa tuổi thọ khuôn và duy trì độ chính xác kích thước qua các chu kỳ sản xuất dài.
6.
Xử lý nhiệt: Tôi và ram các chi tiết dụng cụ quan trọng để tăng độ cứng và khả năng chống mài mòn trong khi vẫn duy trì độ dai cần thiết cho tải trọng dập.7.Công nghệ gia công: Gia công tất cả các chi tiết khuôn trên các trung tâm CNC độ chính xác cao để đảm bảo dung sai yêu cầu và độ hoàn thiện bề mặt trên từng chi tiết.
V. Gỡ lỗi và tối ưu hóa dụng cụ1.Kiểm tra khuôn không tải: Chạy bộ khuôn mà không có vật liệu để xác minh độ khớp và căn chỉnh của tất cả các thành phần, sau đó điều chỉnh khe hở và cài đặt về điều kiện tối ưu.
2.Dập thử với vật liệu: Tăng dần tải trọng máy dập, theo dõi quá trình tạo hình long đền, và tinh chỉnh khe hở khuôn cùng góc lưỡi cắt cho đến khi chi tiết đạt đúng bản vẽ.3.
Tối ưu hóa liên tục: Sử dụng kết quả thử nghiệm và phản hồi từ sản xuất để không ngừng hoàn thiện thiết kế khuôn dập và các thông số quy trình, từ đó nâng cao cả năng suất lẫn chất lượng chi tiết.
VI. Triển khai sản xuất và giám sát1.Lập kế hoạch sản xuất: Xây dựng lịch trình chi tiết dựa trên dự báo nhu cầu và công suất máy ép hiện có để đảm bảo giao hàng đúng hạn với số lượng chính xác.
2.Giám sát trong quá trình: Theo dõi toàn bộ lô sản xuất—kiểm tra vật liệu đầu vào, tình trạng máy ép, thông số quy trình và kiểm tra chi tiết thành phẩm—để mọi bước luôn đạt tiêu chuẩn kỹ thuật.3.
Kiểm soát chất lượng và truy xuất nguồn gốc: Vận hành hệ thống QC được ghi chép đầy đủ với phương pháp lấy mẫu 100% hoặc AQL trên thành phẩm, ghi nhật ký số lô và kết quả kiểm tra để đảm bảo truy xuất nguồn gốc toàn diện.Tối ưu hóa liên tụcDựa trên kết quả kiểm tra khuôn và phản hồi từ sản xuất, không ngừng tối ưu hóa kết cấu khuôn và thông số quy trình để nâng cao hiệu quả sản xuất và chất lượng sản phẩm.
VI. Triển khai và Giám sát Sản xuất
1.Xây dựng kế hoạch sản xuấtDựa trên nhu cầu thị trường và năng lực sản xuất, kế hoạch sản xuất chi tiết được xây dựng nhằm đảm bảo hoàn thành nhiệm vụ sản xuất đúng thời hạn và đủ số lượng.
2.Giám sát quy trình sản xuấtTriển khai giám sát toàn bộ quy trình, bao gồm kiểm tra nguyên vật liệu đầu vào, kiểm tra tình trạng thiết bị, ghi nhận thông số quy trình, kiểm tra chất lượng thành phẩm, v.v., nhằm đảm bảo mỗi bước đều đáp ứng các yêu cầu đề ra.
3.Kiểm soát chất lượng và khả năng truy xuất nguồn gốcThiết lập hệ thống quản lý chất lượng toàn diện, tiến hành kiểm tra toàn bộ hoặc kiểm tra xác suất đối với thành phẩm, và ghi nhận các thông tin như lô sản xuất và kết quả kiểm tra nhằm đạt được khả năng truy xuất nguồn gốc chất lượng.
4.Cải tiến liên tụcChúng tôi thường xuyên theo dõi dữ liệu sản xuất và phản hồi từ thực tế, xác định các lỗ hổng trong quy trình và các khuyết tật, sau đó triển khai các hành động khắc phục nhằm không ngừng nâng cao cả năng suất lẫn chất lượng chi tiết.