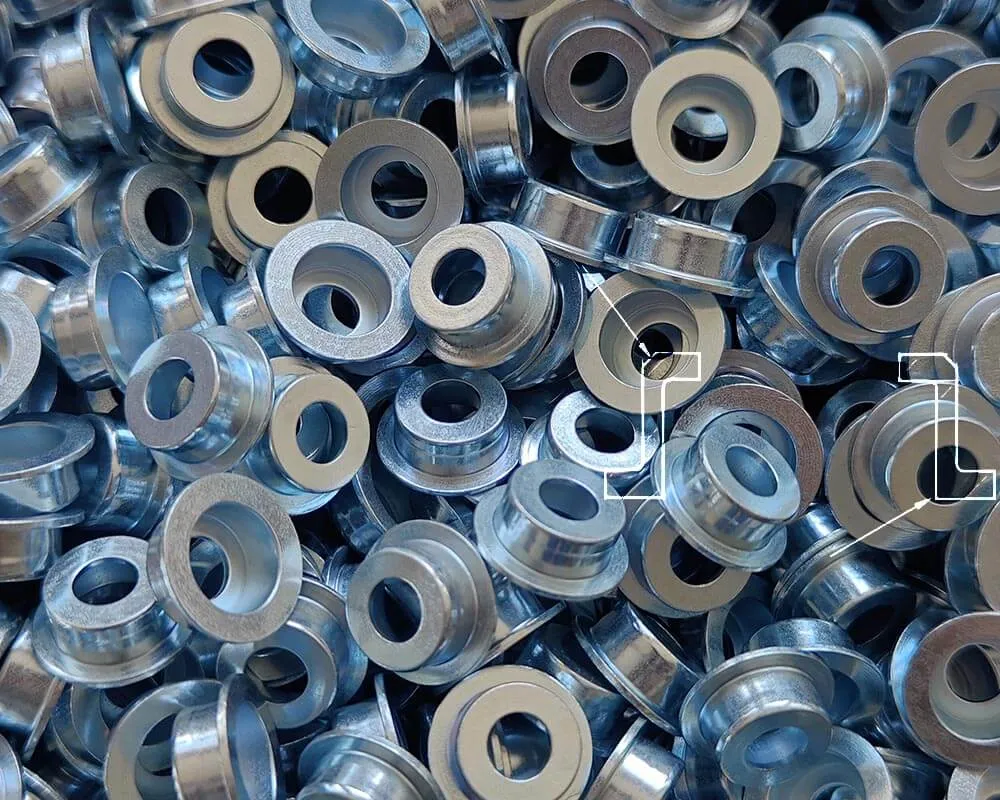
Ép đùn là một quá trình sản xuất trong đó nguyên liệu thô được đẩy qua khuôn để tạo ra hình dạng cụ thể với biên dạng mặt cắt ngang đồng nhất.
Ép đùn với các góc nhọn là gì
Trong dập vuốt sâu, ép đùn với các góc nhọn là kỹ thuật chúng tôi sử dụng để tạo ra các cạnh và góc sắc nét trên các chi tiết kim loại. Quá trình này đẩy kim loại tấm qua khuôn, gây biến dạng dẻo dưới ứng suất để tạo thành hình học yêu cầu. Chúng tôi thường áp dụng phương pháp này khi sản xuất các linh kiện cần cạnh sắc hoặc chi tiết tinh xảo—ví dụ như hộp, vỏ bọc hoặc vỏ thiết bị.
Khi thực hiện ép đùn với các góc nhọn, dòng chảy vật liệu và thiết kế khuôn là hai yếu tố quan trọng nhất. Việc lựa chọn mác vật liệu phù hợp và thiết lập thông số quy trình chính xác giúp ngăn ngừa nứt hoặc biến dạng tại góc. Hình học khuôn cũng phải tính đến hình dạng góc nhọn và hướng dòng chảy vật liệu, để chúng tôi có thể duy trì dung sai và đảm bảo chất lượng chi tiết ổn định.
Chuyên môn của chúng tôi
Ép đùn với các góc sắc là một năng lực chủ chốt tại xưởng của chúng tôi—năng lực này cho phép chúng tôi sản xuất các chi tiết có hình học phức tạp và các đặc điểm tinh xảo mà khó có thể đạt được bằng bất kỳ phương pháp nào khác. Với thiết kế khuôn cẩn thận và kiểm soát quy trình, chúng tôi đạt được các lô sản xuất hiệu quả và chất lượng có thể lặp lại, cung cấp các linh kiện tùy chỉnh cho nhiều ứng dụng công nghiệp.
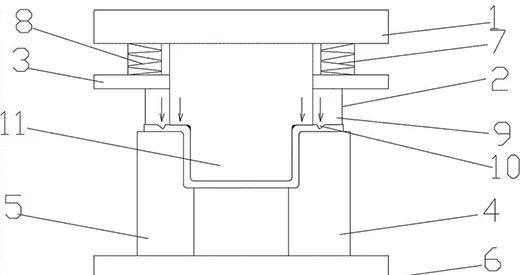
Chúng tôi sử dụng thiết lập tạo hình ép đùn, trong đó chúng tôi đẩy bán kính ngoài R của chi tiết và uốn bán kính R của mặt bích để tạo thành góc vuông. Quá trình này nén các bán kính lớn xuống bán kính nhỏ hơn hoặc góc nhọn, đáp ứng yêu cầu trên bản vẽ. Khuôn dập tiêu chuẩn chỉ có thể tạo ra bán kính R lớn hơn độ dày vật liệu và không có các biện pháp bảo vệ tích hợp mà chúng tôi cần cho loại công việc này.
Trước đây, khi các chi tiết được kéo mềm bị uốn cong ở góc R, chúng tôi phải bắt đầu với bán kính lớn hơn do quá trình dập sâu, sau đó thu nhỏ dần về đúng thông số kỹ thuật. Vấn đề là trong bước thu nhỏ đó, vật liệu sẽ chảy ra ngoài khi khuôn trên và khuôn dưới ép đồng thời, khiến góc R không bao giờ khép lại như mong muốn.
Các góc R nhỏ đảm nhận những chức năng cụ thể—khi bán kính ngoài R được làm nhỏ, chi tiết có thể áp khít hơn vào linh kiện lắp ghép. Bán kính uốn nhỏ hơn cũng hoạt động hiệu quả hơn với các vòng đệm kín, ngăn ngừa rò rỉ khí hoặc chất lỏng. Những ứng dụng này đẩy giới hạn của dập và dập sâu, và thông thường chỉ có thể đạt được thông qua gia công cắt gọt, điều này làm tăng chi phí và giảm năng suất.
Sử dụng quy trình độc quyền của chúng tôi,Balford nâng và uốn các chi tiết để đạt được góc R nhỏ hơn, mang lại cho bạn bề mặt phẳng và song song hơn so với các phương pháp thông thường.