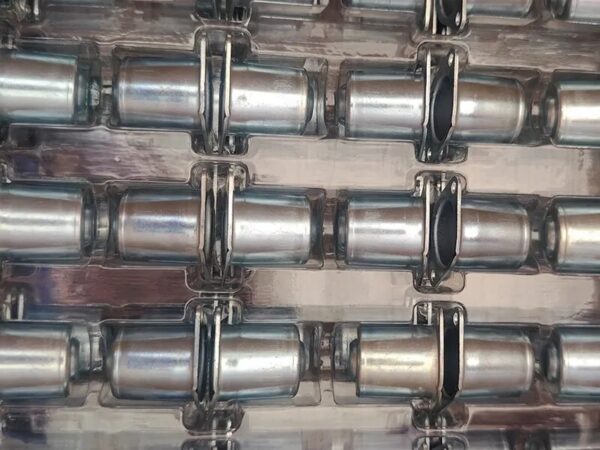
Việc cắt tỉa quay chính xác loại bỏ vật liệu thừa khỏi các ống bọc và vỏ được kéo sâu bên trong khuôn liên hoàn.
Cắt xoay trong khuôn chính xác là gì?
Cắt xoay trong khuôn sử dụng cơ cấu xoay được kiểm soát để loại bỏ vật liệu dư thừa khỏi đầu hở của chi tiết trụ được dập sâu. Phương pháp này thường được áp dụng cho ống lót, bạc lót và vỏ hộp, nơi yêu cầu bề mặt đầu sạch và được định vị chính xác.
Đối với các chi tiết phù hợp, Balford có thể cắt tỉa trực tiếp chi tiết dập sâu không có vành bích ngay bên trong khuôn. Điều này loại bỏ nhu cầu sử dụng máy tiện riêng biệt hoặc trạm cắt tỉa thứ cấp, đồng thời hỗ trợ quy trình sản xuất tiết kiệm năng lượng và nguyên vật liệu hơn.
Cấu trúc khuôn dập quay
Một trạm cắt quay thường kết hợp phần tử cắt, cơ cấu dẫn động, các chi tiết dẫn hướng và các đặc điểm định vị chi tiết. Hình học dụng cụ, góc làm việc và đường cắt được tính toán dựa trên hình dạng chi tiết và yêu cầu về cạnh.
Hệ thống dẫn hướng ổn định ngăn chặn dịch chuyển ngang trong khi hệ thống định vị kiểm soát vị trí chi tiết. Kết cấu khuôn cũng phải quản lý dòng chảy vật liệu, tải cắt, mài mòn và việc tháo chi tiết an toàn.
Kiểm soát chất lượng mép
Chất lượng mép phụ thuộc vào độ cứng và độ dẻo của vật liệu, lượng dư cắt, khe hở cắt, bước cấp phôi, tải trọng cắt và tình trạng dụng cụ. Việc phối hợp các biến số này giúp giảm ba via và biến dạng, đồng thời có thể duy trì độ chính xác mặt đầu dưới 0,10 mm khi chi tiết và quy trình cho phép.
Vật liệu, tuổi thọ máy ép và khuôn dập
Các chi tiết làm việc đòi hỏi khả năng chống mài mòn, chống va đập và ổn định nhiệt. Thép dụng cụ hợp kim và các chi tiết cacbua có thể được lựa chọn tùy theo sản lượng sản xuất và vật liệu. Hệ thống máy ép và cấp phôi phải đảm bảo độ chính xác và độ ổn định cần thiết để duy trì sự đồng bộ của mọi trạm.
Bố trí dải và bước cắt
Sơ đồ dải vật liệu quyết định mức độ tận dụng vật tư, tải trọng từng trạm và độ ổn định sản xuất. Bước dập phải đáp ứng hành trình máy dập, hình học chi tiết và cơ cấu quay đồng thời duy trì đủ độ bền của dải dẫn để dịch chuyển chi tiết qua từng công đoạn tạo hình.
Gỡ lỗi và kiểm soát sản xuất
Trong quá trình chạy thử, chúng tôi kiểm tra việc lắp đặt khuôn, khe hở, lưỡi cắt, định vị chi tiết và độ mài mòn của dụng cụ. Kết quả kiểm tra mẫu là cơ sở để điều chỉnh hình học khuôn và thông số máy ép trước khi chúng tôi tiến hành sản xuất hàng loạt.
Kết quả là một nguyên công cắt kết hợp giúp tăng năng suất, loại bỏ gia công thứ cấp và mang lại bề mặt hoàn thiện đồng nhất trên các chi tiết tròn được dập sâu.
Thảo luận về linh kiện của bạn
Bạn cần một quy trình ổn định cho một chi tiết kim loại khó gia công?
Hãy gửi cho Balford bản vẽ, thông số vật liệu, sản lượng hàng năm và mục tiêu chất lượng của bạn. Đội ngũ kỹ sư của chúng tôi sẽ phân tích trình tự tạo hình và đề xuất phương án sản xuất khả thi.
Yêu cầu đánh giá sản xuất