Capacidad y equipo
Cómo la lista de máquinas se convierte en rutas de proceso: Diseño de fresado CNC para piezas metálicas a medida, Doblado de tubo por CNC: radio, espesor de pared y retroceso elástico, electroerosión por hilo (EDM) y fabricación de sus piezas mecanizadas a medida.
Lista de maquinaria y equipo
Las cifras que los compradores piden primero: hasta 350 t, embutido profundo hasta Ø250 mm, troqueles de transferencia, progresivos y de embutido profundo, y un taller de troqueles propio y completo que mecaniza, corta por electroerosión de hilo y suelda sus propios troqueles — con un horno pequeño para reparaciones de emergencia de troqueles y el tratamiento térmico por volumen a cargo de socios auditados.
Capacidad de formado y prensado
| Concepto | Especificación | Estado |
|---|---|---|
| Capacidad de prensa | hasta 350 t | En planta |
| Diámetro máximo de embutido profundo | Ø250 mm | En planta |
| Estampado en prensa de transferencia | Herramental de transferencia multietapa, la pieza se transporta entre estaciones | En planta |
| Estampado con troquel progresivo | Herramental de tira para alto volumen con banda portadora | En planta |
| Troqueles compuestos, de corte y de doblado | Arandelas, tapas, soportes y piezas formadas de lámina metálica | En planta |
| Etapas de embutido profundo | Embutido multietapa con recocido entre etapas cuando sea necesario | En planta |
| Materiales | Acero al carbono, acero inoxidable, latón, cobre, aluminio, aleaciones especiales | En planta |
| Detalle del listado de prensas | Número de prensas por rango de tonelaje y tamaños de mesa | Disponible a solicitud |
Equipo de taller de troqueles
| Equipo | Función en la fabricación de troqueles | Estado |
|---|---|---|
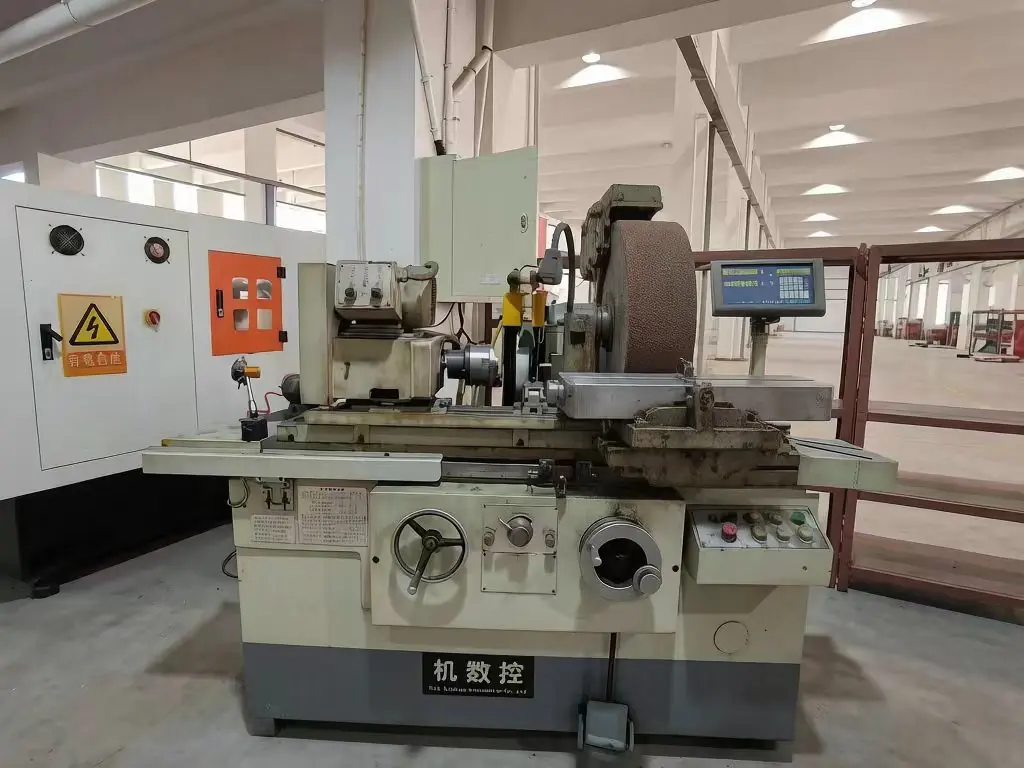
| Rectificadoras cilíndricas internas / externas | Rectificado de componentes redondos de troquel, punzones, pilotos, pasadores de núcleo y bujes hasta medida final | En planta |
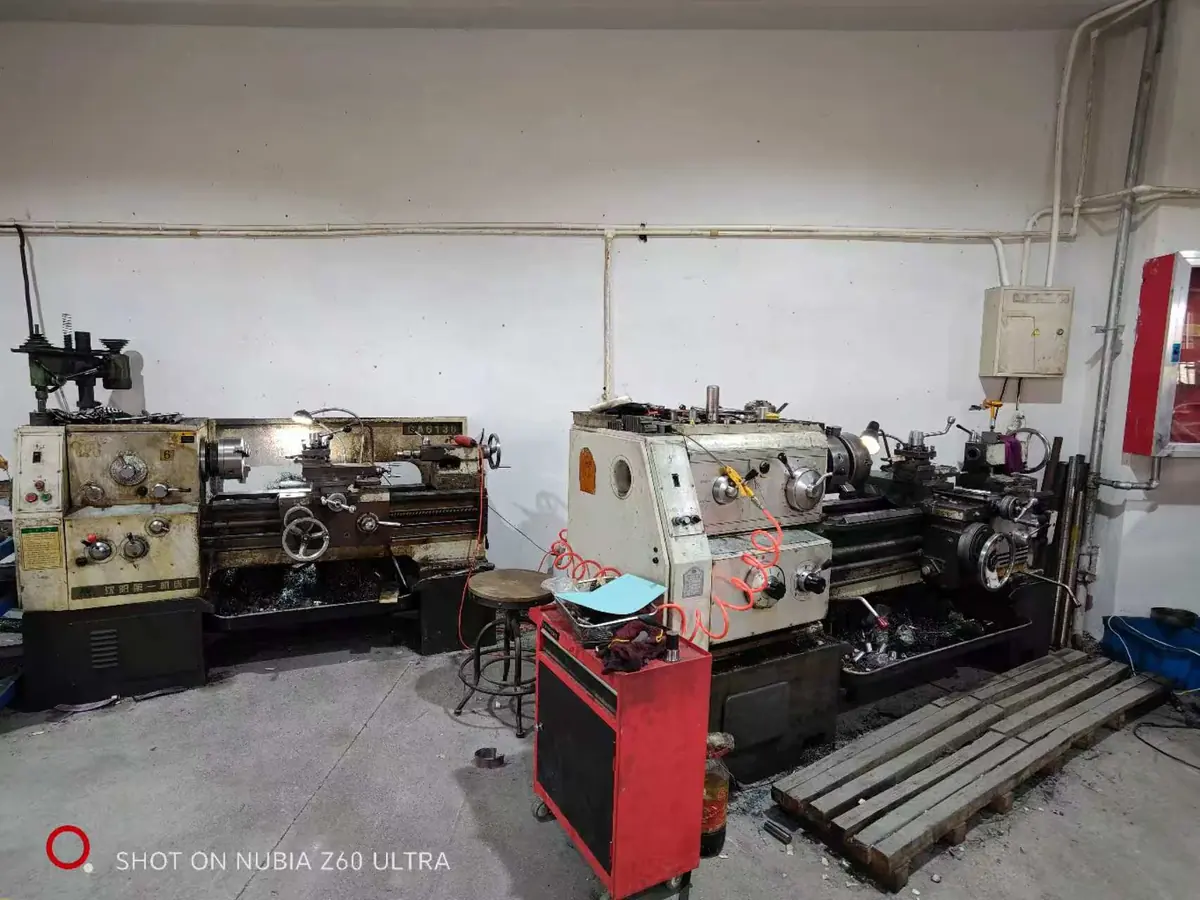
| Tornos paralelos (3 unidades) | Torneado de piezas en bruto para punzones, pasadores expulsores, columnas guía y componentes de herramentería | En planta |
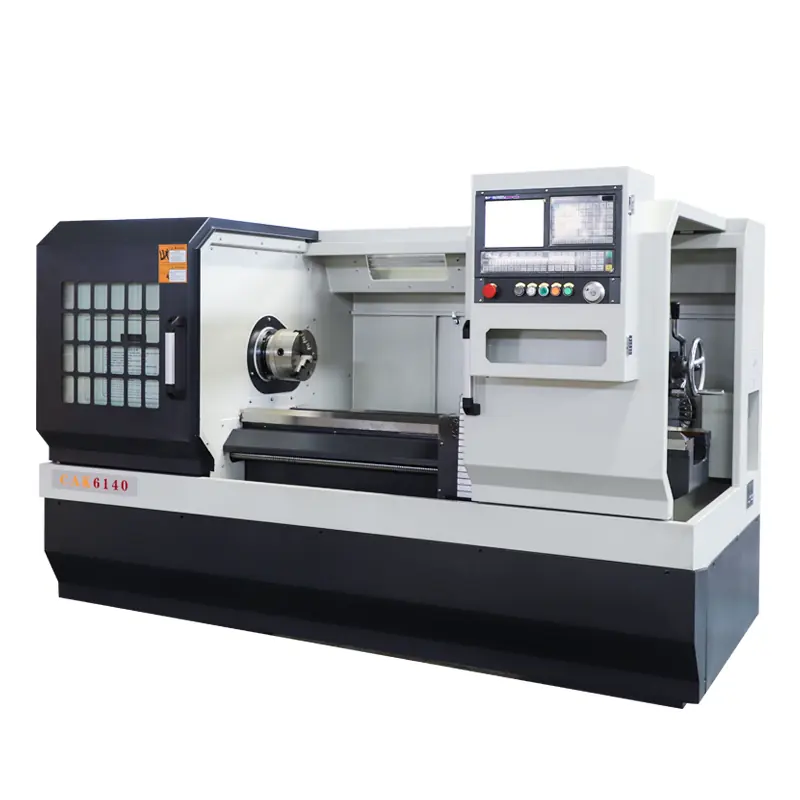
| Torno CNC (1 unidad) | Componentes torneados de precisión para ensambles de troqueles y moldes | En planta |
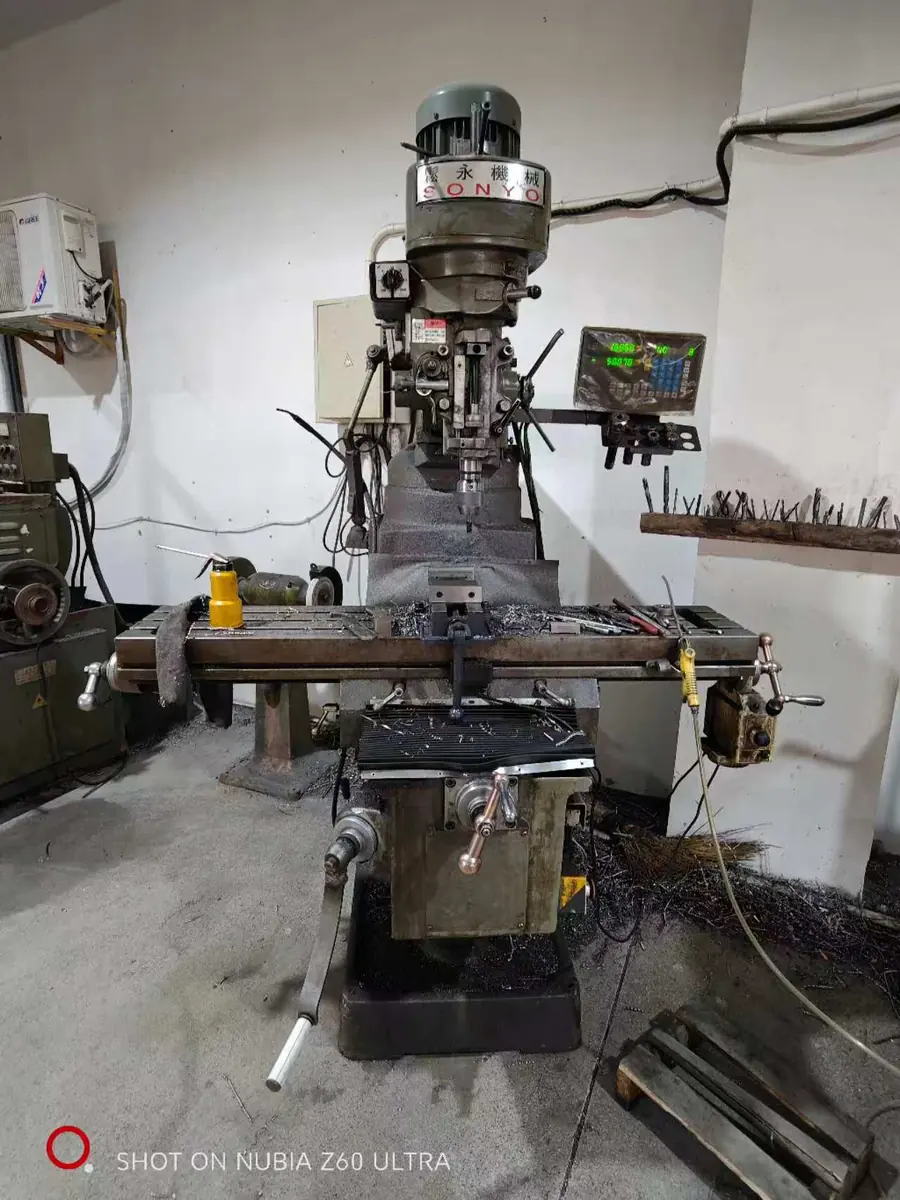
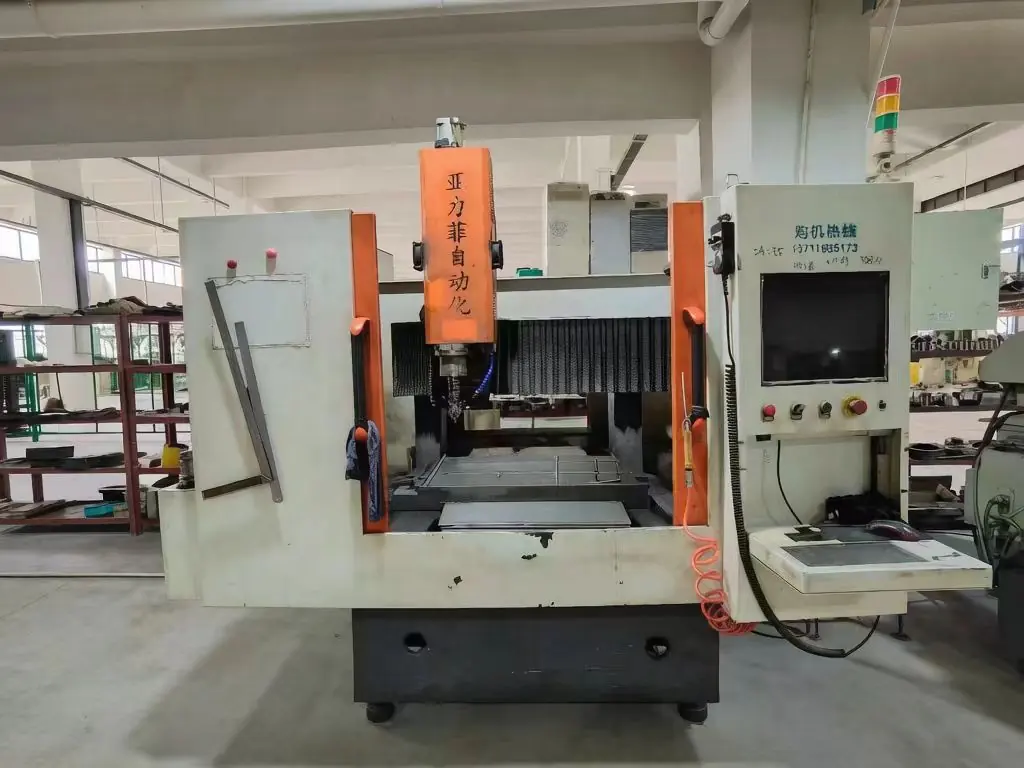
| Fresadoras CNC | Placas de troquel, alojamientos, cavidades y elementos de montaje en aceros endurecidos y preendurecidos | En planta |
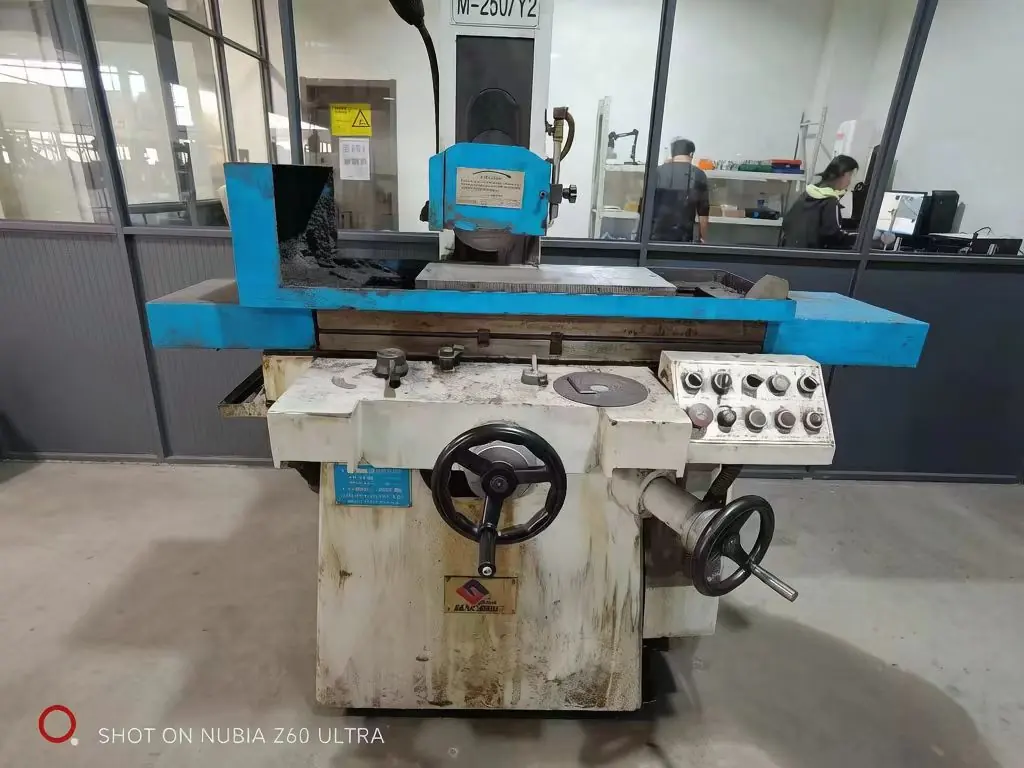
| Rectificadora plana de precisión | Rectificado plano de placas de troquel, placas separadoras e insertos para un paralelismo estricto | En planta |
| Rectificadora plana grande | Placas de troquel grandes y cuerpos de herramienta que no entran en máquinas estándar | En planta |
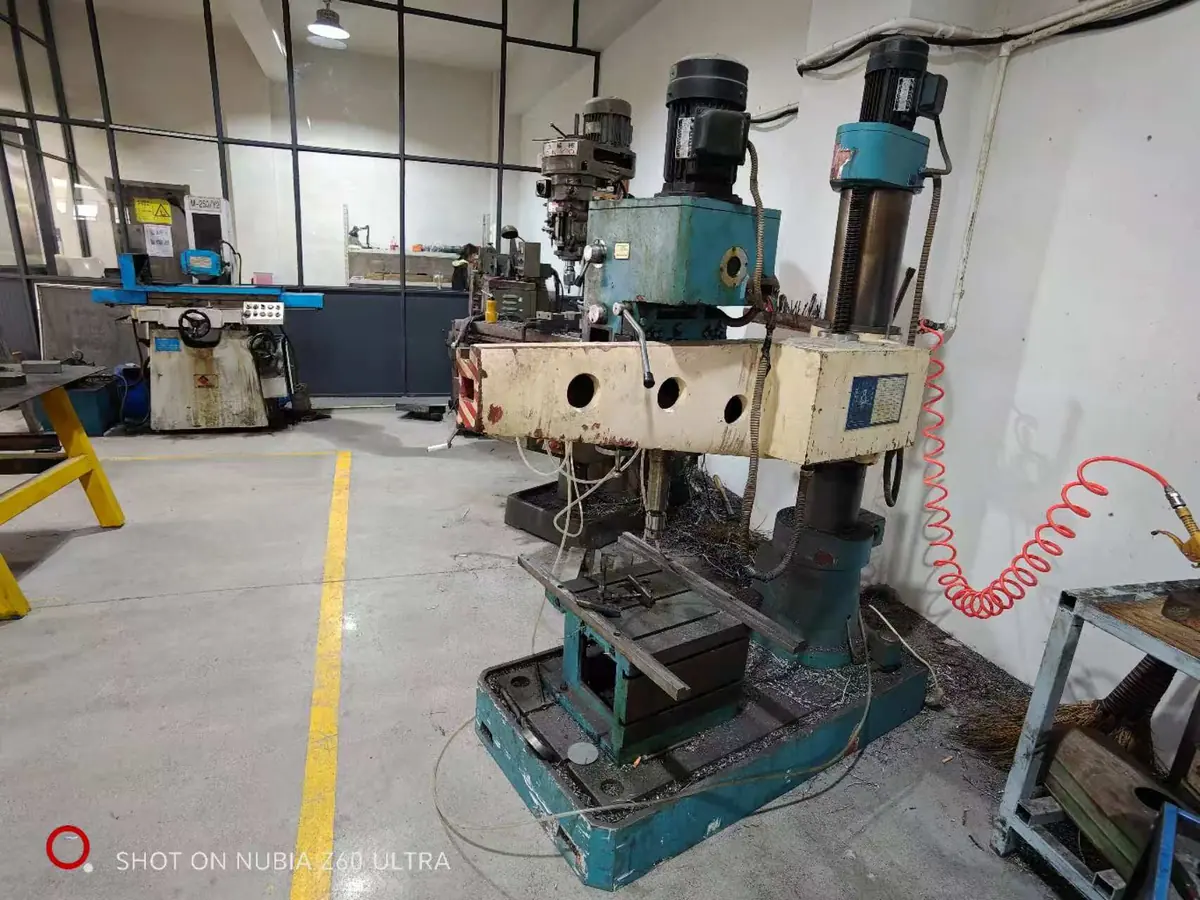
| Taladros | Agujeros para pasadores, tornillos y líneas de agua en conjuntos de troquel y dispositivos | En planta |
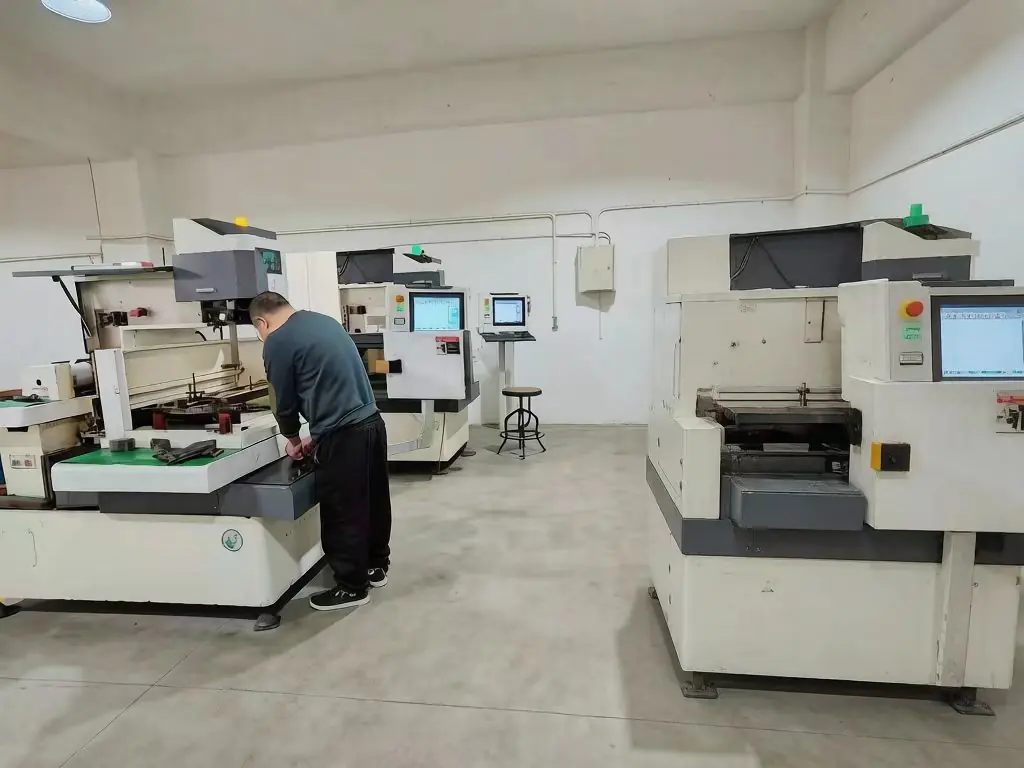
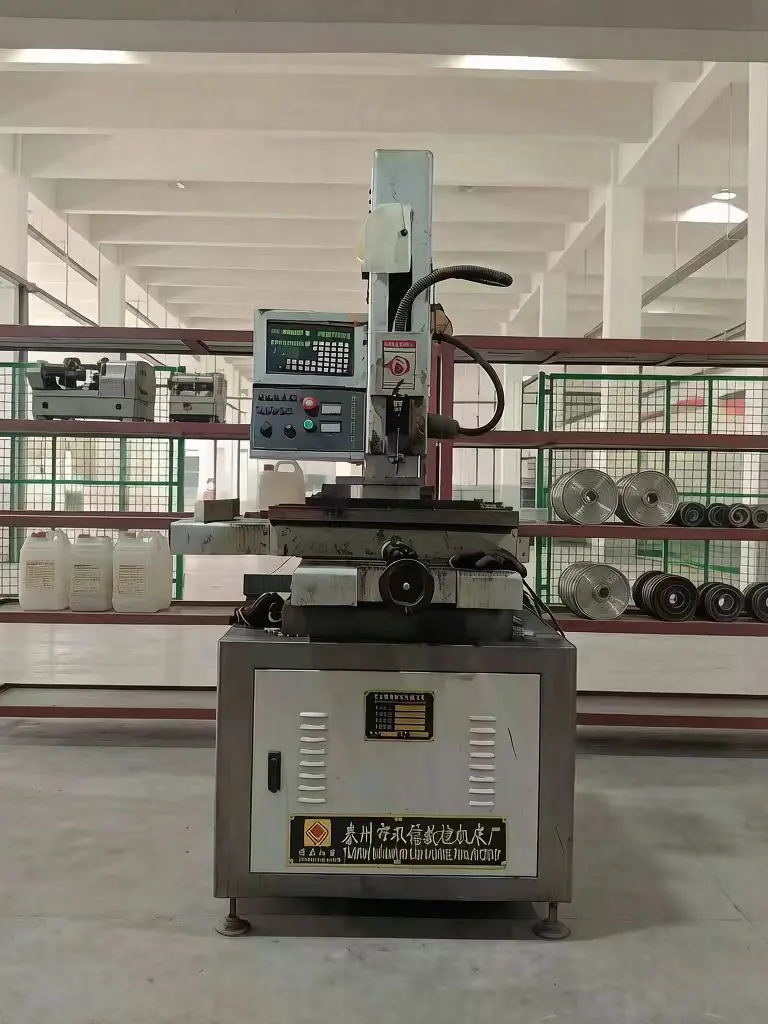
| Electroerosionadoras de hilo de velocidad media (5 unidades) | Aberturas de troquel, perfiles de punzones y secciones contorneadas | En planta |
| Electroerosionadora de hilo de alta velocidad (1 unidad) | Desbaste y corte de venteos o ranuras donde la exigencia de acabado es menor | En planta |
| Perforadora por electroerosión (EDM) | Agujeros de inicio para electroerosión de hilo y orificios de precisión pequeños y profundos | En planta |
| Electroerosión por hilo lento | Acabado ultrafino y detalles críticos de conicidad en troqueles | Proveedor externo |
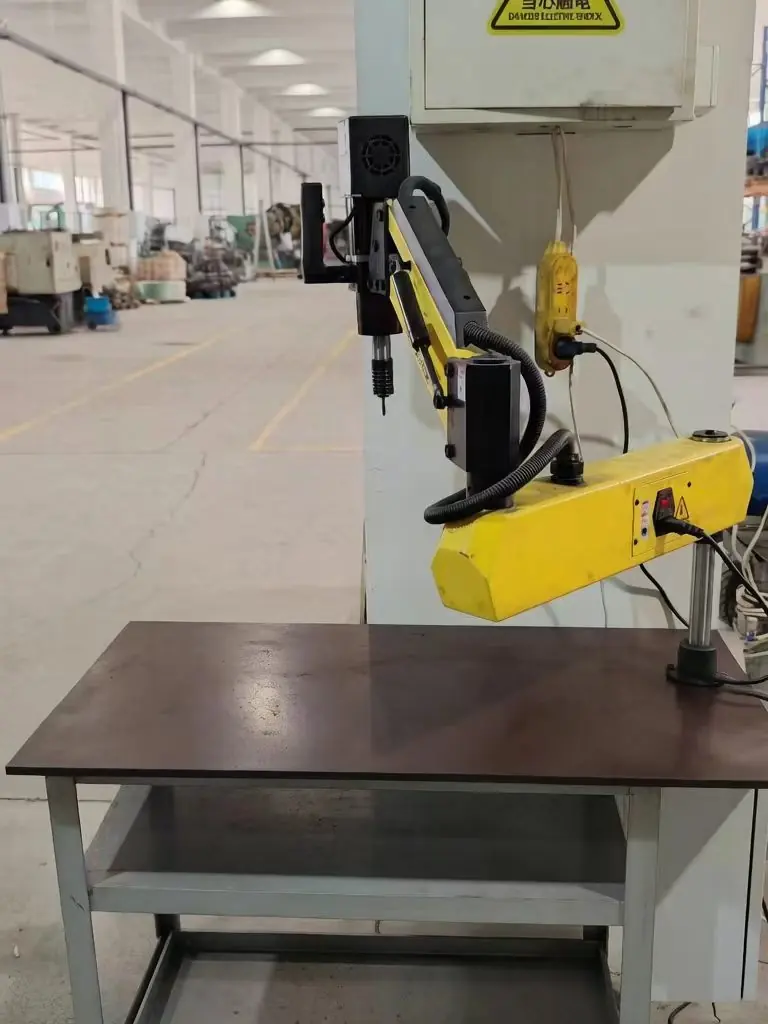
| Roscadoras automáticas | Roscado de placas de troquel, placas separadoras y piezas con paso y profundidad consistentes | En planta |
| Soldadora en frío para troqueles | Reparación por soldadura en frío de desgaste, desportilladuras y rayones en troqueles sin distorsión por calor | En planta |
| Soldadora de arco de argón (TIG) | Recargue de bordes desgastados y reparación de acero para herramientas con aporte térmico controlado | En planta |
| Rectificadoras neumáticas para troqueles | Acabado manual y en banco de radios, filetes y superficies de embutido | En planta |
| Desmagnetizador | Eliminación del magnetismo residual después de rectificado y electroerosión | En planta |
| Horno de tratamiento térmico (pequeño) | Templado y revenido de emergencia de componentes de troquel para terminar una reparación en sitio | En planta (uso de emergencia) |
| Tratamiento térmico por lote de troqueles y herramientas | Templado y revenido de componentes de troquel, con documentación de dureza y microestructura que se nos devuelve | Proveedor externo |
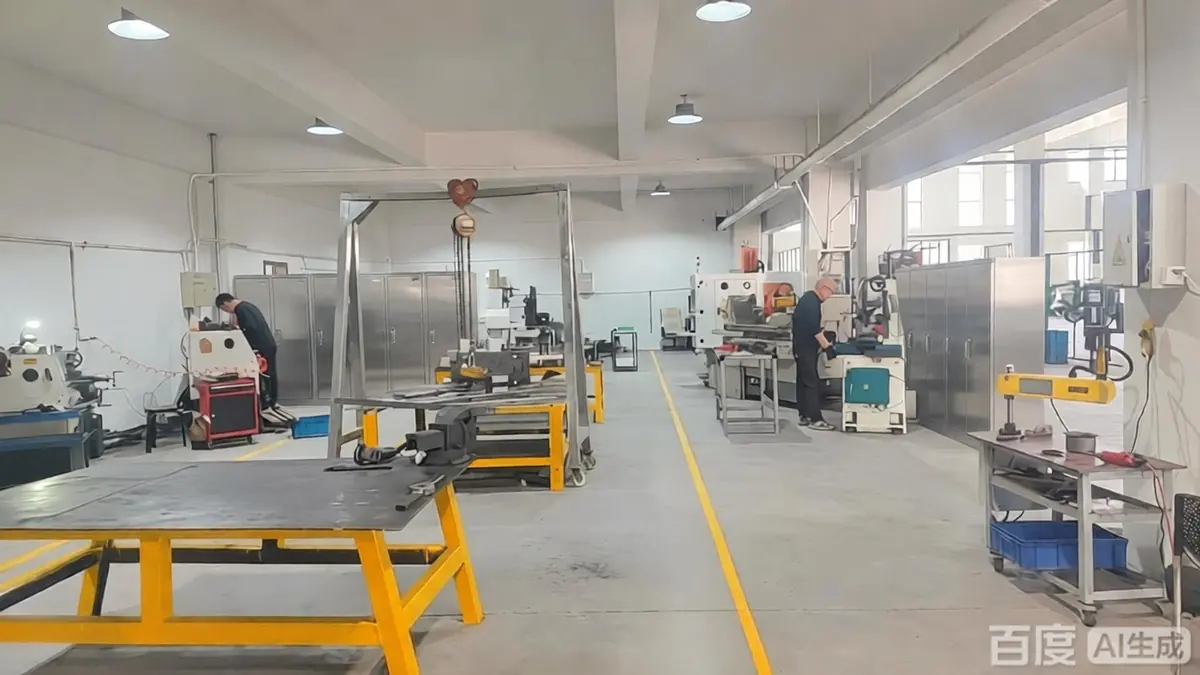
El taller de herramientas, fotografiado
Cada máquina de la tabla superior se encuentra en el propio taller de herramientas de Balford en Zhuji, Zhejiang. Las fotografías de abajo se tomaron en nuestro piso de producción — este es el equipo con el que se construyen, mantienen y reparan sus troqueles.
Acabado y operaciones secundarias
| Operación | Dónde se ejecuta | Por qué es importante |
|---|---|---|
| Desbarbado y rompimiento de aristas | En planta | Manejo seguro, adhesión del recubrimiento y superficies de acoplamiento limpias |
| Roscado interior (en troquel o secundario) | En planta | Control de paso y profundidad de rosca sin volver a sujetar |
| Torneado y fresado CNC | En planta | Caras de sellado, asientos de rodamiento y concentricidad después del embutido |
| Rectificado (taller de troqueles) | En planta | Placas de troquel, punzones y componentes de herramental a medida final |
| Temple y revenido (piezas de producción) | Subcontratado — socio calificado | Dureza y tenacidad después del conformado, con certificados entregados a nosotros |
| Recocido y alivio de tensiones (piezas de producción) | Subcontratado — socio calificado | Restaura la ductilidad entre etapas de embutido |
| Desmagnetización (piezas de producción) | Subcontratado — socio calificado | Controla el magnetismo residual en piezas para solenoides y sensores |
| Tratamiento térmico de emergencia para troqueles | En planta (horno pequeño) | Permite terminar la reparación de un troquel en sitio sin esperar a un socio |
| Pasivado (acero inoxidable) | Subcontratado — socio calificado | Restaura la resistencia a la corrosión después del embutido y maquinado |
| Electropulido | Subcontratado — proveedor calificado | Elimina picos superficiales y mejora la limpieza |
| Recubrimiento electrolítico: zinc, zinc-níquel, níquel, cromo | Subcontratado — proveedor calificado | Protección contra la corrosión y superficies conductoras o decorativas |
| Fosfatizado y decapado | Subcontratado — proveedor calificado | Pretratamiento para adhesión o conformado posterior |
| Recubrimiento en polvo y pintura | Piezas grandes de lámina metálica: en planta (cabina manual). Piezas pequeñas: subcontratadas — proveedor calificado | Color, durabilidad y aislamiento eléctrico |
| Recubrimiento electroforético (e-coat) | Subcontratado — proveedor calificado | Protección contra la corrosión y cobertura uniforme en bordes |
Equipo de medición e inspección
| Instrumento | Qué verifica | Cantidad |
|---|---|---|
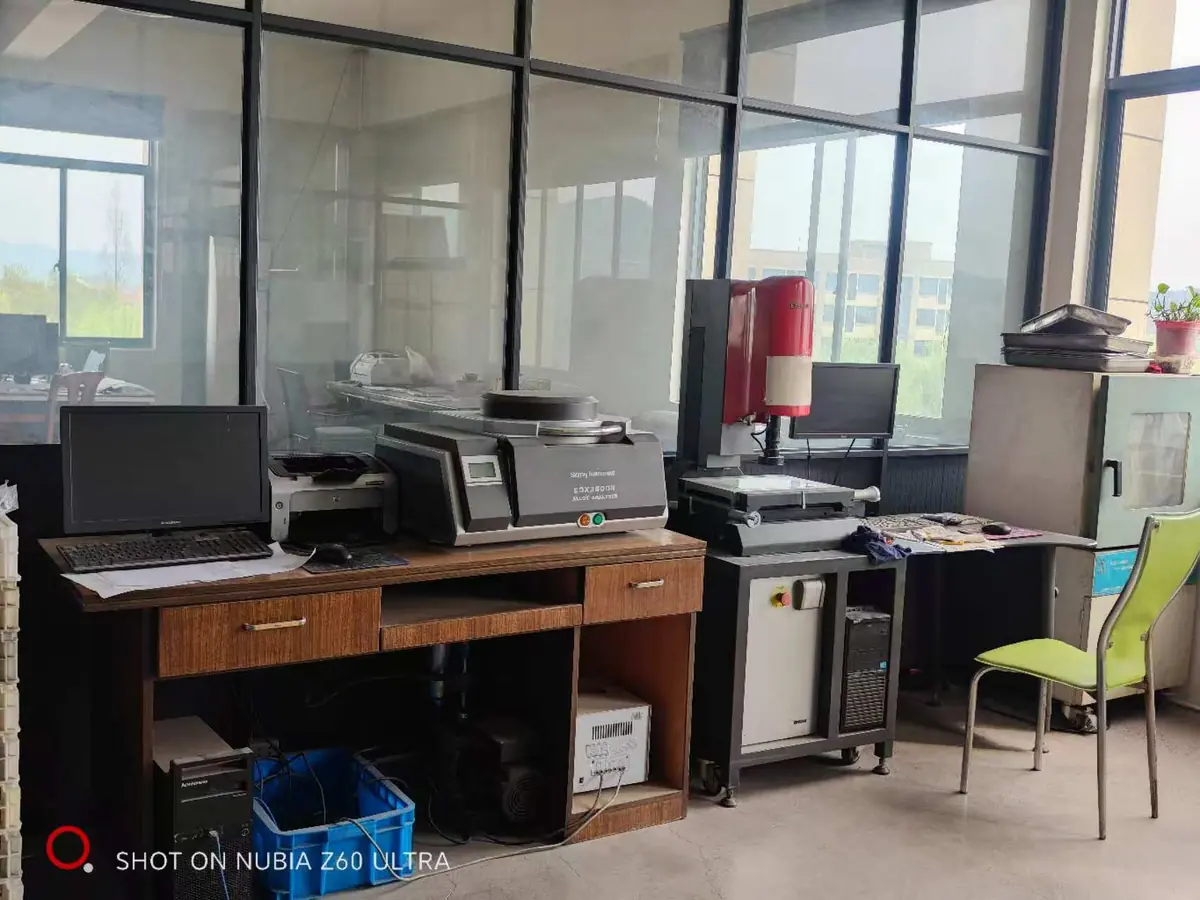
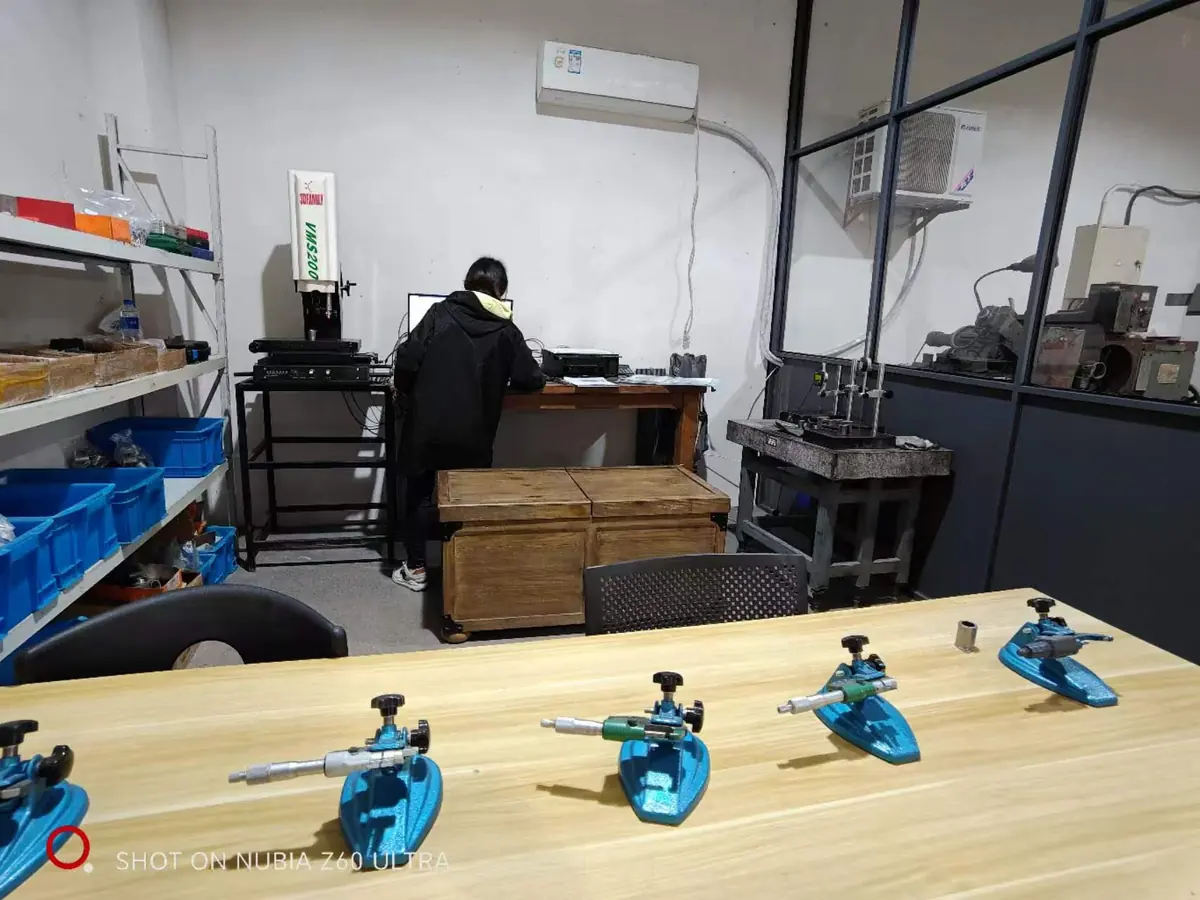
| Proyector óptico de medición 2.5D (3D Family) | Perfil, radio, ángulo y forma en características embutidas y estampadas | 1 unidad |
| Sistema de medición por visión instantánea (medición flash) | Verificación dimensional rápida de pieza completa en componentes pequeños | En servicio |
| Medidor de altura digital, resolución de 0.001 mm | Alturas, escalones y caras de referencia | En servicio |
| Rugosímetro portátil | Ra / Rz en caras de sellado y superficies mecanizadas | 1 unidad |
| Durómetro Rockwell | Verificación de dureza después del tratamiento térmico | 1 unidad |
| Cámara de ensayo de niebla salina (modelo 20) | Resistencia a la corrosión en piezas con recubrimiento electrolítico, pasivadas y recubiertas | 1 unidad |
| Micrómetros exteriores | Diámetros exteriores y espesor de pared | 10 unidades — 7 en el rango de 50 mm, 1 en el rango de 100 mm |
| Micrómetros de interiores de tres puntos | Diámetros interiores de barrenos estirados y casquillos | 5 unidades |
| Calibradores de interiores y calibradores de tapón / pasa-no pasa | Agujeros, ranuras y ajustes de rosca | Juegos completos |
| Medidor de concentricidad | Coaxialidad y desviación en carcasas y casquillos | En servicio |
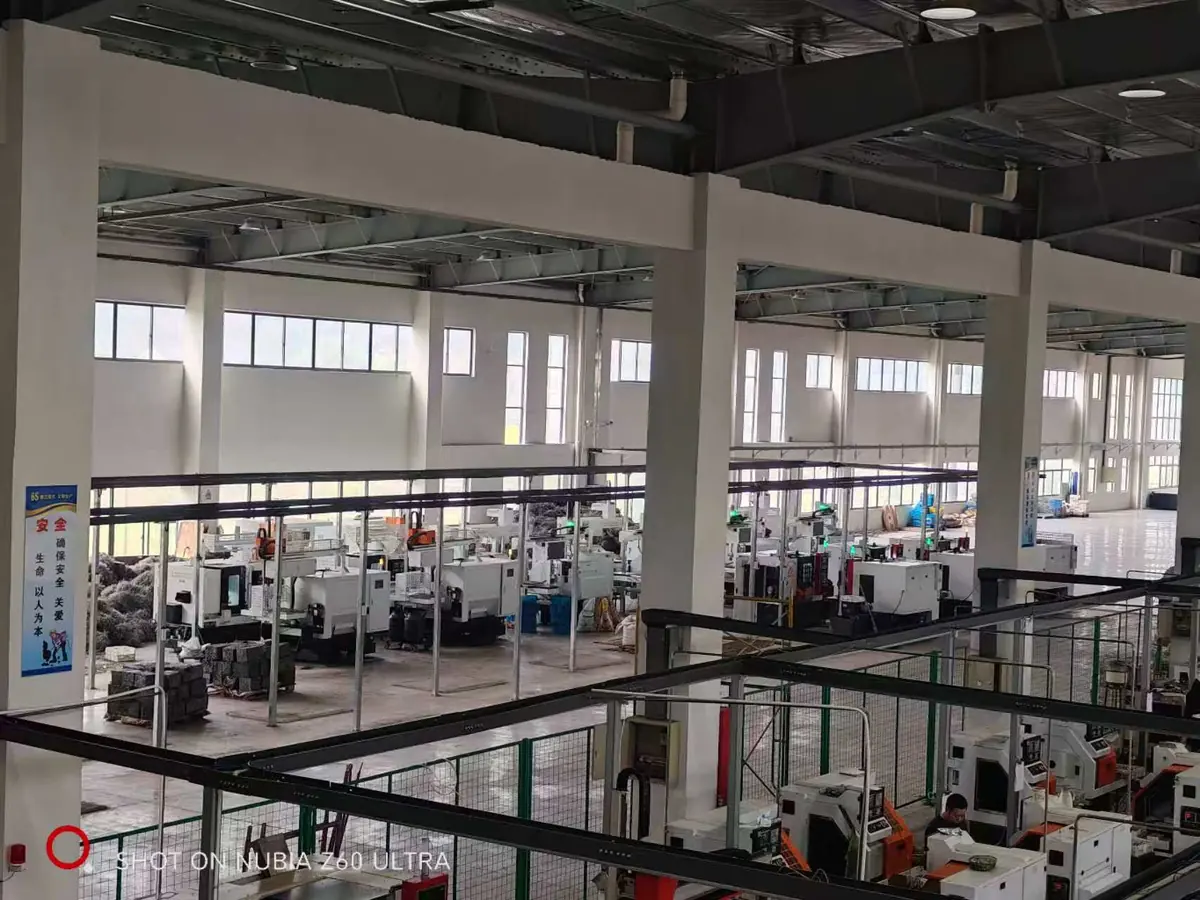
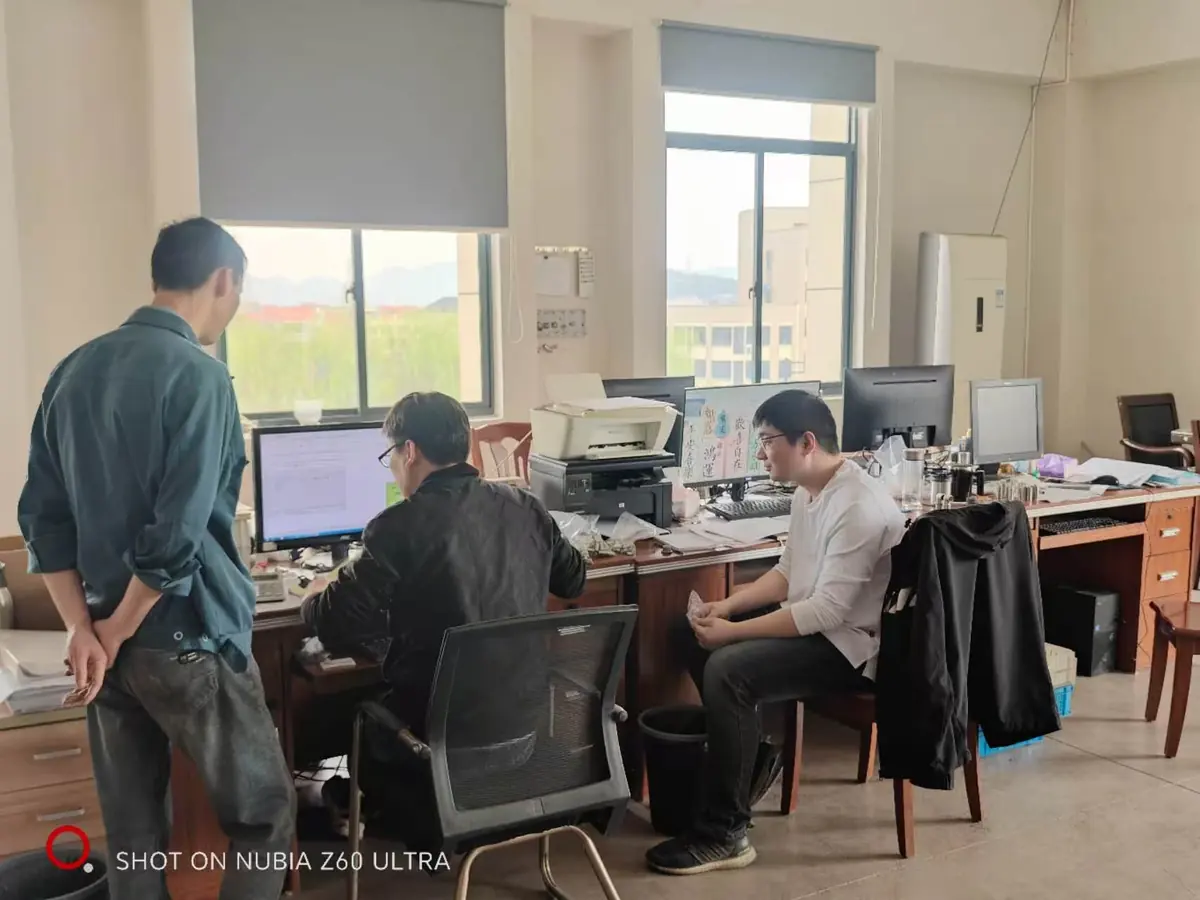
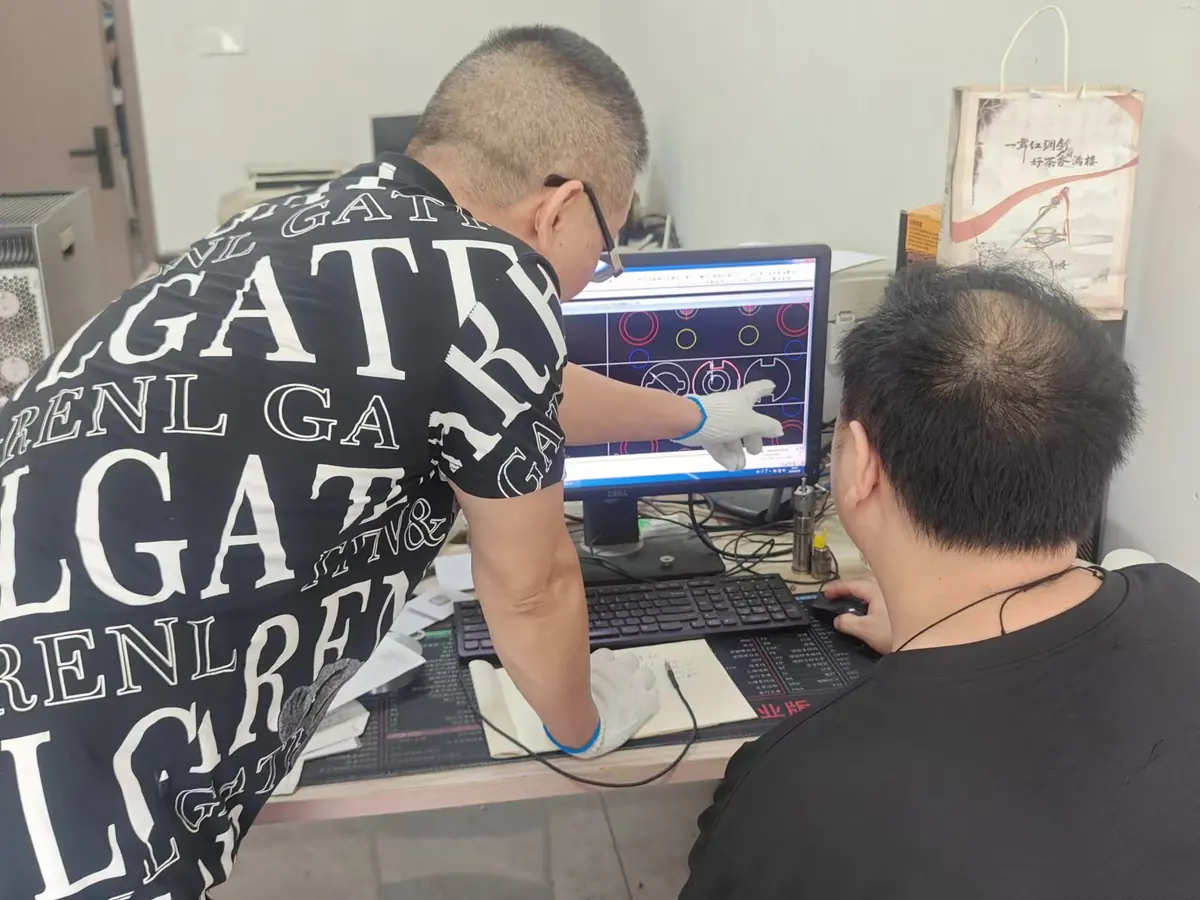
Dentro de la planta: inspección, almacenes y despacho
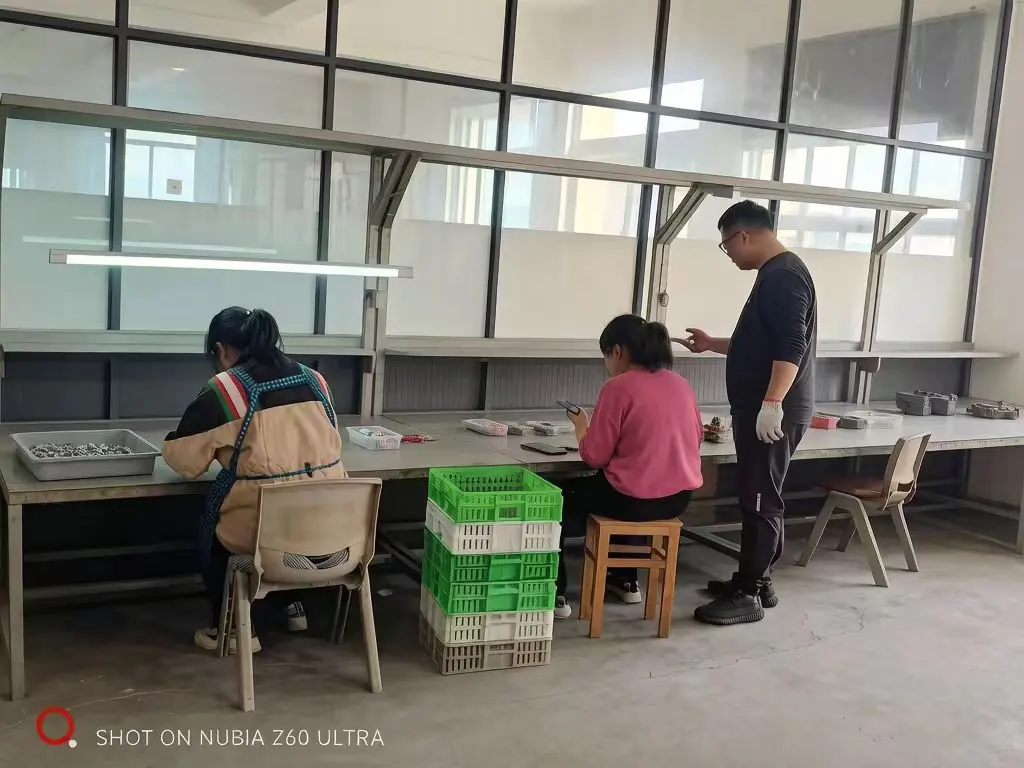
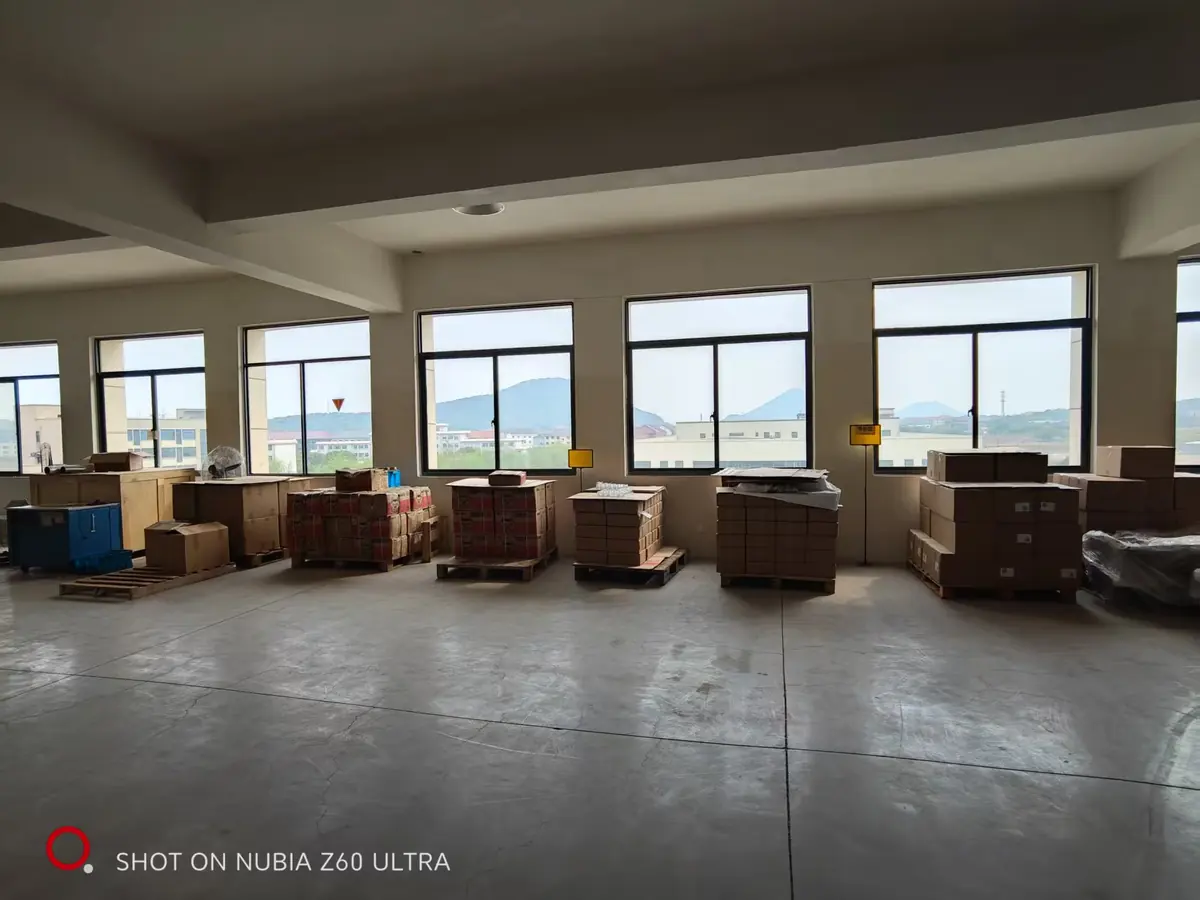
Las áreas que recorre un comprador en visita, desde la inspección en proceso hasta el área de carga. Los proyectos aprobados pueden coordinar una visita a la planta y verlas en persona.
Preguntas frecuentes
¿Cuál es su tonelaje máximo de prensa?
La capacidad de prensa en Balford llega hasta 350 t, lo que cubre carcasas de embutido profundo y piezas estampadas donde la fuerza de formado requerida se define por la relación de embutido, el grado del material y el espesor de pared.
¿Cuál es el diámetro máximo que pueden embutir en profundidad?
El diámetro máximo de embutido profundo es Ø250 mm. Por encima de eso, el factor limitante suele ser la profundidad de embutido y el material más que la prensa, por lo que la pieza se revisa caso por caso durante el DFM.
¿Qué pasos se subcontratan?
Tratamiento térmico — temple, revenido, recocido, alivio de tensiones y desmagnetización de piezas de producción, más tratamiento térmico masivo de troqueles — y electroerosión por hilo lento, pasivado, electropulido, recubrimiento electrolítico, fosfatado, recubrimiento electroforético y pintura. El maquinado, rectificado, electroerosión por hilo medio y rápido, roscado y soldadura de herramental se realizan internamente, y se mantiene un horno pequeño en sitio para reparaciones de troqueles de emergencia.
¿Puedo visitar el taller o ver el equipo?
Sí. Las listas de equipos, fotos del taller de troqueles y — para proyectos calificados — visitas a la fábrica o recorridos en video de la línea de prensas y el taller de troqueles se pueden coordinar a través del formulario de contacto.
¿Qué equipo de inspección utilizan?
Un proyector óptico de medición 2.5D, un sistema de medición por visión instantánea, un medidor de altura digital con resolución de 0.001 mm, un rugosímetro portátil, un durómetro Rockwell y una cámara de niebla salina modelo 20, complementados con micrómetros exteriores, micrómetros de interiores de tres puntos, calibradores de interiores, calibradores de tapón pasa/no pasa y un medidor de concentricidad.
Indíquenos la pieza y le diremos en qué máquina se fabrica
Envíe el plano con material, tolerancia y volumen anual y le responderemos con la prensa, la ruta de herramentales y la capacidad estimada para su proyecto.
Envíe su plano para una revisión DFMEquipos de medición e inspección en detalle
Los instrumentos enumerados arriba se describen individualmente, con fotografías y para qué sirve cada uno, en la página del laboratorio de inspección.
El detalle de metrología y las tolerancias que puede mantener una carcasa embutida se cubren en tolerancias de carcasas.
El trabajo de prototipos y series cortas usa el extremo más pequeño del rango de prensas — vea cómo se usa herramental de una sola operación para prototipos.