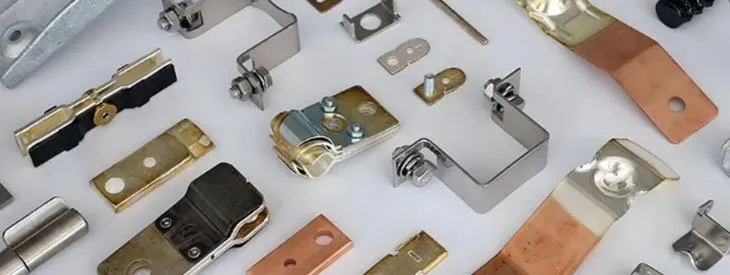
Seleccionar el material adecuado para el estampado en frío depende de varios factores: la geometría de la pieza, la resistencia y el acabado superficial requeridos, y el entorno de servicio al que estará expuesto el componente en campo.
El estampado es un proceso de conformado en el que las prensas y los troqueles aplican fuerza a láminas metálicas, flejes, tubos o perfiles para inducir deformación plástica o separación, produciendo piezas con la forma y el tamaño especificados. Las operaciones clave incluyen troquelado, punzonado, doblado, embutido profundo, conformado y acabado secundario. Los tres pilares del estampado son el diseño del proceso y del troquel, el equipo de estampado y la materia prima; todos deben funcionar en conjunto para obtener piezas estampadas de calidad. Los estampados de precisión en metal se clasifican por industria, aplicación y características del proceso.
¿Qué son los estampados de precisión en metal?
- Componentes automotrices: piezas estructurales, soportes funcionales, piezas de acople torneadas, relevadores y estampados relacionados.
- Componentes electrónicos: conectores, escobillas de contacto, terminales eléctricos y elementos elásticos de resorte.
- Piezas para electrodomésticos: componentes para electrodomésticos grandes, como piezas de cañón de electrones para CRT, además de estampados estructurales y funcionales para electrodomésticos pequeños.
- Marcos de terminales para circuitos integrados: marcos de terminales para dispositivos discretos y circuitos integrados.
- Laminaciones para motores: núcleos de estator de serie monofásica, domésticos, de polos sombreados, de imán permanente de CC, industriales y con aglutinante plástico.
- Núcleos para transformadores: laminaciones en E, EI y en forma de I para transformadores y aplicaciones magnéticas similares.
- Aletas para intercambiadores de calor: lámina para aletas de intercambiadores de calor industriales, residenciales y automotrices.
- Otras piezas: componentes para instrumentos, hardware de TI, piezas acústicas y para cámaras, equipo de oficina y herrajes de consumo cotidiano.
Ventajas del estampado de precisión
- El estampado ofrece alta productividad y es sencillo de operar, lo que facilita su mecanización y automatización. Una prensa estándar realiza decenas de golpes por minuto; las prensas de alta velocidad pueden alcanzar cientos o más de mil. Cada golpe puede producir una pieza completa, por lo que es difícil superar su rendimiento.
- Debido a que el troquel controla las dimensiones y la geometría de la pieza, las piezas estampadas mantienen tolerancias estrictas sin comprometer la calidad superficial. Los troqueles también tienen vidas útiles prolongadas, por lo que la calidad se mantiene constante y las piezas son altamente intercambiables, prácticamente idénticas de lote a lote.
- El estampado maneja una amplia gama de tamaños y complejidades de piezas, desde diminutos componentes de relojería hasta largueros de chasis automotrices y paneles de carrocería de gran tamaño. Además, el trabajo en frío endurece el material por deformación, por lo que las piezas estampadas suelen tener mayor resistencia y rigidez que el material de partida.
- El estampado no genera virutas ni desperdicios en el sentido tradicional del maquinado, utiliza el material de manera eficiente y no requiere equipo de calentamiento. Eso lo convierte en un proceso rentable y energéticamente eficiente, y las piezas estampadas tienen un costo unitario más bajo.
Problemas del proceso de estampado de precisión
Los defectos comunes del estampado incluyen: deformación y rebabas en piezas de precisión; grietas, alabeo, rayado superficial y distorsión de esquinas en piezas dobladas; arrugas en el reborde, arrugas en la pared, daño en la pared y agrietamiento en piezas embutidas en profundidad; y grietas en los bordes o estiramiento desigual en elementos conformados.
Así se pueden resolver: diseñar los troqueles con la holgura adecuada entre punzón y matriz, radios de esquina y tolerancias de maquinado. Para el doblado, incorporar compensación de recuperación elástica en el herramental y usar radios apropiados para prevenir agrietamiento. Para el embutido profundo, usar un sujetador de lámina con presión controlada para suprimir las arrugas, aplicar lubricación adecuada para reducir la resistencia al embutido y prevenir el agarrotamiento del troquel o el desgarre de la pieza, y usar un aceite de estampado que cumpla con los requisitos del proceso.