Servicio de Ingeniería de Troqueles de Balford · Zhuji, Zhejiang
Ingeniero de Diseño de Troqueles de Estampado
Balford combina diseñadores de troqueles sénior con unFlujo de trabajo de ingeniería asistido por IAque convierte los planos del cliente en diseños viables, presupuestados y listos para el troquel de forma más rápida. Desde la recepción del plano y la revisión de riesgos de DFM hasta la cotización, el diseño del troquel, la fabricación interna de utillaje y las muestras de PPAP, un único equipo de ingeniería responsable se encarga del troquel.
¿En qué consiste el servicio de ingeniería de diseño de troqueles de estampación de Balford?
Los compradores de una pieza estampada o embutida en frío normalmente necesitan resolver tres decisiones antes de iniciar la fabricación del utillaje: si es viable su fabricación, cuál será su coste y cómo debe diseñarse el troquel. El servicio de ingeniería de troqueles de Balford responde a las tres en un único flujo de trabajo.
Cómo funciona el servicio
Qué cubre la revisión de ingeniería
Conformabilidad
Relación de embutición, viabilidad de una sola etapa frente a varias etapas, adelgazamiento de pared y necesidades de lubricación para acero, acero inoxidable, aluminio y hierro puro.
Tolerancias y datums
Las dimensiones críticas se verifican frente a la capacidad real de las piezas embutidas; los datums funcionales y los métodos de medición se definen antes de la fabricación del utillaje.
Registro de riesgos de utillaje
Arrugas, grietas, retroceso elástico, distorsión de orificios, dirección de rebabas, gripado y riesgos de vida útil del troquel registrados con sus mitigaciones.
Factores que determinan los costes
La utilización del material, el número de estaciones, el tamaño del troquel, el acero para herramientas, el acabado superficial y el mecanizado secundario se cuantifican desde las primeras etapas.
Características integradas en el troquel
Perforado, conformado, roscado y características de sensor/ensamblaje secuenciados de modo que las operaciones posteriores no deformen las anteriores.
Documentación para automoción
Documentación FAI, alineada con PPAP, y soporte IMDS planificados desde el inicio del proyecto para números de pieza de automoción.
Capacidades que respaldan la revisión de ingeniería
| Capacidad | Qué significa para su troquel | Referencia |
|---|---|---|
| Diseño y fabricación de troqueles progresivos | Utillaje progresivo multietapa para piezas estampadas de gran volumen, incluyendo conformado, roscado y detección en el interior del troquel. | Estampado con troquel progresivo |
| Diseño y fabricación de troqueles de embutición profunda | Utillaje de embutición de una y varias etapas para carcasas, cápsulas, casquillos y envolventes de sensores con adelgazamiento controlado. | Estampado por embutición profunda |
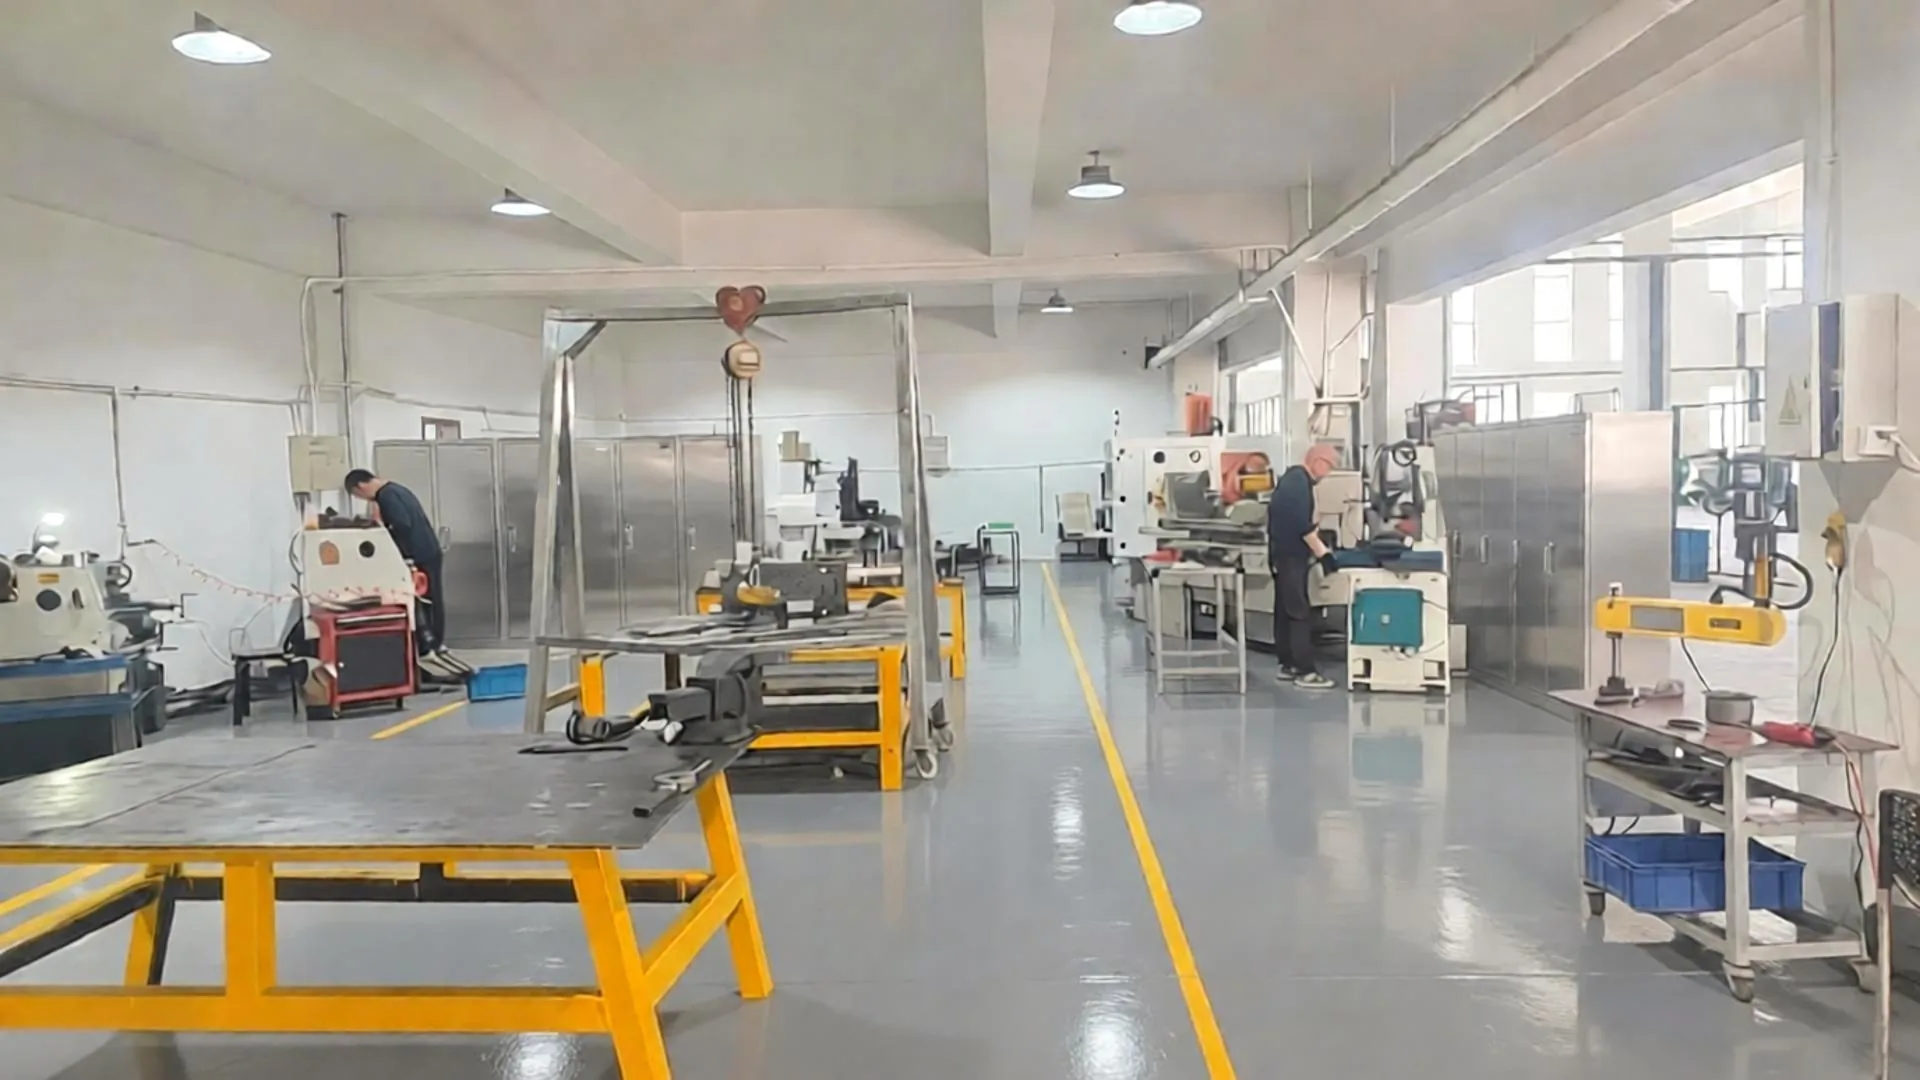
| Taller de utillaje propio | Rectificado de superficies, electroerosión por hilo, torneado/fresado CNC, tratamiento térmico y pruebas de ajuste dentro de la planta de Balford. | Descripción general del taller de utillaje |
| PPAP e IMDS | Documentación de FAI, estudios de capacidad y cumplimiento de materiales para programas de automoción. | Capacidad de PPAP |
Las estimaciones de ingeniería incluidas en la revisión son valores preliminares confirmados mediante DFM y pruebas de ajuste. Los planos finales de los troqueles son liberados por los ingenieros de CAD/herramentales de Balford antes de la fabricación.
Diseño de troqueles de estampado — respuestas a las preguntas de los compradores
¿Qué archivos debo enviar para la revisión del diseño del troquel?
Los planos en PDF, archivos DXF/DWG, STEP o modelos 3D son los formatos más adecuados. Indique la calidad del material y el espesor, el volumen anual, el nivel de PPAP y cualquier tolerancia crítica o nota sobre el acabado superficial. Los datos faltantes se convierten en una breve lista de confirmación en lugar de suposiciones.
¿Cuánto tiempo se tarda en realizar un DFM y una cotización?
Balford normalmente responde en el plazo de un día hábil para piezas estampadas estándar; las piezas de embutición profunda complejas de varias etapas pueden requerir un día adicional para el concepto de utillaje. El diseño y la fabricación de matrices suelen requerir de 15–30 días tras la confirmación del pedido.
¿Diseñan y fabrican el troquel internamente?
Sí. La secuencia de corte o de embutición, la estructura del troquel, la selección del acero para utillaje y la lista de materiales (BOM) son preparados por los ingenieros de troqueles de Balford, y el utillaje se mecaniza, ensambla y prueba en nuestro propio taller de utillaje. Únicamente se subcontrata el electroerosionado por hilo lento (slow-wire EDM), y solo para detalles especiales.
¿Puede revisar piezas que requieren embutición profunda en varias etapas?
Sí. El embutido profundo en varias etapas es una capacidad fundamental de Balford para carcasas de válvulas solenoides, carcasas de sensores y piezas de motor. La revisión define cada reembutido, verifica el adelgazamiento acumulado y señala el recocido intermedio cuando es necesario.
¿Ofrece muestras y documentación PPAP?
Sí. Los troqueles se prueban en las prensas de producción de Balford, las primeras piezas se inspeccionan internamente, y se puede preparar documentación alineada con PPAP junto con datos IMDS para números de pieza de automoción.
¿Y si mi pieza no es apta para el estampado o la embutición profunda?
La revisión lo indicará directamente y sugerirá una alternativa: mecanizado CNC, fabricación de chapa metálica o un cambio de diseño que haga que la pieza sea conformable. No forzamos piezas hacia un proceso que va a fallar.
Comience con una revisión DFM gratuita
Envíe su plano y el volumen objetivo — el equipo de ingeniería de troqueles y ventas de Balford normalmente responde en un plazo de 24 horas con una opinión de viabilidad y una cotización de producción.