Capacidad y equipos
Cómo la lista de máquinas se convierte en rutas de proceso: Diseño de fresado CNC para piezas metálicas a medida, Curvado de tubos CNC: radio, espesor de pared y retroceso elástico, mecanizado por electroerosión de hilo y fabricación de sus piezas mecanizadas a medida.
Lista de maquinaria y equipos
Las cifras que los compradores solicitan primero: hasta 350 t, embutición profunda hasta Ø250 mm, utillaje de transferencia, progresivo y de embutición profunda, y un taller de utillaje propio completo que mecaniza, corta por electroerosión de hilo y suelda sus propios troqueles — con un horno pequeño para reparaciones de emergencia de troqueles y el tratamiento térmico en serie gestionado por socios auditados.
Capacidad de conformado y prensado
| Concepto | Especificación | Estado |
|---|---|---|
| Capacidad de prensa | hasta 350 t | En planta |
| Diámetro máximo de embutición profunda | Ø250 mm | En planta |
| Estampación con prensa de transferencia | Utillaje de transferencia multiestación, pieza transportada entre estaciones | En planta |
| Estampación con troquel progresivo | Utillaje de alto volumen para fleje con banda portadora | En planta |
| Troqueles compuestos, de corte y de doblado | Arandelas, tapas, soportes y piezas conformadas de chapa metálica | En planta |
| Etapas de embutición profunda | Embutición multietapa con recocido entre etapas cuando sea necesario | En planta |
| Materiales | Acero al carbono, acero inoxidable, latón, cobre, aluminio, aleaciones especiales | En planta |
| Detalle de la lista de prensas | Número de prensas por rango de tonelaje y tamaños de mesa | Disponible a petición |
Equipos de taller de utillajes
| Equipo | Función en la fabricación de troqueles | Estado |
|---|---|---|
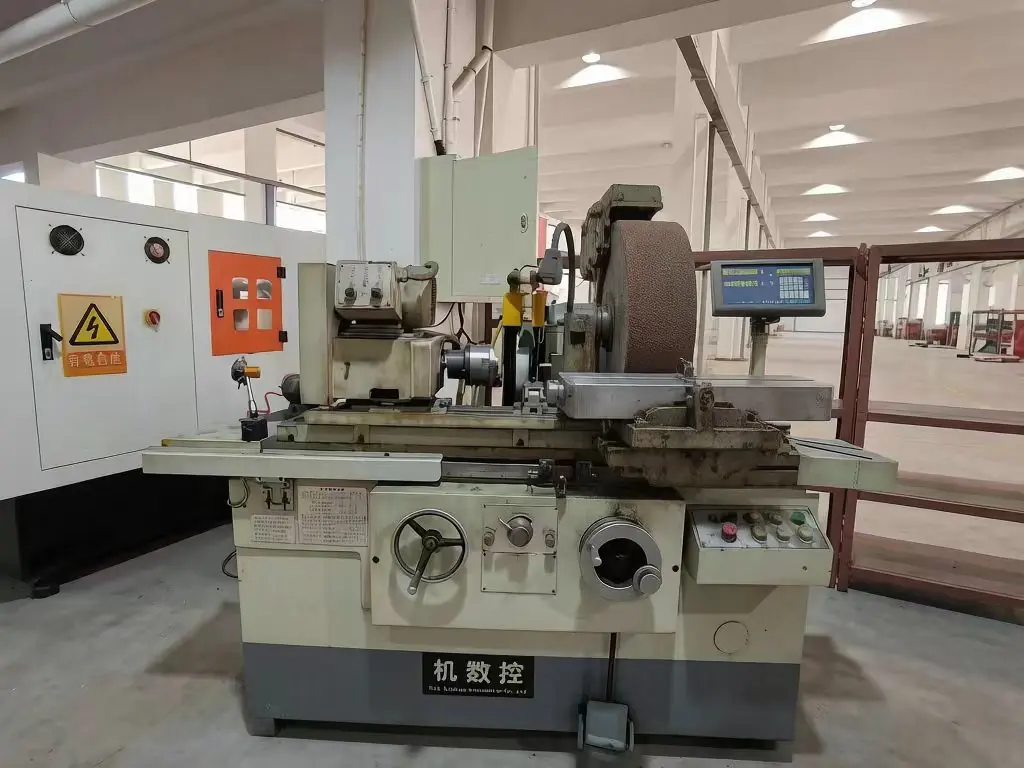
| Rectificadoras cilíndricas interiores/exteriores | Rectificado a medida final de componentes redondos de troquel, punzones, pilotos, pines de núcleo y casquillos | En planta |
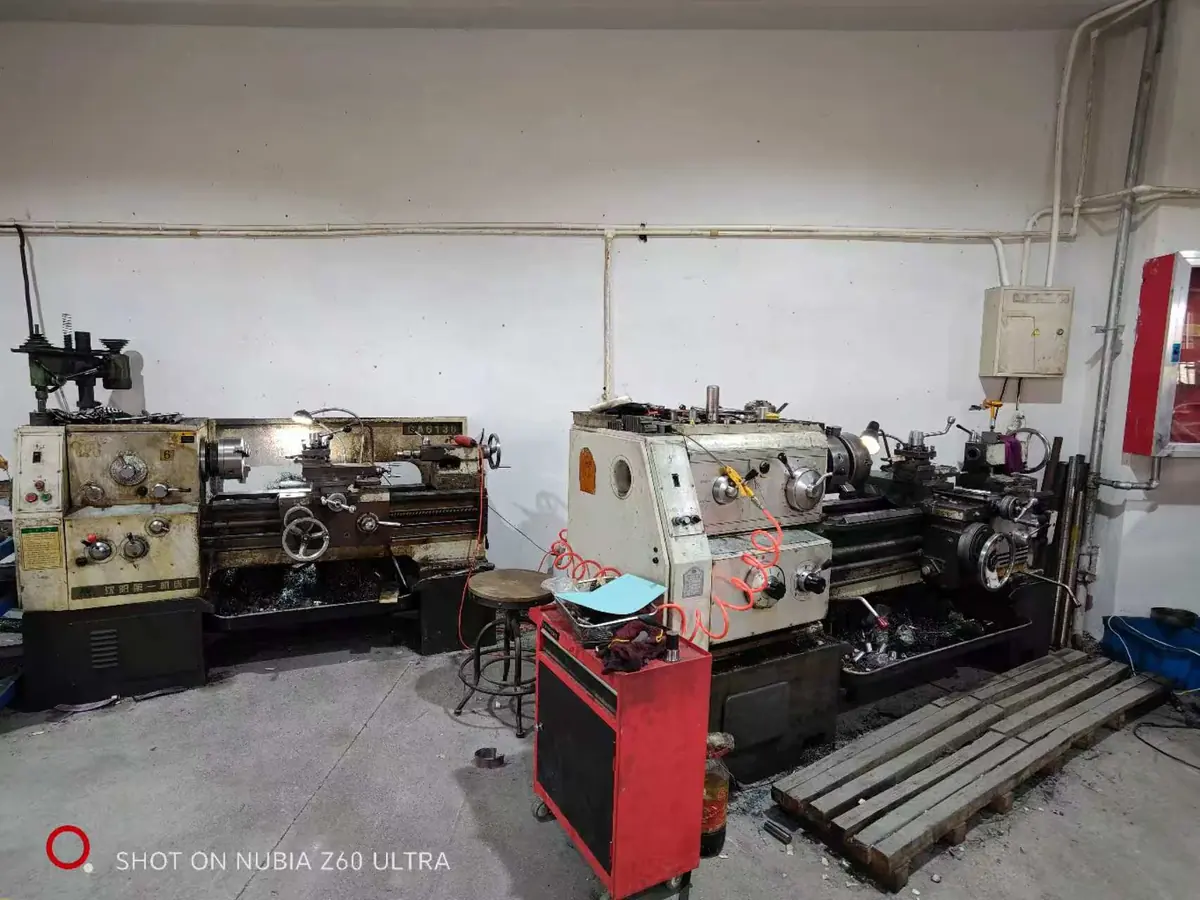
| Tornos paralelos (3 unidades) | Torneado de preformas de punzones, pines expulsores, columnas guía y componentes de utillaje | En planta |
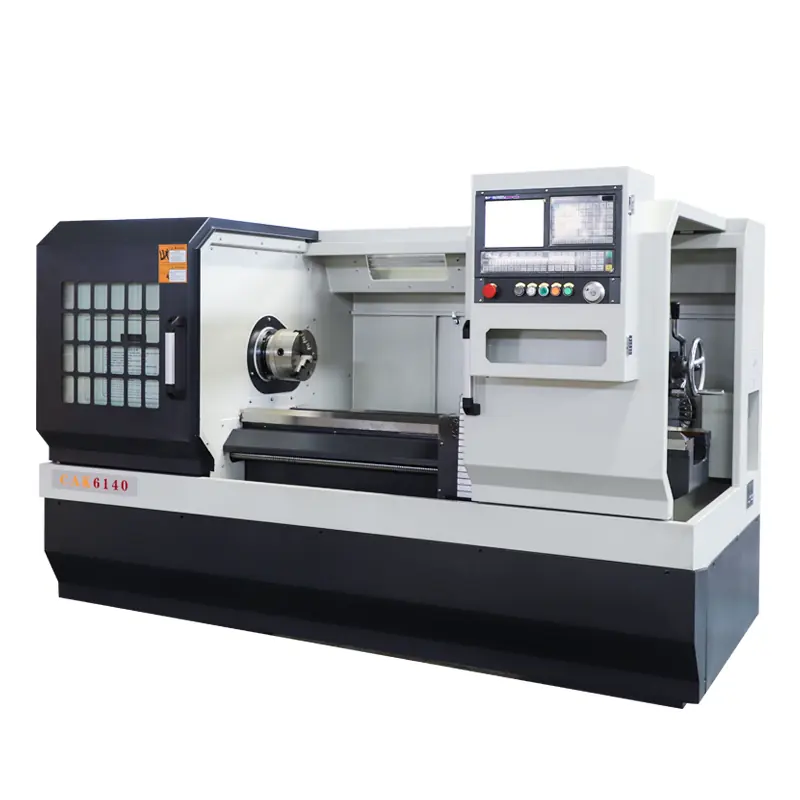
| Torno CNC (1 unidad) | Componentes torneados de precisión para conjuntos de troqueles y moldes | En planta |
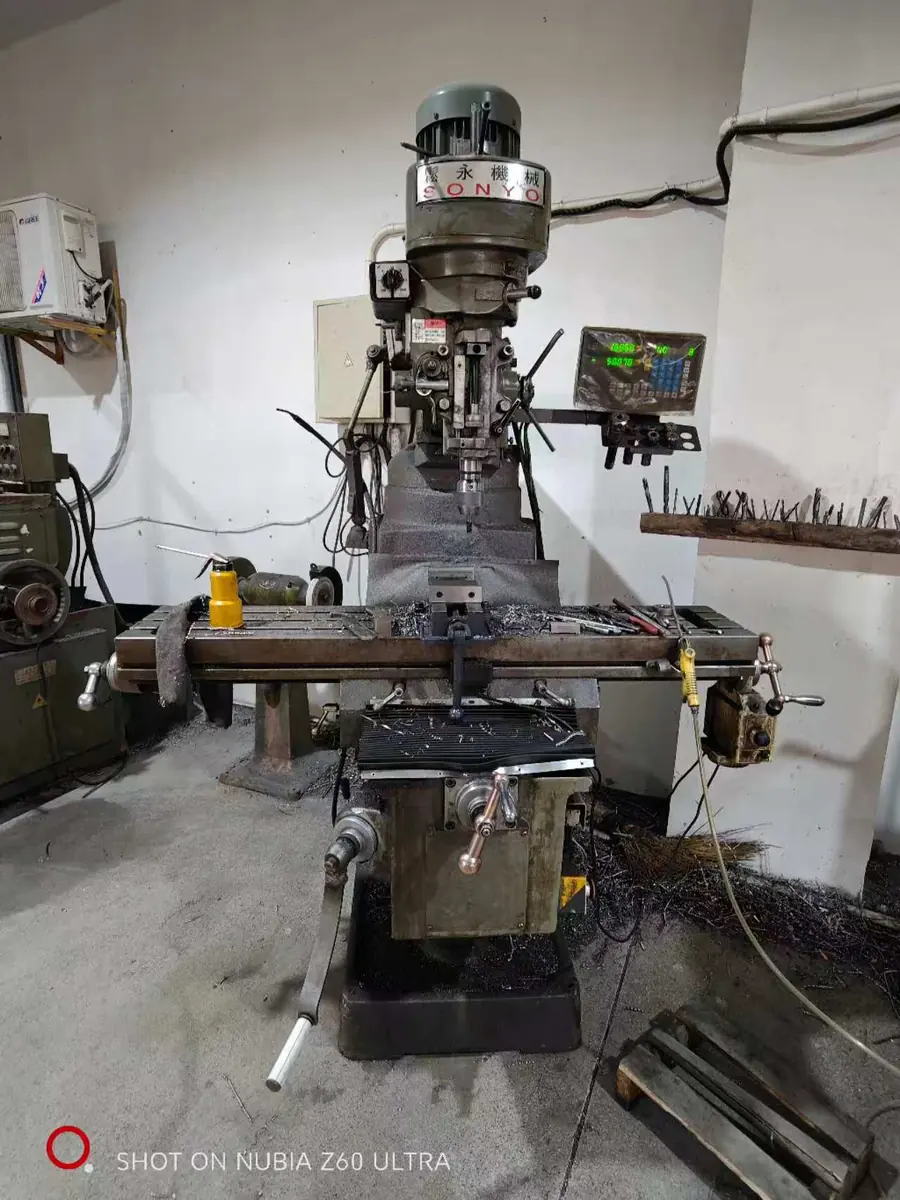
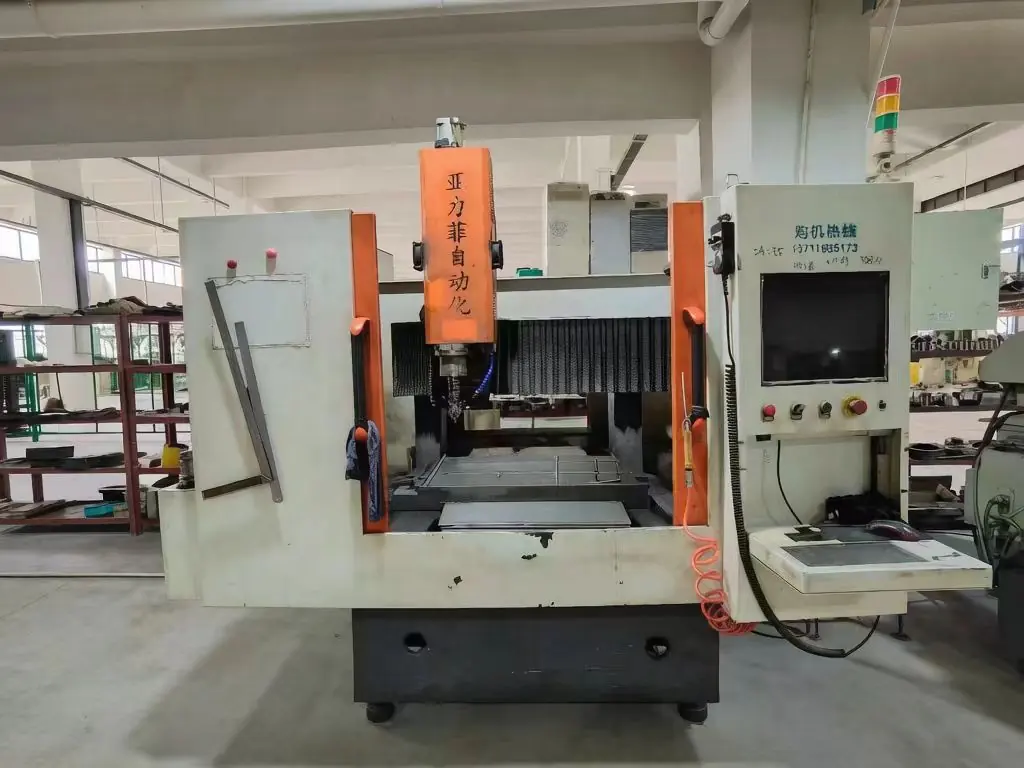
| Fresadoras CNC | Placas de troquel, cajeados, cavidades y elementos de montaje en aceros endurecidos y preendurecidos | En planta |
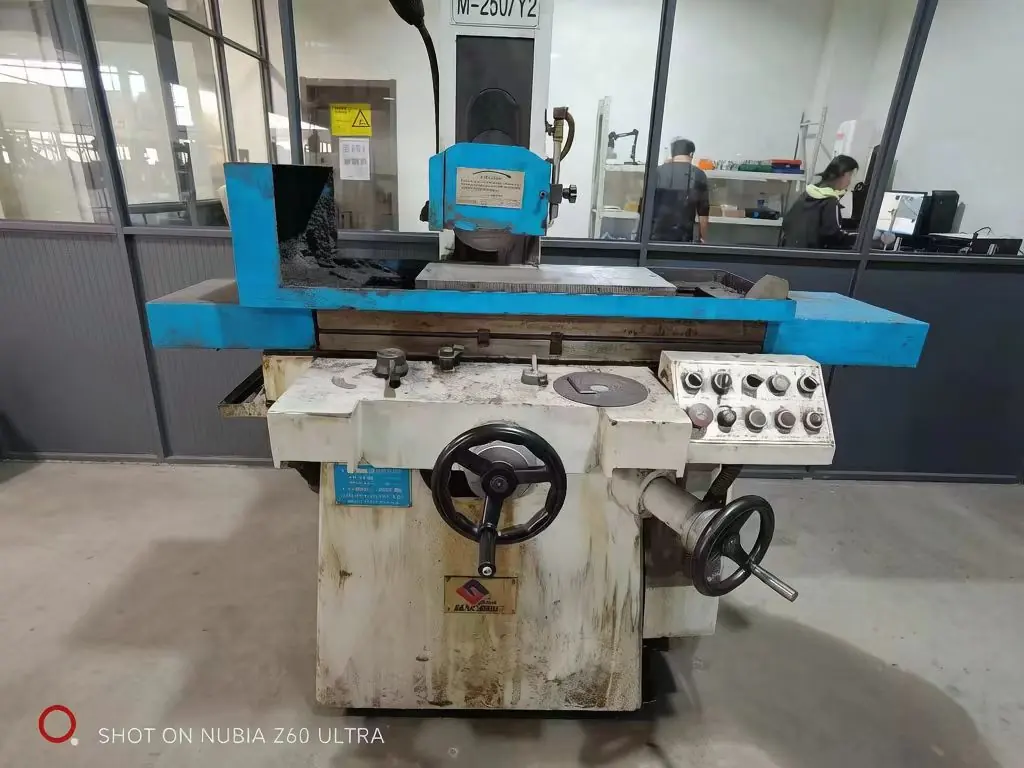
| Rectificadora plana de precisión | Rectificado plano de placas de troquel, extractores e insertos con paralelismo estricto | En planta |
| Rectificadora plana grande | Placas de troquel grandes y cuerpos de utillaje que no caben en máquinas estándar | En planta |
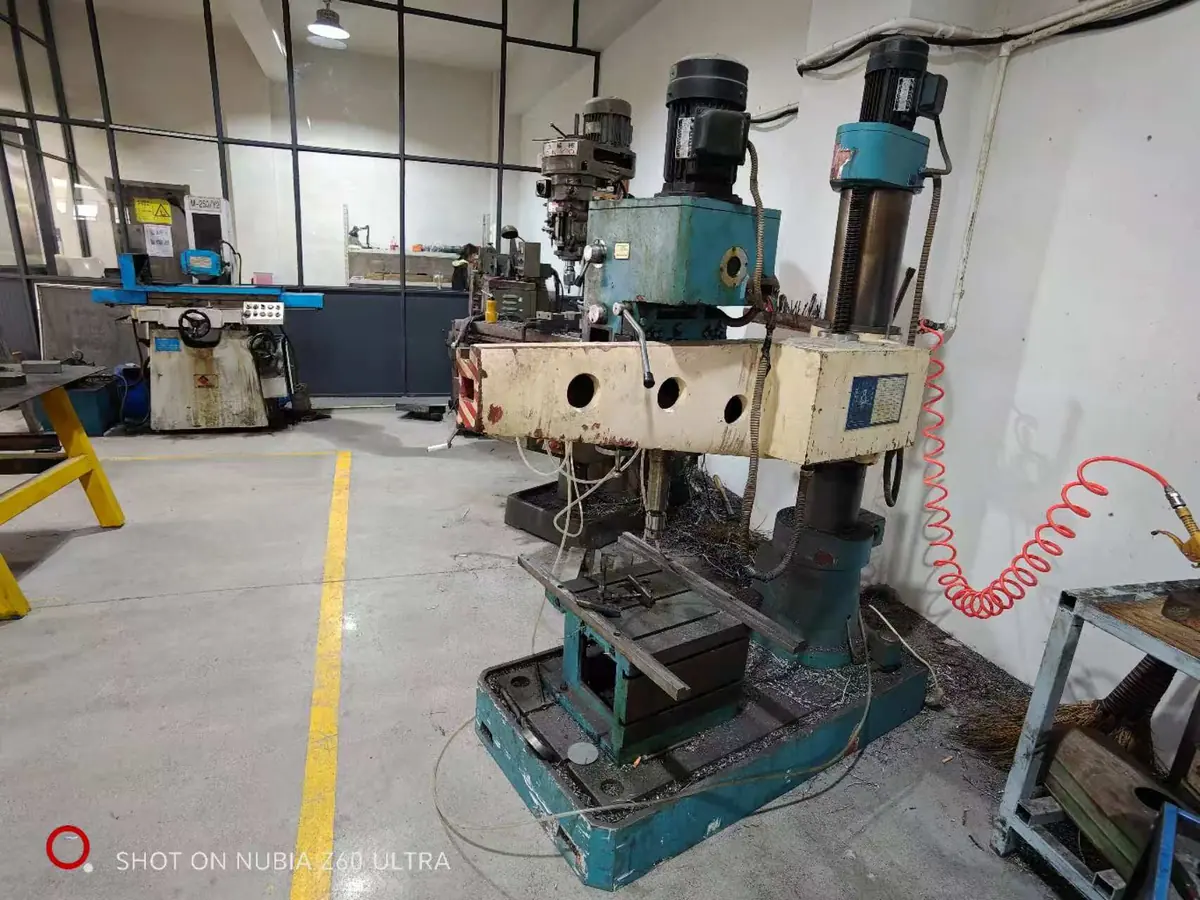
| Taladradoras | Agujeros para pasadores, tornillos y líneas de agua en conjuntos de troquel y dispositivos de fijación | En planta |
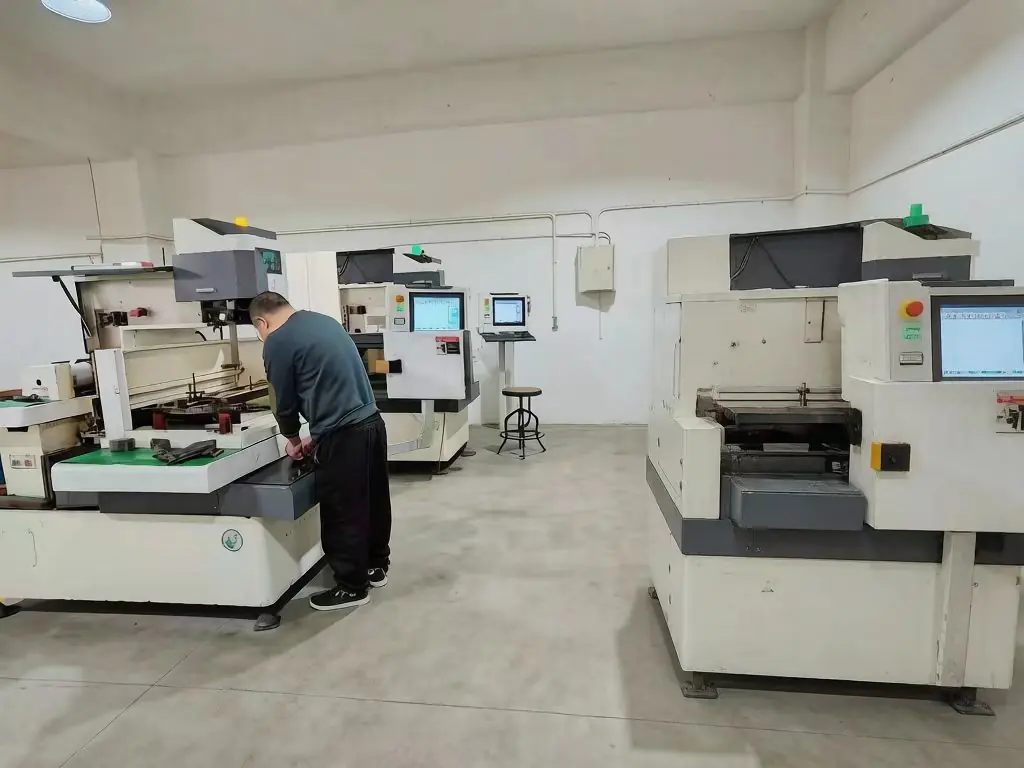
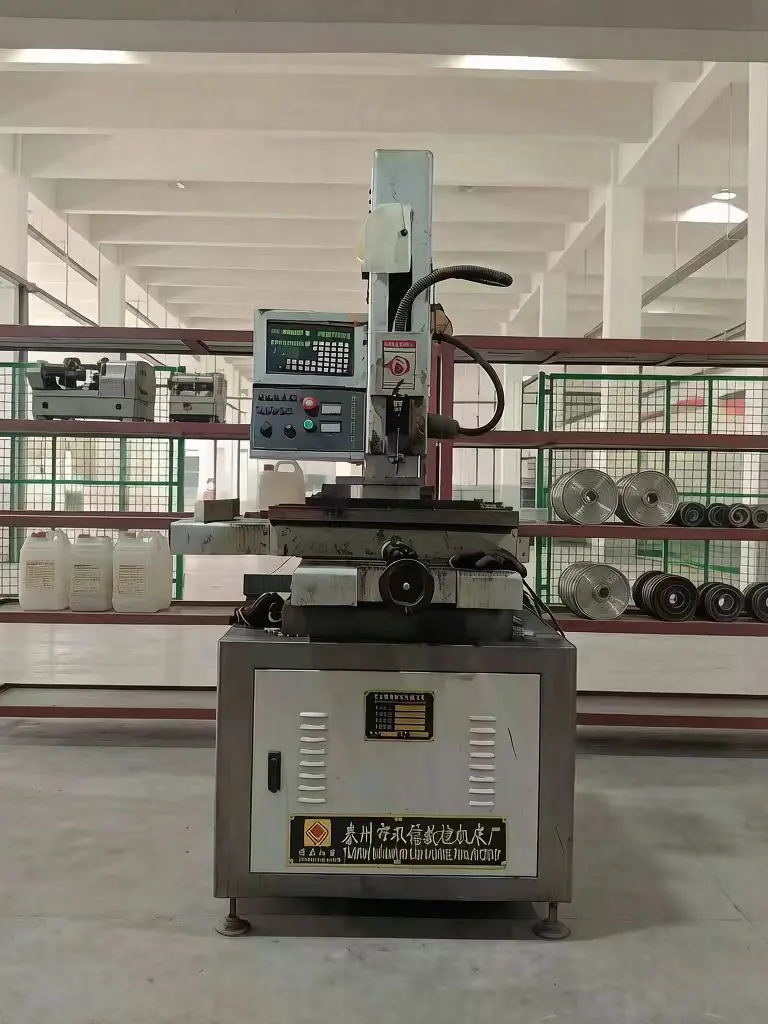
| Electroerosión por hilo de velocidad media (5 unidades) | Aberturas de troquel, perfiles de punzón y secciones contorneadas | En planta |
| Electroerosión por hilo de alta velocidad (1 unidad) | Desbaste y corte de venteos o ranuras donde la exigencia de acabado es menor | En planta |
| Perforado por electroerosión (EDM) / perforadora | Taladros de inicio para electroerosión por hilo y taladros pequeños profundos de precisión | En planta |
| Electroerosión por hilo lenta | Acabado ultrafino y detalles de troquel críticos de conicidad | Proveedor externo |
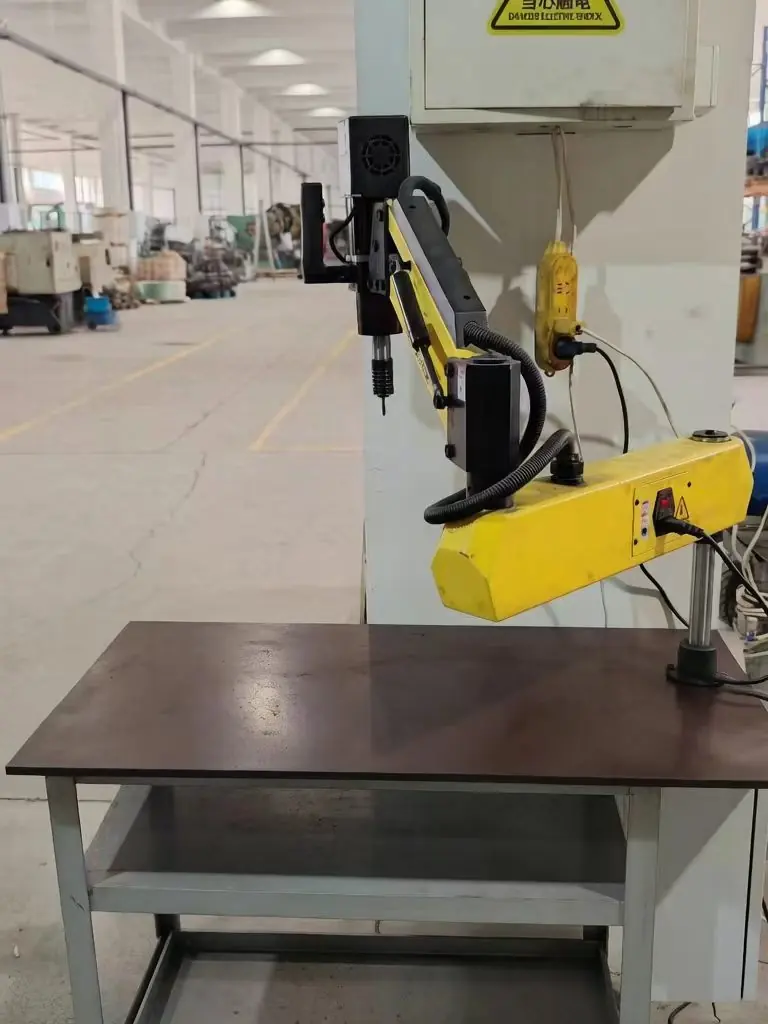
| Roscadoras automáticas | Roscado de placas de troquel, separadores y piezas con paso y profundidad constantes | En planta |
| Soldadora en frío para troqueles | Reparación por soldadura en frío de desgaste, desportilladuras y rayaduras en troqueles sin distorsión térmica | En planta |
| Soldadora de arco de argón (TIG) | Recargue de bordes desgastados y reparación de acero para herramientas con aporte térmico controlado | En planta |
| Amoladoras neumáticas para troqueles | Acabado en banco y a mano de radios, acuerdos y superficies de embutición | En planta |
| Desmagnetizador | Eliminación del magnetismo residual después de rectificado y electroerosión | En planta |
| Horno de tratamiento térmico (pequeño) | Templado y revenido de emergencia de componentes de troquel para poder finalizar una reparación in situ | En planta (uso de emergencia) |
| Tratamiento térmico por lotes de troqueles y herramientas | Templado y revenido de componentes de troquel, con documentación de dureza y microestructura que se nos entrega | Proveedor externo |
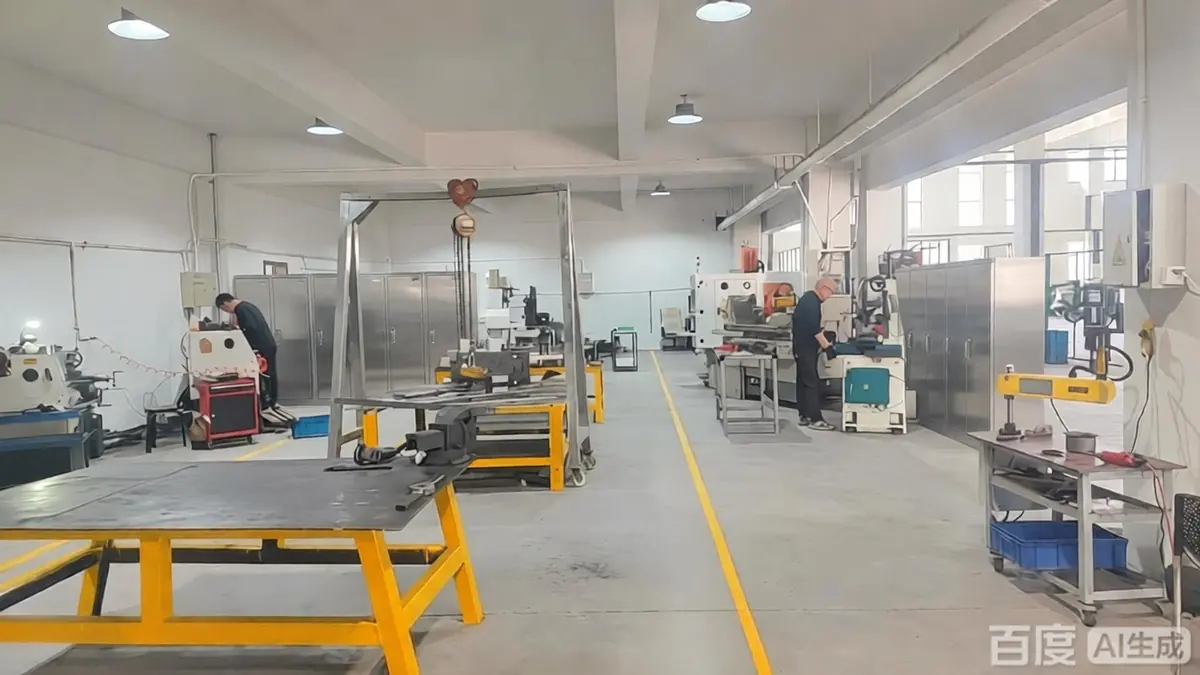
El taller de utillaje, fotografiado
Todas las máquinas de la tabla anterior están en el propio taller de utillaje de Balford en Zhuji, Zhejiang. Las fotografías de abajo se tomaron en nuestra planta de producción; este es el equipo con el que se construyen, mantienen y reparan sus troqueles.
Acabado y operaciones secundarias
| Operación | Dónde se realiza | Por qué es importante |
|---|---|---|
| Desbarbado y matado de aristas | En planta | Manipulación segura, adherencia del recubrimiento y superficies de contacto limpias |
| Roscado (en troquel o secundario) | En planta | Control del paso y la profundidad de rosca sin volver a fijar la pieza |
| Torneado y fresado CNC | En planta | Caras de sellado, asientos de rodamiento y concentricidad tras el embutido |
| Rectificado (taller de utillajes) | En planta | Placas de troquel, punzones y componentes de utillaje a cota final |
| Temple y revenido (piezas de producción) | Externalizado — proveedor homologado | Dureza y tenacidad tras el conformado, con certificados devueltos a nosotros |
| Recocido y alivio de tensiones (piezas de producción) | Externalizado — proveedor homologado | Restaura la ductilidad entre etapas de embutido |
| Desmagnetización (piezas de producción) | Externalizado — proveedor homologado | Controla el magnetismo residual en piezas de solenoide y sensor |
| Tratamiento térmico de emergencia para troquel | En planta (horno pequeño) | Permite finalizar la reparación de un troquel en nuestras instalaciones sin esperar a un proveedor externo |
| Pasivado (acero inoxidable) | Externalizado — proveedor homologado | Restaura la resistencia a la corrosión tras el embutido y el mecanizado |
| Electropulido | Subcontratado — proveedor homologado | Elimina picos superficiales y mejora la limpieza |
| Recubrimientos electrolíticos: zinc, zinc-níquel, níquel, cromo | Subcontratado — proveedor homologado | Protección contra la corrosión y superficies conductoras o decorativas |
| Fosfatado y decapado | Subcontratado — proveedor homologado | Pretratamiento para adhesión o conformado posterior |
| Recubrimiento en polvo y pintura | Piezas grandes de chapa: en planta (cabina manual). Piezas pequeñas: subcontratado — proveedor homologado | Color, durabilidad y aislamiento eléctrico |
| Recubrimiento electroforético (e-coat) | Subcontratado — proveedor homologado | Protección contra la corrosión y cobertura uniforme de bordes |
Equipos de medición e inspección
| Instrumento | Qué verifica | |
|---|---|---|
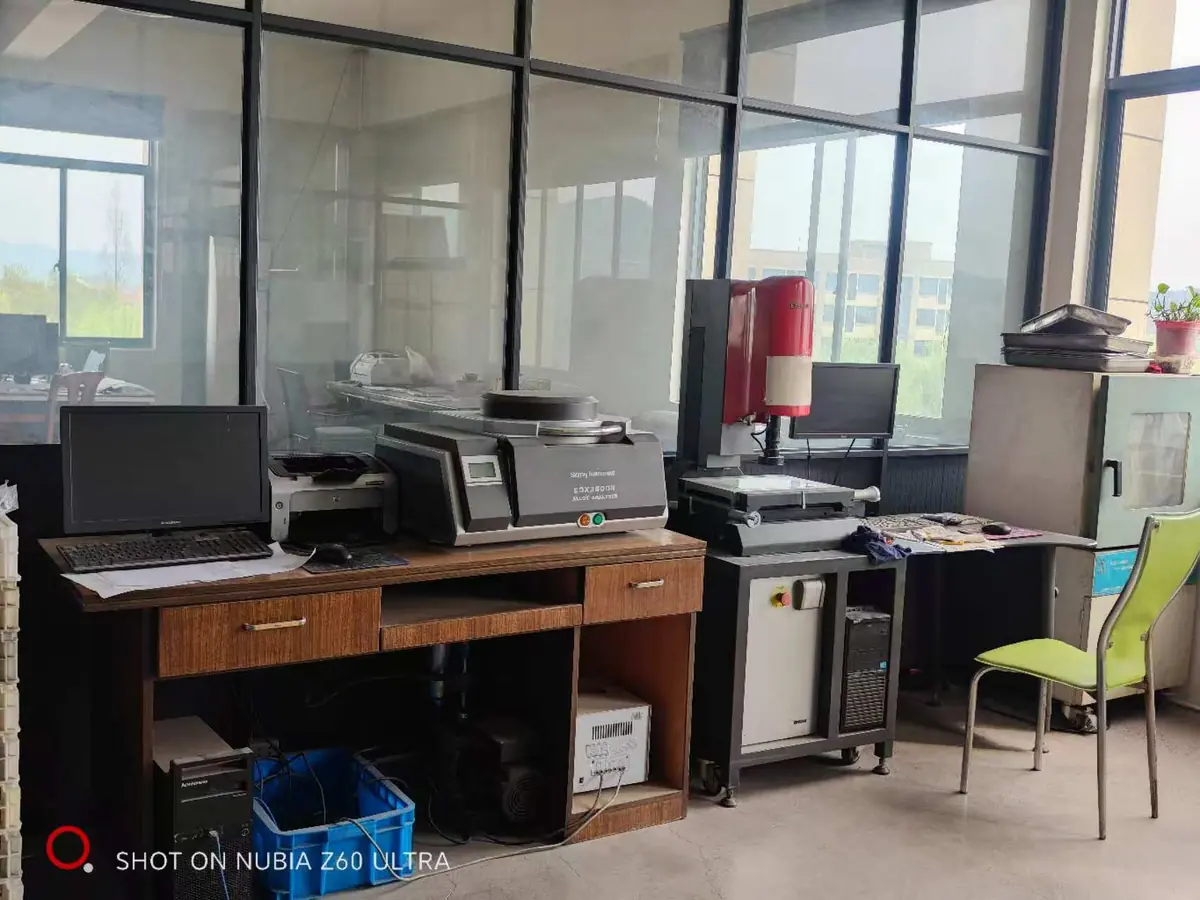
| Proyector óptico de medición 2.5D (3D Family) | Perfil, radio, ángulo y forma en zonas embutidas y estampadas | |
| 1 unidad | Verificación dimensional rápida de pieza completa en componentes pequeños | En servicio |
| Medidor de altura digital, resolución de 0.001 mm | Alturas, escalones y caras de referencia | En servicio |
| Rugosímetro portátil | Ra / Rz en caras de sellado y superficies mecanizadas | 1 unidad |
| Durómetro Rockwell | Verificación de dureza después del tratamiento térmico | 1 unidad |
| Cámara de ensayo de niebla salina (modelo 20) | Resistencia a la corrosión en piezas electrodepositadas, pasivadas y recubiertas | 1 unidad |
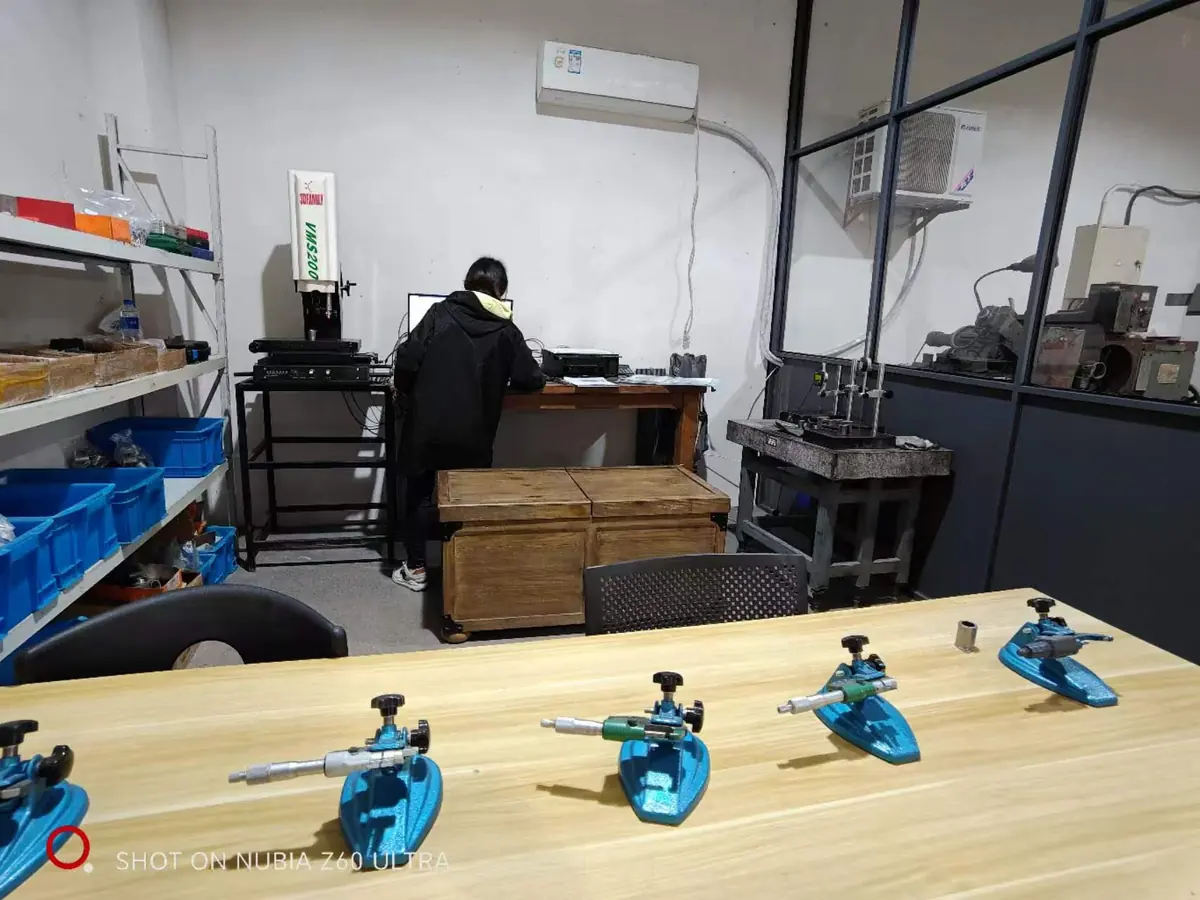
| Micrómetros exteriores | Diámetros exteriores y espesor de pared | 10 unidades — 7 en el rango de 50 mm, 1 en el rango de 100 mm |
| Micrómetros de interiores de tres puntos | Diámetros interiores de barrenos embutidos y casquillos | 5 unidades |
| Calibres de interior y calibres de tapón / pasa-no pasa | Agujeros, ranuras y ajustes de rosca | Juegos completos |
| Calibre de concentricidad | Coaxialidad y desviación en carcasas y casquillos | En servicio |
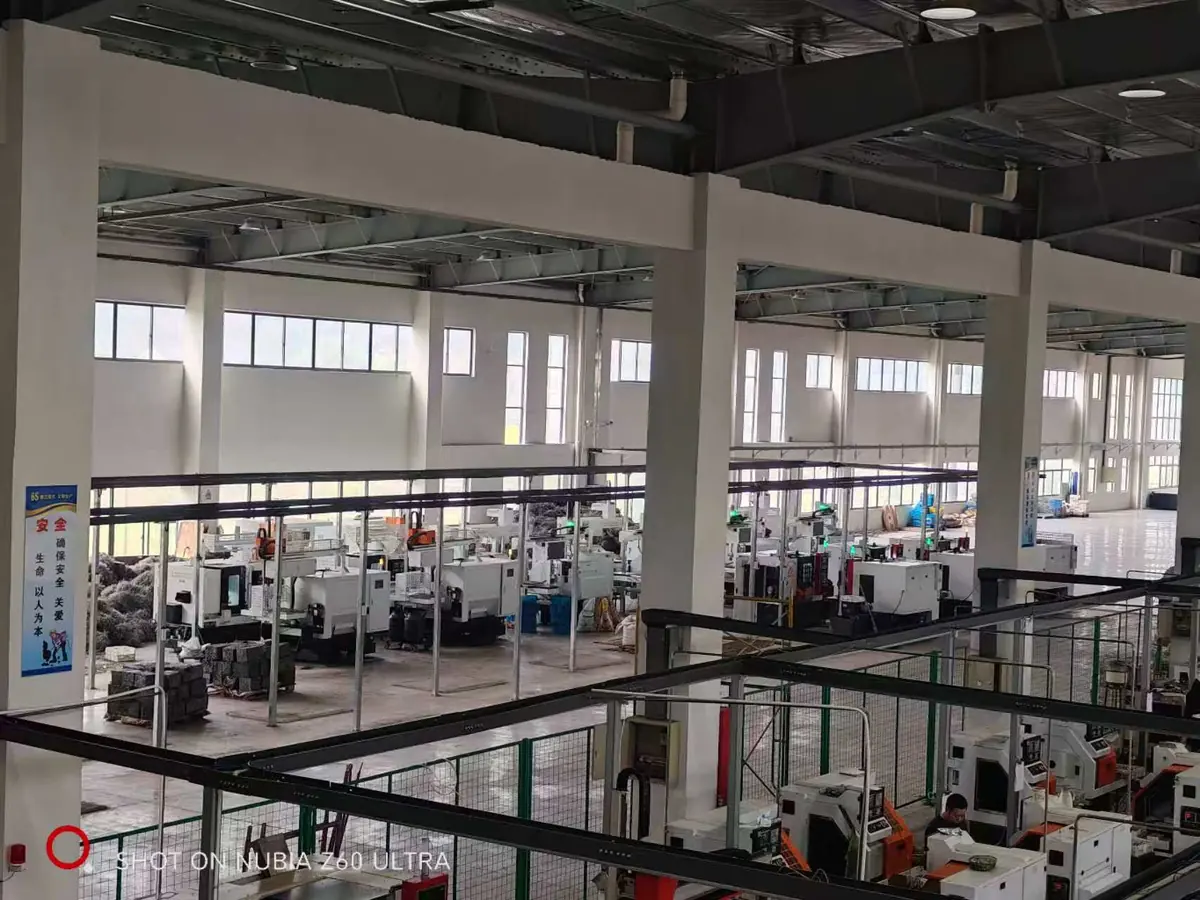
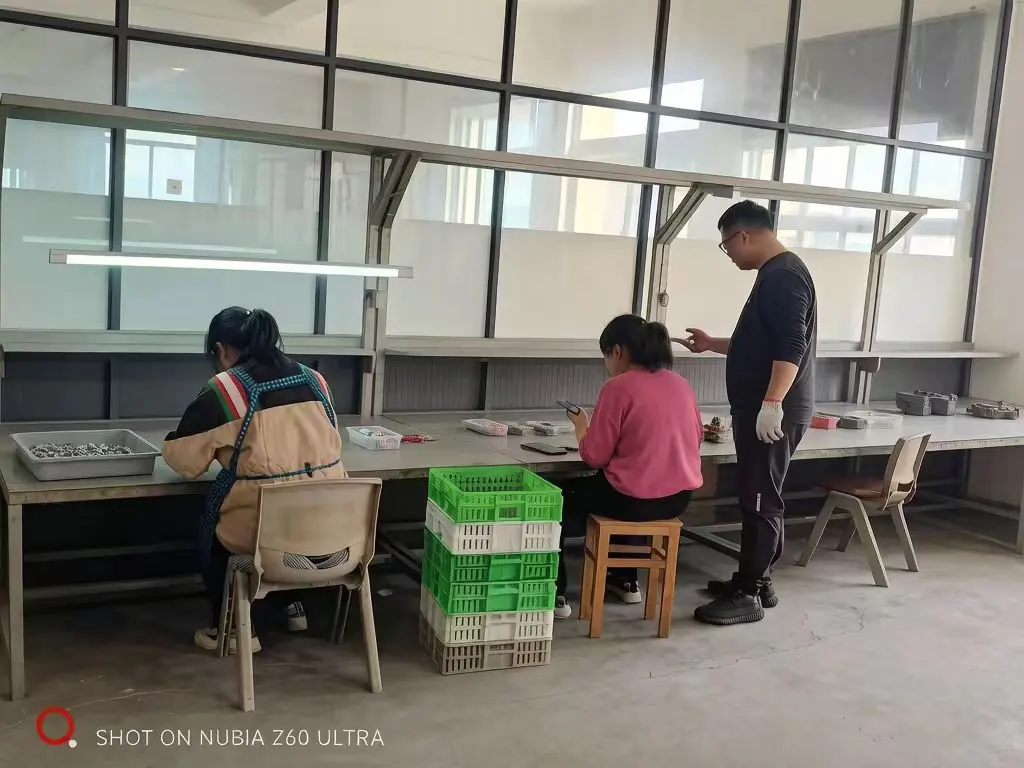
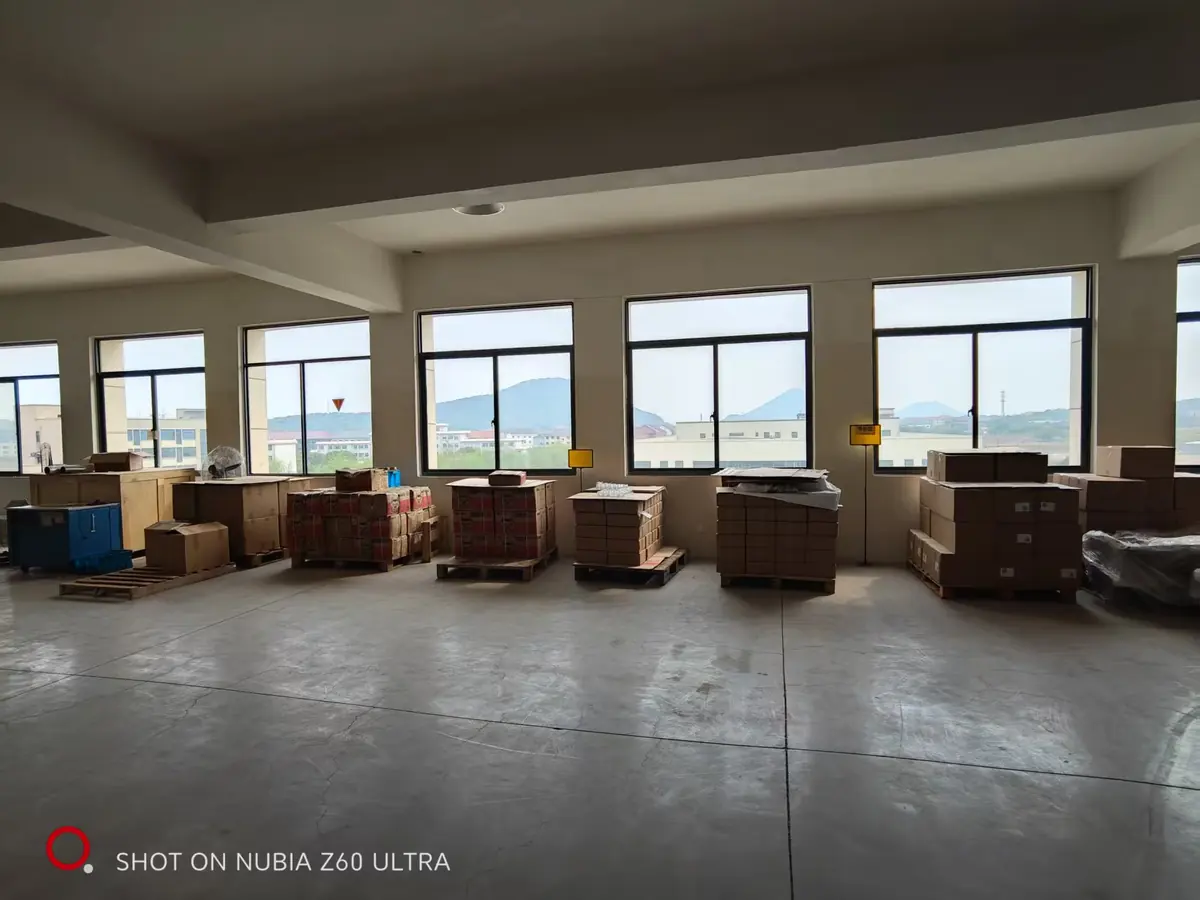
Dentro de la planta: inspección, almacén y expedición
Las áreas por las que pasa un comprador que visita la planta, desde la inspección en proceso hasta el muelle de carga. Los proyectos aprobados pueden coordinar una visita a la planta y verlas en persona.
Preguntas frecuentes
¿Cuál es su tonelaje máximo de prensa?
La capacidad de prensa en Balford llega hasta 350 t, lo que cubre carcasas de embutición profunda y piezas estampadas donde la fuerza de conformado requerida la determina la relación de embutición, el grado del material y el espesor de pared.
¿Cuál es el diámetro máximo que pueden embutir en profundo?
El diámetro máximo de embutición profunda es Ø250 mm. Por encima de eso, el factor limitante suele ser la profundidad de embutición y el material más que la prensa, por lo que la pieza se revisa caso por caso durante el DFM.
¿Qué pasos se subcontratan?
Tratamiento térmico —temple, revenido, recocido, alivio de tensiones y desmagnetización de piezas de producción, más tratamiento térmico en lote de troqueles— y electroerosión de hilo lento, pasivado, electropulido, galvanoplastia, fosfatado, recubrimiento electroforético y pintura. Mecanizado, rectificado, electroerosión de hilo medio y rápido, roscado y soldadura de utillaje se realizan internamente, y se mantiene un horno pequeño en planta para reparaciones de troqueles de emergencia.
¿Puedo visitar el taller o ver los equipos?
Sí. Las listas de equipos, fotos del taller de utillaje y —para proyectos calificados— visitas a planta o recorridos en video por la línea de prensas y el taller de utillaje se pueden coordinar a través del formulario de contacto.
¿Qué equipo de inspección utilizan?
Un proyector óptico de medición 2.5D, un sistema de medición por visión instantánea, un medidor de altura digital con resolución de 0.001 mm, un medidor de rugosidad superficial portátil, un durómetro Rockwell y una cámara de niebla salina modelo 20, complementados con micrómetros exteriores, micrómetros de interiores de tres puntos, calibradores de interior, calibradores de tapón y pasa/no pasa y un medidor de concentricidad.
Equipos de medición e inspección en detalle
Los instrumentos indicados anteriormente se tratan individualmente, con fotografías y el uso de cada uno, en la página del laboratorio de inspección.
Los detalles de metrología, y las tolerancias que puede mantener una carcasa embutida, se tratan en tolerancias de carcasa.
El trabajo de prototipos y series cortas utiliza el extremo inferior de la gama de prensas — vea cómo se utiliza utillaje de una sola operación para la fabricación de prototipos.