Capacità & attrezzature
Come l'elenco macchine si trasforma in cicli di lavorazione: Progettazione di fresatura CNC per componenti metallici su misura, Curvatura tubi CNC: raggio, spessore parete e ritorno elastico, elettroerosione a filo e produzione dei vostri particolari meccanici su misura.
Elenco macchinari & attrezzature
I numeri che gli acquirenti chiedono per primi: fino a 350 t, imbutitura profonda fino a Ø250 mm, stampi transfer, progressivi e per imbutitura profonda, e un reparto attrezzeria interno completo che esegue lavorazioni meccaniche, taglio a filo e saldatura sui propri stampi — con un piccolo forno dedicato alle riparazioni di emergenza degli stampi e trattamenti termici in grandi lotti affidati a partner verificati.
Capacità di formatura e delle presse
| Voce | Specifica | Stato |
|---|---|---|
| Capacità delle presse | fino a 350 t | Interno |
| Diametro massimo di imbutitura profonda | Ø250 mm | Interno |
| Stampaggio con pressa transfer | Stampi transfer multistazione, pezzo trasferito tra le stazioni | Interno |
| Stampaggio con stampi progressivi | Stampi da nastro per grandi volumi con nastro portapezzo | Interno |
| Stampi composti, di tranciatura e piegatura | Rondelle, coppe, staffe e particolari in lamiera formata | Interno |
| Fasi di imbutitura profonda | Imbutitura multistadio con ricottura intermedia dove necessario | Interno |
| Materiali | Acciaio al carbonio, acciaio inossidabile, ottone, rame, alluminio, leghe speciali | Interno |
| Dettaglio elenco presse | Numero di presse per fascia di tonnellaggio e dimensioni del piano di lavoro | Disponibile su richiesta |
Attrezzature officina stampi
| Macchinari | Ruolo nella costruzione di stampi | Stato |
|---|---|---|
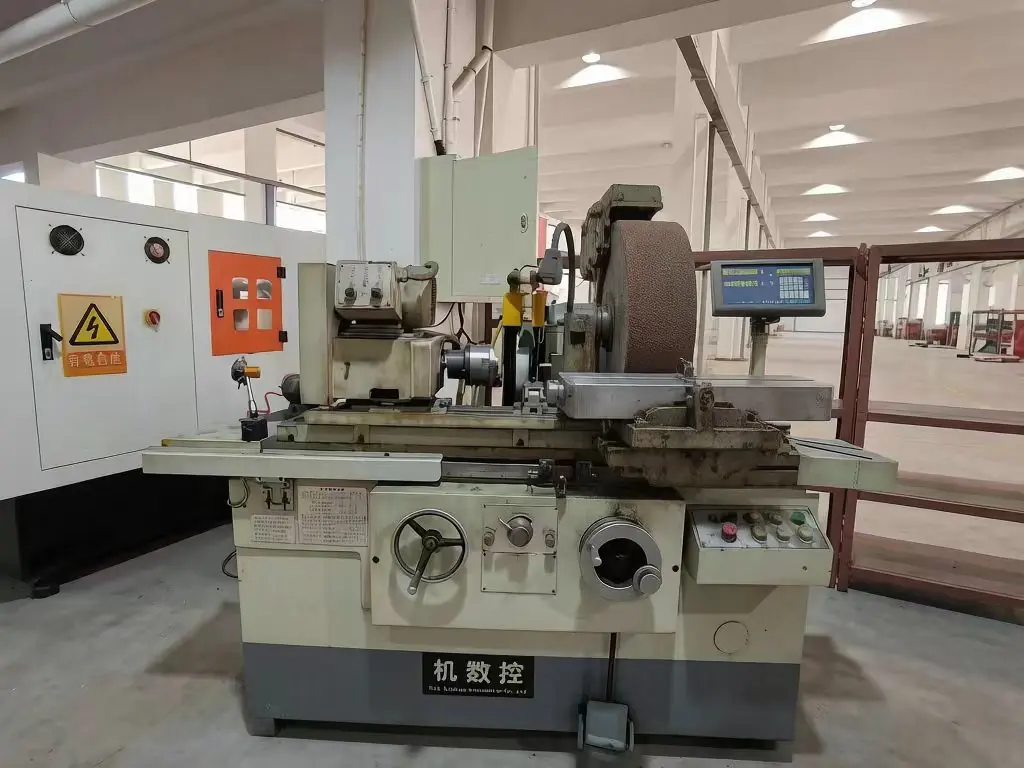
| Rettificatrici cilindriche per interni ed esterni | Rettifica di componenti cilindrici per stampi, punzoni, perni di centraggio, perni di anima e boccole alle dimensioni finali | Interno |
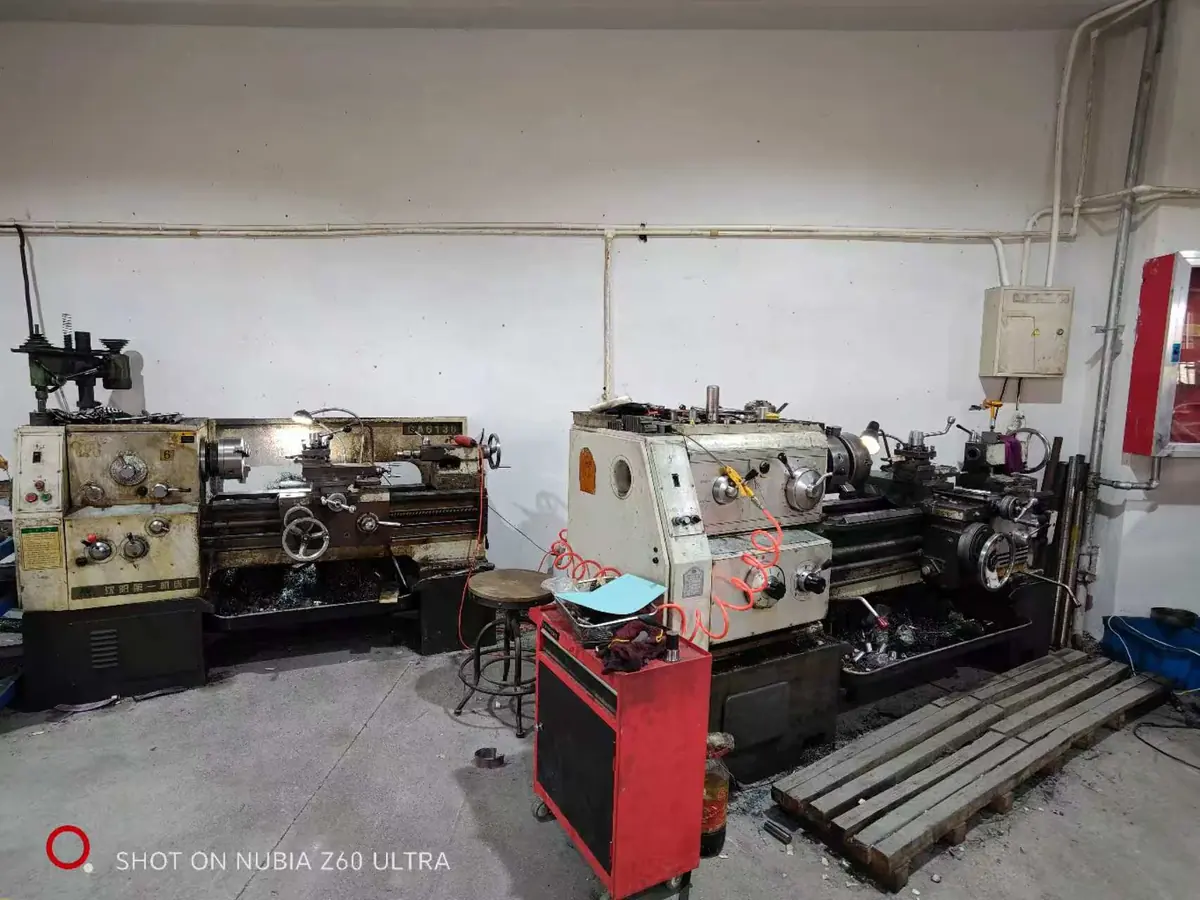
| Torni paralleli (3 unità) | Tornitura di grezzi per punzoni, perni espulsori, colonne di guida e componenti di attrezzeria | Interno |
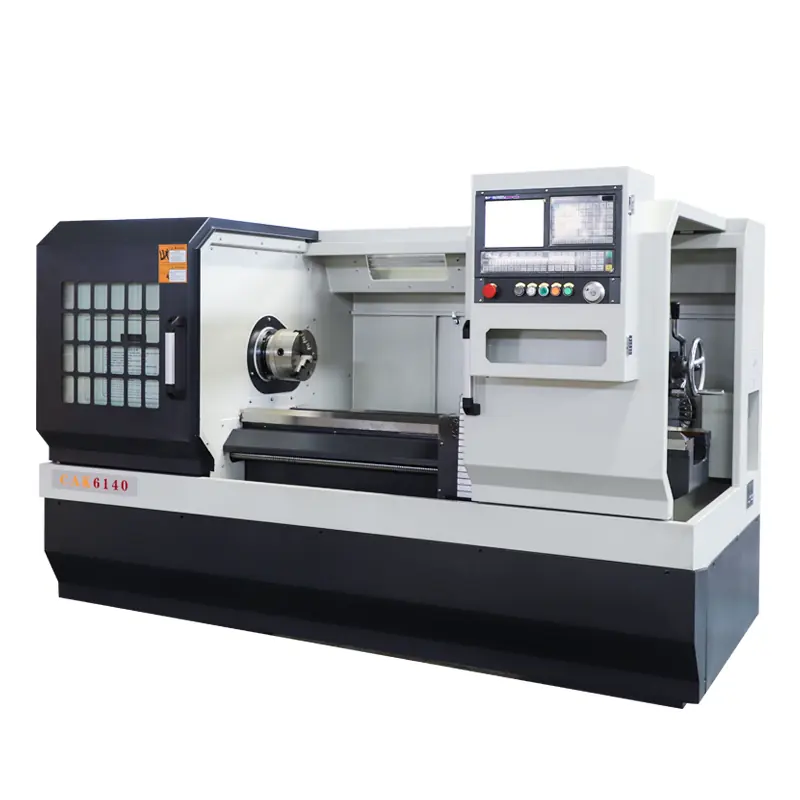
| Tornio CNC (1 unità) | Componenti torniti di precisione per assiemi di stampi trancianti e stampi a iniezione | Interno |
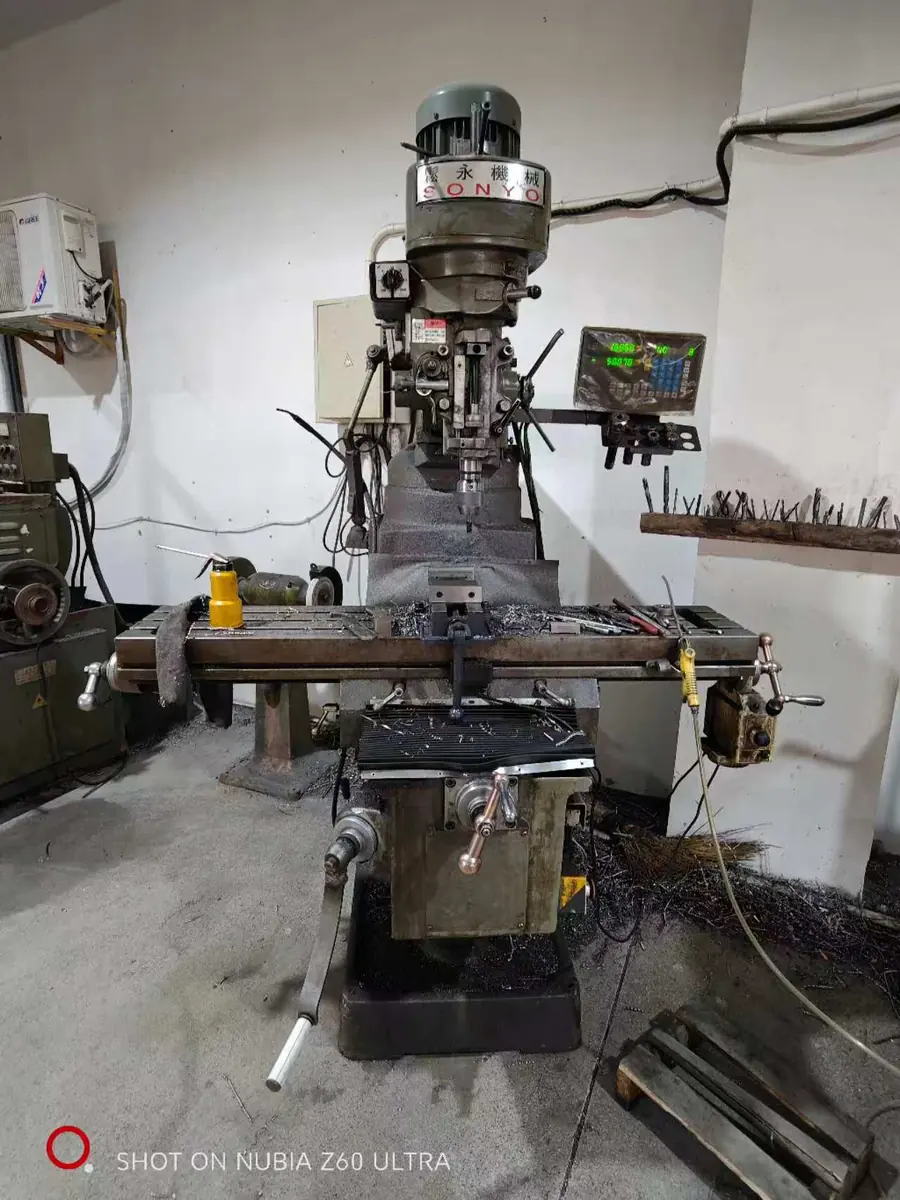
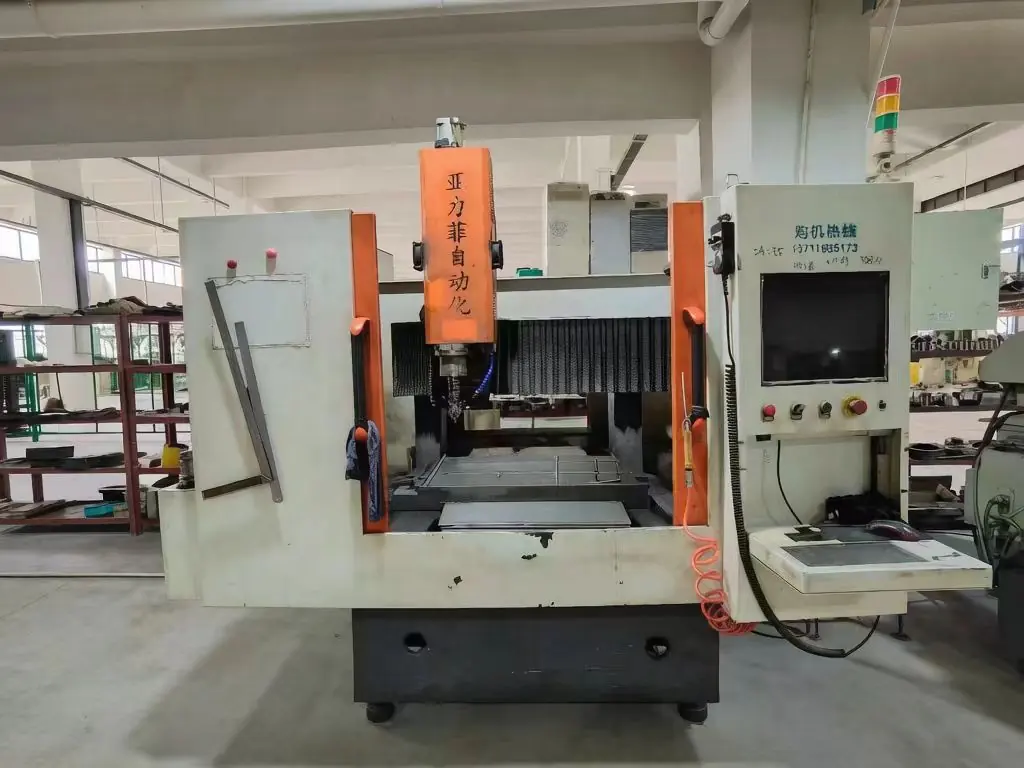
| Fresatrici CNC | Piastre di stampi, tasche, cavità e sedi di montaggio in acciai temprati e pre-temprati | Interno |
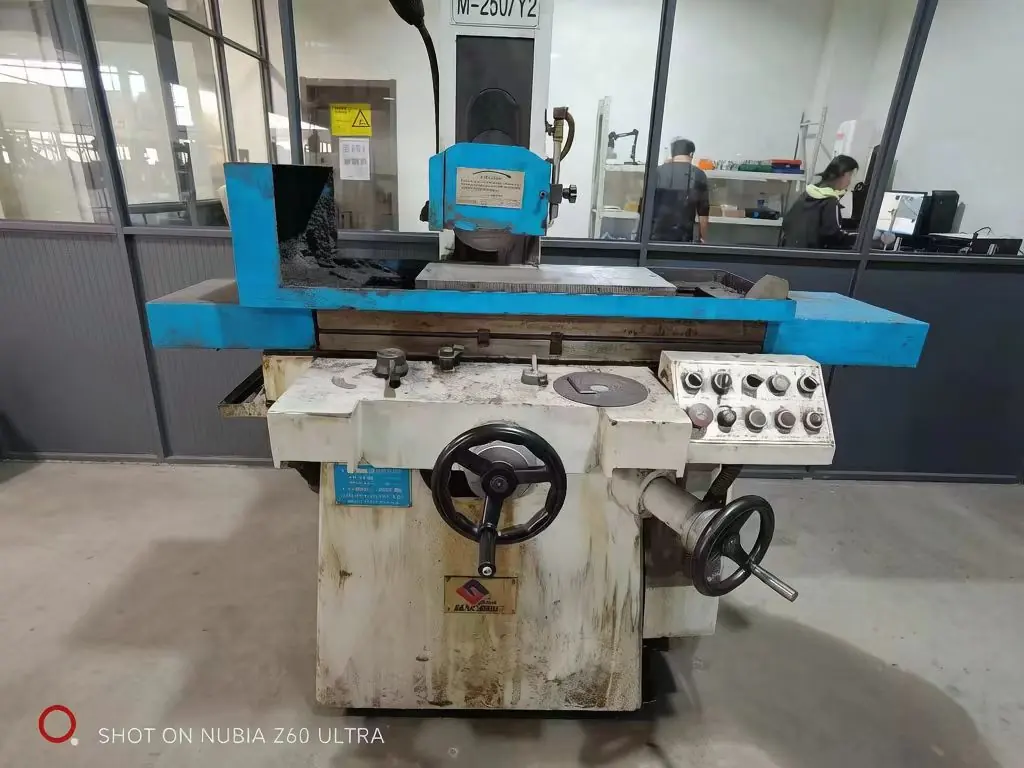
| Rettificatrice piana di precisione | Rettifica piana di piastre di stampi, spogliapezzi e inserti con tolleranze di parallelismo strette | Interno |
| Rettificatrice piana di grandi dimensioni | Piastre di stampi di grandi dimensioni e corpi stampo che non rientrano nelle macchine standard | Interno |
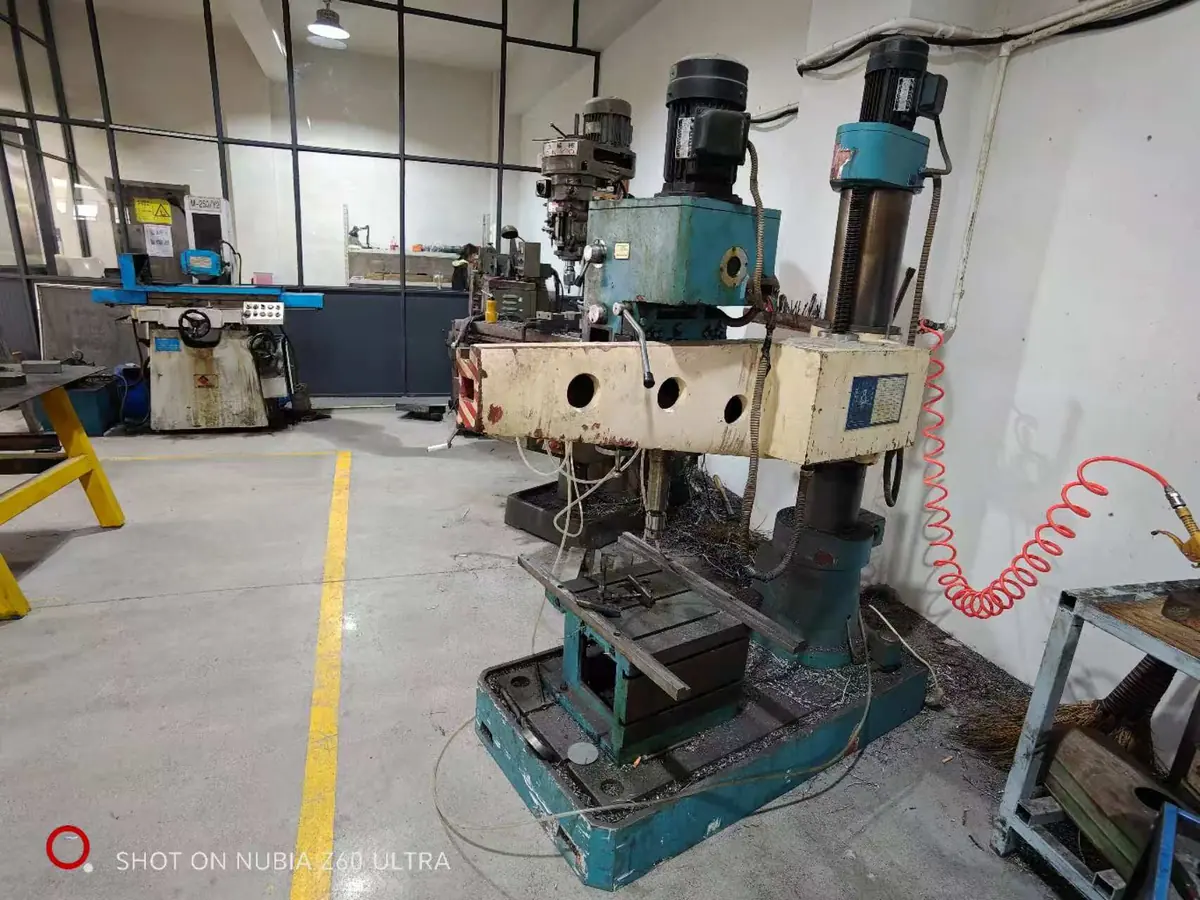
| Foratrici | Fori per spine, viti e canali di raffreddamento su set di stampi e attrezzature | Interno |
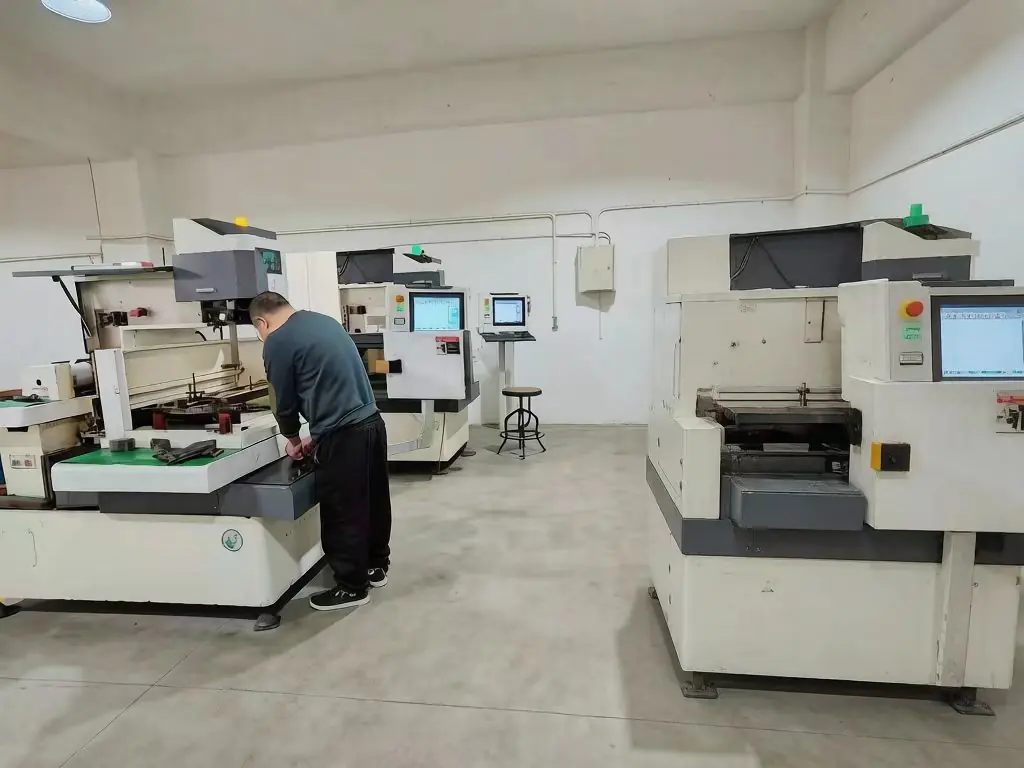
| Elettroerosione a filo a media velocità (5 unità) | Aperture di stampi, profili di punzoni e sezioni sagomate | Interno |
| Elettroerosione a filo ad alta velocità (1 unità) | Sgrossatura e taglio di sfiati o asole dove la finitura richiesta è inferiore | Interno |
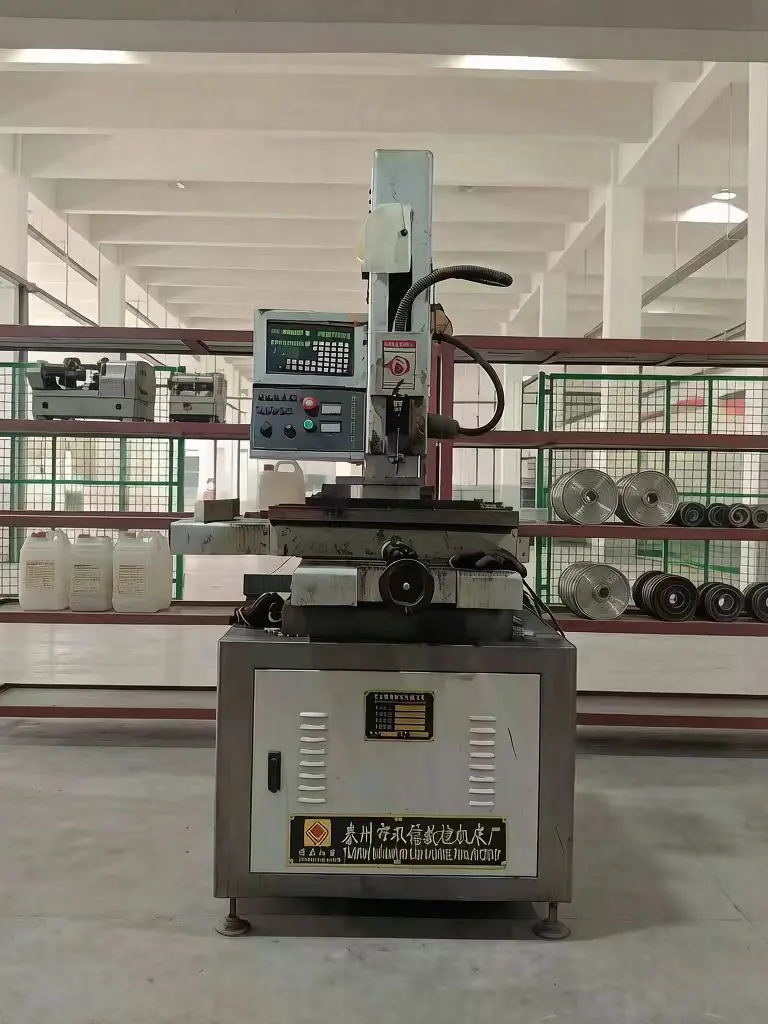
| Foratura EDM / perforatrice a elettroerosione | Fori di avvio per elettroerosione a filo e piccoli fori profondi di precisione | Interno |
| Elettroerosione a filo lento | Finitura ultrafine e dettagli critici per conicità dello stampo | Partner esterno |
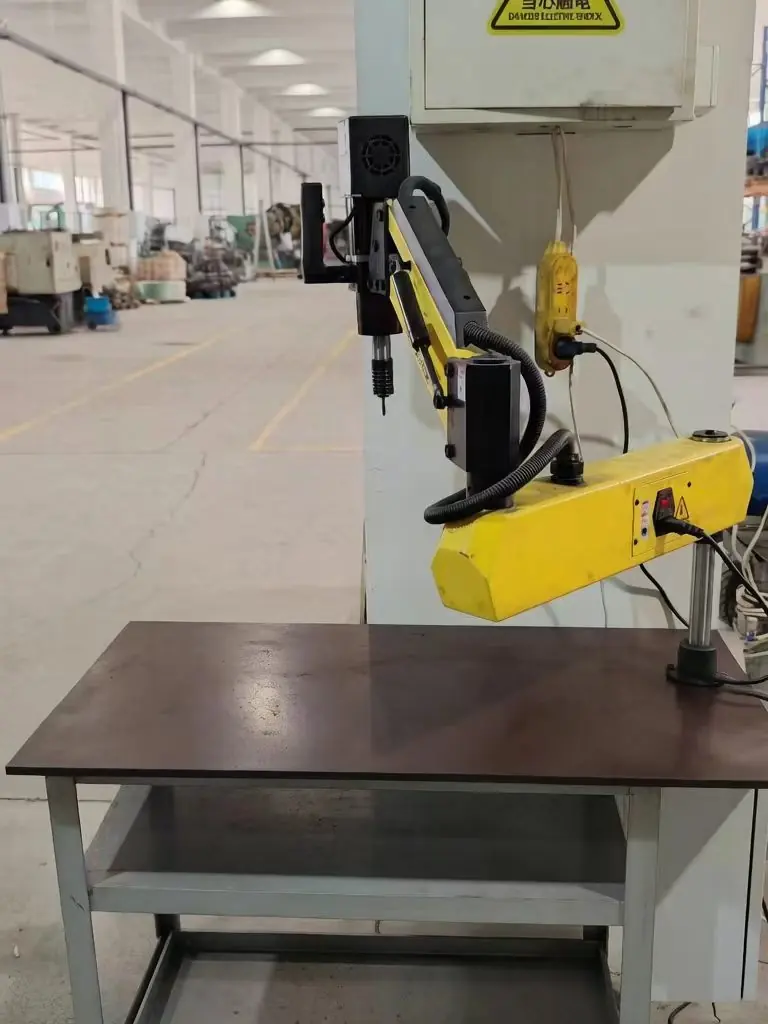
| Maschiatrici automatiche | Filettatura di piastre stampo, spogliatori e particolari con passo e profondità costanti | Interno |
| Saldatrice a freddo per stampi | Riparazione a freddo di usura, scheggiature e graffi dello stampo senza distorsione termica | Interno |
| Saldatrice ad arco in argon (TIG) | Ricostruzione di bordi usurati e riparazione di acciai per utensili con apporto di calore controllato | Interno |
| Smerigliatrici pneumatiche per stampi | Finitura a banco e a mano di raggi, raccordi e superfici di imbutitura | Interno |
| Smagnetizzatore | Rimozione del magnetismo residuo dopo rettifica ed EDM | Interno |
| Forno per trattamento termico (piccolo) | Tempra e rinvenimento di emergenza di componenti dello stampo per completare la riparazione in loco | Interno (uso d'emergenza) |
| Trattamento termico in massa di stampi e utensili | Tempra e rinvenimento di componenti dello stampo, con documentazione di durezza e microstruttura restituita | Partner esterno |
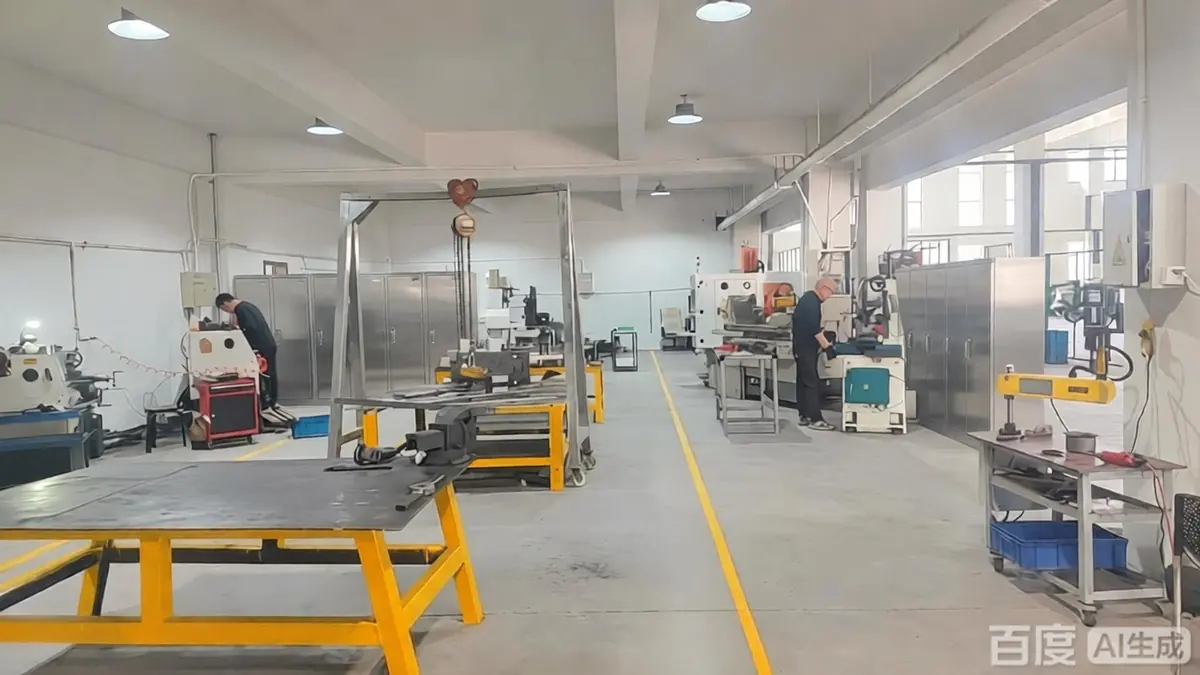
Il reparto stampi, fotografato
Ogni macchina nella tabella precedente si trova nel reparto stampi di Balford. Le fotografie sottostanti sono state scattate nel nostro reparto produttivo — queste sono le attrezzature su cui vengono costruiti, mantenuti e riparati i vostri stampi.
Finitura e operazioni secondarie
| Operazione | Dove viene eseguita | Perché è importante |
|---|---|---|
| Sbavatura e rottura degli spigoli | Interno | Movimentazione sicura, adesione del rivestimento e superfici di accoppiamento pulite |
| Maschiatura (in stampo o secondaria) | Interno | Controllo di passo e profondità della filettatura senza riattrezzaggio |
| Tornitura e fresatura CNC | Interno | Superfici di tenuta, sedi per cuscinetti e concentricità dopo l'imbutitura |
| Rettifica (attrezzeria) | Interno | Piastre stampo, punzoni e componenti attrezzatura alla misura finale |
| Tempra e rinvenimento (particolari di produzione) | In conto terzi — partner qualificato | Durezza e tenacità dopo la formatura, con certificati a noi restituiti |
| Ricottura e distensione (particolari di produzione) | In conto terzi — partner qualificato | Ripristina la duttilità tra le fasi di imbutitura |
| Smagnetizzazione (particolari di produzione) | In conto terzi — partner qualificato | Controlla il magnetismo residuo su particolari per solenoidi e sensori |
| Trattamento termico di emergenza per stampi | Interno (forno piccolo) | Consente di completare la riparazione dello stampo in loco senza attendere un partner |
| Passivazione (acciaio inossidabile) | In conto terzi — partner qualificato | Ripristina la resistenza alla corrosione dopo imbutitura e lavorazione meccanica |
| Elettrolucidatura | Esternalizzato — partner qualificato | Rimuove i picchi superficiali, migliora la pulibilità |
| Placcatura: zinco, zinco-nichel, nichel, cromo | Esternalizzato — partner qualificato | Protezione anticorrosiva e superfici conduttive o decorative |
| Fosfatazione e decapaggio | Esternalizzato — partner qualificato | Pre-trattamento per incollaggio o formatura successiva |
| Verniciatura a polvere e verniciatura a liquido | Grandi particolari in lamiera: internamente (cabina manuale). Piccoli particolari: esternalizzati — partner qualificato | Colore, durabilità e isolamento elettrico |
| Verniciatura elettroforetica (e-coat) | Esternalizzato — partner qualificato | Protezione anticorrosiva e copertura uniforme dei bordi |
Attrezzature di misura e collaudo
| Strumento | Cosa verifica | Quantità |
|---|---|---|
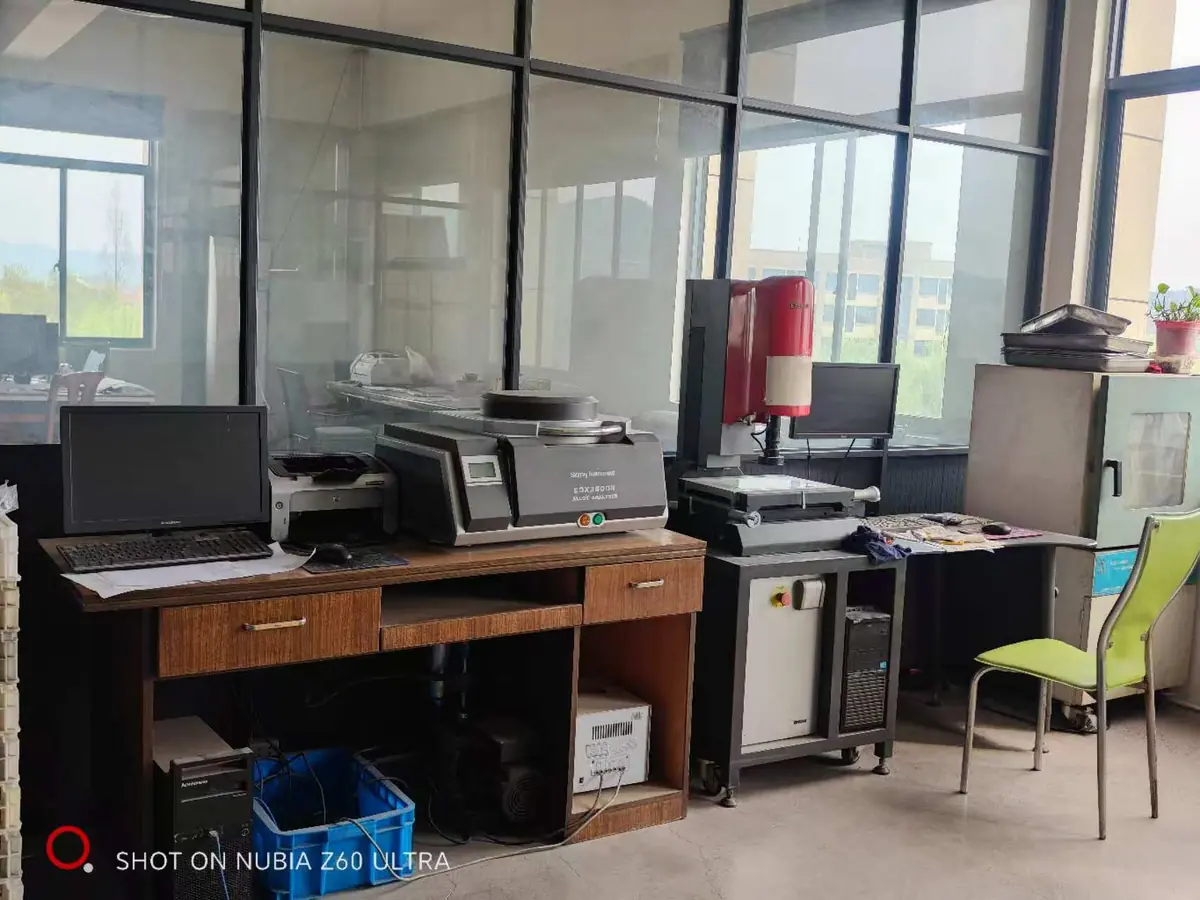
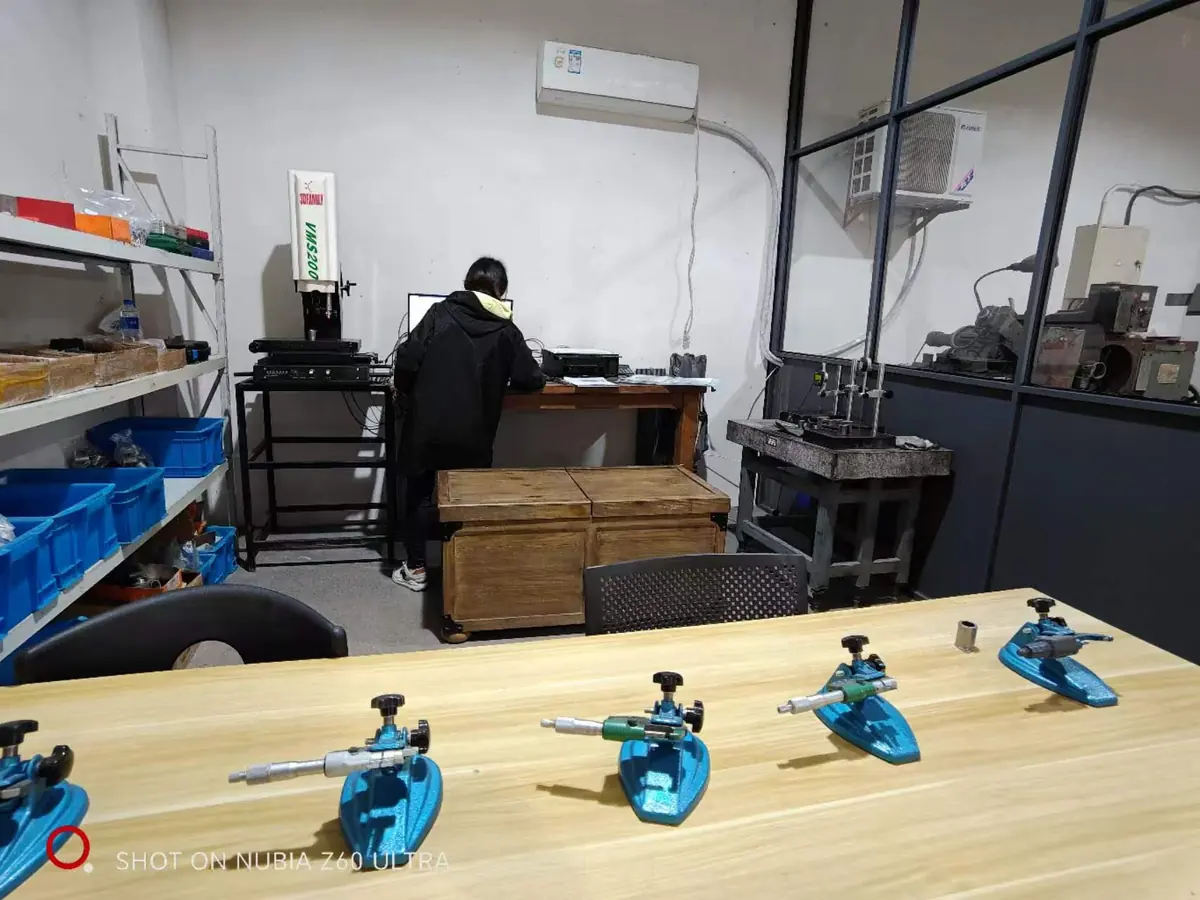
| Proiettore ottico di misura 2.5D (3D Family) | Profilo, raggio, angolo e forma su caratteristiche imbutite e stampate | 1 unità |
| Sistema di misura a visione istantanea (misurazione flash) | Controlli dimensionali rapidi completi su componenti di piccole dimensioni | In servizio |
| Altimetro digitale, risoluzione 0,001 mm | Altezze, gradini e facce di riferimento | In servizio |
| Rugosimetro portatile | Ra / Rz su facce di tenuta e superfici lavorate | 1 unità |
| Durometro Rockwell | Verifica di durezza dopo trattamento termico | 1 unità |
| Camera di prova in nebbia salina (modello 20) | Resistenza alla corrosione su particolari placcati, passivati e rivestiti | 1 unità |
| Micrometri per esterni | Diametri esterni e spessore di parete | 10 unità — 7 per il campo 50 mm, 1 per il campo 100 mm |
| Micrometri per interni a tre punti | Diametri interni di fori trafilati e boccole | 5 unità |
| Calibri per interni e tamponi / calibri passa-non passa | Fori, asole e accoppiamenti filettati | Set completi |
| Comparatore per concentricità | Coassialità e oscillazione su alloggiamenti e boccole | In servizio |
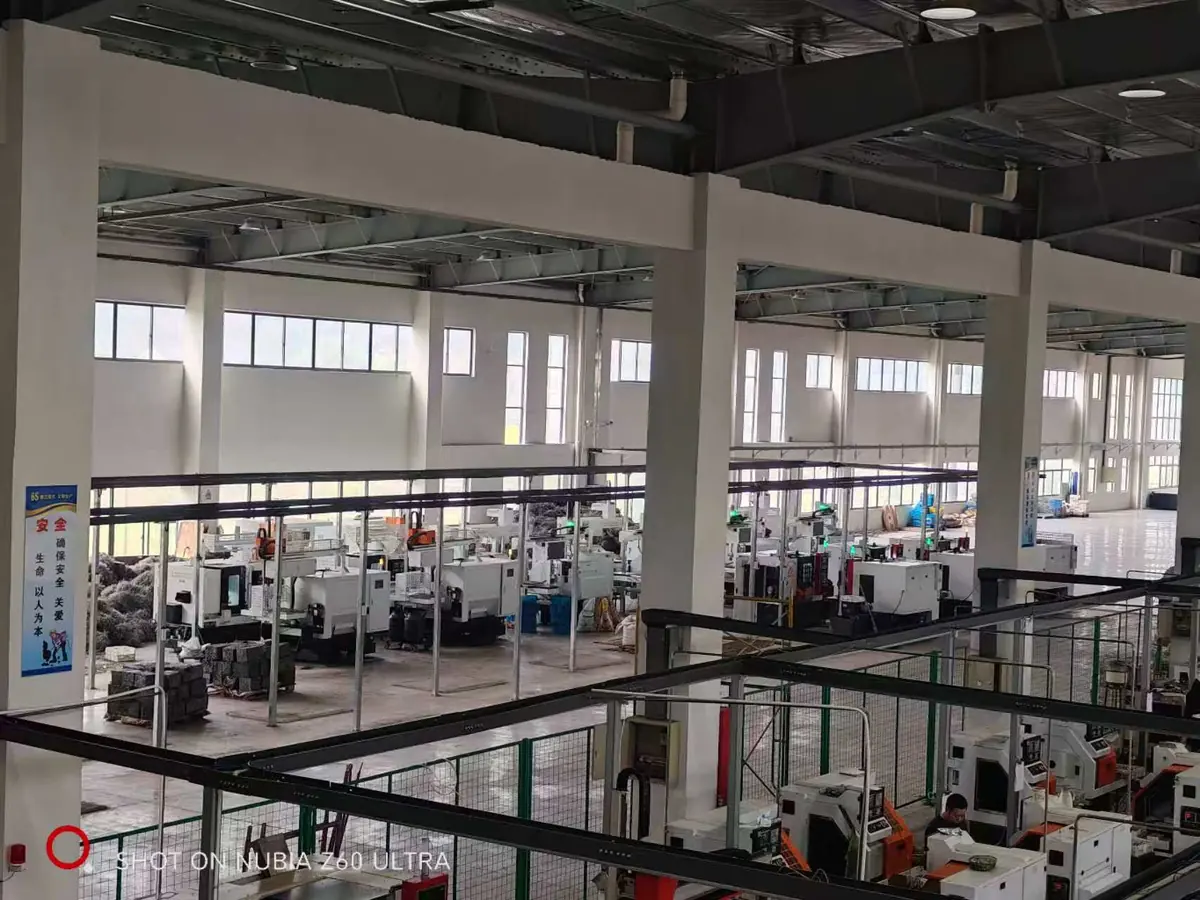
All'interno dello stabilimento: controllo, magazzino e spedizioni
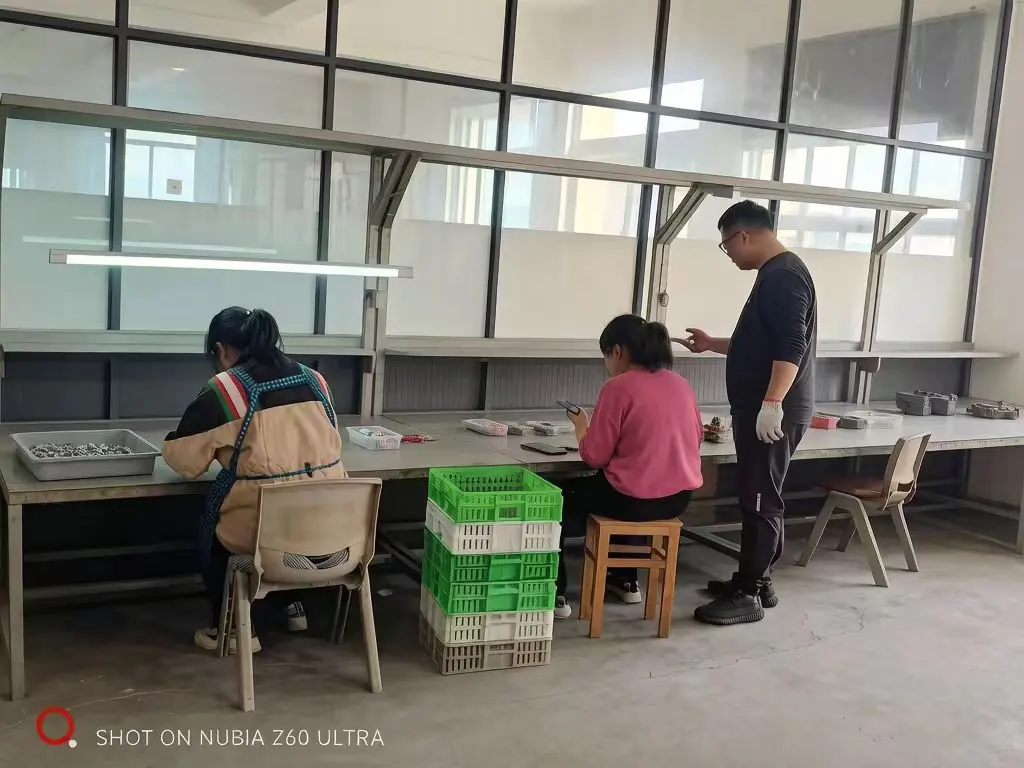
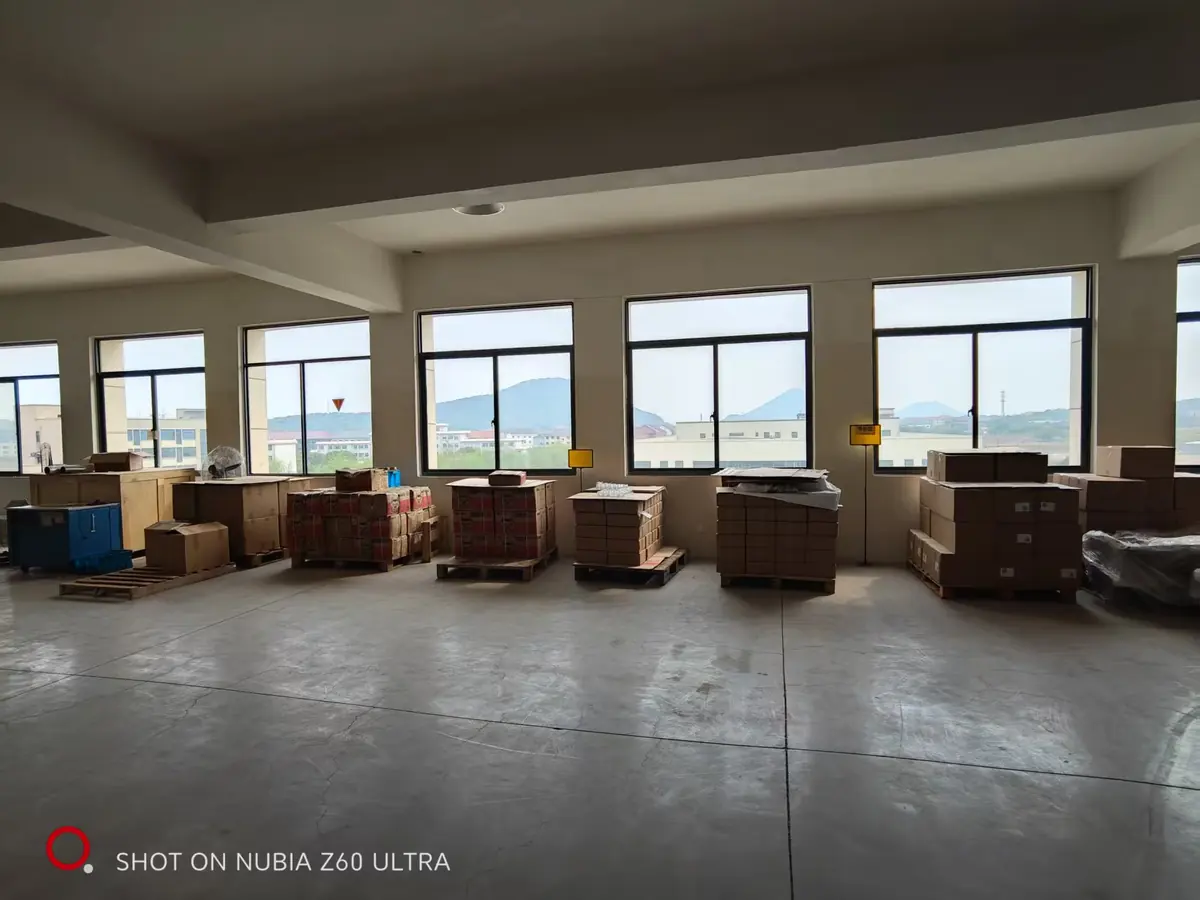
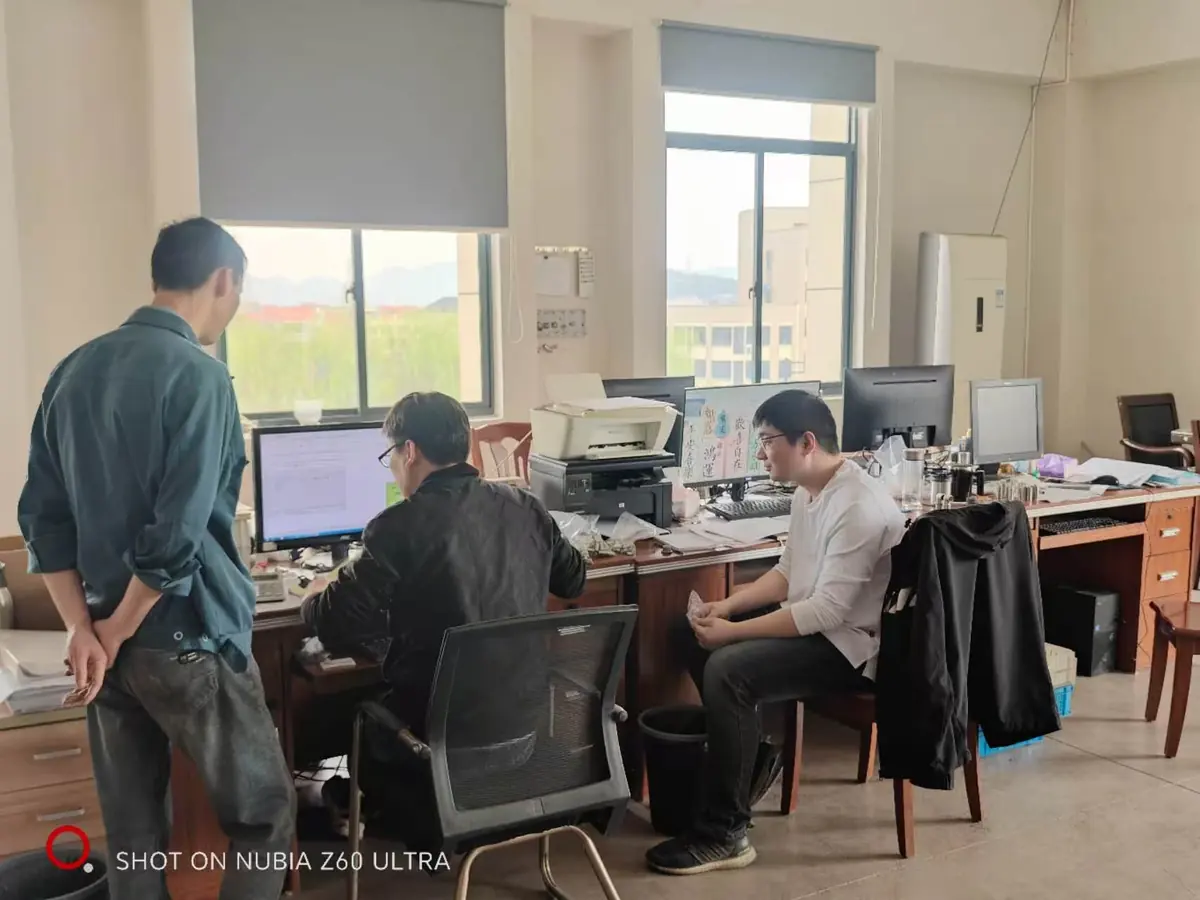
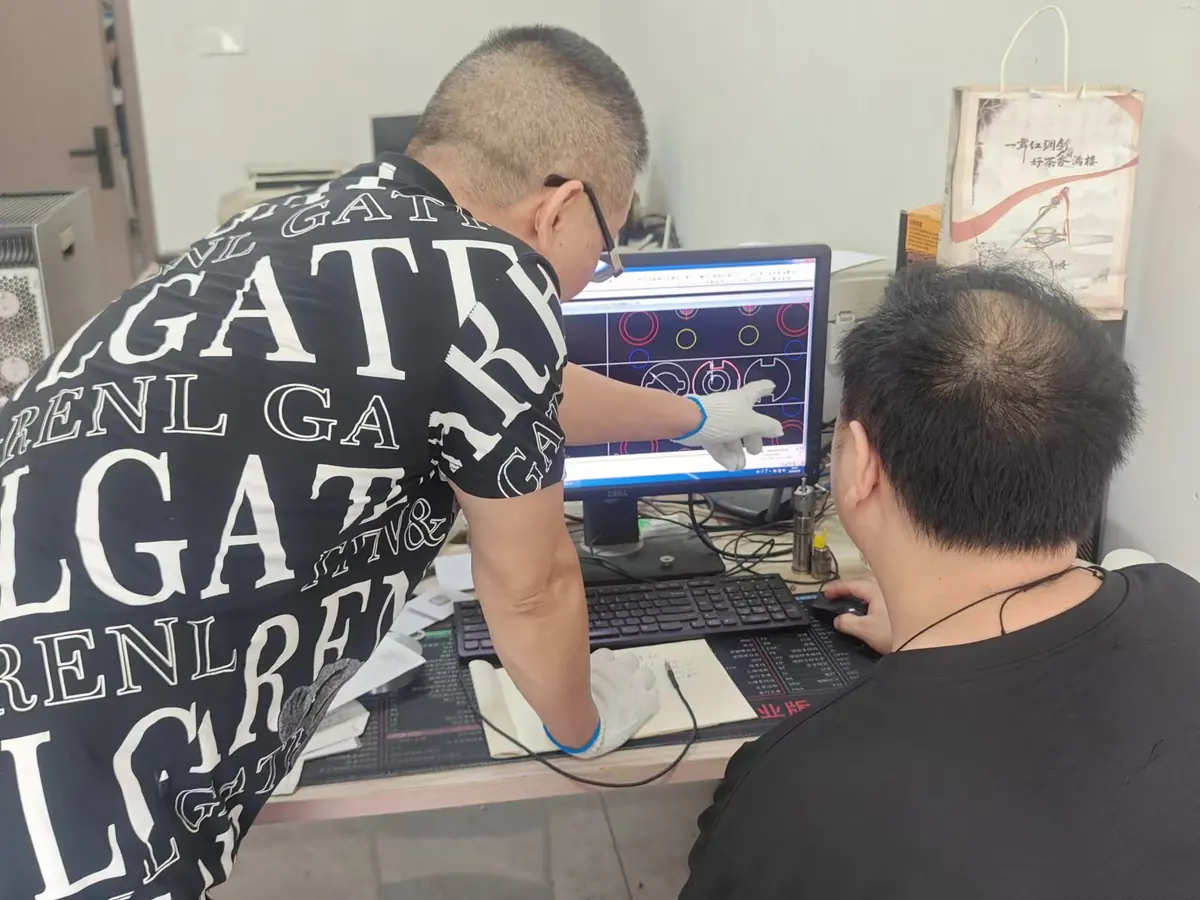
Le aree che un responsabile acquisti in visita attraversa, dal controllo in processo alla baia di carico. I progetti approvati possono organizzare una visita allo stabilimento e vederle di persona.
Domande frequenti
Qual è il tonnellaggio massimo delle vostre presse?
La capacità presse di Balford arriva fino a 350 t, coprendo carcasse imbutite e pezzi stampati in cui la forza di formatura richiesta è determinata dal rapporto di imbutitura, dal grado del materiale e dallo spessore di parete.
Qual è il diametro massimo che potete imbutire?
Il diametro massimo di imbutitura profonda è Ø250 mm. Oltre questo valore, il fattore limitante è di solito la profondità di imbutitura e il materiale, non la pressa, quindi il pezzo viene valutato caso per caso durante il DFM.
Quali fasi vengono esternalizzate?
Trattamento termico — tempra, rinvenimento, ricottura, distensione e smagnetizzazione dei pezzi di produzione, oltre al trattamento termico in massa degli stampi — e l'EDM a filo lento, passivazione, elettrolucidatura, placcatura, fosfatazione, verniciatura elettroforetica e pittura. Lavorazione meccanica, rettifica, EDM a filo medio e veloce, maschiatura e saldatura delle attrezzature vengono eseguite internamente, e un piccolo forno è mantenuto in stabilimento per riparazioni di emergenza degli stampi.
Posso visitare l'officina o vedere le attrezzature?
Sì. Elenchi delle attrezzature, foto dell'attrezzeria e — per progetti qualificati — visite in stabilimento o video tour della linea presse e dell'attrezzeria possono essere organizzati tramite il modulo di contatto.
Quali attrezzature di controllo utilizzate?
Un proiettore di misura ottico 2.5D, un sistema di misura a visione istantanea, un altimetro digitale con risoluzione 0.001 mm, un rugosimetro portatile, un durometro Rockwell e una camera per nebbia salina modello 20, supportati da micrometri per esterni, micrometri per interni a tre punti, calibri per interni, calibri a tampone passa/non passa e un comparatore di concentricità.
Indicaci il pezzo e ti diremo su quale macchina viene lavorato.
Inviaci il disegno con materiale, tolleranze e volume annuo e ti risponderemo con la pressa, il ciclo di stampaggio e la capacità stimata per il tuo progetto.
Invia il tuo disegno per una revisione DFMApparecchiature di misura e ispezione in dettaglio
Gli strumenti elencati sopra sono descritti singolarmente, con fotografie e indicazione dell'uso di ciascuno, nella pagina del laboratorio di ispezione.
I dettagli metrologici e le tolleranze che un alloggiamento imbutito può rispettare sono trattati alla voce tolleranze alloggiamento.
La prototipazione e le lavorazioni in piccole serie utilizzano la parte inferiore della gamma di presse — vedi come gli stampi a operazione singola vengono utilizzati per la prototipazione.