Custodia metallica per valvola proporzionale per escavatore
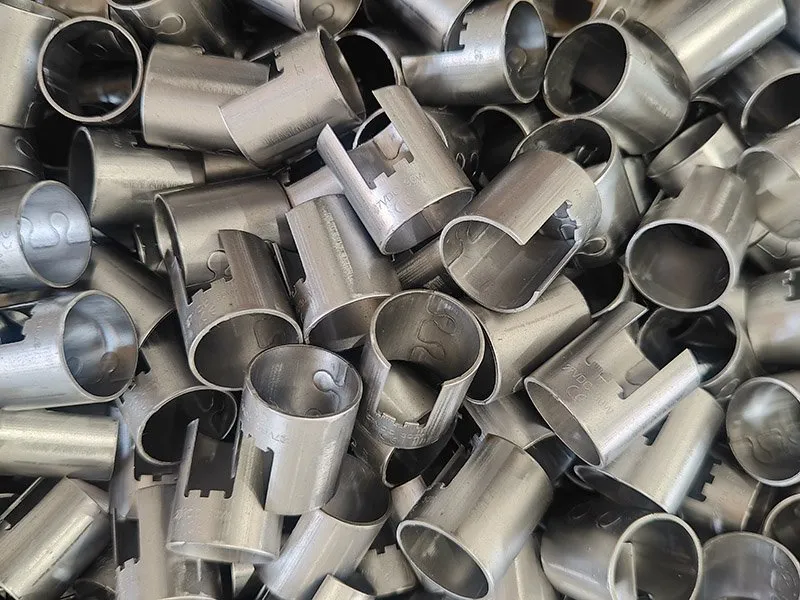
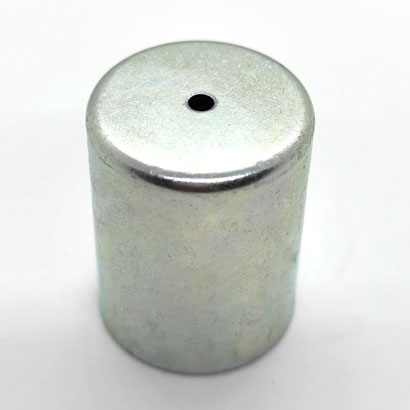
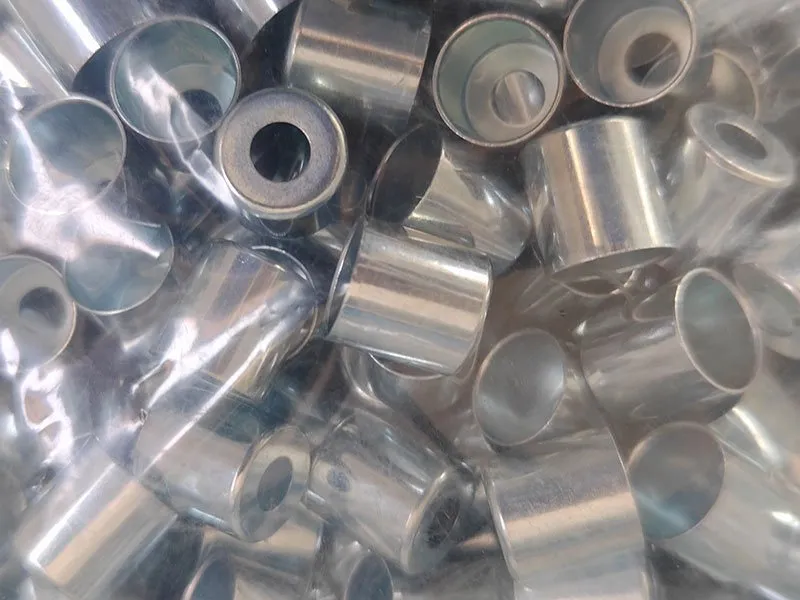
Che cos'è questo componente? La custodia metallica per valvola proporzionale per escavatore è una custodia per solenoide prodotta da Balford. Ciclo di produzione: stampaggio con stampo progressivo → tornitura CNC → sbavatura → trattamento superficiale. Finitura: zincatura nichel, applicata dopo ricottura sottovuoto (coercività a specifica). Requisiti chiave: assenza di righe di imbutitura profonda, graffi o rilievi superficiali; coercività entro specifica; resistenza alla corrosione.
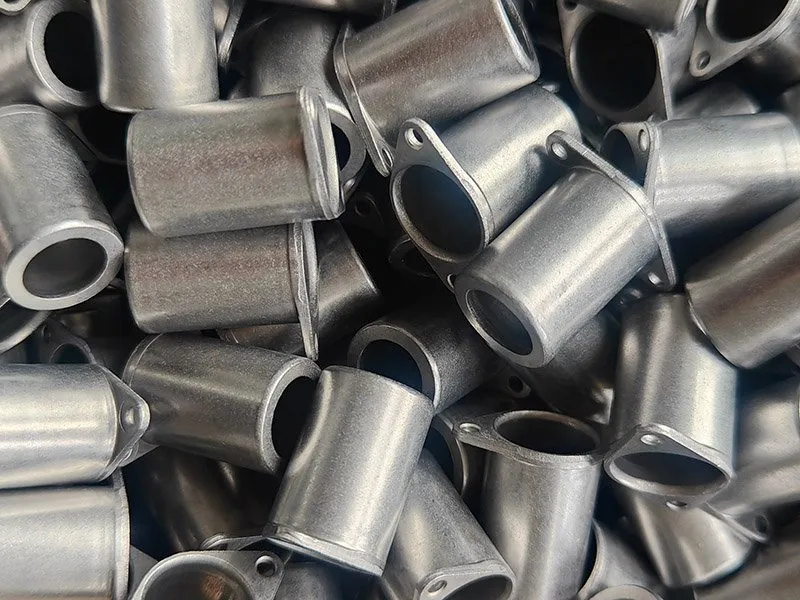
Stampaggio con stampo progressivo
| Nome prodotto | Custodia metallica per valvola proporzionale per escavatore |
|---|---|
| Categoria | Custodia per solenoide |
| Ciclo di lavorazione | Stampaggio con stampo progressivo→Tornitura CNC→Sbavatura→Trattamento superficiale |
| Trattamento superficiale | Zincatura nichel |
| Trattamento termico | Ricottura sottovuoto (coercività a specifica) |
| Requisiti chiave | Assenza di righe di imbutitura profonda, graffi o rilievi superficiali; coercività entro specifica; resistenza alla corrosione |
Caso di studio
La custodia deve essere priva di righe di imbutitura profonda, graffi o rilievi superficiali. Eseguiamo la ricottura sottovuoto per portare la coercività a specifica, quindi applichiamo la zincatura nichel per la resistenza alla corrosione. La custodia originale è stata progettata e realizzata da Thomas Group. Balford utilizza lo stampaggio con stampo progressivo per supportare China Hengli Hydraulics e tutte le repliche aftermarket. Conosciamo a fondo la sequenza di imbutitura profonda con assottigliamento forzato in uno stampo progressivo continuo.
Di cosa tratta questo caso
La carcassa deve essere priva di righe di imbutitura profonda, graffi o rilievi superficiali. Eseguiamo una ricottura sottovuoto per portare la coercività a specifica, quindi applichiamo una placcatura zinco-nichel per la resistenza alla corrosione. La carcassa originale è stata progettata e realizzata da Thomas Group. Balford utilizza lo stampaggio con stampo progressivo per supportare Hengli Hydraulics e tutte le repliche aftermarket. Conosciamo a fondo la sequenza di imbutitura profonda con assottigliamento forzato in uno stampo progressivo continuo.
In sintesi
| Campo | Valore pubblicato |
|---|---|
| Applicazione | Carcassa solenoide |
| Settore | Elettrovalvole |
| Trattamento superficiale | Placcatura zinco-nichel |
| Trattamento termico | Ricottura sottovuoto (coercività a specifica) |
| Ciclo di produzione | Stampaggio con stampo progressivo → Tornitura CNC → Sbavatura → Trattamento superficiale |
| Requisiti chiave | Assenza di righe di imbutitura profonda, graffi o rilievi superficiali; coercività mantenuta a specifica; resistenza alla corrosione |
Ciclo di produzione
La sequenza pubblicata per questo componente:
- Stampaggio con stampo progressivo
- Tornitura CNC
- Sbavatura
- Trattamento superficiale
Cosa determina la progettazione
Il ciclo inizia con lo stampaggio con stampo progressivo, adatto a un particolare formato nella striscia: alimentazione della bobina, punzonatura, formatura e tranciatura all'interno di un unico stampo. Il layout della striscia e le stazioni dello stampo sono il contenuto progettuale del lavoro, e il volume annuo decide se uno stampo progressivo è la soluzione corretta.
Due aspetti vengono definiti prima di realizzare l'attrezzatura: quali dimensioni sono realmente critiche per il gruppo — una superficie di tenuta, una sede per cuscinetto, un diametro coassiale — e quale tolleranza il processo può mantenere su tali caratteristiche. Tutto il resto segue la tolleranza generale, il che mantiene lo sforzo di attrezzaggio dove serve alla funzionalità.
Il trattamento superficiale si colloca al termine del ciclo. Pulizia e sbavatura sono eseguite internamente; placcatura, fosfatazione, passivazione, elettrolucidatura e rivestimento sono affidati a terzisti qualificati e registrati nel piano di ispezione; il trattamento termico in lotti viene gestito allo stesso modo quando il disegno lo richiede.
Documentazione e primo articolo
Un particolare come questo viene rilasciato con un rapporto di ispezione del primo articolo rispetto al disegno confermato e un pacchetto allineato PPAP al livello richiesto dal reparto qualità del cliente. I certificati dei materiali sono conservati per colata e le voci IMDS vengono archiviate su richiesta. Il sistema qualità è ISO 9001:2015 con controlli di processo allineati ai requisiti IATF 16949.