Tạo mẫu · Lô ngắn · Khuôn đơn công đoạn
Dập khối lượng thấp và tạo mẫu
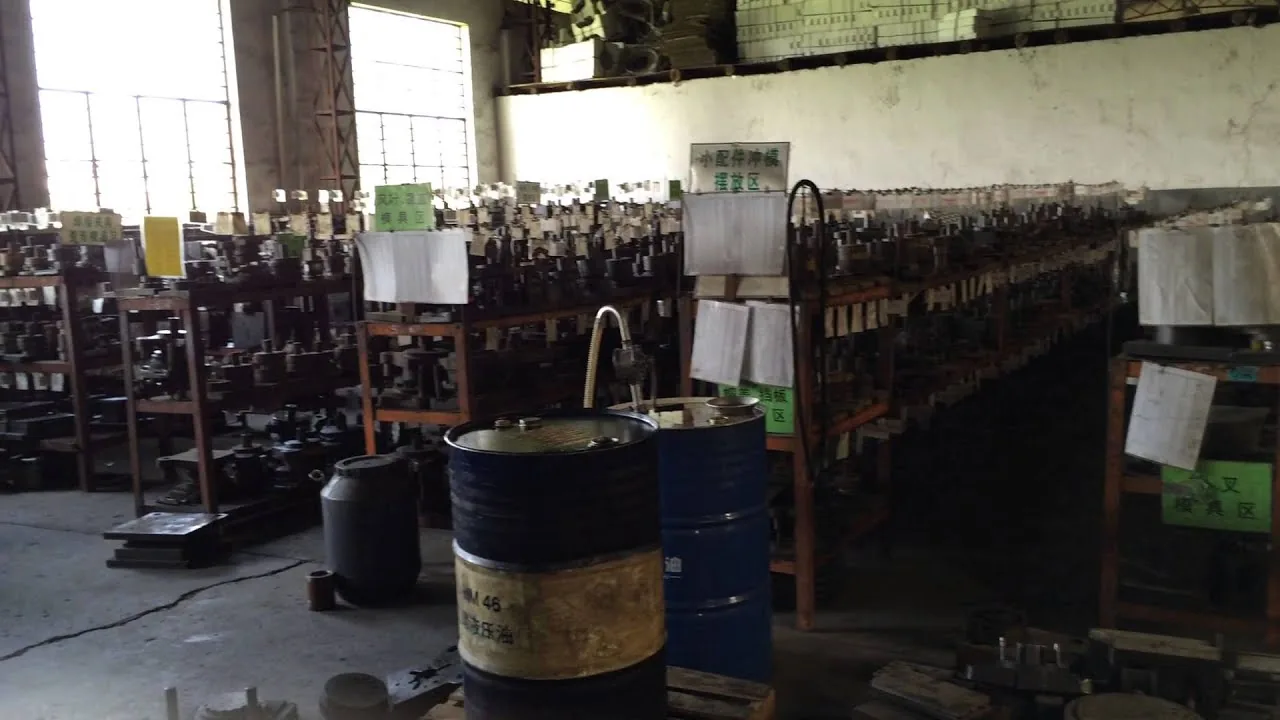
Balford sở hữu hơn 4.000 khuôn dập đơn công đoạn, tích lũy từ chiếc khuôn đầu tiên được chế tạo vào Tháng 2 năm 2000. Thư viện khuôn này là lý do một vỏ trụ mới thường chỉ cần khuôn mới ở những vị trí mà hình học thực sự khác biệt. Từ vài chi tiết đến vài nghìn chi tiết, không cần mua khuôn dập liên hoàn trước khi sản lượng đủ để biện minh cho việc đó.
Dập tấm khối lượng nhỏ là gì?
Dập tấm khối lượng nhỏ tạo ra số lượng nhỏ các chi tiết kim loại đã tạo hình — từ một bản mẫu đơn lẻ đến vài nghìn chi tiết — trên khuôn một công đoạn thay vì khuôn liên hoàn hoặc khuôn chuyển giao. Nó tồn tại vì khuôn nhiều trạm chỉ hoàn vốn ở khối lượng lớn: chi phí khuôn được phân bổ trên số chi tiết mà nó sản xuất. Dưới ngưỡng đó, làm từng trạm tạo hình một thì chế tạo nhanh hơn, sửa chữa rẻ hơn và dễ lặp lại hơn nhiều. Trên thực tế, quyết định không nằm ở chất lượng — cùng loại máy ép và cùng kỹ thuật dập kéo được sử dụng — mà ở việc chọn hướng khuôn nào giúp bạn không phải trả tiền cho khối lượng mà bạn chưa có.
Vì sao khuôn một công đoạn chiếm ưu thế dưới khoảng 10.000 chi tiết
Khuôn liên hoàn không phải là một khuôn đơn. Nó là một bố cục dải, dải dẫn, chốt định vị, trình tự trạm và mọi nguyên công tạo hình được cắt cùng lúc. Đó chính là điều khiến nó nhanh và rẻ trên mỗi chi tiết ở khối lượng lớn, và cũng chính là điều khiến nó chậm và tốn kém khi cần thay đổi.
Khuôn một công đoạn là một trạm tạo hình. Đối với công việc bản mẫu và sản xuất lô ngắn, sự khác biệt đó quyết định ba điều:
Thay đổi rẻ
Một bản sửa đổi nghĩa là cắt lại chày hoặc mài lại vòng khuôn — không phải căn lại thời điểm dải phôi, cắt lại các trạm và chứng minh lại toàn bộ khuôn. Chu kỳ lặp vẫn tính bằng ngày thay vì bằng tuần.
Bạn thay đổi chi tiết, không thay đổi bố cục
Bản mẫu thử tồn tại để tìm ra vấn đề. Khuôn đơn công cho phép chi tiết thay đổi giữa các lần lặp; khuôn liên hoàn khóa cứng hình học ngay khi dải phôi được chốt.
Chi phí khuôn ban đầu thấp
Bạn mua một trạm tạo hình để trả lời câu hỏi “chi tiết này có tạo hình được không?” thay vì mua toàn bộ khuôn sản xuất để trả lời câu hỏi đó.
| Hướng khuôn | Typical fit | Chi phí thay đổi | Dải sản lượng phù hợp |
|---|---|---|---|
| Đơn công / dập một lần | Bản mẫu thử, lô thí điểm, loạt nhỏ và mọi chi tiết còn đang phát triển | Thấp nhất — một chày hoặc một vòng khuôn | Dưới khoảng 10.000 pcs |
| Máy dập chuyển | Tạo hình nhiều công đoạn trong đó chi tiết được chuyển giữa các trạm | Trung bình đến cao | Khoảng 20.000–500.000 chiếc |
| Khuôn dập liên hoàn | Chi tiết cấp băng tần suất cao với nhiều nguyên công kết hợp | Cao nhất — bố trí dải băng chính là khuôn | Trên khoảng 50.000 chiếc |
Điểm hòa vốn không phải là một con số cố định. Nó thay đổi theo hình học, vật liệu, độ dày thành và số công đoạn tạo hình mà chi tiết cần. Chúng tôi tính toán quy trình từ bản vẽ của bạn thay vì áp dụng bảng tra.
Thư viện khuôn: hai thập kỷ khuôn dập một lần
Chiếc khuôn đầu tiên trong số đó được cắt vào Tháng 2 năm 2000, khi xưởng dập của gia đình mở cửa tại Thị trấn Đường Hạ, Thụy An — cụm công nghiệp phụ tùng ô tô tại Chiết Giang, nơi bắt đầu lịch sử sản xuất của Balford. Kể từ đó, nhà máy đã chế tạo các khuôn dập vuốt đơn công đoạn cho vỏ động cơ, vỏ van điện từ, vỏ cảm biến, cốc, nắp, bạc lót và vỏ hộp, và vẫn duy trì chúng.
Hơn 4.000 khuôn dập vuốt đơn công đoạn vẫn được lưu giữ, bảo trì và tái sử dụng. Chày dập, vòng khuôn, tấm giữ phôi và chày đẩy phôi tích lũy qua hai thập kỷ làm việc đó nằm cùng trong phòng dụng cụ với các bộ khuôn liên hoàn và khuôn chuyển tiếp được chế tạo sau năm 2020.
Đây là lợi thế thực tế. Những khuôn đó được chế tạo theo chuẩn giao diện chuôi khuôn và bộ khuôn chung, nên các chày dập và vòng khuôn hiện có thường có thể được tái tổ hợp thành một biên dạng trụ mới. Khi đó một chi tiết mới chỉ cần dụng cụ mới ở những vị trí mà hình học thực sự khác biệt — bán kính khác, bậc khác, độ dày thành khác — thay vì phải cắt mới hoàn toàn một bộ khuôn.
Điều đó tác động thế nào đến một dự án mẫu thử:
- Tiến độ được dồn vào các lần chạy thử khuôn, không phải vào việc cắt khuôn. Khi hình học nằm trong thư viện hiện có, các lần chạy thử đầu tiên có thể bắt đầu từ dụng cụ đã có sẵn.
- Rủi ro được nhận diện sớm hơn. Bạn thấy nhăn, rách, mỏng thành và tai trên chi tiết thực tế thay vì chỉ trong thảo luận.
- Chi tiết có thể thay đổi. Vì khuôn một công đoạn có thể điều chỉnh, một lần sửa thiết kế không làm mất giá trị khoản đầu tư khuôn.
Trường hợp không áp dụng. Thư viện được xây dựng cho hình học tròn, đối xứng quay. Chi tiết bậc nhiều, không tròn hoặc không đối xứng thường cần khuôn mới, và chúng tôi sẽ nói rõ trước khi báo giá. Lý do vẫn đáng có là hầu hết vỏ van solenoid, vỏ cảm biến, bạc lót và nắp đều dạng trụ — đúng chỗ thư viện phát huy giá trị.
Mẫu thử trên khuôn một công đoạn, hiệu chỉnh trong khuôn liên hoàn
Đây là cách Balford triển khai một chương trình mới, và là phần của công việc sản lượng thấp mang lại hiệu quả về sau.
- Xem xét bản vẽ và DFM. Vật liệu, độ dày, dung sai quan trọng, yêu cầu thành và sản lượng hàng năm được đối chiếu với trình tự tạo hình. Tỷ lệ vuốt và số công đoạn được xác lập trước khi cắt bất cứ thứ gì.
- Khuôn mẫu một công đoạn. Mỗi lần một trạm tạo hình, được chế tạo để điều chỉnh. Đây cố ý không phải khuôn sản xuất.
- Chi tiết thử nghiệm, đã đo kiểm. Các dạng lỗi xuất hiện trên chi tiết thực tế: nhăn do lực ép tấm chặn phôi, rách tại bán kính cối, mỏng thành phía trên bán kính, tai dư tại mép cắt, đàn hồi trên đường kính.
- Khắc phục thông số gây ra lỗi đó. Bán kính cối, khe hở, áp lực tấm chặn phôi, đường kính phôi, bôi trơn, hoặc bổ sung bước dập lại hoặc ủ trung gian giữa các công đoạn.
- Chỉ sau đó mới thiết kế khuôn dập liên hoàn hoặc khuôn chuyền — với trình tự đã được hiệu chỉnh tích hợp sẵn.
Lý do thương mại cho trình tự đó rất rõ ràng. Trên khuôn dập liên hoàn, phát hiện cùng vấn đề sau khi khuôn đã được gia công nghĩa là phải cắt lại các trạm, căn chỉnh lại thời điểm cấp phôi và chạy thử lại khuôn — tính bằng thép khuôn và nhiều tuần mất sản xuất. Phát hiện trên khuôn đơn công chỉ tốn một lần mài lại chày hoặc một vòng cối mới.
Vòng lặp đó cũng là lý do các bộ khuôn liên hoàn và khuôn chuyền chúng tôi đã chế tạo từ năm 2020 đều bắt đầu từ các thông số dập đã được kiểm chứng thay vì giả định: các vấn đề đã được phát hiện trước đó, trên bộ khuôn rẻ hơn, ở giai đoạn mẫu thử.
Xem một vỏ hộp dập sâu ra khỏi máy dập
Quay tại Balford: một vỏ van điện từ bằng thép mềm đang được dập sâu. Các chi tiết mẫu thử và lô nhỏ như thế này được tạo hình từng công đoạn một trên các máy dập đơn công — điểm khởi đầu thông thường cho một vỏ hộp mà sau này chuyển sang sản xuất bằng khuôn chuyền hoặc khuôn liên hoàn.
Những gì chúng tôi sản xuất theo cách này
Vỏ van điện từ
Vỏ dập sâu bằng DC04 và sắt nguyên chất cho các ứng dụng yêu cầu tính năng từ tính, bao gồm cả phương án giảm thành khi cả đường kính trong và ngoài đều là bề mặt chức năng.
Vỏ cảm biến
Vỏ và nắp cảm biến bằng thép không gỉ cho các thiết kế yêu cầu khả năng chống ăn mòn, độ đồng đều thành và bề mặt lắp ghép sạch. Xem trang vỏ cảm biến.
Bạc lót, ống lót và ống tròn
Chi tiết tròn, thành mỏng, trong đó độ đồng tâm và độ hoàn thiện bề mặt quan trọng hơn độ phức tạp.
Cốc, nắp và vỏ
Nắp định hình và vỏ dập sâu với mép được cắt gọt và các chi tiết đột hoặc tarô được bổ sung như các nguyên công thứ cấp.
Vỏ động cơ và nắp chặn
Nhóm chi tiết mà nhà máy này khởi đầu sản xuất từ năm 2000, vẫn đang được sản xuất cho các chương trình thiết bị gia dụng, ô tô và công nghiệp.
Công đoạn gia công thứ hai
Cắt mép, đột lỗ, taro, gia công mặt đầu, mài ba via và ủ được thực hiện trên chi tiết dập vuốt sau khi tạo hình, thay vì tích hợp vào phôi dải.
Mẫu thử bằng đúng vật liệu bạn sẽ sản xuất
Mẫu thử chỉ phản ánh đúng thực tế nếu được chế tạo từ vật liệu cấp sản xuất. Balford dập vuốt mẫu thử bằng chính vật liệu mà chi tiết sản xuất sử dụng — điều này đặc biệt quan trọng khi vật liệu đảm nhận chức năng chứ không chỉ hình dạng:
| Material | Ứng dụng điển hình của mẫu thử và lô sản xuất nhỏ |
|---|---|
| Thép dập vuốt sâu cacbon thấp DC04 | Vỏ van điện từ, vỏ dập vuốt và các chi tiết trụ tròn thông dụng nơi khả năng dập vuốt quan trọng hơn độ bền |
| Sắt nguyên chất (DT4 / DT4C) | Vỏ, ống lót và chi tiết cực từ có tính từ mềm, nơi độ từ thẩm và lực kháng từ là yêu cầu chức năng |
| Thép không gỉ (304 / 316) | Vỏ cảm biến và các chi tiết tiếp xúc với ẩm, dung dịch làm mát hoặc hóa chất; hóa bền nhanh, nên số lần dập vuốt và mọi bước ủ trung gian được quyết định ngay từ đầu |
| Đồng thau và đồng đỏ | Chi tiết điện và nhiệt, đầu cosse và phụ kiện; độ biến dạng cao, là lựa chọn tốt khi mẫu thử cần hàn thiếc hoặc hàn vảy |
| Aluminium | Vỏ và hộp bảo vệ nhẹ; khả năng dập vuốt thay đổi rất nhiều theo hợp kim, vì vậy mác vật liệu được xác nhận trước khi làm khuôn |
Làm mẫu vỏ van điện từ bằng DC04 hoặc sắt nguyên chất thay vì vật liệu thay thế tiện dụng cũng có nghĩa là kết quả từ tính bạn đo được chính là kết quả bạn sẽ nhận được trong sản xuất hàng loạt — chế độ ủ và tính chất từ được giữ nguyên, vì vật liệu và quy trình tạo hình đã được giữ nguyên.
Những gì dập tấm khối lượng thấp không làm được
Sẽ không phải là đơn giá rẻ nhất
Gia công một nguyên công đồng nghĩa với nhiều lần thao tác và nhiều nguyên công riêng biệt hơn. Nếu sản lượng hàng năm của bạn đã cao và ổn định, khuôn liên hoàn hoặc khuôn chuyền sẽ có lợi thế hơn về đơn giá — và chúng tôi sẽ nói thẳng điều đó, dù báo giá khuôn lớn hơn.
Không phù hợp với mọi hình dạng hình học
Thư viện khuôn dập một nhát bao gồm các biên dạng trụ tròn. Các chi tiết không tròn, không đối xứng hoặc có bậc lớn thường cần khuôn chuyên dụng.
Một số công đoạn luôn được thuê ngoài
Cắt dây EDM chậm và toàn bộ xử lý nhiệt cho chi tiết sản xuất đều qua các đối tác đã được đánh giá, có chứng nhận gửi lại cho chúng tôi. Mọi công đoạn còn lại — thiết kế và chế tạo khuôn, cắt dây EDM thường và nhanh, dập vuốt, gia công thứ cấp và kiểm tra — đều thực hiện tại xưởng.
Đây không phải là sự thay thế cho một buổi đánh giá DFM thực sự
Một bộ khuôn mẫu chỉ trả lời các câu hỏi về tạo hình, không trả lời các câu hỏi thương mại. Các yêu cầu về độ dày thành, vị trí dung sai và đường kính nào là chức năng vẫn phải được xác định trên bản vẽ.
Câu hỏi thường gặp
Balford báo giá dập sâu cho mẫu thử và lô ngắn thay vì yêu cầu sản lượng hàng loạt, nên câu hỏi không phải là số lượng đặt hàng tối thiểu mà là phương án khuôn nào phù hợp. Nếu hình dạng nằm trong thư viện khuôn một công đoạn hiện có, những chi tiết đầu tiên có thể được sản xuất từ bộ khuôn đã có sẵn. Nếu cần khuôn mới, đó là câu hỏi về khuôn chứ không phải về số lượng, và chúng tôi báo giá tương ứng.
Có, khi chi tiết là hình dạng đã biết hoặc là bản lặp lại của thứ gì đó đã được sản xuất. Khi tỷ lệ dập sâu cao, yêu cầu về thành chặt hoặc số công đoạn tạo hình chưa chắc chắn, làm mẫu thử trên khuôn một công đoạn trước thường rẻ hơn về tổng thể — chi phí của một bố trí dải phôi sai được trả bằng thép khuôn và bằng hàng tuần, chứ không phải bằng một lần đột.
Có, và chúng tôi khuyến nghị điều đó. DC04, sắt nguyên chất (DT4 / DT4C), thép không gỉ, đồng thau, đồng đỏ và nhôm đều được dập sâu tại đây. Sản xuất mẫu thử bằng mác vật liệu sản xuất quan trọng nhất đối với vỏ từ tính mềm, vì vật liệu và phương án tạo hình là yếu tố quyết định độ từ thẩm và lực kháng từ — vật liệu thay thế sẽ làm cho các phép đo trở nên vô nghĩa.
Máy ép chạy từ 25 t đến 350 t và đường kính dập sâu tối đa chúng tôi báo giá là Ø250 mm. Một chi tiết cụ thể có phù hợp hay không phụ thuộc vào mác vật liệu, độ dày tấm, tỷ lệ chiều sâu trên đường kính, yêu cầu về thành và hình dạng cho phép bao nhiêu công đoạn dập sâu. Chúng tôi xác nhận trình tự theo bản vẽ của bạn trước khi báo giá, và danh sách máy đầy đủ được công bố trên danh sách thiết bị.
Điều này phụ thuộc vào hai yếu tố: hình học của chi tiết có nằm trong thư viện khuôn đơn công đoạn hiện có hay không, và chi tiết cần bao nhiêu công đoạn tạo hình. Một chi tiết tái sử dụng chày và vòng khuôn hiện có sẽ nhanh chóng bước vào giai đoạn chạy thử dập hơn so với chi tiết cần một bộ khuôn hoàn toàn mới. Chúng tôi xác nhận tiến độ cùng với phản hồi DFM, để quý khách có ngày cụ thể trước khi quyết định đầu tư khuôn.
Đủ thông tin để xác định trình tự tạo hình: bản vẽ hoặc mô hình 3D, mác vật liệu, độ dày tấm, các dung sai quan trọng và đường kính nào là đường kính chức năng, số lượng dự kiến và liệu chi tiết có được đưa vào sản xuất hàng loạt sau này hay không. Gửi bản vẽ cho DFM review là cách nhanh nhất để nhận được quy trình và phương án khuôn thay vì chỉ một con số.
Có. Chi tiết mẫu thử và chi tiết mẫu đầu tiên được kiểm tra nội bộ bằng cùng thiết bị đo lường dùng cho sản xuất — máy chiếu quang học 2.5D, panme và đồng hồ đo lỗ, máy đo độ nhám, thiết bị đo đồng tâm, đồng hồ kiểm tra go / no-go và kiểm tra độ cứng — và có thể cung cấp tài liệu PPAP Cấp 3 cho các chương trình mới.
Các trang liên quan: Dập sâu kim loại · Dập sâu: hướng dẫn kỹ thuật đầy đủ · Dập khuôn liên hoàn · Dập máy ép chuyển · Thiết kế & chế tạo khuôn nội bộ · Danh mục thiết bị · Quy trình sản xuất chi tiết dập sâu · Cách tính giá chi tiết dập · Vỏ van điện từ · PPAP
Gửi bản vẽ — chúng tôi sẽ tư vấn phương án khuôn phù hợp
Vui lòng cung cấp mác vật liệu, độ dày tấm, số lượng và dung sai thực sự quan trọng. Chúng tôi sẽ phản hồi với trình tự tạo hình, liệu khuôn đơn công hiện có có đáp ứng được hình học hay không, và cần những gì cho một lô mẫu hoặc lô sản xuất ngắn.
Gửi bản vẽ để chúng tôi đánh giá DFM