Xưởng khuôn Balford · Chư Kỵ, Chiết Giang
Mọi khuôn chế tạo tại đây đều chạy trong một trong các dịch vụ dập của chúng tôi; tổng quan thương mại của quy trình đó có trên dịch vụ dập kim loại theo yêu cầu trang.
Thiết kế & chế tạo khuôn nội bộ
Balford thiết kế và chế tạo khuôn dập liên hoàn, khuôn dập chuyển tiếp và khuôn dập sâu trong nhà máy của mình. Từ đánh giá DFM và chọn thép làm khuôn đến gia công, cắt dây EDM, lắp ráp, chạy thử và mẫu PPAP, một đội nội bộ chịu trách nhiệm toàn bộ khuôn. Chỉ có EDM dây chậm là thuê ngoài — mọi công đoạn khác trong xưởng khuôn đều được thực hiện nội bộ.
Thiết kế & chế tạo khuôn nội bộ tại Balford nghĩa là gì?
Người mua thường đặt hàng chi tiết dập từ một nhà máy và khuôn từ một nhà máy khác. Balford thu hẹp khoảng cách đó: cùng một địa điểm vận hành máy dập sản xuất của bạn cũng thiết kế, chế tạo và bảo trì khuôn.
Balford thiết kế và chế tạo những loại khuôn dập nào?
Khuôn dập liên hoàn
Khuôn dập dải nhiều trạm cho chi tiết dập khối lượng lớn: cắt phôi, tạo hình, dập sâu, đột lỗ và tarô trong một lần chạy.
Dịch vụ dập khuôn liên hoàn →Khuôn dập sâu
Khuôn dập sâu một cấp và nhiều cấp cho vỏ trụ, vỏ hộp, lon, ống lót và vỏ cảm biến bằng thép, thép không gỉ, nhôm và sắt nguyên chất.
Dịch vụ dập sâu kim loại →Khuôn chuyển phôi & khuôn tạo hình
Khuôn cho chi tiết lớn hơn hoặc không đối xứng, trong đó phôi được chuyển giữa các trạm để dập sâu, dập lại, cắt mép và gấp mép.
Dập kim loại theo yêu cầu →Khuôn ghép, khuôn cắt phôi & khuôn uốn
Khuôn một nguyên công cho long đền, nắp, giá đỡ và chi tiết kim loại tấm, cùng khuôn uốn và tạo hình dùng trong sản xuất.
Gia công kim loại tấm →Xưởng khuôn của Balford có những thiết bị dụng cụ nào?
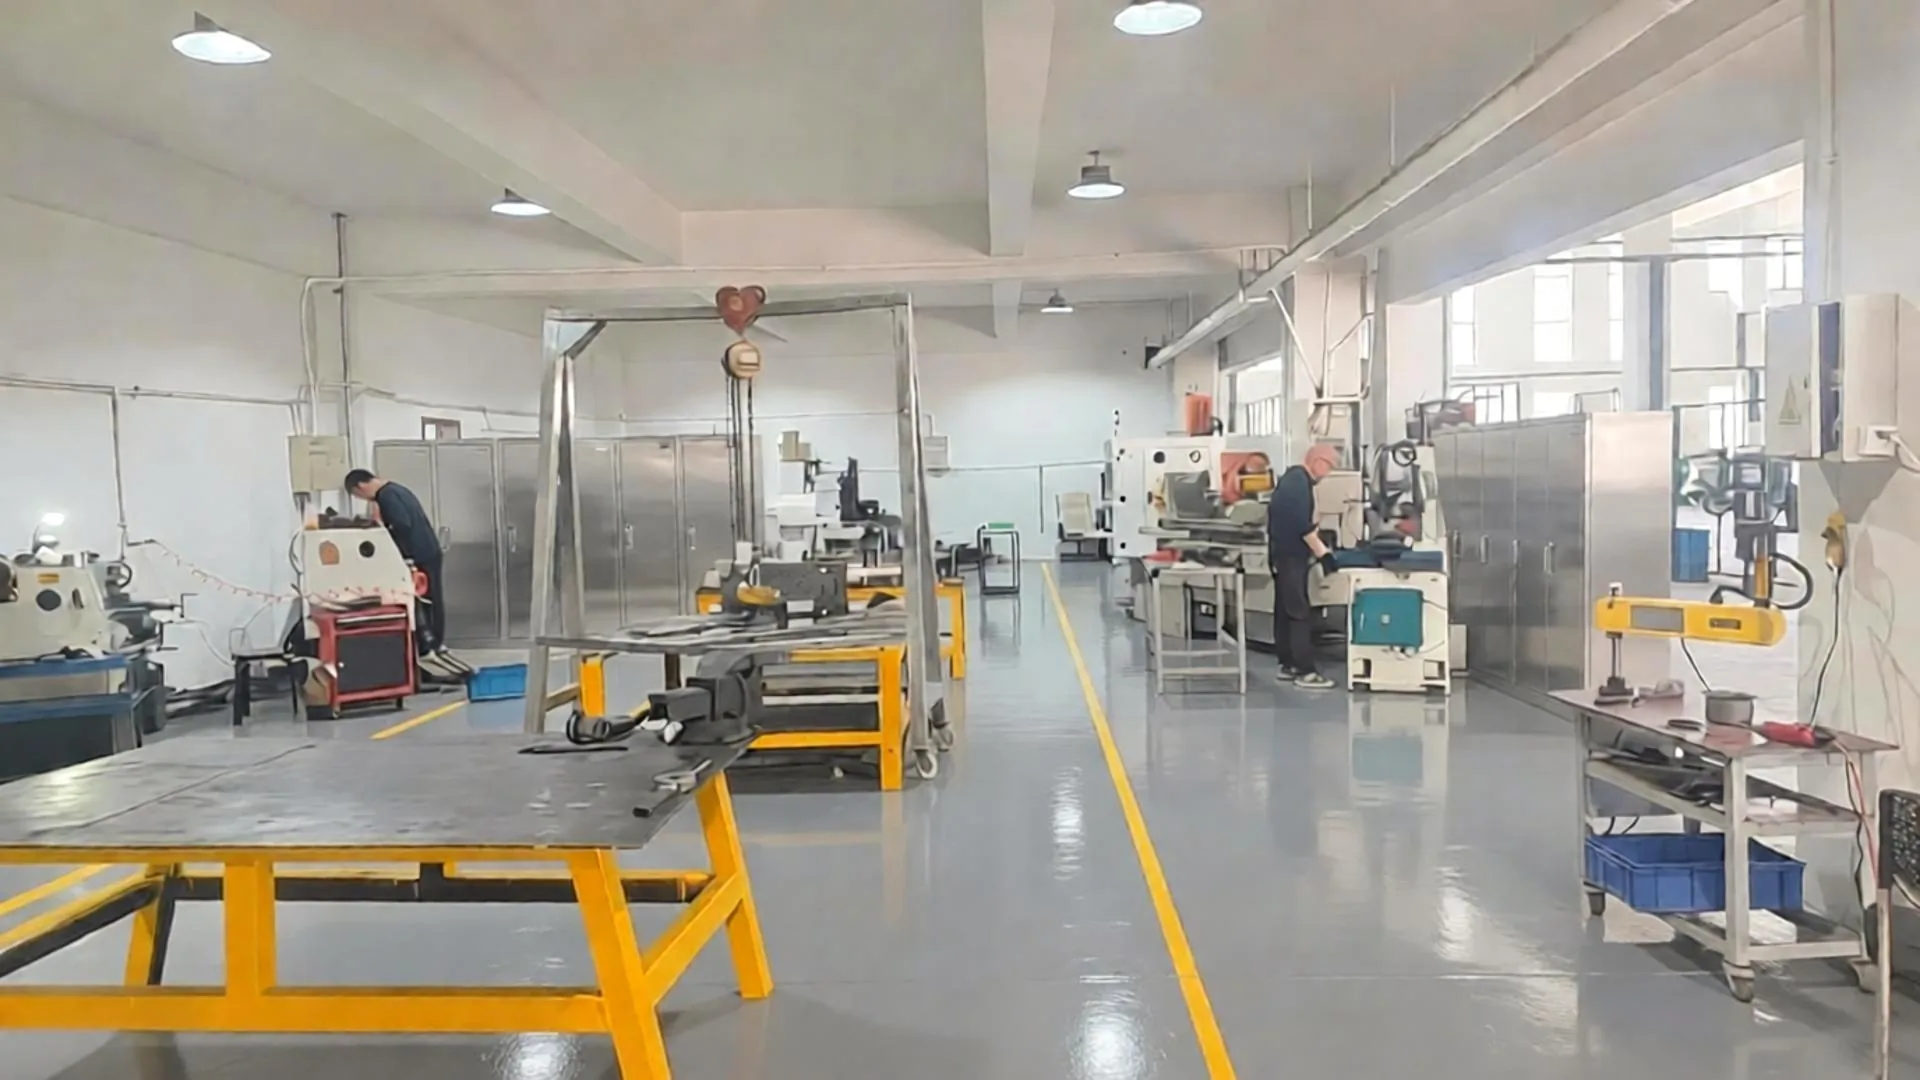
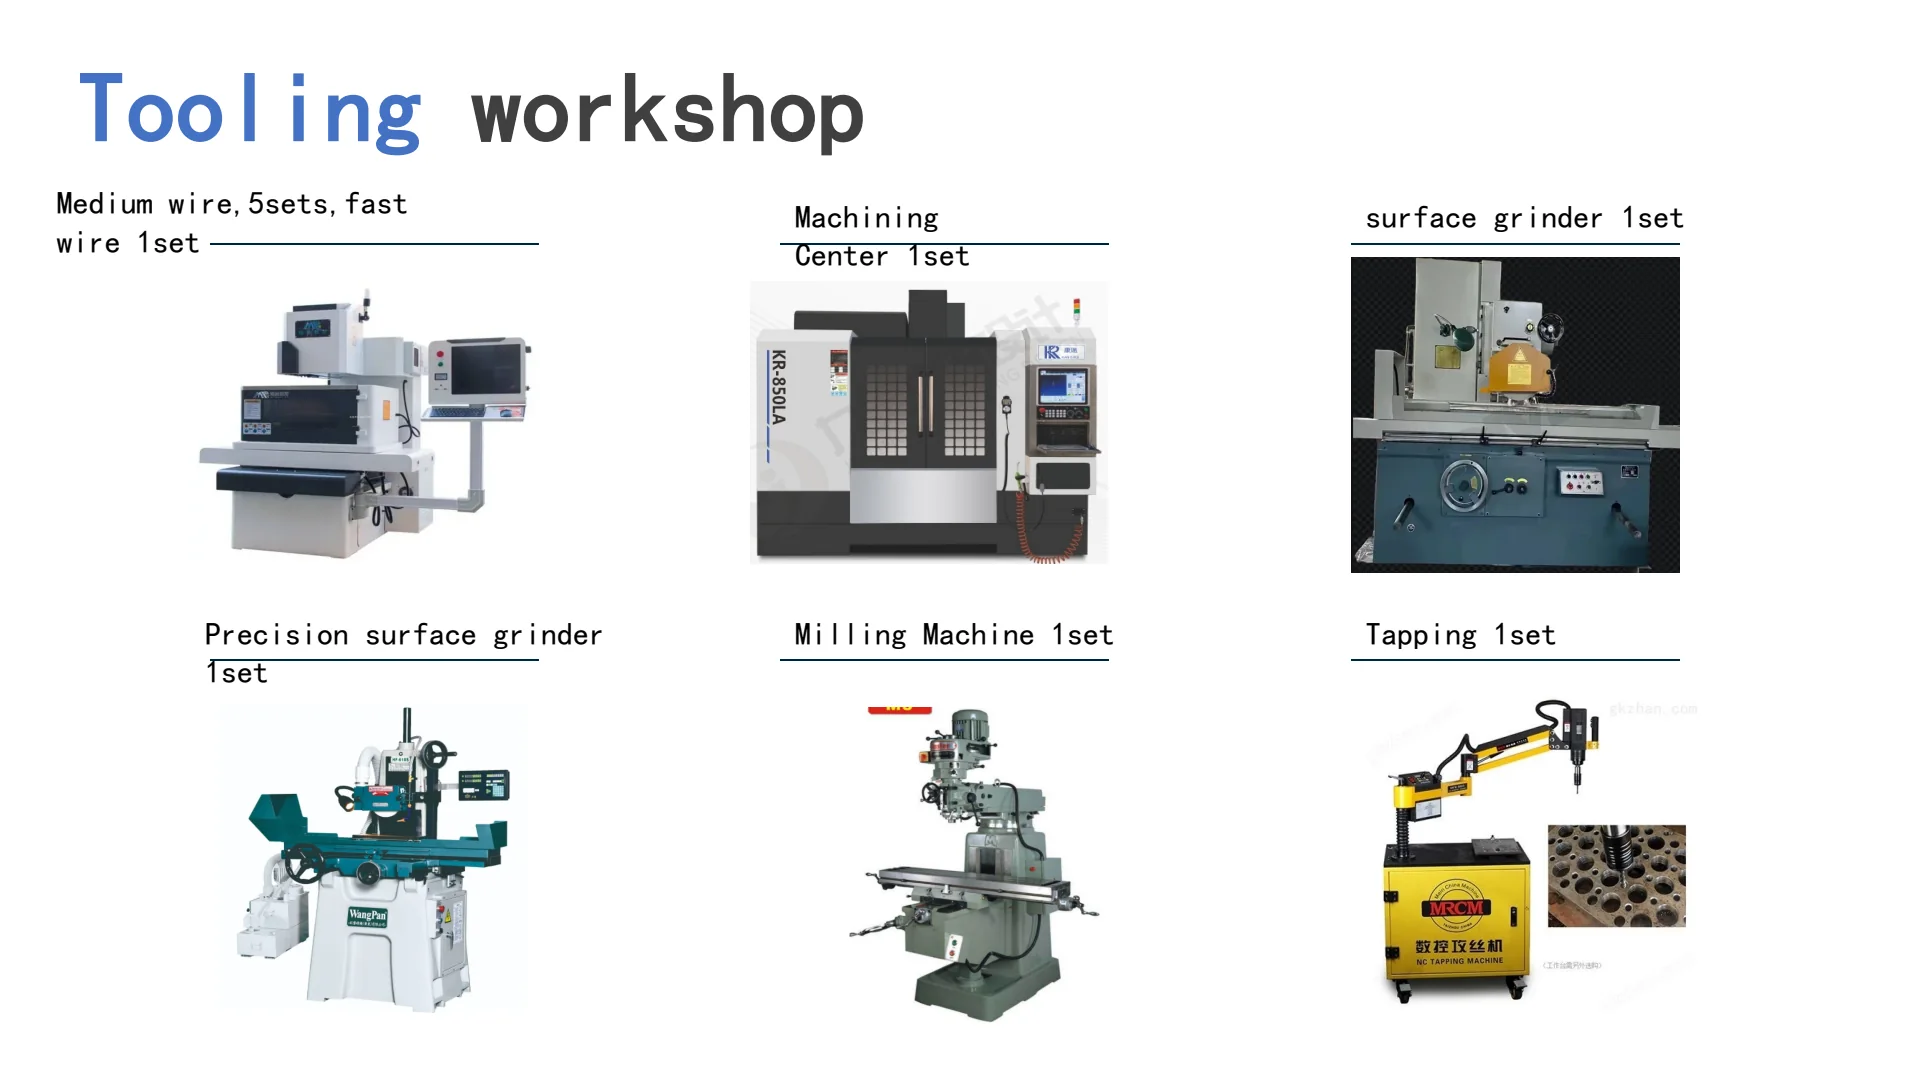
Xưởng khuôn được trang bị như một xưởng khuôn dập hoàn chỉnh. Bảng dưới đây là danh sách máy móc khách tham quan thấy tại xưởng của Balford.
| Thiết bị | Vai trò trong chế tạo khuôn | Tình trạng nội bộ |
|---|---|---|
| Máy mài trụ trong & ngoài | Mài các chi tiết khuôn tròn, chày, chốt dẫn, chốt lõi và bạc dẫn đến kích thước và độ hoàn thiện cuối cùng. | Nội bộ |
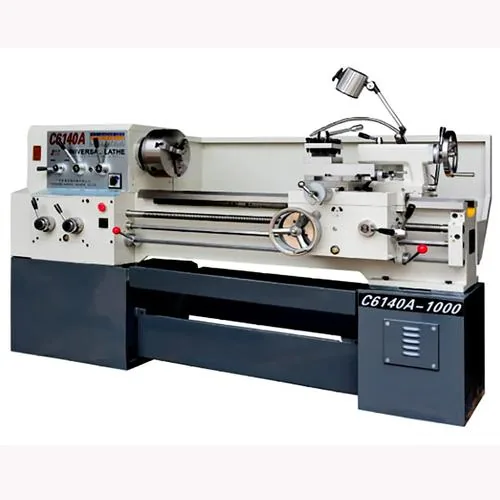
| Máy tiện vạn năng ×3 | Tiện phôi chày, chốt đẩy, trụ dẫn hướng và các chi tiết khuôn thông dụng. | Nội bộ · 3 máy |
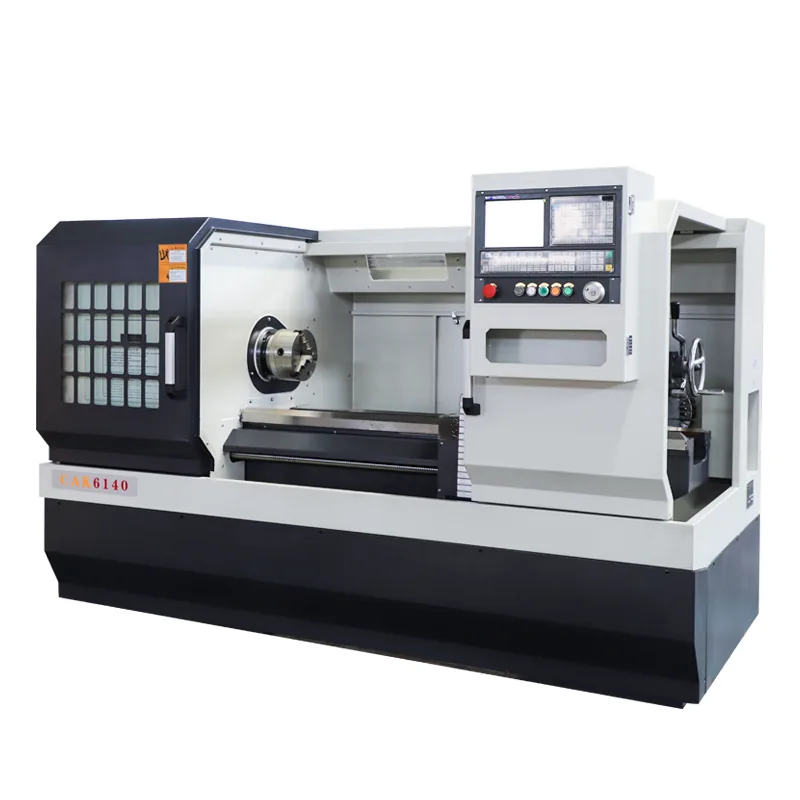
| Máy tiện CNC ×1 | Chi tiết tiện chính xác với hình học lặp lại cho cụm khuôn dập và khuôn đúc. | Nội bộ · 1 máy |
| Máy phay CNC | Gia công tấm khuôn, hốc khuôn, lòng khuôn và các vị trí lắp ghép trên thép đã tôi và thép tôi trước. | Nội bộ |
| Máy mài phẳng chính xác | Mài phẳng tấm khuôn, tấm lột và miếng ghép với độ song song và độ nhám bề mặt nghiêm ngặt. | Nội bộ |
| Máy mài phẳng cỡ lớn | Mài tấm khuôn lớn và thân khuôn cỡ lớn không vừa máy tiêu chuẩn. | Nội bộ |
| Máy khoan | Khoan lỗ chốt, lỗ vít và lỗ nước trên các bộ khuôn và đồ gá. | Nội bộ |
| Máy cắt dây EDM tốc độ trung bình ×5 | Cắt lỗ khuôn, biên dạng chày và các đoạn biên dạng với độ chính xác ổn định. | Nội bộ · 5 máy |
| Máy cắt dây EDM tốc độ nhanh ×1 | Phá thô tốc độ cao và cắt rãnh/thông hơi khi yêu cầu độ bóng thấp hơn. | Nội bộ · 1 máy |
| Máy khoan lỗ EDM (perforator) | Khoan lỗ mồi cho cắt dây EDM và các lỗ chính xác nhỏ, sâu trên khuôn. | Nội bộ |
| Máy cắt dây EDM tốc độ chậm | Cắt dây với độ bóng siêu mịn và các đoạn côn yêu cầu cao cho chi tiết khuôn đặc biệt. | Đối tác gia công ngoài |
| Máy taro tự động | Taro tấm khuôn, tấm lột và các chi tiết với bước ren và chiều sâu đồng nhất. | Nội bộ |
| Máy hàn nguội khuôn | Hàn nguội sửa mòn khuôn, mẻ và xước mà không gây biến dạng nhiệt. | Nội bộ |
| Máy hàn hồ quang Argon (TIG) | Đắp phục hồi mép mòn và sửa chi tiết thép dụng cụ với nhiệt đầu vào kiểm soát. | Nội bộ |
| Máy mài khuôn khí nén | Hoàn thiện bán kính, góc lượn và bề mặt kéo bằng bàn nguội và thủ công. | Nội bộ |
| Máy khử từ | Loại bỏ từ dư sau mài và EDM để phoi không bao giờ bám vào bề mặt khuôn. | Nội bộ |
| Thiết bị xử lý nhiệt | Duy trì một lò nhỏ để sửa khuôn khẩn cấp; tôi cứng và ram hàng loạt chi tiết khuôn do các đối tác xử lý nhiệt đã được đánh giá thực hiện, kèm dữ liệu độ cứng gửi lại cho chúng tôi. | Nội bộ |
Gia công, mài, EDM, hàn và bảo trì liên quan đến chế tạo khuôn được thực hiện nội bộ. Hai công đoạn được thuê ngoài: EDM cắt dây chậm cho độ hoàn thiện rất mịn hoặc chi tiết côn sâu, và xử lý nhiệt hàng loạt chi tiết khuôn — một lò nhỏ được duy trì nội bộ để sửa chữa khẩn cấp.
Vì sao chế tạo khuôn nội bộ quan trọng với dự án của bạn?
Với chi tiết dập và dập vuốt sâu, khuôn là nơi quyết định chất lượng, chi phí và thời gian giao hàng. Giữ chế tạo khuôn trong nội bộ thay đổi cách ba yếu tố này vận hành.
Vòng DFM đến chế tạo khuôn nhanh hơn
Kỹ sư khuôn nhận bản vẽ của bạn, cảnh báo các vấn đề về tỷ lệ vuốt hoặc khả năng tạo hình, và điều chỉnh thiết kế khuôn trong cùng xưởng — không bàn giao thiết kế cho bên ngoài.
Chạy thử trên máy dập của chúng tôi
Khuôn được lắp, chỉnh và chạy trên máy dập sản xuất của Balford trước khi đưa vào sản xuất, nên chi tiết mẫu phản ánh đúng điều kiện sản xuất hàng loạt.
Một đối tác chịu trách nhiệm duy nhất
Giá khuôn, tiến độ, mẫu và tài liệu PPAP đến từ một nhà cung cấp, với một đầu mối kỹ thuật duy nhất từ RFQ đến sản xuất.
Tuổi thọ khuôn & bảo trì
Chúng tôi lưu hồ sơ khuôn và insert dự phòng, khắc phục mài mòn nội bộ trong suốt vòng đời chương trình thay vì gửi khuôn ra ngoài.
Tài liệu đạt chuẩn ô tô
Kiểm tra nội bộ và hồ sơ theo FAI/PPAP hỗ trợ phê duyệt chi tiết — tìm hiểu thêm trên trang năng lực PPAP.
IP luôn được bảo vệ
Thiết kế khuôn do khách hàng sở hữu không được chia sẻ trong chuỗi cung ứng; NDA và hồ sơ dụng cụ được bảo vệ là tiêu chuẩn.
Từ bản vẽ đến khuôn sản xuất: quy trình nội bộ
Bên trong xưởng khuôn
Những khuôn tạo hình các chi tiết này được thiết kế và chế tạo cách các máy dập vài mét.
Thiết kế & chế tạo khuôn — giải đáp thắc mắc của người mua
Quý công ty có thiết kế khuôn dập nội bộ từ bản vẽ chi tiết của tôi không?
Có. Kỹ sư khuôn của Balford thực hiện DFM trên bản vẽ 2D/3D của quý khách, xác định dải phôi hoặc trình tự dập sâu, và thiết kế khuôn trước khi cắt bất kỳ miếng thép nào. Quý khách nhận phản hồi thiết kế về vật liệu, tỷ lệ dập sâu, dung sai và các yếu tố chi phí chính trước khi bắt đầu chế tạo khuôn.
Quý công ty chế tạo những loại khuôn nào?
Balford chế tạo khuôn dập liên hoàn, khuôn dập sâu một tầng và nhiều tầng, khuôn chuyển tiếp và khuôn tạo hình, cùng khuôn phức hợp, khuôn cắt phôi và khuôn uốn. Chúng được dùng để sản xuất vỏ van điện từ, vỏ cảm biến, chi tiết động cơ, ống lót, nắp, hộp và chi tiết dập kết cấu.
Xưởng khuôn có những máy nào?
Xưởng khuôn có máy mài tròn trong và ngoài, ba máy tiện vạn năng, một máy tiện CNC, máy phay CNC, máy mài phẳng chính xác và cỡ lớn, máy khoan, năm bộ máy EDM cắt dây loại trung, một bộ máy EDM cắt dây loại nhanh, khoan lỗ bằng EDM, ta rô tự động, hàn nguội khuôn, hàn TIG, máy mài khí nén, máy khử từ và một lò nhiệt luyện nhỏ để sửa khuôn khẩn cấp.
Quý công ty thường dùng những loại thép khuôn nào cho khuôn dập?
Các lựa chọn phổ biến gồm D2, Cr12MoV và các loại thép khuôn gia công nguội tương tự cho chi tiết dập và cắt phôi, với miếng chèn chống mài mòn và chày được chọn theo sản lượng, độ dày vật liệu và độ hoàn thiện chi tiết. Buổi xem xét thiết kế sẽ đề xuất mác thép cho từng trạm trước khi gia công.
Quý công ty có thuê ngoài phần việc khuôn nào không?
Chỉ có EDM cắt dây loại chậm được thuê ngoài, và chỉ khi một chi tiết khuôn cần độ hoàn thiện siêu mịn hoặc cắt côn sâu vượt khả năng của máy cắt dây loại trung và nhanh của chúng tôi. Thiết kế, gia công, mài, lắp ráp, chạy thử và bảo trì đều được thực hiện nội bộ; nhiệt luyện hàng loạt được thuê ngoài cho đối tác đã được đánh giá.
Thời gian chế tạo khuôn thông thường là bao lâu?
Với các chương trình khuôn một nguyên công hoặc dập sâu thông dụng, thiết kế và chế tạo nội bộ thường mất 15–30 ngày; khuôn liên hoàn và khuôn chuyển tiếp mất 30–60 ngày tùy theo số trạm và số lần chạy thử. Sửa khuôn và thay miếng chèn nhanh hơn.
Quý công ty có thể chạy thử khuôn và làm mẫu PPAP tại nhà máy không?
Có. Khuôn được chạy thử trên máy dập sản xuất của Balford, chi tiết đầu tiên được kiểm tra nội bộ, và tài liệu theo PPAP có thể được lập cho các chương trình ô tô, với sự hỗ trợ của hệ thống chất lượng và quy trình dữ liệu IMDS.
Quý công ty có bảo trì khuôn do khách hàng sở hữu trong sản xuất hàng loạt không?
Có. Khuôn do khách hàng sở hữu được lưu kho, bảo trì và sửa chữa nội bộ, kèm hồ sơ số giờ chạy, độ mài mòn và miếng chèn dự phòng để khuôn luôn ổn định trong suốt vòng đời chương trình.
Nhận đánh giá DFM trước khi bắt đầu chế tạo khuôn
Gửi bản vẽ và sản lượng mục tiêu — kỹ sư khuôn và kinh doanh của Balford thường phản hồi trong vòng 24 giờ với đánh giá khả thi tạo hình và báo giá sản xuất.
Tài liệu kỹ thuật khuôn liên quan
- Thiết kế khuôn dập hàng đầu: 13 điểm kiểm tra — bộ hồ sơ khuôn cần có những gì, từ bố trí dải phôi đến chạy thử.
- Dịch vụ kỹ thuật thiết kế khuôn dập — cách Balford rà soát và thiết kế kỹ thuật khuôn trước khi cắt thép.
- Năng lực dập sâu — các công đoạn dập, kiểm soát thành và phạm vi công nghệ.
- Rà soát DFM — kiểm tra khả năng sản xuất trước khi chế tạo khuôn.
Khuôn chuyền cũng được chế tạo tại đây — xem trang chuyên dụng dập bằng máy ép chuyền trang. Chi tiết từng máy, bao gồm các máy cắt dây EDM và năng lực mài, được liệt kê tại danh sách thiết bị.
Xử lý nhiệt và hoàn thiện thuê ngoài được kiểm soát theo cùng một hệ thống — xem hoàn thiện kim loại và các công đoạn phụ.
Cách khuôn được xác nhận trước khi sản xuất hàng loạt: chế tạo mẫu & kiểm tra chi tiết đầu tiên.
Cùng xưởng khuôn đó chế tạo các khuôn một công đoạn dùng cho mẫu và loạt nhỏ — xem dập số lượng nhỏ và chế tạo mẫu.