Dập sâu so với dập khuôn liên hoàn: chọn quy trình cho chi tiết kim loại chính xác
Tóm tắt
Dập sâu và dập khuôn liên hoàn giải quyết hai nhóm yêu cầu sản xuất khác nhau về bản chất. Dập sâu là lựa chọn đúng cho chi tiết rỗng, liền khối, độ dày thành đồng đều và chiều sâu lớn hơn đường kính. Dập khuôn liên hoàn được thiết kế cho sản lượng lớn chi tiết phẳng hoặc uốn nhẹ, với các đặc điểm được tạo tuần tự khi dải thép tiến qua khuôn. Lựa chọn quy trình ảnh hưởng trực tiếp đến chất lượng chi tiết, vốn đầu tư khuôn, tỷ lệ phế và hiệu quả chu kỳ. Yếu tố quyết định nằm ở hình học: chi tiết sâu cần dòng chảy vật liệu được kiểm soát; khuôn liên hoàn xử lý chi tiết nhiều đặc điểm trong một lượt trên vật liệu cuộn.
Dập sâu là gì
Dập sâu là quá trình tạo hình kim loại, trong đó một phôi phẳng được chày kéo theo hướng tâm vào lòng cối, tạo ra chi tiết rỗng, liền khối. Đặc điểm định nghĩa: chiều sâu tạo hình vượt đường kính chi tiết, buộc vật liệu phải chảy chứ không chỉ uốn.
Quy trình chạy qua nhiều công đoạn, hay nhiều lần giảm đường kính, để tránh rách hay nhăn. Mỗi lượt đưa vật liệu tiến gần hình dạng cuối, đồng thời phải kiểm soát độ mỏng và hóa bền biến dạng. Kim loại hành xử như một chất lỏng nhớt, cho độ dày thành đồng nhất trên toàn chi tiết — điều mà phương án hàn hay ghép nhiều mảnh không có được.
Ưu điểm của dập sâu
- Kết cấu liền khối: Chi tiết ra khỏi máy ép không có mối hàn, đường ghép hay điểm bắt vít. Đây là yêu cầu then chốt với chi tiết dẫn chất lỏng, bình chịu áp và vỏ hộp — nơi tính toàn vẹn kết cấu không thể thương lượng.
- Độ dày thành đồng đều: đặc tính dòng chảy vật liệu của dập sâu cho ra chi tiết có độ dày thành và tính chất cơ học đồng nhất trên toàn bộ hình học.
- Hình học phức tạp: tạo được hình rỗng, sâu với các đặc điểm tinh xảo mà phương pháp khác không xử lý hiệu quả — như vỏ nhiều khoang hay cốc bậc.
- Lợi ích hóa bền biến dạng: biến dạng dẻo trong quá trình dập làm tăng độ bền kéo, nên chi tiết thành phẩm có tỷ lệ độ bền/khối lượng tốt hơn tấm phẳng ban đầu.
- Bề mặt nhẵn: bề mặt dập sâu ít vết khuôn và ít gián đoạn hơn dập liên hoàn, nên đây là lựa chọn vững chắc cho chi tiết lộ ngoài hay ứng dụng cần ngoại quan.
Hạn chế của dập sâu
- Chi phí khuôn cao hơn: khuôn dập sâu phức tạp và đắt hơn khuôn dập liên hoàn, đặc biệt khi phải chia nhiều lần dập.
- Tốc độ sản xuất chậm hơn: chạy ở nhịp chu kỳ trung bình so với dập liên hoàn, vì phải qua nhiều công đoạn tạo hình và kiểm soát dòng chảy vật liệu.
- Ràng buộc vật liệu: cần kim loại có độ dẻo cao, độ giãn dài trên 30% và tỷ lệ giới hạn chảy/độ bền kéo dưới 0,65. Vật liệu giòn hoặc hợp kim độ bền cao sẽ không dập được nếu không có bước ủ trung gian.
- Thiết bị chuyên dụng: cần cấu hình máy ép và khuôn riêng cho dập sâu, điều này thu hẹp số xưởng thực sự chạy được quy trình.
Lỗi thường gặp trong dập sâu
- Mỏng thành: Độ giảm độ dày thành có thể dự đoán, phải kiểm soát bằng trình tự giảm đường kính đúng
- Nhăn: Do lực giữ phôi không đủ hoặc tỷ số dập sai
- Tai (earing): Do hướng thớ vật liệu so với hướng của phôi
- Rách: Xảy ra khi tổng mức giảm đường kính vượt khả năng chịu đựng của vật liệu, làm kim loại mỏng đi hoặc nứt tại bán kính dập.
Dập khuôn liên hoàn là gì?

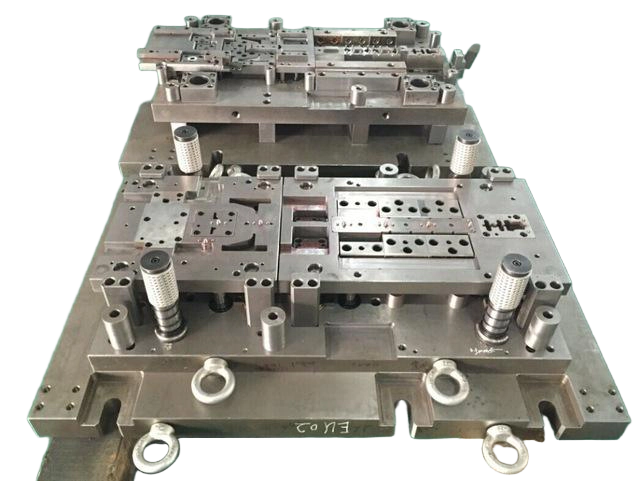
Dập khuôn liên hoàn là quá trình tốc độ cao, trong đó một dải kim loại liên tục chạy qua một bộ khuôn có nhiều trạm. Mỗi trạm thực hiện một nguyên công cụ thể — cắt phôi, đột, uốn, dập nổi, dập chìm hoặc tạo hình — nên chi tiết được hình thành dần từng bước, và ở trạm cuối cùng nó được cắt rời khỏi dải giữ. dập khuôn liên hoàn là quá trình sản xuất tốc độ cao, trong đó dải kim loại được cấp qua nhiều trạm trong cùng một bộ khuôn. Mỗi trạm thực hiện một hoặc nhiều nguyên công — cắt phôi, đột, uốn, dập nổi, dập chìm hoặc tạo hình — cho tới khi chi tiết hoàn chỉnh xuất hiện ở trạm cuối và được cắt rời khỏi dải giữ.
Điểm then chốt là bước tiến dải chính xác, thường được kiểm soát bằng chốt dẫn hướng ăn vào các lỗ đã đột trước đó để giữ căn chỉnh trong vài phần nghìn inch.Quy trình dựa vào bước tiến dải chính xác, thường được dẫn hướng bằng chốt ăn vào các lỗ đã đột trước đó để đảm bảo căn chỉnh trong vài phần nghìn inch.
Ưu điểm của dập khuôn liên hoànƯu điểm của dập khuôn liên hoàn
- Sản xuất tốc độ cao: với hình học đơn giản, có thể chạy 800 chi tiết mỗi phút hoặc hơn — rất khó vượt qua về sản lượng.
- Hiệu quả chi phí ở sản lượng lớn: khi đã thu hồi vốn khuôn, đơn giá thấp hơn đáng kể so với dập sâu với những chi tiết phù hợp quy trình.
- Kết hợp nhiều đặc điểm phức tạp: có thể tích hợp lỗ, uốn, tạo hình và dập nổi vào một bộ khuôn, nên không phải gửi chi tiết đi làm nguyên công thứ cấp.
- Đầu tư khuôn thấp hơn: với chi tiết nông, khuôn liên hoàn thường rẻ hơn khuôn dập sâu nhiều công đoạn.
- Chất lượng ổn định: nhờ dẫn hướng dải tự động và cảm biến trong khuôn, kết quả lặp lại tốt qua những lô dài mà không cần can thiệp liên tục của người vận hành.
Hạn chế của dập khuôn liên hoàn
- Giới hạn chiều sâu: giới hạn thực tế khi dập trong khuôn liên hoàn là khoảng 1,5 lần đường kính chi tiết. Vượt mức đó, dải giữ không cấp đủ vật liệu cho trạm tạo hình, dẫn tới mỏng thành, rách hoặc biến dạng.
- Vết của mấu giữ: mọi chi tiết đều có vết nhỏ ở chỗ đứt khỏi dải. Nếu bề mặt cần ngoại quan, phải che những vết đó hoặc thêm bước hoàn thiện thứ cấp.
- Vết trạm: nhiều trạm tạo hình có thể để lại vệt thấy được trên bề mặt chi tiết, đây có thể là vấn đề với vùng lộ ngoài.
- Hạn chế về vật liệu: Chi tiết vẫn gắn vào dải trong suốt quá trình tạo hình, nên những nguyên công cần chi tiết rời — như tạo gân, thắt cổ, cuộn mép bích hay cán ren — không thực hiện được trong khuôn liên hoàn.
- Giảm linh hoạt thiết kế: Thay đổi hình học chi tiết thường đồng nghĩa phải làm khuôn mới, làm tăng cả chi phí và thời gian so với cách tiếp cận có thể chỉnh sửa dần của khuôn dập sâu.
Lỗi thường gặp trong dập liên hoàn
- Ba via: Thường do mép chày mòn hoặc khe hở cối quá lớn so với độ dày vật liệu.
- Cấp phôi lệch: Xảy ra khi căn chỉnh dải trôi, thường do chốt dẫn hướng mòn hoặc thời điểm cấp phôi sai.
- Biến dạng: Xuất hiện khi các bước tạo hình tuần tự tích tụ ứng suất bên trong mà không có trạm giảm ứng suất để kiểm soát.
So sánh những khác biệt chính
| Tiêu chí | Dập sâu | Dập khuôn liên hoàn |
|---|---|---|
| Chiều sâu chi tiết | Có thể vượt đường kính chi tiết; hình rỗng, sâu là tiêu chuẩn | Dạng phẳng hoặc uốn nhẹ; chiều sâu thường dưới 1,5× đường kính |
| Tốc độ sản xuất | Trung bình — mỗi công đoạn dập làm tăng thời gian chu kỳ | Cao — tới hơn 800 chi tiết mỗi phút trên máy ép cấp cuộn |
| Chi phí khuôn | Cao — khuôn dập nhiều công đoạn phức tạp | Trung bình đến cao — phụ thuộc số đặc điểm và độ phức tạp của trạm |
| Độ dày thành | Đồng đều, tính chất cơ học đồng nhất trên toàn chi tiết | Thay đổi — có thể mỏng đi ở chỗ uốn hoặc đặc điểm tạo hình |
| Phù hợp vật liệu | Hợp kim dẻo, dễ tạo hình như nhôm, thép không gỉ và đồng | Phạm vi rộng, kể cả mác cứng hơn và vật liệu đã tôi trước |
| Kết cấu liền khối | Có — không mối nối, không đường ghép | Không — các đặc điểm được tạo tuần tự |
| Bề mặt | Nhẵn, ít vết khuôn | Có thể có vết mấu giữ và vết trạm |
| Ứng dụng phù hợp | Vỏ hộp, vỏ bọc, chi tiết dẫn chất lỏng, bình chịu áp | Giá đỡ, kẹp, đầu nối, chi tiết nhiều đặc điểm |
| Tỷ lệ phế | Thấp hơn khi chia công đoạn đúng | Có thể cao hơn do phế từ dải giữ |
| Linh hoạt thiết kế | Cao hơn khi cần chỉnh sửa dần | Hạn chế sau khi đã chốt khuôn |
Ứng dụng theo ngành
Ứng dụng của dập sâu
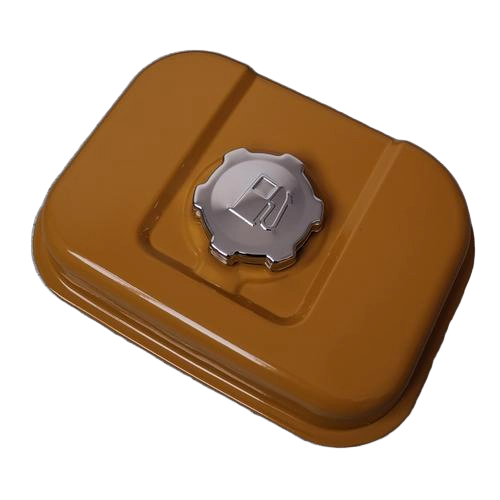
Ô tô: thùng nhiên liệu, vỏ pin xe điện, chi tiết hệ thống phanh, chi tiết kết cấu chịu áp hoặc rung.: Thùng nhiên liệu, vỏ pin xe điện, chi tiết hệ thống phanh, chi tiết kết cấu chịu áp hoặc rung.
Thiết bị y tếHàng không: chi tiết hệ thống nhiên liệu, chi tiết khung thân, ứng dụng cần tối ưu tỷ lệ độ bền/khối lượng.
Hàng tiêu dùng: lon đồ uống, bồn rửa bếp, vỏ thiết bị gia dụng cần bề mặt ngoại quan.: Chi tiết hệ thống nhiên liệu, chi tiết khung thân, ứng dụng cần tối ưu tỷ lệ độ bền/khối lượng.
Hệ thống chất lỏng: chi tiết thủy lực, chi tiết dẫn chất lỏng, bình chịu áp.Hàng tiêu dùngỨng dụng của dập khuôn liên hoàn
Ô tô: giá đỡ, kẹp, chi tiết bắt xiết, chi tiết dập nhiều đặc điểm với sản lượng năm cao và ổn định.: Chi tiết thủy lực, chi tiết dẫn chất lỏng, bình chịu áp.
Ứng dụng của dập khuôn liên hoàn
Ô tô: Giá đỡ, kẹp, chi tiết bắt xiết, chi tiết dập nhiều đặc điểm với sản lượng năm cao và ổn định.
Điện tử: vỏ đầu nối, tấm chắn EMI và chi tiết chính xác cho điện tử tiêu dùng — ở đây dung sai chặt và bề mặt đồng nhất là tiêu chuẩn.: Vỏ đầu nối, tấm chắn EMI, chi tiết chính xác cho điện tử tiêu dùng.
Công nghiệp: phụ kiện, tấm panel và chi tiết cần đột, uốn và tạo hình trong một lượt khuôn — lý tưởng cho lô lớn khi cần độ lặp lại.Công nghiệpHàng không: giá đỡ kết cấu và phụ kiện tiêu chuẩn, với chứng nhận vật liệu và truy xuất nguồn gốc theo yêu cầu của bạn.
Hàng khôngThiết kế cho dập: những điểm cần cân nhắc
Khi nào chọn dập sâu
Thiết kế cho dập: những điểm cần cân nhắc
Chiều sâu chi tiết vượt 1,5 lần đường kính
- Cần hình rỗng, liền khối
- Chiều sâu chi tiết vượt 1,5 lần đường kính Độ dày thành đồng đều là then chốt
- Cần hình rỗng, liền khối Ứng dụng đòi hỏi độ kín áp hoặc kín chất lỏng
- Độ dày thành đồng đều là then chốt Bề mặt ngoại quan quan trọng
- Ứng dụng đòi hỏi độ kín áp hoặc kín chất lỏng
- Khi nào chọn dập khuôn liên hoàn
Đặc điểm chi tiết phẳng hoặc uốn nhẹ
- Chiều sâu dưới 1,5 lần đường kính
- Đặc điểm chi tiết phẳng hoặc uốn nhẹ Cần nhiều đặc điểm (đột, uốn, dập nổi)
- Chiều sâu dưới 1,5 lần đường kính Sản lượng rất lớn
- Cần nhiều đặc điểm (đột, uốn, dập nổi) Phải giảm thiểu chi phí khuôn
- Sản lượng rất lớn
- Phải giảm thiểu chi phí khuôn
Nguyên tắc thiết kế chung
Chọn vật liệu: với dập sâu, cần vật liệu có tính dị hướng cao (giá trị r trên 1,6) và độ giãn dài trên 30%. Tỷ lệ giới hạn chảy/độ bền kéo thấp — dưới 0,65 — cho khả năng tạo hình tốt nhất và giảm nguy cơ nứt.: Dập sâu cần vật liệu có tính dị hướng cao (giá trị r trên 1,6) và độ giãn dài trên 30%. Vật liệu có tỷ lệ giới hạn chảy/độ bền kéo thấp (dưới 0,65) cho kết quả tốt nhất.
Bán kính chày và cối: trong khuôn dập sâu, bán kính cửa cối nên bằng 4 đến 10 lần độ dày vật liệu. Điều này kiểm soát dòng chảy vật liệu vào lòng cối và giảm tập trung ứng suất tại đường uốn.Bán kính chày và cốiLập kế hoạch giảm đường kính: phải tôn trọng giới hạn vật liệu ở từng công đoạn dập. Giảm quá mạnh sẽ làm rách chi tiết; giảm quá ít lại tốn chi phí vì phải chạy thêm công đoạn không cần thiết.
Chiến lược bôi trơn: dập sâu phụ thuộc vào bôi trơn hiệu quả để hạ hệ số ma sát từ khoảng 0,15 xuống 0,05. Chỉ riêng điều đó có thể giảm tới 30% tải trọng chày, giúp kéo dài tuổi thọ khuôn và tăng độ ổn định của chi tiết.: Tôn trọng giới hạn vật liệu ở từng công đoạn dập. Giảm quá mạnh gây rách; giảm không đủ làm tăng chi phí do phải thêm công đoạn.
Cân nhắc dung sai: dập liên hoàn có thể giữ dung sai chặt, nhưng phải tính đến đàn hồi ngược và mài mòn khuôn trong suốt lô chạy. Dập sâu cho độ chính xác kích thước ổn định, nhưng thiết kế khuôn phải quản lý độ mỏng thành cẩn thận để đạt yêu cầu.Chiến lược bôi trơnTiêu chuẩn ngành: tham chiếu ISO 2768 cho hướng dẫn dung sai chung. Nếu bạn thuộc ngành ô tô, y tế hoặc hàng không, thường sẽ cần chứng nhận hệ thống quản lý chất lượng như IATF 16949 hoặc ISO 13485 để đáp ứng yêu cầu của khách hàng.
Cân nhắc dung saiCâu hỏi thường gặp
Dập sâu và dập liên hoàn khác nhau thế nào?: Tham chiếu ISO 2768 cho hướng dẫn dung sai chung. Các ngành bị quản lý chặt (ô tô, y tế, hàng không) thường yêu cầu chứng nhận hệ thống quản lý chất lượng cụ thể.
Dập sâu là quá trình tạo hình kim loại tạo ra chi tiết rỗng, liền khối — chiều sâu lớn hơn đường kính — bằng cách kéo vật liệu vào lòng cối. Dập liên hoàn là quá trình tốc độ cao, trong đó dải thép cấp từ cuộn đi qua nhiều trạm, mỗi trạm làm một nguyên công như cắt phôi, đột hay tạo hình, để làm ra chi tiết phẳng hoặc uốn nhẹ. Khác biệt then chốt nằm ở chiều sâu chi tiết: dập sâu cho hình rỗng, sâu; dập liên hoàn dành cho thiết kế nông hoặc uốn nhẹ.Quy trình nào tốt hơn cho chi tiết trụ, sâu?
Dập sâu là lựa chọn đúng cho chi tiết trụ, sâu. Theo nguyên tắc chung, nếu chiều sâu vượt khoảng 1,5 lần đường kính, khuôn liên hoàn sẽ gặp khó — dải giữ hạn chế dòng chảy vật liệu, gây rách và biến dạng. Dập sâu cho phôi di chuyển tự do, kéo kim loại vào lòng cối qua các công đoạn giảm dần, nên chi tiết sạch và ổn định.
Tỷ số dập giới hạn trong dập sâu là bao nhiêu?
Tỷ số dập giới hạn (LDR) là tỷ lệ đường kính phôi trên đường kính chày lớn nhất có thể đạt trong một lần dập mà không hỏng. Với hầu hết kim loại dẻo, LDR nằm trong khoảng 1,8 đến 2,3 cho một lần dập. Nếu cần chi tiết sâu hơn, bạn sẽ phải dùng nhiều công đoạn dập kèm ủ trung gian để phục hồi khả năng tạo hình.
Dập sâu có đắt hơn dập không?
Dập sâu thường có chi phí khuôn ban đầu cao hơn vì khuôn phức tạp hơn và cần thiết bị máy ép chuyên dụng. Nhưng với hình học phù hợp, dập sâu có thể hiệu quả chi phí hơn ở sản lượng lớn khi tính đến tỷ lệ phế, nguyên công thứ cấp và hiệu năng chi tiết. Ép chi tiết sâu qua dập liên hoàn có thể đẩy tỷ lệ phế lên 40%, nhanh chóng ăn hết phần tiết kiệm về khuôn.
Tỷ số dập giới hạn (LDR) là tỷ lệ đường kính phôi trên đường kính chày lớn nhất có thể đạt trong một lần dập mà không hỏng. Với hầu hết kim loại dẻo, LDR nằm trong khoảng 1,8 đến 2,3 cho một lần dập. Chi tiết cần dập sâu hơn phải dùng nhiều công đoạn kèm ủ trung gian.
Dập sâu có đắt hơn dập không?
Dập sâu thường có chi phí khuôn ban đầu cao hơn do khuôn phức tạp hơn và thiết bị chuyên dụng. Tuy nhiên, với hình học phù hợp, dập sâu có thể sản xuất chi tiết hiệu quả chi phí hơn ở sản lượng lớn khi tính đến các yếu tố như tỷ lệ phế, nguyên công thứ cấp và hiệu năng chi tiết. Ép chi tiết sâu qua dập liên hoàn có thể gây tỷ lệ phế 40%, làm xói mòn phần tiết kiệm về khuôn.
Mác vật liệu nào phù hợp nhất cho dập sâu?
Dập sâu cần kim loại có độ dẻo và khả năng tạo hình tốt. Chúng tôi thường chạy nhôm 1100 hoặc 3003, thép không gỉ dòng 300, hợp kim đồng, thép carbon thấp, cùng một số mác titan và niken. Cần độ giãn dài trên 30% và tỷ lệ giới hạn chảy/độ bền kéo thấp — điều đó giữ vật liệu chảy đều qua khuôn mà không nứt hay nhăn.
Lựa chọn quy trình ảnh hưởng thế nào đến bề mặt?
Dập sâu cho bề mặt nhẵn hơn, ít vết khuôn hơn, nên đây là lựa chọn ưu tiên cho vỏ lộ ngoài và chi tiết cần ngoại quan. Dập liên hoàn để lại mép cắt sạch, nhưng sẽ có vết mấu giữ và vết trạm. Nếu chi tiết có mặt trang trí, chúng tôi bố trí vị trí mấu ngoài vùng nhìn thấy hoặc thêm nguyên công thứ cấp để làm sạch.
Quy trình nào cho năng suất cao hơn ở sản lượng lớn?
Dập liên hoàn thắng về tốc độ — hình học đơn giản có thể chạy hơn 800 chi tiết mỗi phút trên máy ép cấp cuộn. Dập sâu chậm hơn, thường 15 đến 40 hành trình mỗi phút, vì mỗi công đoạn phải kiểm soát dòng chảy vật liệu để tránh mỏng hay rách. Đó là đánh đổi: tốc độ so với độ sâu tạo hình.