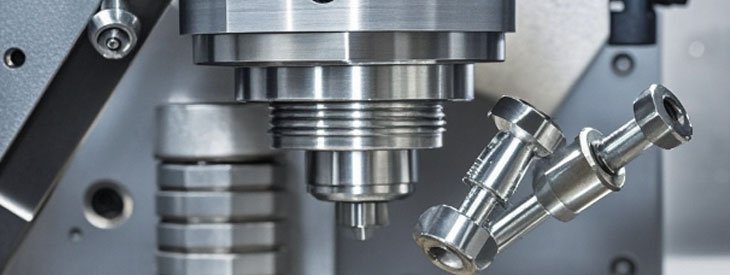
Vỏ bảo vệ cuộn dây và các chi tiết chuyển động của van điện từ, đồng thời đóng vai trò là chuẩn kích thước cho quá trình lắp ráp. Chất lượng gia công của vỏ ảnh hưởng trực tiếp đến độ kín khít, hiệu suất mạch từ và tuổi thọ sử dụng tổng thể.
Vỏ van điện từ là gì?
Vỏ van điện từ là lớp vỏ kim loại được dập kéo, có chức năng chứa cuộn dây, piston và gioăng làm kín của van điện từ. Loại vỏ này còn được gọi là vỏ van điện từ, vỏ thân van, hoặc - trên các van nhiên liệu và hệ thống treo khí - là ống từ hoặc khung từ. Đây là chi tiết được tạo hình chứ không phải chi tiết đúc hay hàn: phôi được dập kéo sâu thành dạng cốc, dập kéo lại hoặc ép mỏng đến chiều dày thành hoàn thiện, và chỉ gia công ở những vị trí làm kín hoặc định vị, nhờ đó mạch từ được liên tục và chi tiết kín khí hoàn toàn, không có mối nối. Các loại vỏ chúng tôi báo giá có chiều dày thành từ khoảng 0,3 mm đến 1,5 mm, và mác thép được lựa chọn dựa trên yêu cầu từ tính cũng như độ bền: thép cacbon thấp và sắt nguyên chất ở những nơi cần từ thông, thép 304 hoặc 316L ở những nơi van tiếp xúc với dung dịch làm mát hoặc nhiên liệu, đồng thau ở những nơi van được hàn vào ống góp.
I. Lựa chọn vật liệu
Lựa chọn thép không gỉ, thép cacbon thấp, nhôm hoặc hợp kim khác dựa trên khả năng chống ăn mòn, tính chất từ, độ bền và môi trường làm việc. Đảm bảo khả năng truy xuất nguồn gốc của mác vật liệu và tình trạng vật liệu đầu vào thông qua chứng nhận luyện kim và hồ sơ lô.
II. Độ chính xác gia công
Kiểm soát đường kính trong, đường kính ngoài, độ đồng tâm, độ phẳng mặt bích và các đặc điểm lắp ghép theo bản vẽ. Phối hợp ngay từ đầu giữa dập sâu và gia công thứ cấp để dung sai tích lũy luôn nằm trong giới hạn cho phép và không bị trôi trong suốt quá trình sản xuất.
III. Xử lý làm kín
Bề mặt làm kín phải không có ba via, vết nứt và vết kéo. Cần khớp kích thước rãnh và độ hoàn thiện bề mặt với loại gioăng làm kín đã chọn, đồng thời tiến hành kiểm tra rò rỉ trong những ứng dụng yêu cầu—không được bỏ qua đối với môi chất quan trọng.
IV. Công nghệ gia công
Tỷ số vuốt, bán kính khuôn, dầu bôi trơn và ủ trung gian quyết định liệu vỏ có được tạo hình mà không bị mỏng đi hay nhăn hay không. Đồng thời đảm bảo rằng mọi xử lý bề mặt đều tương thích với kim loại nền và môi trường vận hành cuối cùng.
V. Kiểm tra chất lượng
Kiểm tra thường bao gồm ngoại quan, kích thước, xác minh vật liệu, độ dày lớp phủ, độ sạch và hiệu suất làm kín. Thiết lập kế hoạch kiểm soát và đồng hồ đo trước khi bắt đầu sản xuất hàng loạt, không phải sau khi vấn đề phát sinh.
Tóm lại, vỏ van điện từ đáng tin cậy đến từ sự phối hợp chặt chẽ giữa lựa chọn vật liệu, độ chính xác gia công, làm kín, quy trình sản xuất và kiểm tra—mỗi bước đều ảnh hưởng đến bước tiếp theo.
Vỏ van điện từ khởi đầu là một phôi cắt từ dải thép và kết thúc là một chi tiết đã được đo kiểm, và mọi nguyên công ở giữa đều tồn tại để đảm bảo một trong ba yếu tố: mạch từ, lỗ khoan, hoặc mặt làm kín. Balford thực hiện chuỗi nguyên công này trên hệ thống máy ép riêng từ 25 t đến 350 t, với đường kính dập sâu tối đa 250 mm; hơn 4.000 khuôn dập sâu một lần đã được chế tạo kể từ năm 2000.
Phôi và bước dập vuốt đầu tiên.Phôi được cắt từ dải thép và vuốt thành dạng cốc chỉ trong một hành trình. Tỷ số vuốt, bán kính dụng cụ và khe hở tại bước này quyết định mức độ và vị trí mỏng đi của thành sản phẩm.
Vẽ lại và ủi.Vỏ chi tiết có độ sâu vượt quá khả năng của một lần dập vuốt sẽ được dập vuốt lại qua nhiều công đoạn tiếp theo; khi thành chi tiết cần mỏng hơn phôi, chi tiết được vuốt mỏng qua một chuỗi vòng khuôn thay vì dập vuốt lại.
Cắt gọt, đột lỗ và tạo hình.Mặt bích được cắt theo chiều dài, các lỗ và rãnh được đột, và các đặc điểm lắp ráp được tạo hình ngay trong cùng một khuôn khi hình học cho phép.
Ủ từ tính.Khi vỏ là một phần của mạch từ, quá trình dập sâu đã làm cứng nguội vật liệu và giảm độ từ thẩm, do đó chi tiết được ủ sau khi tạo hình. Công đoạn này được thực hiện tại đối tác xử lý nhiệt bên ngoài theo phiếu quy trình của chúng tôi, với hồ sơ được trả về theo từng lô.
Gia công cơ khí.Đường kính trong, mặt tựa và các bề mặt làm kín được gia công sau khi tạo hình, vì đây mới chính là những vị trí thực sự cần dung sai chặt chẽ.
Hoàn thiện bề mặt.Các công đoạn thụ động hóa, đánh bóng điện hóa và mạ đều được gia công ngoài; mỗi lô hàng khi nhận về đều kèm theo hồ sơ quy trình.
Vỏ van điện từ có thể đạt được độ dày thành và dung sai như thế nào?
Vỏ van điện từ được dập vuốt với thành thường có độ dày từ khoảng 0,3 mm đến 1,5 mm, được quyết định bởi khe hở giữa chày và cối chứ không phải bởi dung sai của phôi thép đầu vào; có thể đạt được thành mỏng hơn, nhưng phải thực hiện bằng phương pháp ép mỏng (ironing) thay vì dập vuốt một lần. Ba thông số quyết định vỏ van có đạt yêu cầu hay không: độ dày thành và chiều cao tại đó đo độ dày, đường kính lỗ khoan và độ đồng tâm với đường kính ngoài, cùng độ phẳng của mặt làm kín. Trên thành dập vuốt, dung sai tổng quát như +/-0,05 mm là thực tế tại một chiều cao xác định; các yêu cầu dung sai chặt hơn thuộc về lỗ khoan và đế van đã qua gia công, vốn được cắt sau khi tạo hình. Các kích thước đến 0,001 mm chỉ được thống nhất trước cho những bề mặt gia công được chọn lọc và phải được xác nhận theo bản vẽ - đây không phải là dung sai tiêu chuẩn cho thành dập vuốt.
Vật liệu nào phù hợp với loại vỏ van điện từ nào?
Mác vật liệu được chọn dựa trên nhiệm vụ từ tính trước tiên, sau đó mới đến môi trường hoạt động. Thép carbon thấp và sắt nguyên chất dẫn từ thông tốt nhất và là lựa chọn phổ biến cho phía phần ứng của van nhiên liệu hoặc van treo khí, nơi vỏ van là một phần của mạch từ. Thép 304 và 316L được sử dụng khi van tiếp xúc với chất làm mát, nhiên liệu hoặc hơi nước ngưng tụ và khả năng chống ăn mòn quan trọng hơn độ từ thẩm. Đồng thau được chọn khi vỏ van được hàn thiếc hoặc hàn đồng vào ống góp và tính gia công quan trọng hơn từ thông. Mác vật liệu cũng quyết định số bước dập vuốt có thể thực hiện trước khi cần ủ: thép không gỉ hóa cứng nguội nhanh hơn thép carbon thấp và chịu được độ giảm chiều dày ít hơn mỗi bước.
Điều gì thực sự quyết định liệu vỏ van điện từ có kín khí hay không?
Độ kín được quyết định trước khi lắp gioăng làm kín. Vỏ kim loại được dập sâu không có mối hàn, vì vậy các đường rò rỉ tiềm ẩn chỉ còn là bề mặt làm kín, hình học giữa lỗ khoan và đế van, và bất kỳ vết nứt nào hình thành tại bán kính đáy trong quá trình dập. Ba yếu tố kiểm soát đóng vai trò then chốt. Bán kính đáy phải đủ lớn so với vật liệu và tỷ lệ dập sâu, nếu không sẽ xảy ra nứt. Bề mặt làm kín được gia công sau khi tạo hình để đảm bảo phẳng và không còn vết dập. Và thành vỏ phải đủ dày tại vị trí ren hoặc mối lắp ép để chịu được tải trọng lắp ráp mà không bị biến dạng. Ba via từ quá trình đột lỗ và cắt biên được loại bỏ ngay trong cùng một lần gá đặt, bởi vì ba via nằm dưới gioăng làm kín sẽ gây hậu quả đúng như một vết xước ngang qua bề mặt làm kín.
Những nội dung cần ghi trên bản vẽ vỏ van điện từ
Độ dày thành ống được ghi dưới dạng giá trị danh nghĩa kèm dải dung sai, cùng với chiều cao tại đó tiến hành đo.
Đường kính lỗ khoan và độ đồng tâm so với đường kính ngoài - hãy nêu rõ đâu là chuẩn trong hai yếu tố này.
Bề mặt làm kín: độ phẳng, độ hoàn thiện bề mặt và việc bề mặt được gia công cắt gọt hay tạo hình nguyên dạng.
Mác vật liệu và yêu cầu về từ tính nếu vỏ là một phần của đường dẫn từ thông.
Việc chi tiết có được ủ sau khi tạo hình hay không, và phương pháp xử lý bề mặt nào được áp dụng.
Tải trọng lắp ráp mà mối ren hoặc mối lắp ép phải chịu.
Những điều chúng tôi không tuyên bố về vỏ van điện từ
Chúng tôi không được chứng nhận IATF 16949. Các biện pháp kiểm soát của chúng tôi được xây dựng phù hợp với các yêu cầu của IATF 16949, và chúng tôi nói rõ điều đó thay vì tuyên bố sở hữu chứng nhận.
Hệ thống chất lượng của chúng tôi được chứng nhận theo tiêu chuẩn ISO 9001:2015. Chứng nhận ISO 14001:2015 đã hết hiệu lực và không được công bố áp dụng.
Ủ từ, xử lý nhiệt hàng loạt, mạ điện, thụ động hóa và đánh bóng điện hóa được thực hiện bởi các đối tác đủ năng lực với hồ sơ có thể truy xuất nguồn gốc; các công đoạn này không được thực hiện tại nhà máy của chúng tôi.
Chúng tôi không công bố tỷ lệ lỗi hay tuyên bố giao hàng đúng hạn 100%.
Các câu hỏi thường gặp về vỏ van điện từ
Sự khác biệt giữa vỏ solenoid và thân van solenoid là gì?
Trong các chi tiết chúng tôi báo giá, vỏ (housing) là chi tiết dập vuốt dạng ống mang cuộn dây và phần ứng chuyển động, trong khi thân van (valve body) là chi tiết chứa đường dẫn lưu chất và các cổng kết nối. Ở nhiều loại van, hai chi tiết này tách rời nhau và được ghép bằng ren, ép nóng hoặc hàn đồng. Khi khách hàng nói "housing", họ thường muốn nói đến vỏ từ tính; khi họ nói "body", họ muốn nói đến chi tiết có cổng kết nối.
Có thể chế tạo vỏ van điện từ bằng phương pháp dập sâu mà không có đường hàn không?
Đúng vậy, và đó chính là lý do nên dập sâu thay vì hàn. Dập sâu tạo hình vỏ từ một phôi liệu duy nhất, do đó không có mối hàn dọc và không có vùng ảnh hưởng nhiệt cắt ngang đường từ trường. Ống hàn sẽ tạo một đường nối chạy thẳng qua đường từ thông và đồng thời tạo thêm một đường rò rỉ.
Dung sai nào trên bản vẽ là quan trọng nhất?
Dù con dấu hay phần ứng chạy trên bề mặt nào, trên thực tế yếu tố quyết định là đường kính lỗ khoan và độ đồng tâm của nó so với đường kính ngoài, cùng với độ phẳng của mặt làm kín. Thành ống quan trọng đối với độ bền và đối với phần từ tính, nhưng chính lỗ khoan và mặt làm kín mới quyết định van có hoạt động được hay không.
Quý khách có ủ chi tiết vỏ sau khi dập sâu không?
Khi vỏ là một phần của mạch từ, thì có. Quá trình dập sâu làm cứng nguội vật liệu và giảm độ từ thẩm, vì vậy chi tiết được ủ từ sau khi tạo hình. Công đoạn này được thực hiện tại đối tác xử lý nhiệt bên ngoài theo phiếu công nghệ của chúng tôi, và lô hàng được trả về kèm theo hồ sơ quy trình.