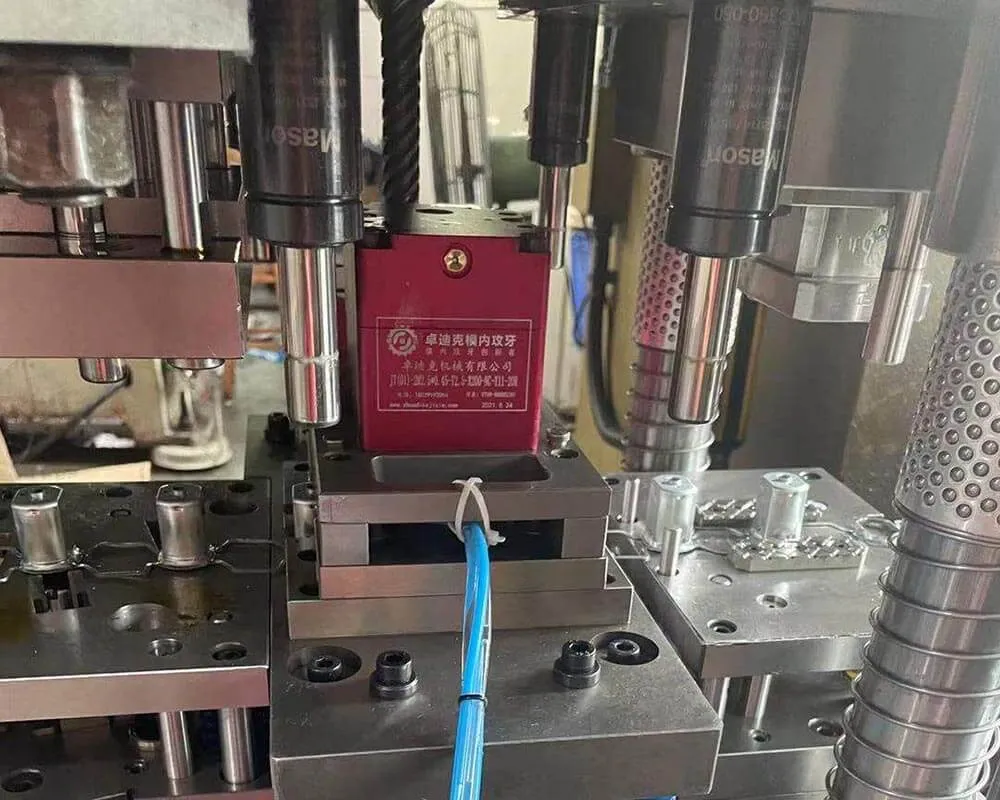
En Balford, siempre buscamos formas de optimizar la manufactura: reducir los tiempos de ciclo y recortar costos sin comprometer la calidad. Eso es lo que nos mantiene competitivos como fabricante. Con ese objetivo, hemos incorporado tecnología de roscado en troquel, que es un verdadero caballo de batalla en las operaciones de estampado con troquel progresivo.
Tradicionalmente, si una pieza necesita agujeros roscados, se pasa por la prensa de estampado y luego se envía a una estación de roscado secundaria. Eso agrega tiempo de manejo, configuración y cola, y aumenta el costo por pieza. Al integrar unidades de roscado directamente en el troquel progresivo, formamos las roscas en el mismo golpe de la prensa, eliminando por completo esa operación separada.
Este enfoque combina la formación de roscas con la secuencia de estampado, lo que nos brinda una producción de alta velocidad, repetible y totalmente automatizada. Como eliminamos el manejo secundario y la mano de obra asociada, vemos ganancias medibles en rendimiento y consistencia: tolerancias más ajustadas y mejor calidad de rosca, pieza tras pieza.
Estamos comprometidos con la mejora continua, y eso significa adoptar tecnologías de proceso que realmente marquen la diferencia en eficiencia. Al invertir en nuestro equipo e integrar métodos de herramienta más inteligentes, mantenemos firme nuestro compromiso con prácticas sostenibles.
Preguntas frecuentes sobre roscado en troquel
La unidad de roscado en troquel es un mecanismo compacto que rosca el agujero mientras la pieza aún está en el troquel. Convierte el movimiento alternativo vertical del carro de la prensa en el movimiento rotatorio de un macho de extrusión, de modo que la rosca se lamina o se forma en lugar de cortarse. Eso es lo que nos permite cumplir con la especificación de rosca sin una estación de roscado separada.
Esta tecnología es adecuada para conjuntos de troqueles continuos, progresivos y de precisión. Como no genera virutas, no hay manejo de virutas que resolver, ni limpieza secundaria, ni manejo adicional. Se obtienen piezas más limpias, roscas más resistentes —gracias al efecto de endurecimiento por deformación de la extrusión— y un mejor rendimiento general. La unidad cicla con la prensa, manejando alimentación, posicionamiento, punzonado y doblado en secuencia, y funciona tanto para agujeros pasantes como ciegos. Es especialmente efectiva en estampado de chapa metálica en materiales como aluminio, latón y acero inoxidable.