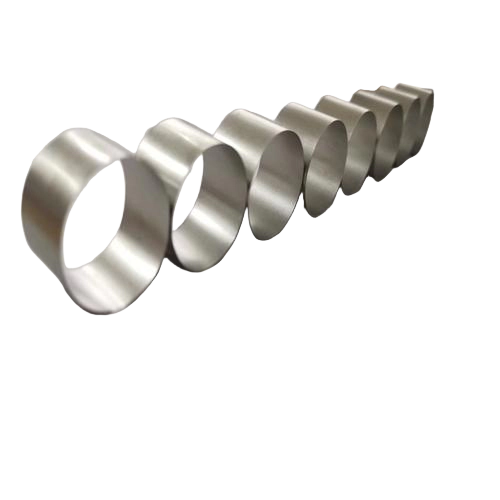
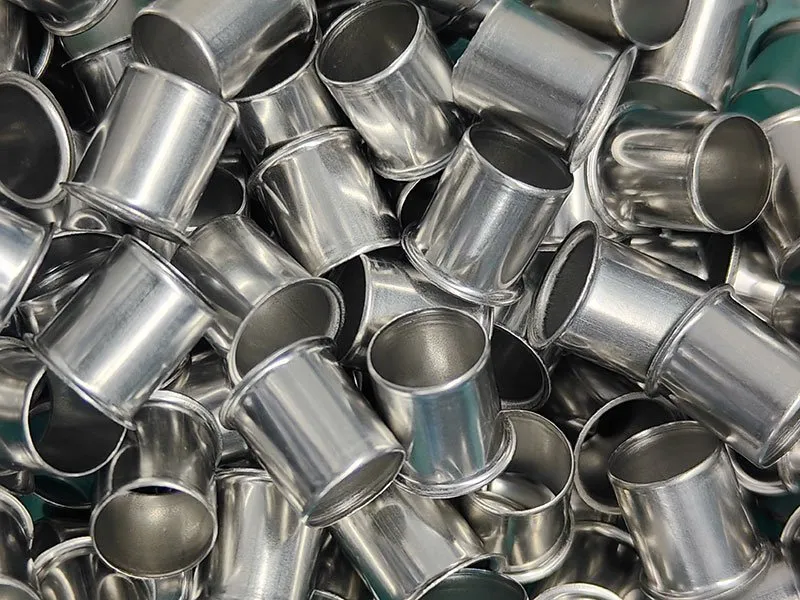
Boccola di isolamento magnetico imbutita
Che cos'è questo componente? La boccola di isolamento magnetico imbutita è una boccola prodotta in acciaio inossidabile da Balford. Processo di produzione: stampaggio con stampo progressivo → sbavatura → trattamento superficiale. Finitura: decapaggio. Requisiti chiave: controllo delle tolleranze durante l'imbutitura di spessori estremamente sottili; gradi 304/316 per resistenza e duttilità.

Stampaggio metalli di precisione
| Nome prodotto | Boccola di isolamento magnetico imbutita |
|---|---|
| Categoria | Boccola |
| Ciclo di lavorazione | Stampaggio con stampo progressivo→Sbavatura→Trattamento superficiale |
| Materiale | acciaio inossidabile |
| Trattamento superficiale | Decapaggio |
| Spessore del materiale | Disco in acciaio inossidabile 0,1-0,3 mm di spessore |
| Requisiti chiave | Controllo delle tolleranze durante l'imbutitura di spessori estremamente sottili; gradi 304/316 per resistenza e duttilità |
Caso di studio
La boccola di isolamento magnetico per un'elettrovalvola viene normalmente imbutita da un disco in acciaio inossidabile di 0,1–0,3 mm di spessore. A quello spessore il materiale è estremamente sottile, il che rende l'operazione di imbutitura davvero difficile da mantenere entro le tolleranze. L'acciaio inossidabile è una scelta solida per le boccole magnetiche: offre una buona resistenza alla corrosione, proprietà meccaniche costanti e la permeabilità magnetica necessaria. I gradi usuali sono 304 e 316—entrambi hanno resistenza e duttilità sufficienti per sopportare l'imbutitura senza cricche o assottigliamento eccessivo.
Di cosa tratta questo caso
La boccola di isolamento magnetico per un'elettrovalvola viene solitamente imbutita a partire da un disco in acciaio inossidabile spessore 0,1–0,3 mm. A questo spessore, il materiale è estremamente sottile, il che rende l'operazione di imbutitura davvero difficile per mantenere le tolleranze. L'acciaio inossidabile è una scelta solida per le boccole magnetiche: offre una buona resistenza alla corrosione, proprietà meccaniche costanti e la permeabilità magnetica necessaria. Le qualità usuali sono 304 e 316—entrambe presentano resistenza e duttilità sufficienti per sopportare l'imbutitura senza cricche o assottigliamento eccessivo.
In sintesi
| Voce | Valore pubblicato |
|---|---|
| Applicazione | Boccola |
| Settore | Elettrovalvole |
| Materiale | acciaio inossidabile |
| Trattamento superficiale | Decapaggio |
| Ciclo di produzione | Stampaggio con stampo progressivo → Sbavatura → Trattamento superficiale |
| Spessore materiale | Disco in acciaio inossidabile di spessore 0,1-0,3 mm |
| Requisiti principali | Controllo delle tolleranze durante l'imbutitura di spessori estremamente sottili; qualità 304/316 per resistenza e duttilità |
Ciclo di produzione
La sequenza pubblicata per questo particolare:
- Stampaggio con stampo progressivo
- Sbavatura
- Trattamento superficiale
Cosa determina le scelte di progettazione
Il ciclo inizia con lo stampaggio con stampo progressivo, adatto a un particolare formato nel nastro: alimentazione della bobina, punzonatura, formatura e taglio di separazione all'interno di un unico stampo. Il layout del nastro e le stazioni dello stampo costituiscono il contenuto progettuale del lavoro, e il volume annuo determina se uno stampo progressivo è la soluzione corretta.
Due aspetti vengono definiti prima di realizzare lo stampo: quali dimensioni contano davvero per il montaggio - una superficie di tenuta, una sede per cuscinetto, un diametro coassiale - e quale tolleranza il processo può mantenere su tali caratteristiche. Tutto il resto segue la tolleranza generale, il che mantiene l'impegno di attrezzaggio dove serve alla funzionalità.
Il trattamento superficiale si colloca alla fine del ciclo. Pulizia e sbavatura vengono eseguite internamente; placcatura, fosfatazione, passivazione, elettrolucidatura e rivestimento vengono affidati a terzisti qualificati e registrati nel piano di ispezione; il trattamento termico a lotti è gestito allo stesso modo quando il disegno lo richiede.
Documentazione e primo articolo
Un particolare come questo viene rilasciato con un rapporto di ispezione del primo articolo rispetto al disegno confermato e un pacchetto allineato PPAP al livello richiesto dal reparto qualità del cliente. I certificati dei materiali sono conservati per colata e le voci IMDS vengono archiviate su richiesta. Il sistema qualità è ISO 9001:2015 con controlli di processo allineati ai requisiti IATF 16949.