Contexto
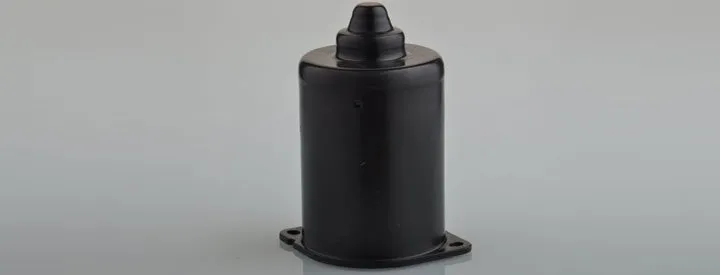
Em aplicações automotivas, a carcaça do motor é um componente-chave que protege o estator e o rotor, normalmente exigindo geometria cilíndrica profunda com especificações rígidas de vedação e resistência à corrosão. A estampagem profunda é o processo padrão para produzir essas peças com eficiência e precisão repetível.
Processo de estampagem profunda
1. Preparação do material: começamos selecionando um metal com a ductilidade e a resistência à corrosão adequadas —normalmente aço inoxidável ou liga de alumínio— conforme os requisitos da aplicação.
2. Corte e posicionamento: a chapa é cortada no tamanho necessário e fixada no sistema de fixação da prensa de estampagem profunda, garantindo fluxo estável de material e deformação controlada ao longo de todo o curso.
3. Instalação do ferramental: o ferramental de estampagem profunda —composto por punção, cavidade da matriz e prensa-chapa— é montado. Essas matrizes são projetadas para corresponder à geometria e às tolerâncias exatas da carcaça do motor, para que a peça final atenda ao desenho sem retrabalho desnecessário.
4. Operação de estampagem: a prensa é acionada e o punção desce sob carga. O prensa-chapa aplica pressão na borda do material para evitar rugas. À medida que o punção avança, o material se estica e flui para a cavidade da matriz, formando a geometria cilíndrica profunda em uma única operação controlada.
5. Conformação e inspeção: quando o punção atinge o ponto morto inferior, a estampagem está concluída. A carcaça conformada é ejetada e inspecionada quanto à uniformidade da espessura de parede, exatidão dimensional e defeitos superficiais como trincas ou rugas. Essa etapa garante que a peça esteja íntegra antes de qualquer trabalho secundário.
6. Processamento posterior: se necessário, a carcaça do motor pode passar por acabamento superficial secundário —pintura, galvanoplastia ou similar— para melhorar a resistência à corrosão ou a aparência.
Características do caso
1. Eficiência: a estampagem profunda forma a carcaça em um único golpe, o que reduz o tempo de ciclo e aumenta a produtividade da linha.2.
Precisão: com tolerâncias de matriz apertadas e parâmetros de prensa controlados, a estampagem profunda mantém as dimensões e a geometria da carcaça do motor dentro da especificação, peça após peça.3. Custo-benefício: A estampagem profunda utiliza o blank de forma eficiente, resultando em menos desperdício e menor custo por peça em comparação com outros métodos de conformação.
4. Versatilidade: Além de carcaças de motores, este processo lida com uma variedade de peças que exigem formas profundas e cilíndricas. Conclusão: a estampagem profunda é uma escolha sólida para carcaças de motores automotivos—ela oferece a eficiência, precisão, controle de custos e flexibilidade que a produção moderna exige.Blog
Extrusão com Cantos Vivos na Estampagem ProfundaIroning na Estampagem ProfundaEquipe da Balford participa da Maratona de Zhuji