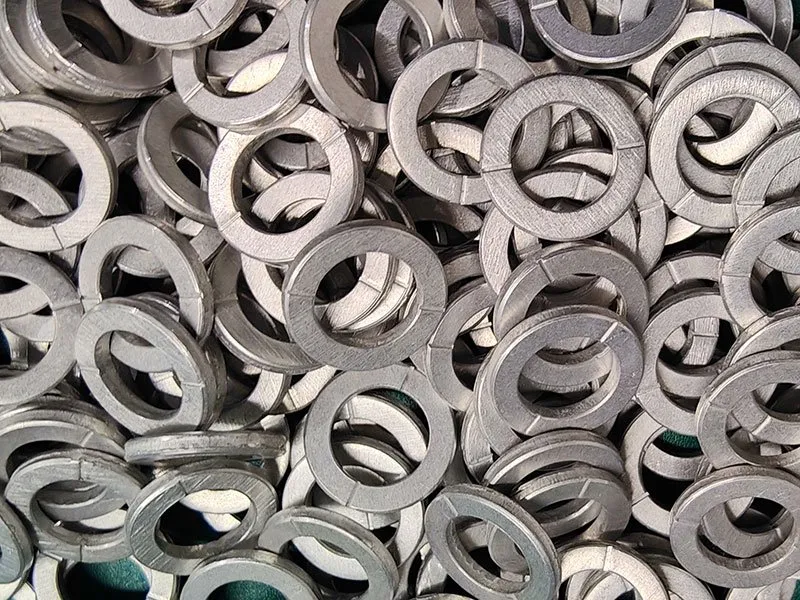
Cold stamping process and tooling design document for double-sided chamfered round washer.
I. Process requirement analysis
1.Product Overview
As arruelas redondas com chanfro duplo são componentes críticos em conjuntos mecânicos, amplamente utilizadas em diversos tipos de equipamento para aumentar a área de apoio, reduzir o atrito, distribuir a carga e evitar vazamentos. A sua característica principal é o controlo preciso do diâmetro, da espessura e do chanfro duplo uniforme conforme especificação, o que garante a integridade da junta e a estabilidade a longo prazo em serviço.
2.Key parameters and requirements
♦ Diâmetro e espessura: consoante a aplicação, o diâmetro externo, o diâmetro interno e a espessura da arruela têm de respeitar tolerâncias apertadas para cumprir os requisitos de montagem.
♦ Double-sided chamfering: The chamfer dimension (e.g., 0.15 mm) must be consistent across both sides to minimize stress risers during assembly and enhance sealing performance.
♦ Requisito de paralelismo: o paralelismo das faces afeta diretamente a planicidade após a montagem e tem de ficar dentro dos limites admissíveis para garantir o funcionamento suave do equipamento.
♦ Seleção de material: escolha materiais como aço inoxidável ou ligas de cobre com base no ambiente de serviço (temperatura, pressão, meio) para satisfazer a resistência à corrosão, a resistência ao calor e outros critérios de desempenho.
II. Process scheme design
1.Determination of process flow: raw material inspection → cutting/blanking → piercing → double-sided chamfering → deburring → cleaning → inspection → packaging.
2. Seleção do método de chanfragem: a estampagem a frio com ferramental dedicado executa o chanfro simultâneo ou sequencial nas duas faces, equilibrando tempo de ciclo e precisão dimensional.
3.Setting of quality control points: os pontos de controlo de qualidade em processo são estabelecidos nas operações de corte, perfuração e chanfragem, com critérios de inspeção documentados e rastreabilidade.
III. tooling Structure Design
1.Overall layout of the toolingDesign the upper and lower tooling stacks. The upper die set carries the pressure plate, punch, and chamfering edge; the lower die set is fitted with the concave die and a locating device to hold the blank in position.
2.Conceção da lâmina de chanfrar: defina ângulos e geometria precisos para cumprir a especificação de chanfro de 0,15 mm, garantindo um quebra-canto consistente nos dois lados da arruela.3.
Sistema de posicionamento e guiamento: utilize pinos e casquilhos de guia de precisão para manter o alinhamento e a repetibilidade do estampo dentro da tolerância ao longo das séries.4.Mecanismo de descarga e extração: projete a placa extratora e o sistema ejetor para que a peça acabada saia limpa, sem deformação nem marcas.
IV. Materiais e Tecnologia de Processamento5.Material do ferramental: Especifique aço ferramenta de alta dureza e resistência ao desgaste, como Cr12MoV ou SKD11, com boa tenacidade para maximizar a vida útil do molde e manter a precisão dimensional em longas produções.
6.
Tratamento térmico: Realize têmpera e revenimento nos componentes críticos do ferramental para aumentar a dureza e a resistência ao desgaste, mantendo a tenacidade necessária para as cargas de estampagem.7.Tecnologia de processamento: Usine todos os componentes do ferramental em centros CNC de alta precisão para manter as tolerâncias exigidas e o acabamento superficial em cada detalhe.
V. Depuração e Otimização do Ferramental1.Teste do ferramental sem carga: Opere o conjunto de matrizes sem material para verificar o ajuste e o alinhamento de todos os componentes, depois ajuste as folgas e configurações para a condição ideal.
2.Estampagem de teste com material: Aumente gradualmente a tonelagem da prensa, observe a formação da arruela e ajuste finamente a folga da matriz e os ângulos das lâminas até que a peça atenda ao desenho.3.
Otimização contínua: Use os resultados dos testes e o feedback da produção para continuar refinando o projeto da matriz e os parâmetros do processo, aumentando tanto a produtividade quanto a qualidade das peças.
VI. Implementação e Monitoramento da Produção1.Planejamento da produção: Elabore um cronograma detalhado a partir das previsões de demanda e da capacidade disponível das prensas, para cumprir os prazos de entrega com as quantidades corretas.
2.Monitoramento em processo: Acompanhe toda a produção — verificações do material recebido, condição da prensa, parâmetros do processo e inspeção das peças acabadas — para que cada etapa permaneça dentro das especificações.3.
Controle de qualidade e rastreabilidade: Execute um sistema de CQ documentado com inspeção 100% ou por amostragem AQL nas peças acabadas, registrando números de lote e resultados de inspeção para rastreabilidade completa.Otimização contínua: Com base nos resultados dos testes de ferramental e no feedback da produção, otimize continuamente a estrutura do ferramental e os parâmetros do processo para melhorar a eficiência produtiva e a qualidade do produto.
VI.Implementação e Monitoramento da Produção
1.Formulação do plano de produção: Com base na demanda de mercado e na capacidade de produção, é formulado um plano de produção detalhado para garantir a conclusão oportuna e quantitativa das tarefas de produção.
2.Monitoramento do processo de produção: Implementação de monitoramento de todo o processo, incluindo inspeção de matérias-primas, verificação do estado dos equipamentos, registro de parâmetros do processo, inspeção de qualidade dos produtos acabados, etc., para garantir que cada etapa atenda aos requisitos.
3.Controle de Qualidade e Rastreabilidade: Estabeleça um sistema abrangente de gestão da qualidade, realize inspeções totais ou por amostragem nos produtos acabados e registre informações como lotes de produção e resultados de inspeção para alcançar a rastreabilidade da qualidade.
4.Melhoria contínua: Acompanhamos regularmente os dados de produção e o feedback de campo, identificamos lacunas e defeitos no processo e então implementamos ações corretivas para continuar elevando tanto a produtividade quanto a qualidade das peças.