Estampagem por Estiramento Profundo vs. Estampagem com Matriz Progressiva: Seleção de Processo para Componentes Metálicos de Precisão
Resumo
A estampagem por estiramento profundo e a estampagem com matriz progressiva atendem a requisitos de fabricação fundamentalmente diferentes. O estiramento profundo é a escolha certa para componentes ocos e sem costura, onde a espessura da parede permanece uniforme e a profundidade da peça excede o diâmetro. A estampagem com matriz progressiva é projetada para produções de alto volume de peças planas ou contornadas, com recursos adicionados sequencialmente à medida que o material em tira avança pela matriz. A escolha do processo afeta diretamente a qualidade da peça, o investimento em ferramental, as taxas de refugo e a eficiência do ciclo. O fator decisivo se resume à geometria—peças profundas exigem fluxo de material controlado; matrizes progressivas lidam com peças de múltiplos recursos em uma única passagem em material alimentado por bobina.
O Que É Estampagem por Estiramento Profundo
A estampagem por estiramento profundo é um processo de conformação de metal no qual um blank plano é puxado radialmente para dentro de uma cavidade de matriz por um punção, produzindo uma peça oca e sem costura. A especificação que a define: a profundidade conformada excede o diâmetro da peça, o que força o material a fluir em vez de apenas dobrar.
O processo passa por múltiplos estágios, ou reduções de estiramento, para evitar rasgos ou enrugamento. Cada passagem trabalha o material mais próximo da geometria final enquanto você gerencia o afinamento e o encruamento. O metal se comporta como um fluido viscoso, proporcionando espessura de parede consistente em toda a peça—algo que você não consegue com montagens soldadas ou de múltiplas peças.
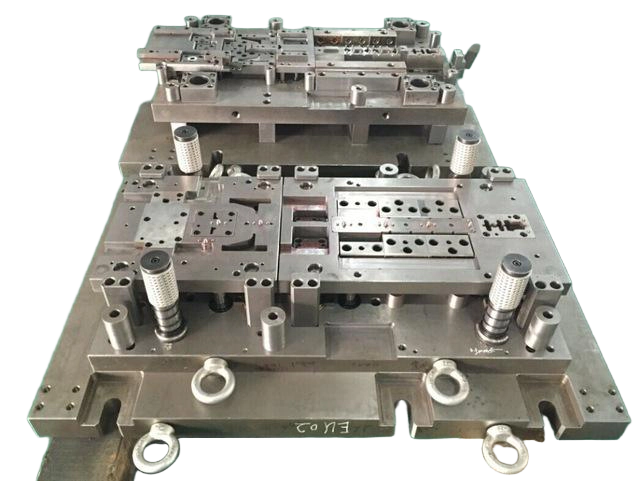
Vantagens do Estiramento Profundo
- Construção Sem Costura: As peças saem da prensa sem juntas soldadas, costuras ou pontos de fixação. Isso é um requisito crítico para componentes de transferência de fluidos, vasos de pressão e carcaças onde a integridade estrutural é inegociável.
- Espessura de Parede Uniforme: As características de fluxo de material do estiramento profundo resultam em peças com espessura de parede e propriedades mecânicas consistentes em toda a geometria.
- Geometrias Complexas: Produz formas profundas e ocas com recursos intrincados que outros métodos não conseguem lidar eficientemente—pense em carcaças multicavidades ou copos escalonados.
- Benefícios do Encruamento: A deformação plástica durante o estiramento aumenta a resistência à tração, de modo que as peças acabadas oferecem melhores relações resistência-peso do que a chapa plana original.
- Acabamento Superficial Suave: As superfícies estiradas apresentam menos marcas de ferramenta e interrupções do que a estampagem progressiva, tornando este processo uma escolha sólida para peças visíveis ou qualquer aplicação onde a estética importa.
Limitações do Estiramento Profundo
- Custos de Ferramental Mais Altos: Matrizes de estiramento profundo são mais complexas e caras de construir do que ferramentais de estampagem progressiva, especialmente quando você está escalonando múltiplos estiramentos.
- Velocidades de Produção Mais Lentas: Opera em taxas de ciclo moderadas em comparação com a estampagem progressiva, porque você está lidando com múltiplos estágios de conformação e fluxo de material controlado.
- Restrições de Material: Necessita de metais altamente dúcteis com alongamento acima de 30% e relações limite de escoamento/resistência à tração abaixo de 0,65. Materiais frágeis ou ligas de alta resistência não funcionarão sem etapas intermediárias de recozimento.
- Equipamento Especializado: Requer configurações de prensa e ferramental específicas para estiramento profundo, o que limita o pool de oficinas que realmente podem executar o processo.
Defeitos Comuns no Estiramento Profundo
- Afinação: Redução previsível da espessura da parede que deve ser controlada através de uma sequência adequada de redução do estiramento
- Enrugamento: Causado por pressão insuficiente do sujeitador ou taxas de estiramento incorretas
- Orelhamento: Determinado pela direção do grão do material em relação à orientação do blank
- Rasgamento: Isso acontece quando a redução total do estiramento excede o que o material suporta, fazendo o metal afinar ou romper no raio de estiramento.
O Que É Estampagem com Estampo Progressivo?

A estampagem com estampo progressivo é um processo de alta velocidade no qual uma tira contínua de metal passa por uma única ferramenta com múltiplas estações. Cada estação realiza uma operação específica—corte, perfuração, dobra, gravação em relevo, cunhagem ou conformação—de modo que a peça é construída passo a passo, e na estação final é cortada livre da tira transportadora. estampagem com estampo é um processo de fabricação de alta velocidade no qual uma tira de metal é alimentada através de múltiplas estações dentro de uma única ferramenta. Cada estação realiza uma ou mais operações—corte, perfuração, dobra, gravação em relevo, cunhagem ou conformação—até que uma peça acabada surja na estação final, onde é cortada livre da tira transportadora.
O segredo é o avanço preciso da tira, geralmente controlado por pilotos que se encaixam em furos previamente perfurados para manter o alinhamento dentro de alguns milésimos de polegada.O processo depende do avanço preciso da tira, tipicamente guiado por pilotos que engatam em furos previamente perfurados para garantir alinhamento dentro de milésimos de polegada.
Vantagens da Estampagem com Estampo ProgressivoVantagens da Estampagem com Estampo Progressivo
- Produção em Alta Velocidade: Para geometrias simples, você pode operar a 800 peças por minuto ou mais, o que é difícil de superar em volume.
- Custo-Benefício em Volume: Uma vez que o ferramental é pago, o custo por peça é substancialmente menor do que o estiramento profundo para peças que se encaixam no processo.
- Combinações Complexas de Recursos: Você pode incorporar furos, dobras, conformações e gravação em relevo em uma única ferramenta, evitando enviar peças para trabalho secundário.
- Menor Investimento em Ferramental: Para peças rasas, um estampo progressivo geralmente custa menos do que ferramental de estiramento profundo multiestágio.
- Qualidade Consistente: Com guiamento automatizado da tira e sensores no estampo, você obtém resultados repetíveis em longas produções sem intervenção constante do operador.
Limitações da Estampagem com Estampo Progressivo
- Limitação de Profundidade: O limite prático para estiramento em um estampo progressivo é cerca de 1,5 vezes o diâmetro da peça. Além disso, a tira transportadora não consegue alimentar material suficiente para a estação de conformação, resultando em afinação, rasgamento ou distorção.
- Marcas de Aba da Tira Transportadora: Cada peça terá pequenas marcas onde se separou da tira. Se você tem uma superfície cosmética, essas marcas precisam ser escondidas ou você precisará de uma etapa de acabamento secundário.
- Marcas de Estação: As múltiplas estações de conformação podem deixar linhas de marcas visíveis na superfície da peça, o que pode ser uma preocupação para áreas expostas.
- Restrição de Material: As peças permanecem presas à tira durante a conformação, portanto operações que exigem que a peça esteja livre — como repuxo, estiramento, enrolamento de flange ou laminação de rosca — não são viáveis em um estampo progressivo.
- Flexibilidade de Projeto Reduzida: Alterar a geometria da peça geralmente significa cortar novo ferramental, o que adiciona tanto custo quanto prazo de entrega em comparação com a abordagem mais iterativa possível com ferramental de estampagem profunda.
Defeitos Comuns na Estampagem Progressiva
- Rebarbas: Normalmente provenientes de bordas de punção desgastadas ou folga de matriz muito generosa para a espessura do material.
- Falhas de Alimentação: Ocorrem quando o alinhamento da tira se desvia, frequentemente devido ao desgaste do pino piloto ou temporização inadequada de alimentação.
- Distorção: Aparece quando etapas sequenciais de conformação acumulam tensão interna sem uma estação de alívio para controlá-la.
Comparação das Principais Diferenças
| Característica | Estampagem Profunda | Estampagem Progressiva |
|---|---|---|
| Profundidade da Peça | Pode exceder o diâmetro da peça; geometrias profundas e ocas são padrão | Perfis rasos ou contornados; profundidade tipicamente inferior a 1,5× o diâmetro |
| Velocidade de Produção | Moderada — cada estágio de estampagem adiciona tempo de ciclo | Alta — até 800+ peças por minuto em prensas alimentadas por bobina |
| Custo do Ferramental | Alto — estampos complexos de múltiplos estágios | Moderado a alto — depende da quantidade de recursos e complexidade das estações |
| Espessura da Parede | Uniforme, com propriedades mecânicas consistentes em toda a peça | Variável — afinamento pode ocorrer em dobras ou recursos conformados |
| Adequação do Material | Ligas dúcteis e conformáveis como alumínio, aço inoxidável e cobre | Ampla variedade, incluindo graus mais duros e materiais pré-temperados |
| Construção Sem Costura | Sim — sem juntas ou costuras | Não — recursos de conformação sequencial |
| Acabamento Superficial | Suave, com marcas mínimas de ferramenta | Pode ter marcas de aba transportadora, marcas de estação |
| Adequação à Aplicação | Carcaças, invólucros, componentes de fluidos, vasos de pressão | Suportes, clipes, conectores, componentes com múltiplos recursos |
| Taxa de Refugo | Menor quando devidamente escalonado | Pode ser maior devido ao desperdício da tira transportadora |
| Flexibilidade de Projeto | Maior para alterações iterativas | Limitada após o ferramental ser comprometido |
Aplicações por Indústria
Aplicações de Estampagem Profunda
Automotivo: Tanques de combustível, carcaças de baterias de VE, componentes de sistemas de freio, peças estruturais expostas a pressão ou vibração.
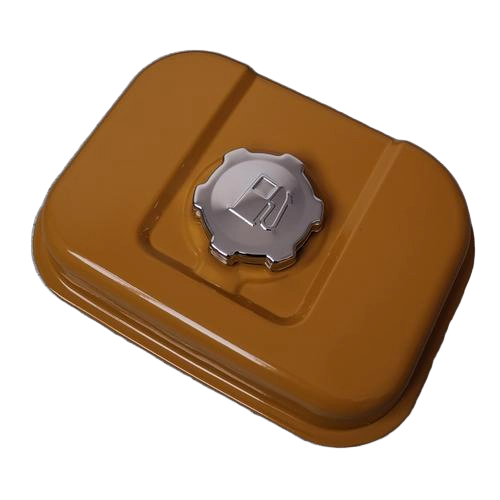
Dispositivos MédicosAeroespacial: Componentes de sistemas de combustível, peças de estrutura aeronáutica, aplicações que exigem otimização da relação resistência-peso.
Bens de Consumo: Latas de bebidas, pias de cozinha, carcaças de eletrodomésticos que exigem acabamentos estéticos.: Componentes de sistemas de combustível, peças de estrutura aeronáutica, aplicações que exigem otimização da relação resistência-peso.
Sistemas de Fluidos: Componentes hidráulicos, peças de transferência de fluidos, vasos de pressão.Bens de ConsumoAplicações de Estampagem com Estampo Progressivo
Automotivo: Suportes, clipes, fixadores, componentes estampados com múltiplas características e uso anual estável e elevado.: Componentes hidráulicos, peças de transferência de fluidos, vasos de pressão.
Aplicações de Estampagem com Estampo Progressivo
Automotivo: Suportes, clipes, fixadores, componentes estampados com múltiplas características e uso anual estável e elevado.
Eletrônicos: Carcaças de conectores, blindagens contra EMI e componentes de precisão para eletrônicos de consumo — tolerâncias apertadas e acabamento superficial consistente são padrão aqui.: Carcaças de conectores, blindagens contra EMI, componentes de precisão para eletrônicos de consumo.
Industrial: Ferragens, painéis e componentes que precisam de perfuração, dobra e conformação em uma única passagem de ferramenta — ideal para produções de alto volume onde a repetibilidade é importante.IndustrialAeroespacial: Suportes estruturais e itens de ferragem padrão, com certificações de material e rastreabilidade tratadas conforme sua especificação.
AeroespacialDesign para Estampagem: Considerações Críticas
Quando Selecionar a Estampagem Profunda
Design para Estampagem: Considerações Críticas
A profundidade da peça excede 1,5 vezes o diâmetro
- Geometria oca e sem costura é necessária
- A profundidade da peça excede 1,5 vezes o diâmetro Espessura de parede uniforme é crítica
- Geometria oca e sem costura necessária A aplicação exige integridade de pressão ou fluido
- Espessura de parede uniforme é crítica O acabamento estético é importante
- A aplicação exige integridade de pressão ou fluido
- Quando Selecionar a Estampagem com Estampo Progressivo
As características da peça são planas ou levemente contornadas
- A profundidade é inferior a 1,5 vezes o diâmetro
- As características da peça são planas ou levemente contornadas Múltiplas características (perfuração, dobra, gravação em relevo) são necessárias
- A profundidade é inferior a 1,5 vezes o diâmetro O volume de produção é muito alto
- Múltiplas características (perfuração, dobra, gravação em relevo) são necessárias O custo de ferramental deve ser minimizado
- O volume de produção é muito alto
- O custo de ferramental deve ser minimizado
Princípios Gerais de Design
Seleção de Material: Para estampagem profunda, você precisa de materiais com alta anisotropia (valor r acima de 1,6) e alongamento superior a 30%. Baixas relações de limite de escoamento para resistência à tração — abaixo de 0,65 — proporcionam a melhor conformabilidade e reduzem o risco de trincas.: A estampagem profunda requer materiais com alta anisotropia (valor r acima de 1,6) e alongamento acima de 30%. Materiais com baixas relações de limite de escoamento para resistência à tração (abaixo de 0,65) apresentam o melhor desempenho.
Raios do Punção e da Matriz: Em ferramentas de estampagem profunda, o raio de entrada da matriz deve ser de 4 a 10 vezes a espessura do material. Isso controla o fluxo de material para a cavidade e minimiza a concentração de tensões na linha de dobra.Raios do Punção e da MatrizPlanejamento de Redução de Estampagem: Você deve respeitar os limites do material em cada estágio de estampagem. Reduções muito agressivas rasgam a peça; reduções insuficientes aumentam o custo porque você executa estágios extras desnecessários.
Estratégia de Lubrificação: A estampagem profunda depende de lubrificação eficaz para reduzir o coeficiente de atrito de cerca de 0,15 para 0,05. Somente isso pode reduzir os requisitos de carga do punção em até 30%, o que prolonga a vida útil da ferramenta e melhora a consistência da peça.: Respeite os limites do material para cada estágio de estampagem. Reduções agressivas causam rasgos; reduções insuficientes aumentam o custo devido a estágios adicionais.
Considerações de Tolerância: A estampagem progressiva pode manter tolerâncias apertadas, mas você precisa considerar o retorno elástico e o desgaste da ferramenta ao longo da produção. A estampagem profunda oferece precisão dimensional consistente, mas o projeto da matriz deve gerenciar cuidadosamente o afinamento da parede para permanecer dentro da especificação.Estratégia de LubrificaçãoNormas do Setor: Consulte a ISO 2768 para orientação geral de tolerâncias. Se você atua nos setores automotivo, médico ou aeroespacial, normalmente precisará de certificação de sistema de gestão da qualidade como IATF 16949 ou ISO 13485 para atender aos requisitos do cliente.
Considerações de TolerânciaPerguntas Frequentes
Qual é a diferença entre estampagem profunda e estampagem progressiva?: Consulte a ISO 2768 para orientação geral de tolerâncias. Setores regulamentados (automotivo, médico, aeroespacial) normalmente exigem certificação específica de sistema de gestão da qualidade.
A estampagem profunda é um processo de conformação de metal que produz peças ocas sem costura — a profundidade excede o diâmetro — puxando o material para dentro de uma cavidade de matriz. A estampagem progressiva é um processo de alta velocidade em que uma tira alimentada por bobina passa por múltiplos estágios, cada um realizando uma operação específica como corte, perfuração ou conformação, para produzir peças planas ou contornadas. A principal diferença é a profundidade da peça: a estampagem profunda produz formas profundas e ocas, enquanto a estampagem progressiva é para designs rasos ou contornados.Qual processo é melhor para peças cilíndricas profundas?
A estampagem profunda é a escolha certa para peças cilíndricas profundas. Como regra geral, se a profundidade da peça exceder cerca de 1,5 vezes o diâmetro, uma matriz progressiva terá dificuldades — a tira transportadora restringe o fluxo de material, causando rasgos e distorção. A estampagem profunda permite que o blank se mova livremente, puxando o metal para a cavidade através de reduções escalonadas, resultando em uma peça limpa e consistente.
Qual é a taxa limite de estampagem na estampagem profunda?
A taxa limite de estampagem (LDR) é a relação máxima entre o diâmetro do blank e o diâmetro do punção que você pode alcançar em uma única operação de estampagem sem falha. Para a maioria dos metais dúcteis, a LDR fica entre 1,8 e 2,3 em uma única etapa. Se você precisa de peças mais profundas, precisará de múltiplos estágios de estampagem com recozimento intermediário para restaurar a conformabilidade.
A estampagem profunda custa mais que a estampagem?
A estampagem profunda normalmente tem custos iniciais de ferramental mais altos porque as matrizes são mais complexas e você precisa de equipamento de prensa especializado. Mas para a geometria certa, a estampagem profunda pode ser mais econômica em volumes de produção quando você considera a taxa de refugo, operações secundárias e desempenho da peça. Forçar peças profundas através da estampagem progressiva pode elevar as taxas de refugo a 40%, o que rapidamente consome qualquer economia com ferramental.
A taxa limite de estampagem (LDR) é a relação máxima entre o diâmetro do blank e o diâmetro do punção alcançável em uma única operação de estampagem sem falha. Para a maioria dos metais dúcteis, a LDR varia de 1,8 a 2,3 em uma única operação. Peças que exigem estampagens mais profundas precisam de múltiplos estágios com recozimento intermediário.
A estampagem profunda custa mais que a estampagem?
A estampagem profunda normalmente tem custos iniciais de ferramental mais altos devido a matrizes mais complexas e equipamento especializado. No entanto, para geometrias compatíveis, a estampagem profunda pode produzir peças de forma mais econômica em volumes de produção quando fatores como taxa de refugo, operações secundárias e desempenho da peça são considerados. Forçar peças profundas através da estampagem progressiva pode causar taxas de refugo de 40%, corroendo qualquer economia com ferramental.
Quais graus de material funcionam melhor para estampagem profunda?
A estampagem profunda exige metais com boa ductilidade e conformabilidade. Normalmente trabalhamos com alumínio 1100 ou 3003, aço inoxidável da série 300, ligas de cobre, aço de baixo carbono, além de graus selecionados de titânio e níquel. Você quer alongamento acima de 30% e uma baixa relação de escoamento para tração — isso mantém o material fluindo uniformemente pela matriz sem rachar ou enrugar.
Como a escolha do processo afeta o acabamento superficial?
A estampagem profunda proporciona um acabamento mais liso com menos marcas de ferramenta, por isso é a escolha preferida para carcaças visíveis e peças cosméticas. A estampagem progressiva deixa bordas cortadas limpas, mas você verá marcas de aba transportadora e linhas de testemunho dos estágios. Se a peça tiver uma face decorativa, planejamos a localização da aba fora da superfície visível ou adicionamos uma operação secundária para limpá-la.
Qual processo oferece maior produtividade em grandes volumes?
A estampagem progressiva ganha em velocidade — geometrias simples podem atingir mais de 800 peças por minuto em uma prensa alimentada por bobina. A estampagem profunda é mais lenta, tipicamente 15 a 40 golpes por minuto, porque cada estágio controla o fluxo de material para evitar afinamento ou rasgo. Esse é o trade-off: velocidade versus profundidade de conformação.