Índice
Use os links abaixo para ir direto à seção que você precisa:Use os links abaixo para ir direto à seção que você precisa:
- Introdução: O Que É Estampagem de Metais?
- Introdução: O Que É Estampagem de Metais? Parte Um: Processos de Estampagem de Metais
- Parte Um: Processos de Estampagem de Metais Parte Dois: Materiais para Estampagem de Metais
- Parte Dois: Materiais para Estampagem de Metais Parte Três: Design para Manufaturabilidade (DFM)
- Parte Três: Design para Manufaturabilidade (DFM) Parte Quatro: Aplicações Industriais
- Parte Quatro: Aplicações Industriais Parte Cinco: Padrões de Qualidade e o Que Esperar
- Parte Cinco: Padrões de Qualidade e o Que Esperar Parte Seis: Por Que Fazer Parceria com um Fabricante de Estampagem de Precisão
- Parte Seis: Por Que Fazer Parceria com um Fabricante de Estampagem de Precisão
- Parte Sete: Entendendo os Custos de Estampagem de Metais
- Parte Oito: Tolerâncias e Acabamentos Superficiais
- Parte Nove: Estampagem de Metais vs. Processos Alternativos
- Parte Dez: Como Obter um Orçamento — Checklist do Comprador
- Parte Onze: Estudos de Caso de Estampagem de Metais
- Perguntas Frequentes
Novidades nesta edição: direcionadores de custo, tolerâncias e acabamentos realistas, comparações de processos, um checklist do comprador pronto para orçamento e estudos de caso reais de produção — escrito para engenheiros e equipes de compras que buscam peças estampadas.
Introdução: O Que É Estampagem de Metais?
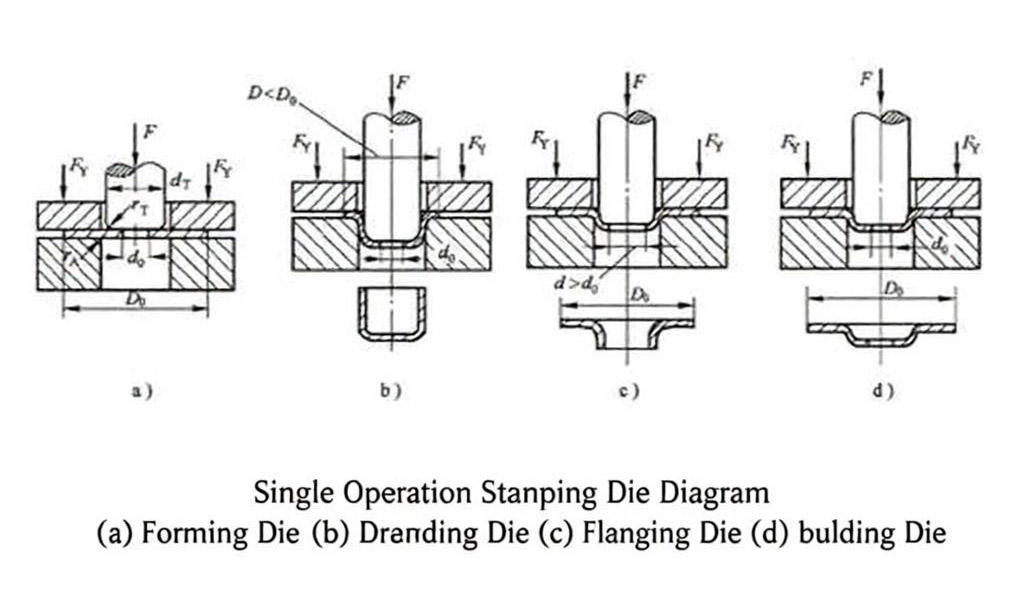
A estampagem de metais é um processo de conformação a frio que utiliza alta tonelagem de prensa para converter chapas metálicas planas em componentes acabados. Uma prensa de estampagem aciona uma ferramenta especializada—chamada de matriz—contra bobina ou blanks de metal, forçando o material a cisalhar, dobrar ou esticar na geometria desejada.
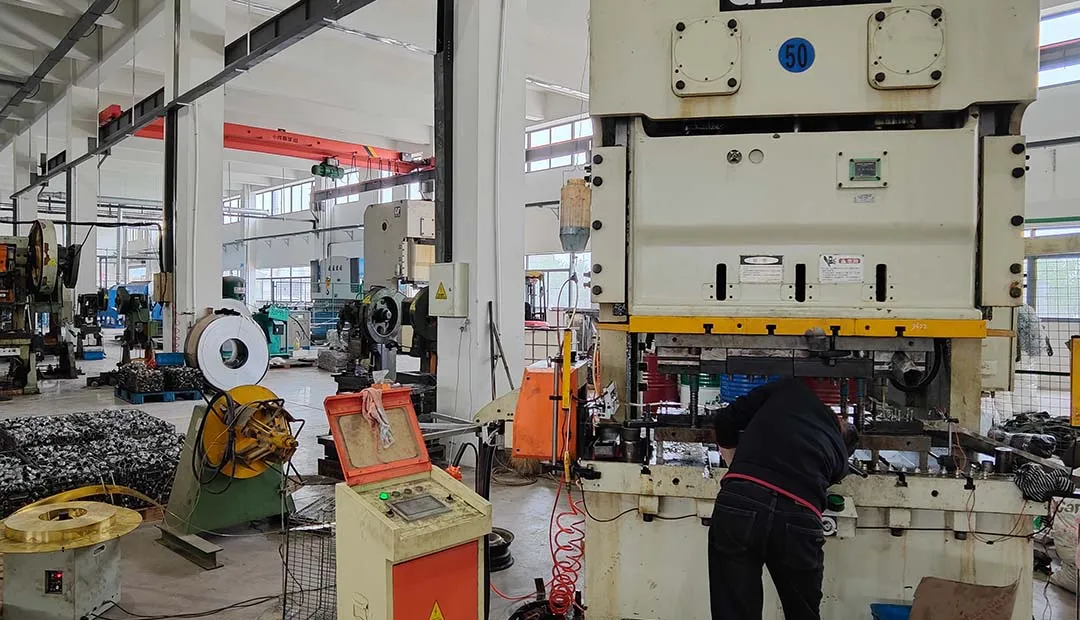
Uma vez que o ferramental é validado, uma prensa de estampagem pode produzir dezenas a centenas de peças idênticas por minuto, mantendo consistência dimensional rigorosa ao longo de milhões de ciclos. O investimento inicial em matriz é significativo, mas esse custo único é amortizado ao longo de produções em alto volume, reduzindo o preço por peça bem abaixo do que você veria com usinagem ou fabricação.
Para compradores B2B nos setores automotivo, médico, aeroespacial e industrial, a estampagem de metal oferece três vantagens principais:
| Vantagem | Por Que Importa |
|---|---|
| Velocidade | Produção em alto volume com tempos de ciclo medidos em segundos |
| Repetibilidade | Milhões de peças idênticas com tolerâncias consistentes |
| Eficiência de Custo | Uma vez que o ferramental é pago, o custo por peça cai significativamente. |
Este guia fornece a engenheiros de compras, gerentes de cadeia de suprimentos e designers de produtos os essenciais: os principais processos de estampagem, como escolher materiais, regras de design para manufaturabilidade, onde essas peças são usadas e o que verificar ao avaliar uma estamparia.
Parte Um: Processos de Estampagem de Metal
Escolher o processo de estampagem correto é uma das maiores decisões que você tomará em um projeto de peças metálicas. Ele determina seu orçamento de ferramental, quão estável é a produção, sua estrutura de custos e se você pode escalar posteriormente..
1. Estampagem com Matriz Progressiva

A estampagem com matriz progressiva passa uma bobina contínua de metal através de uma única matriz com múltiplas estações. Cada estação executa uma função—puncionamento, corte, dobra, cunhagem ou conformação—em sequência, e a peça sai totalmente acabada na última estação.

Para mais detalhes sobre métodos específicos de matriz progressiva, consulte nossos guias sobre corte rotativo em matriz, roscamento em matriz, estampagem four-slide e multi-slide, e micro repuxo profundo em matrizes progressivas.
Mais adequado para:
- Produções em alto volume (100.000+ peças por ano)
- Peças complexas que necessitam de várias etapas de conformação
- Peças com geometria estável ao longo de longos ciclos de produção
Aplicações típicas: Suportes, clipes, fixadores, peças estampadas com múltiplas características, conectores elétricos e componentes estruturais automotivos
Principais vantagens:
- Alta produtividade com manuseio mínimo de peças entre as estações
- Qualidade repetível a partir de processos automatizados e rigidamente controlados
- Menor custo de mão de obra por peça em comparação com operações de estampagem de estágio único
Considerações:
- Maior investimento inicial em ferramental
- Prazo de desenvolvimento do estampo mais longo
- Mais adequado para produções estáveis e de alto volume
2. Estampagem por Estiramento Profundo
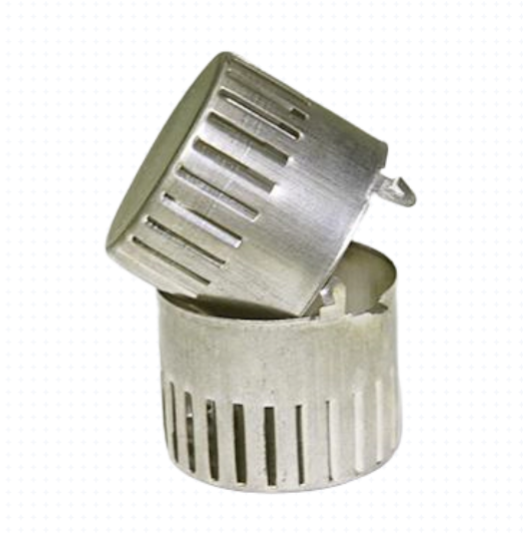
A estampagem por estiramento profundo forma chapas metálicas em formatos profundos, ocos ou cilíndricos, estirando radialmente o material para dentro de uma cavidade de estampo com um punção. Isso cria uma construção sem emendas que proporciona resistência estrutural — um requisito fundamental para carcaças, invólucros e peças que suportam pressão. forma chapas metálicas em formatos profundos, ocos ou cilíndricos, estirando radialmente o material para dentro de uma cavidade de estampo usando um punção. O processo cria construção sem emendasAs decisões de estiramento profundo geralmente dependem do material e da geometria. Nossos engenheiros abordam materiais e ligas especiais, estiramento ultraprofundo para peças longas e estreitas, estiramento profundo de aço inoxidável e nossos limites de capacidade em posts técnicos separados..

As questões de estiramento profundo geralmente se resumem a material e geometria. Nossos engenheiros abordam materiais e ligas especiais, estiramento ultraprofundo para peças longas e estreitas, estiramento profundo de aço inoxidável e nossos limites de capacidade em posts técnicos separados.
O estiramento profundo é definido pela razão entre profundidade e diâmetro da peça. Quando a profundidade excede o diâmetro, você está em território de verdadeiro estiramento profundo, e isso geralmente significa múltiplos estágios de estiramento para obter a geometria sem rasgar ou afinamento excessivo.
Mais adequado para:
- Peças cilíndricas, em forma de copo ou de caixa
- Componentes que exigem espessura de parede uniforme
- Aplicações em que a ausência de emendas e a integridade estrutural são importantes
Aplicações típicas:Aplicações típicas:
Carcaças de solenoide, carcaças de sensores, carcaças de motores, invólucros de baterias, componentes de transferência de fluidos, cascos e tampas para sistemas industriaisPrincipais vantagens:
Principais vantagens:- A construção sem emendas elimina pontos de solda A construção sem emendas elimina pontos de solda
- Excelente resistência estrutural e resistência à pressão Excelente resistência estrutural e resistência à pressão
- O fluxo de grãos do material segue os contornos da peça, aumentando a resistência O fluxo de grãos do material segue os contornos da peça, aumentando a resistência
Considerações:
- Considerações:
- O fluxo de material e as taxas de estampagem profunda exigem controle de engenharia cuidadoso
- O fluxo de material e as taxas de estampagem profunda exigem controle de engenharia cuidadoso
- Desafios como afinamento, retorno elástico e desgaste da ferramenta exigem expertise
3. Estampagem de Precisão / Corte Fino
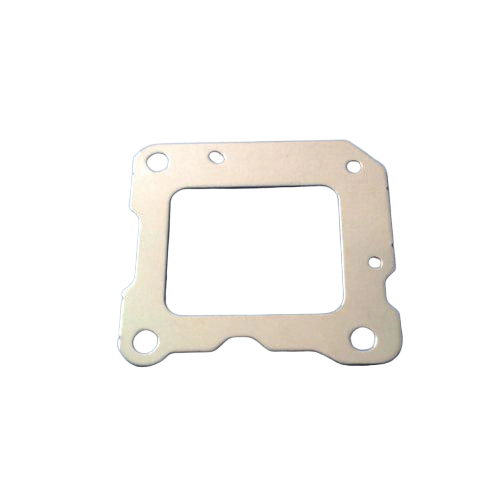
3. Estampagem de Precisão / Corte Fino refere-se a técnicas que exigem demandas operacionais de alta precisão para produzir peças com tolerâncias dimensionais rigorosas e requisitos de qualidade superficial. Corte fino é um processo de precisão especializado que produz componentes de alta precisão com tolerâncias apertadas e bordas limpas com qualidade de cisalhamento.
A estampagem de precisão se sobrepõe ao corte fino e à cunhagem. Veja operações de corte fino, estampagem profunda complexa em estampagem de precisão e formação por espessamento local para os detalhes técnicos.
Ao contrário do corte convencional, o corte fino usa um anel em V ao redor do punção de corte para fixar o material, produzindo bordas lisas e sem fraturas sem rebarbas ou quebra de matriz.
Mais adequado para:
- Peças planas ou rasas com perfis complexos
- Componentes que exigem tolerâncias apertadas e bordas limpas
- Peças que se interfaceiam intimamente com componentes de acoplamento
Aplicações típicas: Componentes mecânicos de precisão, peças estampadas de suporte de carga, blanks de engrenagens e peças automotivas ou aeroespaciais
Principais vantagens:
- Qualidade de borda consistente diretamente da prensa
- Necessidade reduzida de operações de acabamento secundárias
- Precisão dimensional que atende a especificações exigentes
Considerações principais:
- Maior investimento inicial em ferramental
- Melhor quando as especificações de desempenho deixam pouca margem para compromissos
Resumo da Seleção de Processos
| Processo | Processo | Geometria | Volume | Tolerâncias |
|---|---|---|---|---|
| Custo de Ferramental | Estampagem progressiva | Peças complexas com múltiplas características | Alto | Padrão a apertado |
| Alto | Estampagem profunda | Formas profundas, ocas e cilíndricas | Médio a alto | Apertado |
| Alto | Estampagem fina | Perfis planos, rasos e complexos | Médio a alto | Muito apertado |
Princípio de Seleção:Princípio de seleção:Comece pela peça, não pelo processo. Defina a geometria, os requisitos de tolerância, o volume anual e as operações secundárias antes de optar por um processo..
Se você está avaliando opções de processo para um novo projeto, comece pela visão geral da capacidade de estampagem de metais e envie o desenho para nossos engenheiros — o processo correto depende da geometria, do material, das tolerâncias e do volume anual.
Parte Dois: Materiais para Estampagem de Metais
A escolha do material determina a conformabilidade, o desgaste do ferramental, o preço por peça e o desempenho final da peça. Escolher o grau certo pode ser a diferença entre uma produção tranquila e paradas dispendiosas.. A escolha correta do material pode significar a diferença entre uma produção tranquila e atrasos dispendiosos.
Aço InoxidávelAço Inoxidável
O inoxidável é a liga preferida para estampagem, com mais de 10,5% de cromo, 8-10% de níquel, além de outros elementos de liga.O aço inoxidável é a liga de aço mais popular para estampagem, composta por mais de 10,5% de cromo, 8-10% de níquel e outros elementos de ligaGraus comuns para estampagem:
301, 302, 305, 316, 321, 410, 420, 440A, 17-4 PH, 17-7 PHGraus comuns para estampagem:Propriedades principais:
Propriedades principais:
Alta resistência mecânica e resistência à corrosão- Acabamento superficial limpo e resposta magnética
- A série 300 (austenítica) oferece excelente conformabilidade para estampagem profunda
- A série 300 (austenítica) oferece excelente conformabilidade Melhor para:
Melhor para:Alumínio
O alumínio oferece alta relação resistência-peso com boa conformabilidade, resistência à corrosão e sólido desempenho em estampagem profunda.
Graus comuns de estampagem: 1100, 3003, 5052, 5005, 5083, 6061, 6063
Graus comuns de estampagem:1100
- 1100 (alumínio puro): Alta ductilidade, ideal para estampagem profunda
- 5052: Equilíbrio entre resistência e desempenho de estampagem
- 6061: Tratável termicamente, adequado para peças estruturais
Melhor para: Carcaças de eletrônicos, componentes automotivos leves, invólucros de baterias, dissipadores de calor
Cobre e Ligas de Cobre
O cobre é dúctil, condutivo, resistente à corrosão e desenvolve uma película protetora superficial quando exposto ao ambiente.
Graus comuns: C101, C110 (cobre puro); C17200 (cobre berílio); C51900 (bronze fosforoso)
Melhor para: Barras coletoras elétricas, condutores de baixa perda, componentes de equipamentos industriais, componentes de solenoide
Outros Materiais
As capacidades de estampagem profunda da Balford se estendem a titânio, ligas de titânio, liga Monel, ligas à base de níquel, liga Kovar e aço Invar. Esses materiais especializados atendem a aplicações exigentes em ambientes aeroespaciais, médicos e de alta temperatura.
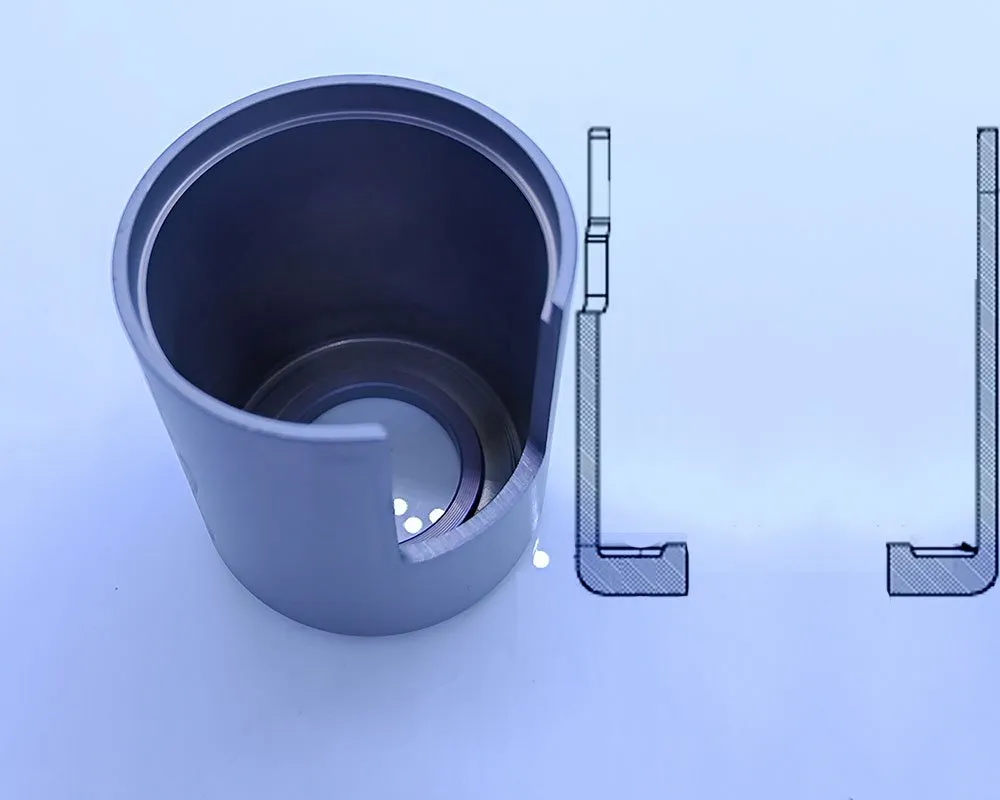
A seleção do material determina a conformabilidade, o custo e o desempenho. Para ligas exóticas, consulte nossa comparação de TA1 vs TA2 titânio para estampagem e o guia de materiais.
Lista de Verificação para Seleção de Materiais
Ao avaliar materiais para um projeto de estampagem, considere:
- Requisitos mecânicos: Resistência, dureza, resistência à fadiga
- Fatores ambientais: Exposição à corrosão, faixa de temperatura
- Conformabilidade: O material suporta a deformação necessária?
- Acabamento superficial: O acabamento conforme estampado é aceitável, ou é necessário pós-processamento?
- Custo: Custo do material + custo de processamento + desgaste do ferramental
- Prazo de entrega: Disponibilidade e fornecimento do material
Parte Três: Design para Manufaturabilidade (DFM) em Estampagem de Metal
A aplicação dos princípios de DFM desde o início reduz os custos de ferramental, diminui o desperdício e mantém a produção confiável. Envolva seu parceiro de estampagem durante a fase de design—quando ele pode revisar a geometria inicial do componente—para evitar retrabalho caro e alterações de ferramental mais adiante.
Design de Dobra
- Raio de dobra: Deve ser de pelo menos 1,0 a 1,5 vezes a espessura do material
- Altura de dobra: Medida a partir do ponto de tangência do raio de conformação, deve ser de pelo menos 2,5 vezes a espessura do material
- Posicionamento de furos: Posicione os furos a pelo menos 1,5 vezes a espessura do material de distância das dobras
- Dobras críticasProjete dobras críticas de modo que a linha de dobra fique perpendicular à direção da fibra do material. Isso minimiza o risco de trincas ao longo do raio de dobra e melhora a resistência geral da peça.
Design de Furos e Ranhuras
- A profundidade não deve exceder2 vezes o diâmetro
- O raio mínimo deve ser de pelo menos6 vezes a espessura do material
Princípios Gerais de DFM para Estampagem
Das diretrizes de engenharia da Balford:
- Design para montagem: Peças estampadas devem atender aos requisitos de desempenho funcional de seu uso final, permanecendo simples de montar. Evite recursos desnecessários que compliquem o manuseio ou a união.: Peças estampadas devem atender aos requisitos de desempenho técnico de seu uso e ser fáceis de montar Maximize a utilização do material: Otimize o layout das peças na tira para melhorar o rendimento do metal, reduzir o desperdício e avançar em direção à produção sem resíduos. Isso reduz diretamente o custo por peça.
- Maximize a utilização do materialSimplifique a geometria: Mantenha as formas e recursos das peças o mais simples possível. Geometrias simples reduzem a complexidade do molde, aceleram a construção do ferramental e melhoram o tempo de atividade da prensa.
- Especifique tolerâncias apropriadas: Indique a tolerância mais ampla que ainda atenda ao requisito funcional. Tolerâncias mais apertadas do que o necessário aumentam o desperdício e elevam o custo sem agregar valor.: Formas simples e estruturas razoáveis simplificam o projeto do molde e melhoram a eficiência da produção Design para vida útil do ferramental: Garanta que a geometria da peça seja compatível com uma construção robusta do molde. Evite cantos vivos, recursos profundos e estreitos ou seções finas que aceleram o desgaste do ferramental e encurtam os intervalos de manutenção do molde.
- Especifique tolerâncias apropriadas: Use a menor precisão dimensional que ainda atenda aos requisitos funcionais—isso reduz o desperdício e garante qualidade estável Quando Envolver Seu Parceiro de Estampagem
- Design para vida útil do ferramentalMomento ideal: Durante a
Quando Envolver Seu Parceiro de Estampagem
Momento ideal: Durante a fase de conceito e projeto preliminar, antes que quaisquer compromissos de ferramental sejam assumidos. Perguntas-chave para discutir:
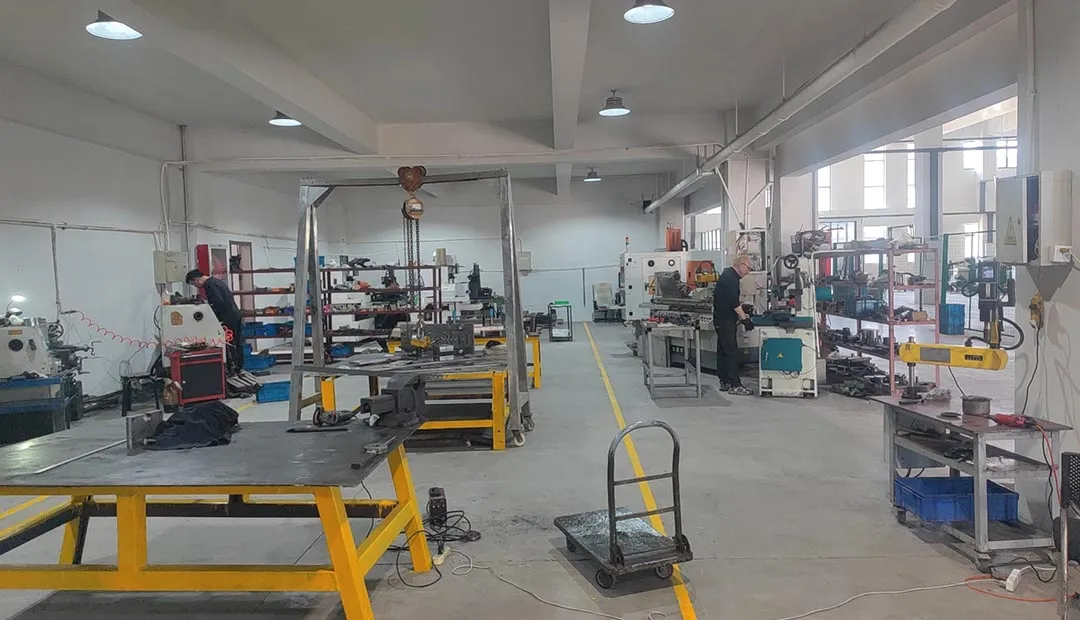
A Balford projeta e constrói ferramental internamente, o que encurta o ciclo de projeto até amostra e mantém o custo do ferramental sob controle. Orientação prática de DFM para famílias comuns de peças está disponível em nosso guia de design de arruelas estampadas e na visão geral de 25 métodos de fabricação.
- Quão difícil será construir o molde?
- A peça pode ser retrabalhada para simplificar a fabricação?
- Quais são os principais direcionadores de custo no projeto atual?
Parte Quatro: Aplicações Industriais
A estampagem de metal desempenha um papel crítico em várias indústrias, cada uma com seu próprio conjunto de requisitos..
AutomotivoAutomotivo
O setor automotivo depende da estampagem para componentes duráveis e leves. As principais aplicações incluem:A indústria automotiva depende da estampagem para componentes duráveis e leves. As principais aplicações incluem:
- Carcaças de válvulas solenoides
- Carcaças de válvulas solenoides Carcaças de sensores
- Carcaças de sensores Carcaças de motores
- Carcaças de motores Componentes de frenagem
- Componentes de frenagem Peças estruturais e suportes
- Peças estruturais e suportes
Fabricação de solenoides e sensores
A estampagem profunda é o processo ideal para produzir componentes de solenoides e sensores em grandes volumes. As geometrias são naturalmente adequadas para ferramentas de estampagem profunda, e as peças estampadas oferecem as propriedades mecânicas e magnéticas que essas aplicações exigem.
Peças estampadas típicas neste setor:
- Estruturas e suportes de solenoides
- Culatras magnéticas e peças polares
- Carcaças de válvulas e retentores
- Coberturas de solenoides
- Carcaças de sensores
Indústria Médica
Indústria MédicaAplicações médicas exigem precisão, limpeza e compatibilidade de materiais. Componentes estampados profundamente atendemTrabalhos médicos exigem tolerâncias rigorosas, processamento limpo e materiais biocompatíveis. Componentes estampados profundamente são usados em
:- Instrumentos cirúrgicos Instrumentos cirúrgicos
- Carcaças de dispositivos médicos Carcaças de dispositivos médicos
- Componentes de dispositivos implantáveis (com materiais apropriados) Componentes de dispositivos implantáveis (com materiais aprovados)
Aeroespacial
Especificações aeroespaciais exigem peças leves, de alta resistência, com rastreabilidade rigorosa e controle de qualidade- :
- Componentes estruturais de aeronaves
- Carcaças de sensores de aviônicos
- Componentes de ligas especiais
Eletrônicos
A fabricação de eletrônicos depende de estampagem de precisão para:
- Carcaças externas
- Conectores
- Blindagens EMI
- Dissipadores de calor
Parte Cinco: Padrões de Qualidade e o que Esperar de um Parceiro de Estampagem
Certificações de Qualidade
Para compradores B2B, as certificações de qualidade são inegociáveis. A Balford mantém certificação ISO9001 desde 2017, com pessoal de qualidade realizando verificações alinhadas à IATF 16949 durante a produção.
Processo de Controle de Qualidade
Um sistema de qualidade robusto inclui:
- Pré-produção: Aprovação da primeira peça pela engenharia e equipe de qualidade
- Em processo: Verificações dimensionais e de superfície realizadas em intervalos definidos durante o lote de produção.: Medições dimensionais e de aparência regulares durante a produção Supervisão do operador: A equipe de produção realiza verificações visuais e dimensionais em linha conforme as peças saem da linha.
- Supervisão do operadorVerificações da equipe de qualidade: Inspeções realizadas conforme procedimentos alinhados à IATF 16949, cobrindo características críticas e controles de processo.
- Inspeção dedicada: Salas separadas de triagem e inspeção configuradas para verificação de qualidade minuciosa e metódica.: Inspeções alinhadas à IATF 16949
- Documentação e Suporte: Salas dedicadas de triagem e inspeção para controle de qualidade meticuloso Para compradores internacionais, documentação completa é um dado adquirido. Você pode esperar suporte incluindo:
Documentação e Suporte
Documentos PPAP (Processo de Aprovação de Peça de Produção) — tipicamente Nível 3, a menos que você especifique o contrário.Para compradores internacionais, documentação abrangente é essencial. Espere suporte incluindoConformidade com IMDS (Sistema Internacional de Dados de Materiais) — enviado diretamente se sua peça exigir.
- Documentação de conformidade RoHS — declarações de materiais e relatórios de testes conforme necessário.
- Documentos PPAPRelatórios de teste de névoa salina — conforme ASTM B117 ou seu padrão especificado.
- Relatórios de teste de espessura de revestimento/galvanização — com leituras de instrumentos calibrados. (Sistema Internacional de Dados de Materiais) conformidade
- Confidencialidade documentação de conformidade Para componentes personalizados, Acordos de Confidencialidade (NDAs) são prática padrão aqui. Assinamos antecipadamente para proteger seus desenhos, especificações de materiais e protótipos.
- Relatórios de teste de névoa salina
- Relatórios de teste de espessura de revestimento/galvanização
Confidencialidade
Ao trabalhar com componentes personalizados, Acordos de Confidencialidade (NDAs) devem ser prática padrão para proteger desenhos, materiais e protótipos do cliente.
Parte Seis: Por que fazer parceria com um fabricante de estampagem de precisão
A Zhejiang se tornou um polo global para estampagem de metal de precisão, oferecendo várias vantagens distintas para compradores B2B internacionais.
Eficiência de custos
Os fabricantes oferecem preços competitivos sem abrir mão da qualidade. A vantagem vem de uma combinação de:
- Cadeias de suprimentos estabelecidas para matérias-primas
- Equipamentos de prensa modernos e bem mantidos
- Talento qualificado em engenharia e fabricação de ferramentas
- Economias de escala
Capacidade técnica
A Balford concentra-se em formação de alta dificuldade e estampagem de alta precisão de pequeno a médio porte, com expertise específica em processos difíceis de estampagem profunda.
As principais capacidades incluem:
- Corte, dobra, gravação em relevo, conformação, puncionamento, estampagem profunda, ranhura
- Materiais: Aço, cobre, alumínio e várias ligas
- Indústrias: Automotiva, médica, eletrônica, industrial
Histórico comprovado
A experiência importa. A Balford temmais de dez anos de experiênciafabricando carcaças de motores, carcaças de válvulas solenoides e carcaças de sensores. Muitos clientes mantêm parcerias por5 a 8 anos ou mais, comtaxas de atraso na entrega e devolução consistentemente baixas.
Parcerias internacionais
Relacionamentos estabelecidos com empresas internacionais demonstram capacidade e confiabilidade:
- Facet S.r.l (Itália)
- Sensor Technik GmbH (Alemanha)
- Solenoid System Inc. (EUA)
- Standard Electric Manufacturing Company (EUA)
- FACET Srl, Senso Tech GmbH, Four Seasons (parceiros adicionais)
Parte Sete: Entendendo os Custos de Estampagem de Metal

O custo geralmente é a primeira pergunta que o setor de compras faz, e a resposta honesta é: o preço é decidido pelo desenho, pelo material, pela quantidade e pelo plano de tolerância — não por uma taxa por quilo. Cinco fatores dominam cada cotação:
- Ferramental. Estampos progressivos e de transferência são o maior investimento inicial. O custo do ferramental é determinado pelo tamanho da peça, número de recursos, espessura do material, tolerância e vida útil esperada do estampo. Um estampo bem projetado é amortizado ao longo de todo o programa de produção.
- Material. A classe do material, espessura, condição da superfície e aproveitamento da largura da bobina determinam grande parte do custo unitário. O aninhamento de blanks e a reciclagem de sucata são projetados no processo, não tratados como algo secundário.
- Quantidade. Volumes altos justificam ferramental dedicado e automação; volumes baixos geralmente são melhor atendidos por ferramental simples, ferramental leve ou processos de produção em pequena escala.
- Tolerâncias e inspeção. Dimensões apertadas, datums funcionais e inspeção estatística adicionam custos de controle de processo, medição e documentação.
- Operações secundárias. Rosqueamento, rebarbação, galvanoplastia, revestimento, tratamento térmico, soldagem ou montagem são cotados como parte da rota completa — e frequentemente alteram as tolerâncias de estampagem que você consegue manter.
Para um detalhamento completo de como as peças estampadas são precificadas — incluindo a diferença entre preço cotado e custo final — leia nosso artigo Como São Precificadas as Peças Estampadas. Uma cotação completa deve separar ferramental, preço unitário, inspeção, embalagem e logística para que você possa comparar fornecedores na mesma base.
| Fator de custo | Influência típica | O que compartilhar com o fornecedor |
|---|---|---|
| Ferramental | Dominante em baixo volume; amortizado em alto volume | Modelo 3D + desenho 2D controlado, material, quantidade |
| Material | 15–40% do custo unitário dependendo da classe | Classe, tempera, espessura, condição da superfície |
| Quantidade | Determina a seleção de processo e ferramental | Volume anual, tamanho do lote, plano de ramp-up |
| Tolerância | Adiciona controle, medição e risco de retrabalho | Dimensões críticas, datums, chamadas GD&T |
| Acabamento e operações secundárias | 10–30% adicionado ao custo unitário | Padrão de acabamento, mascaramento, operações downstream |
Parte Oito: Tolerâncias e Acabamentos de Superfície
Não existe uma única "tolerância de estampagem" — a capacidade depende do material, espessura, tipo de recurso, rota de ferramental e método de medição. A tabela abaixo é um ponto de partida prático para peças de aço estampadas; confirme os valores específicos do desenho com o fornecedor durante a revisão de engenharia.
| Recurso | Capacidade geral | Capacidade mais restrita | Notas |
|---|---|---|---|
| Diâmetro do furo | ±0,05 mm | ±0,02 mm | Depende da folga punção/matriz e do grau do material que você está usando |
| Posição do furo | ±0,08 mm | ±0,04 mm | Estampos progressivos mantêm a posição do furo mais precisa do que operações separadas de corte e perfuração |
| Ângulo de dobra | ±0,5° | ±0,25° | Compensação de retorno elástico e uma etapa de cunhagem na matriz ajudam a manter o ângulo |
| Planicidade | 0,1–0,3 mm em 100 mm | Pode precisar de uma operação de estiramento ou reestampagem para corrigir | A condição do material e a direção da fibra afetam como ele se acomoda |
| Borda de corte | Rebarba dentro da tolerância do desenho | Corte fino ou retificação reduz a rebarba | Especifique a direção da rebarba—isso importa para montagem e manuseio |
O acabamento superficial é uma especificação separada das dimensões. As opções típicas são rebarbação, acabamento vibratório, zincagem ou niquelagem, pintura a pó, anodização em alumínio, passivação em aço inoxidável e mascaramento personalizado. Lembre-se de que a espessura do acabamento pode fechar furos de encaixe por pressão e afetar o ajuste de roscas, então defina os requisitos de acabamento na cotação—veja nosso guia de tolerâncias para o resumo completo.
Parte Nove: Estampagem de Metal vs. Processos Alternativos
A estampagem nem sempre é a escolha certa. A área de compras deve compará-la com usinagem CNC, fundição e manufatura aditiva em custo, prazo de entrega, opções de material e volume antes de decidir:
| Critério | Estampagem de metal | Usinagem CNC | Fundição | Aditiva (impressão 3D) |
|---|---|---|---|---|
| Melhor volume | Médio–muito alto | Protótipo–médio | Alto (custo do molde) | Protótipo–baixo |
| Tendência de custo unitário | Cai acentuadamente com o volume | Principalmente geometrias planas, então o tempo de setup influencia mais o custo do que o tempo de ciclo. | O preço unitário cai conforme o volume aumenta, típico para lotes de estampagem. | Custo por peça mais alto em comparação com estampagem em volume. |
| A construção e o teste da matriz são a principal despesa inicial. | Alto—estampos progressivos e de transferência são caros de construir e validar. | Baixo a médio—dispositivos e gabaritos são mais simples e baratos que estampos. | Alto—moldes de injeção são caros e exigem prazo significativo. | Nenhum ferramental necessário para corte padrão a laser ou jato de água. |
| Prazo típico até as primeiras peças a partir do pedido. | 15–60 dias para projeto, construção e aprovação de amostra do estampo. | 7–15 dias para peças usinadas simples ou blanks cortados a laser. | 6–10 semanas para fundidos, incluindo trabalho de padrão e molde. | Dias a uma semana para protótipos rápidos ou peças cortadas. |
| A liberdade geométrica é moderada—ângulos de saída e raios são necessários. | Alta liberdade geométrica, mas ângulos de saída e filetes ainda se aplicam. | Muito alta—recursos internos complexos são possíveis com usinagem. | Muito alta—formas próximas do formato final com detalhes intrincados são alcançáveis. | As opções de material são amplas, incluindo bobina e chapa. |
| Faixa muito ampla—barra, placa e ligas personalizadas estão disponíveis. | Limitado a ligas fundíveis, o que restringe a seleção. | Restrito a um conjunto menor de ligas, frequentemente graus especiais. | O material trabalhado proporciona propriedades mecânicas fortes e consistentes. | O estoque trabalhado é forte e previsível em peças usinadas. |
| As propriedades fundidas são direcionais e dependem da solidificação. | As propriedades variam por camada e orientação de construção em peças aditivas. | Trabalhado = forte | Na prática, esses processos se complementam. Muitas peças são estampadas para o corpo e depois usinadas para roscas ou furos críticos. Para uma pesquisa completa dos métodos de fabricação — incluindo corte, conformação, união e acabamento — consulte | Processamento de Metal: 25 Métodos de Fabricação |
Na prática, os processos são complementares: muitas peças são estampadas para o corpo e depois usinadas para roscas ou furos críticos. Para uma pesquisa completa dos métodos de fabricação, incluindo corte, conformação, união e acabamento, consulte Parte Dez: Como Obter uma Cotação — Lista de Verificação do Comprador.
Uma RFQ completa garante uma cotação útil já na primeira rodada — e protege ambos os lados de surpresas posteriores. Antes de enviar sua solicitação, reúna:
(PDF) e
- Desenho 2D controlado (PDF) e Modelo 3D (STEP/IGES) na mesma revisão, com dimensões críticas e datums funcionais marcados.
- Especificação do material: grau, têmpera, espessura, condição superficial e quaisquer requisitos de certificação (certificados de usina, RoHS/REACH).
- Quantidades: volume anual, tamanho do lote, quantidade de protótipo e ramp-up esperado.
- Acabamento e aparência: tratamento superficial, zonas mascaradas, superfícies cosméticas e marcas de ferramenta aceitáveis.
- Inspeção e documentação: características críticas, nível de amostragem, inspeção de primeira peça, PPAP ou certificado de conformidade.
- Logística: país de destino, preferência de Incoterms e restrições de embalagem.
Após a revisão do desenho, espere que o fornecedor confirme a rota do processo, o conceito de ferramental, o plano de amostragem e as questões em aberto antes de cotar. É exatamente assim que trabalhamos na Balford — envie o pacote pelo formulário de contato ou WhatsApp e a equipe de engenharia responderá com a rota de fabricação e uma cotação formal.
Leitura relacionada: FAQ · biblioteca de casos · como peças estampadas são precificadas · guia de tolerâncias
Parte Onze: Estudos de Caso de Estampagem de Metal
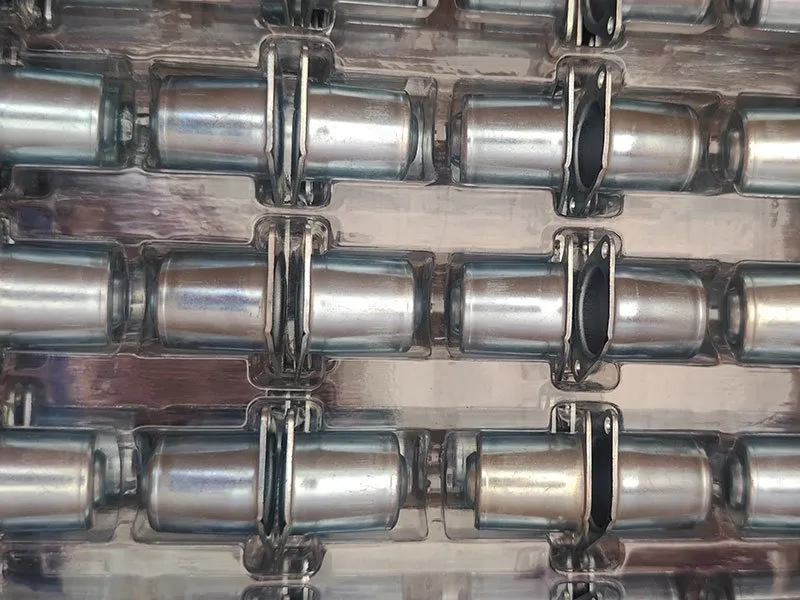
Projetos reais mostram como a seleção de processos se desenrola. Alguns exemplos representativos do nosso chão de fábrica:
- Copo de mola para suporte de mola de válvula — um copo estampado a fundo que substitui uma fabricação de múltiplas peças por um componente de uma só peça consistente.
- Micro polo de garra para motor PM — uma peça pequena e complexa de estampagem progressiva mantendo geometria apertada em alto volume.
- Carcaça do sensor de velocidade da roda ABS em aço inoxidável — estampagem profunda de uma carcaça inoxidável de parede fina com condição de parede controlada.
- Blanking de arruela de aço mola 65Mn—blanking de precisão de uma peça de aço mola de alto carbono, com controle rigoroso da qualidade da borda e planicidade.
- Arruelas planas de latão para válvula solenoide—seleção de material e controle de rebarba para um componente condutor, garantindo desempenho elétrico e de vedação consistentes.
Navegue pela Biblioteca de Estudos de Caso completa para mais exemplos em automotivo, sensores, solenoides, HVAC e equipamentos industriais.
Conclusão: Fazendo a Escolha Certa para o Seu Projeto de Estampagem
A estampagem de metal é um método de fabricação comprovado e econômico para produção em alto volume de componentes metálicos de precisão. O sucesso depende de:
- Escolher o processo certo para a geometria da sua peça e requisitos de volume
- Selecionar o material apropriado para as demandas mecânicas e ambientais da sua aplicação’s
- Aplicar princípios de DFM precocemente na fase de design
- Fazer parceria com um fabricante experiente que possa fornecer suporte de engenharia, garantia de qualidade e documentação
Para compradores que buscam carcaças de solenoide, carcaças de sensores, carcaças de motores ou outros componentes estampados de precisão, procure um parceiro com:
- Experiência comprovada no seu processo específico (estampagem profunda, progressiva ou blanking fino)
- Experiência relevante no setor (automotivo, médico, aeroespacial)
- Certificações de qualidade (certificação ISO9001, práticas alinhadas à IATF 16949)
- Um histórico de entrega no prazo e zero defeitos
- Proteções de confidencialidade para seus designs
Perguntas Frequentes Sobre Estampagem de Metal
O que é estampagem de metal?
A estampagem de metal é um processo de conformação a frio no qual uma matriz, acionada por uma prensa de estampagem, aplica alta pressão a chapa metálica plana—alimentada como bobina ou blanks—para cisalhar, dobrar ou esticar em uma forma acabada. É um método de alta velocidade e repetível para produzir componentes precisos.
Quais são os principais tipos de processos de estampagem de metal?
Os três tipos principais são estampagem progressiva (múltiplas estações em uma tira contínua para peças complexas de alto volume), estampagem profunda (formação de formas ocas sem costura a partir de blanks planos) e blanking fino (estampagem de precisão para tolerâncias apertadas e bordas limpas).
Quais materiais podem ser usados na estampagem de metal?
Materiais comuns incluem aço carbono, aço inoxidável, alumínio, cobre, latão e titânio, além de ligas especiais como Monel, Kovar e Invar—a seleção depende dos requisitos mecânicos e ambientais da sua aplicação.
Quais indústrias usam estampagem de metal?
A estampagem de metal é amplamente utilizada em automotivo, dispositivos médicos, aeroespacial, eletrônicos e equipamentos industriais—onde quer que você precise de peças metálicas duráveis de alto volume com qualidade consistente.
Qual é a diferença entre estampagem com matriz progressiva e estampagem por repuxo profundo?
A estampagem com matriz progressiva alimenta uma tira de metal através de estações sequenciais, realizando operações como corte, perfuração e conformação em uma única passagem — ideal para peças complexas em alto volume. A estampagem por repuxo profundo força o material para dentro de uma cavidade da matriz para criar formas ocas e sem costura, como carcaças e invólucros[reference:73].
Como escolho um fabricante de estampagem de metal?
Avalie as certificações e as normas às quais o sistema de qualidade realmente opera: certificação ISO 9001:2015 e se a empresa atende aos requisitos da IATF 16949, caso seu programa exija. Depois, analise a variedade de equipamentos e a tonelagem das prensas, a capacidade de PPAP, a entrega no prazo e solicite peças de amostra ou referências para verificar a capacidade. Verifique também o histórico de entregas no prazo e solicite peças de amostra ou referências de clientes para verificar a capacidade.
O que é corte fino?
O corte fino é um método de estampagem de precisão que usa um ressalto em forma de V ao redor do punção para prender o material, produzindo bordas lisas e sem fraturas, sem necessidade de rebarbação secundária. É ideal para peças planas com perfis complexos e tolerâncias apertadas.
A estampagem de metal é economicamente viável para produção de baixo volume?
Dado o investimento inicial em ferramental, a estampagem é mais econômica para volumes médios a altos — tipicamente 100.000+ peças por ano — onde o custo da matriz é amortizado ao longo de grandes lotes, reduzindo o preço por peça. Para baixos volumes, a usinagem CNC ou a fabricação podem ser mais econômicas.
Quanto custa o ferramental de estampagem de metal?
O custo do ferramental é orçado por projeto, pois depende do tamanho da peça, número de recursos, espessura do material, tolerância e vida útil esperada da matriz. Uma matriz de corte simples pode custar alguns milhares de dólares; uma matriz progressiva complexa para um componente automotivo pode custar substancialmente mais. O que importa para o planejamento de custos é o custo por peça ao longo do programa — um investimento maior em ferramental geralmente é a rota mais barata em alto volume. Veja Como os Preços das Peças Estampadas São Definidos.
Qual é o prazo de entrega típico para peças estampadas?
Os prazos de entrega de amostras geralmente são de 7–30 dias após a aprovação do ferramental, dependendo da complexidade da matriz e da disponibilidade de matéria-prima. Para produção repetida, seguimos o cronograma acordado — consulte os prazos de entrega de referência da Balford por processo no FAQ.
Quanto tempo dura uma matriz de estampagem?
Uma matriz progressiva de produção é tipicamente construída para centenas de milhares a milhões de golpes, com manutenção programada — afiação, limpeza, inspeção — em intervalos definidos. A vida útil da matriz depende do material, do grau do aço ferramenta, da lubrificação e do alinhamento da prensa. A manutenção do ferramental deve estar especificada no contrato de fornecimento.
Vocês podem fazer amostras antes do ferramental de produção?
Sim. Dependendo da geometria da peça e do volume, a Balford pode usar métodos de protótipo, ferramental provisório ou matrizes com intenção de produção. A amostragem verifica forma, encaixe e função antes da liberação de pedidos repetidos — a estratégia de amostragem é definida no orçamento.
Qual é a quantidade mínima de pedido (MOQ)?
Não há MOQ fixo. Lidamos tanto com pequenos lotes quanto com grandes volumes; o mínimo prático depende do processo e do ferramental. Envie-nos o desenho e a quantidade desejada para uma análise — consulte o FAQ para mais informações.
Como vocês garantem a qualidade em pedidos repetidos?
A qualidade é gerenciada por meio de aprovação de primeira amostra, verificações dimensionais e de superfície em processo, inspeção do operador e inspeção final conforme o plano de controle acordado, seguindo práticas alinhadas à IATF 16949 dentro do nosso sistema ISO9001:2015. As características críticas definidas na amostragem são monitoradas em cada lote.
Sobre a Balford
A Balford é uma fabricante de estampagem de precisão de metal sediada na Zhejiang, especializada em estampagem por repuxo profundo e estampagem de precisão para aplicações automotivas, solenoides, sensores, médicas e aeroespaciais. Os principais produtos incluem carcaças de válvulas eletromagnéticas, carcaças de sensores, carcaças de motores e carcaças de motores CC.
Principais capacidades:
- Mais de 10 anos de experiência combinada em engenharia e manufatura em nossa equipe
- Certificada ISO9001 desde 2017
- Sistemas de qualidade alinhados à IATF 16949 para produção de nível automotivo.
- Capacidade de estampagem profunda em configurações de matriz única e linhas de matriz progressiva para produções de alto volume.
- A gama de materiais inclui cobre, ferro, aço inoxidável, alumínio, titânio e ligas especiais — com certificações de material disponíveis sob solicitação.
- Atendemos OEMs automotivos, médicos, aeroespaciais, eletrônicos e industriais com componentes estampados.
Contato:Para consultas, desenhos ou consultorias técnicas, entre em contato diretamente com a equipe de engenharia da Balford.
Este guia faz parte da série de conteúdos da Balford sobre estampagem de metais de precisão. Para aprofundamentos em processos, materiais ou aplicações específicas, consulte nossos artigos relacionados sobre estampagem profunda, estampagem de metais de precisão e princípios de design para manufaturabilidade de peças estampadas.