Serviço de Engenharia de Estampos da Balford · Zhuji, Zhejiang
Engenheiro de Projeto de Estampos
A Balford combina projetistas de estampos experientes com um fluxo de trabalho de engenharia assistido por IA que transforma desenhos de clientes em projetos viáveis, com custos calculados e prontos para estampo, mais rapidamente. Da recepção do desenho e análise de risco DFM até orçamento, projeto do estampo, fabricação interna de ferramental e amostras PPAP, uma única equipe de engenharia responsável gerencia o estampo.
O que é o serviço de engenharia de projeto de estampos da Balford?
Compradores com uma peça estampada ou estampada por repuxo profundo geralmente precisam de respostas para três decisões antes de iniciar o ferramental: é possível fabricar, quanto vai custar e como o estampo deve ser projetado. O serviço de engenharia de estampos da Balford responde a todas as três em um único fluxo de trabalho.
Como o serviço funciona
O que a análise de engenharia abrange
Conformabilidade
Razão de estiramento, viabilidade de golpe único vs. multiestágio, afinamento de parede e necessidades de lubrificação para aço, aço inoxidável, alumínio e ferro puro.
Tolerâncias e datums
Dimensões críticas verificadas em relação à capacidade realista de peças estampadas; datums funcionais e métodos de medição definidos antes do ferramental.
Registro de riscos do ferramental
Rugas, trincas, retorno elástico, distorção de furos, direção de rebarba, desgaste adesivo e riscos de vida útil da matriz registrados com mitigações.
Fatores de custo
Utilização de material, número de estações, tamanho da matriz, aço ferramenta, acabamento superficial e usinagem secundária quantificados precocemente.
Recursos dentro da matriz
Furação, conformação, roscamento e recursos de sensor/montagem sequenciados para que operações posteriores não distorçam as anteriores.
Documentação automotiva
FAI, documentação alinhada com PPAP e suporte IMDS planejados desde o início do projeto para números de peças automotivas.
Capacidades por trás da análise de engenharia
| Capacidade | O que significa para sua matriz | Referência |
|---|---|---|
| Projeto e fabricação de matriz progressiva | Ferramental de tira multiestação para peças estampadas de alto volume, incluindo conformação, roscamento e sensoriamento dentro da matriz. | Estampagem com matriz progressiva |
| Projeto e fabricação de matriz de estampagem profunda | Ferramental de estampagem única e multiestágio para carcaças, latas, luvas e invólucros de sensores com afinamento controlado. | Estampagem profunda |
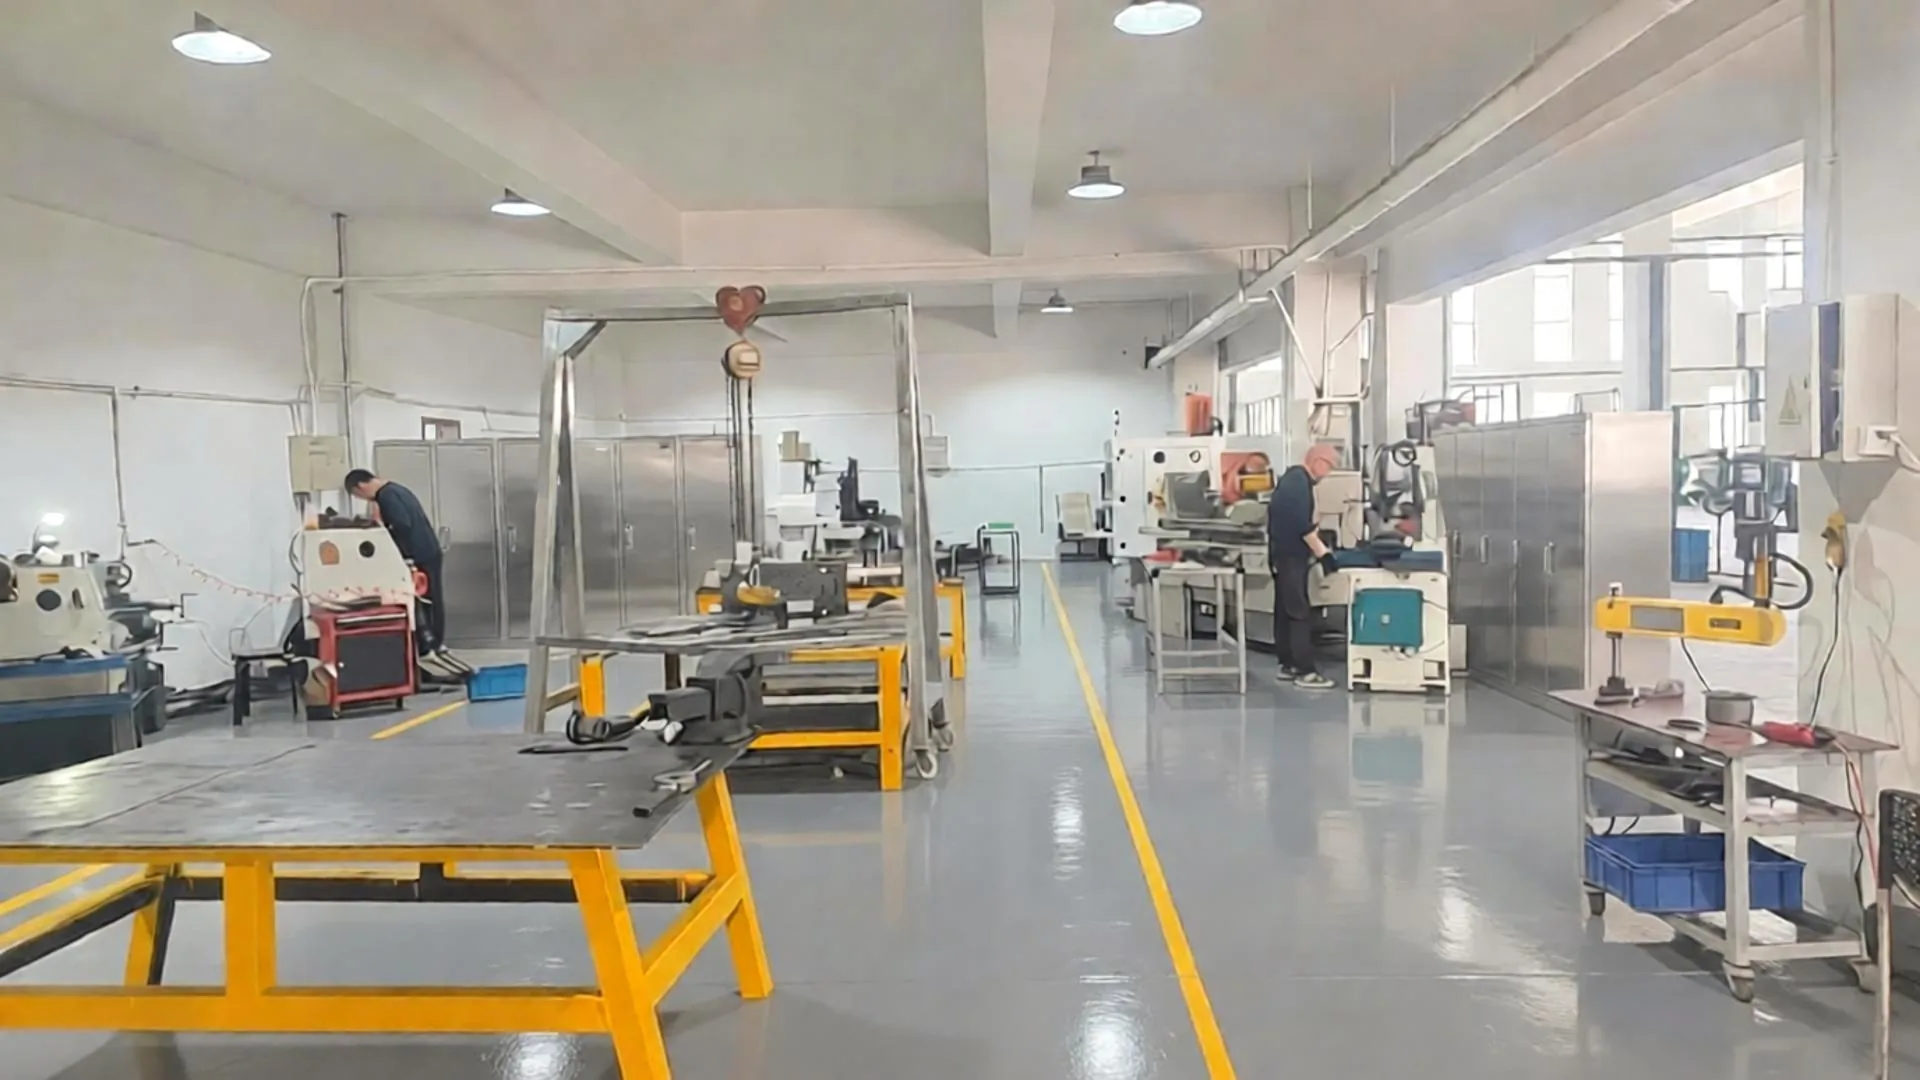
| Ferramentaria interna | Retificação plana, eletroerosão a fio, torneamento/fresamento CNC, tratamento térmico e teste dentro da planta da Balford. | Visão geral da ferramentaria |
| PPAP e IMDS | FAI, estudos de capacidade e documentação de conformidade de materiais para programas automotivos. | Capacidade PPAP |
As estimativas de engenharia na análise são valores de primeira passagem confirmados pelo DFM e pelo teste. Os desenhos finais da matriz são liberados pelos engenheiros de CAD/ferramental da Balford antes da fabricação.
Projeto de matriz de estampagem — perguntas de compradores respondidas
Quais arquivos devo enviar para a revisão do projeto da matriz?
Desenhos em PDF, DXF/DWG, STEP ou modelos 3D funcionam melhor. Inclua o grau e a espessura do material, o volume anual, o nível de PPAP e quaisquer notas de tolerância crítica ou acabamento superficial. Itens faltantes se tornam uma breve lista de confirmação em vez de suposições.
Quanto tempo leva um DFM e uma cotação?
A Balford normalmente responde em até um dia útil para peças estampadas padrão; peças complexas de estampagem profunda em múltiplos estágios podem precisar de um dia extra para o conceito de ferramental. O projeto e a construção da matriz geralmente levam de 15–30 dias após a confirmação do pedido.
Vocês projetam e constroem a matriz internamente?
Sim. O layout da tira ou a sequência de estampagem profunda, a estrutura da matriz, a seleção do aço ferramenta e a lista de materiais são preparados pelos engenheiros de matrizes da Balford, e o ferramental é usinado, montado e testado em nossa própria ferramentaria. Apenas a eletroerosão a fio lento é terceirizada, e somente para detalhes especiais.
Vocês podem analisar peças que precisam de estampagem profunda em múltiplos estágios?
Sim. A estampagem profunda em múltiplos estágios é uma capacidade central da Balford para carcaças de válvulas solenoides, carcaças de sensores e peças de motores. A análise define cada repuxo, verifica o afinamento cumulativo e sinaliza a necessidade de recozimento intermediário quando necessário.
Vocês fornecem amostras e documentação de PPAP?
Sim. As matrizes são testadas nas prensas de produção da Balford, as primeiras peças são inspecionadas internamente, e a documentação alinhada ao PPAP juntamente com os dados do IMDS podem ser preparados para números de peças automotivas.
E se minha peça não for adequada para estampagem ou estampagem profunda?
A análise dirá isso diretamente e sugerirá uma alternativa: usinagem CNC, fabricação de chapa metálica ou uma alteração de design que torne a peça conformável. Não forçamos peças em um processo que falhará.
Comece com uma análise DFM gratuita
Envie seu desenho e o volume desejado — a equipe de engenharia de matrizes e vendas da Balford normalmente responde em até 24 horas com uma opinião de viabilidade e uma cotação de produção.