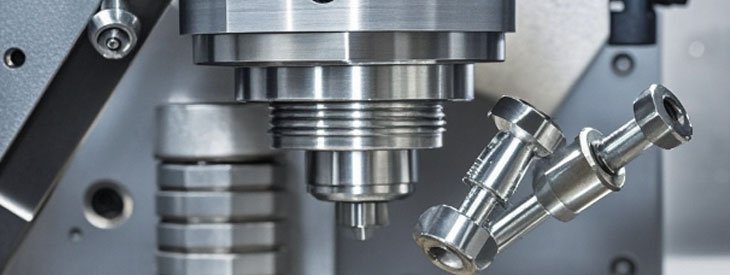
A carcaça protege a bobina e as partes móveis de uma válvula solenoide, ao mesmo tempo que serve como referência dimensional para a montagem. Sua qualidade de usinagem impacta diretamente a integridade da vedação, o desempenho do circuito magnético e a vida útil geral.
I. Seleção de material
Escolha aço inoxidável, aço de baixo carbono, alumínio ou outra liga com base na resistência à corrosão, propriedades magnéticas, resistência e meio de trabalho. Mantenha o grau e a condição do material recebido rastreáveis por meio de certificados de usina e registros de lote.
II. Precisão de usinagem
Controle o diâmetro interno, diâmetro externo, concentricidade, planicidade da flange e características de montagem conforme o desenho. Coordene a estampagem profunda e a usinagem secundária desde o início para que as tolerâncias acumuladas permaneçam dentro das especificações e não variem ao longo da produção.
III. Tratamento de vedação
As faces de vedação devem estar livres de rebarbas, rachaduras e marcas de estampagem. Combine as dimensões da ranhura e o acabamento superficial com o vedante escolhido e realize testes de vazamento onde a aplicação exigir — não os omita em meios críticos.
IV. Tecnologia de processamento
A taxa de estampagem, os raios das ferramentas, a lubrificação e o recozimento intermediário determinam se a carcaça se forma sem afinamento ou enrugamento. Certifique-se também de que qualquer tratamento superficial seja compatível com o metal base e o ambiente operacional final.
V. Inspeção de qualidade
A inspeção normalmente abrange aparência, dimensões, verificação de material, espessura do revestimento, limpeza e desempenho de vedação. Estabeleça planos de controle e calibradores antes do início da produção em massa, não depois que os problemas surgirem.
Em conclusão, carcaças confiáveis de válvulas solenoides vêm de uma coordenação rigorosa entre seleção de material, precisão de usinagem, vedação, processo de fabricação e inspeção — cada etapa alimenta a próxima.