
何时选择精密冲压
当特征位置、边缘状态、平面度或成型几何直接影响零件功能时,应选择精密冲压。
严格特征位置
适用于孔、轮廓及成型细节中基准关系至关重要的场合。
功能边缘
适用于毛刺方向或光滑剪切边缘影响装配的零件。
重复生产
适用于稳定项目,专用模具确保持续一致的产出。
平面度与形状
适用于变形或局部几何形状影响功能的部件。
我们通过精密冲压制造的产品
通过我们的精密冲压项目生产的实际零件系列——每个系列均链接至相关应用页面。
精密冲压工艺选项
正确的工艺需平衡功能要求、边缘质量、模具投资和生产批量。
级进冲压
级进工位可在保持料带控制的同时,组合紧密相关的下料与成形工序。
最适合用于- 具有多个相关特征的重复性生产
- 稳定的材料规格
精冲
精冲利用受控的材料支撑和模具条件,在合适的零件上产生高比例的光滑剪切边缘。
最适合用于- 需要高比例光滑剪切边的零件
- 在几何形状和产量支持的情况下,减少下游边缘加工
压印与校准
局部压力可优化厚度、平面度、圆角或功能细节,评估时需考虑材料流动、模具载荷及尺寸测量。
最适合用于- 局部几何形状、平面度、厚度或功能细节
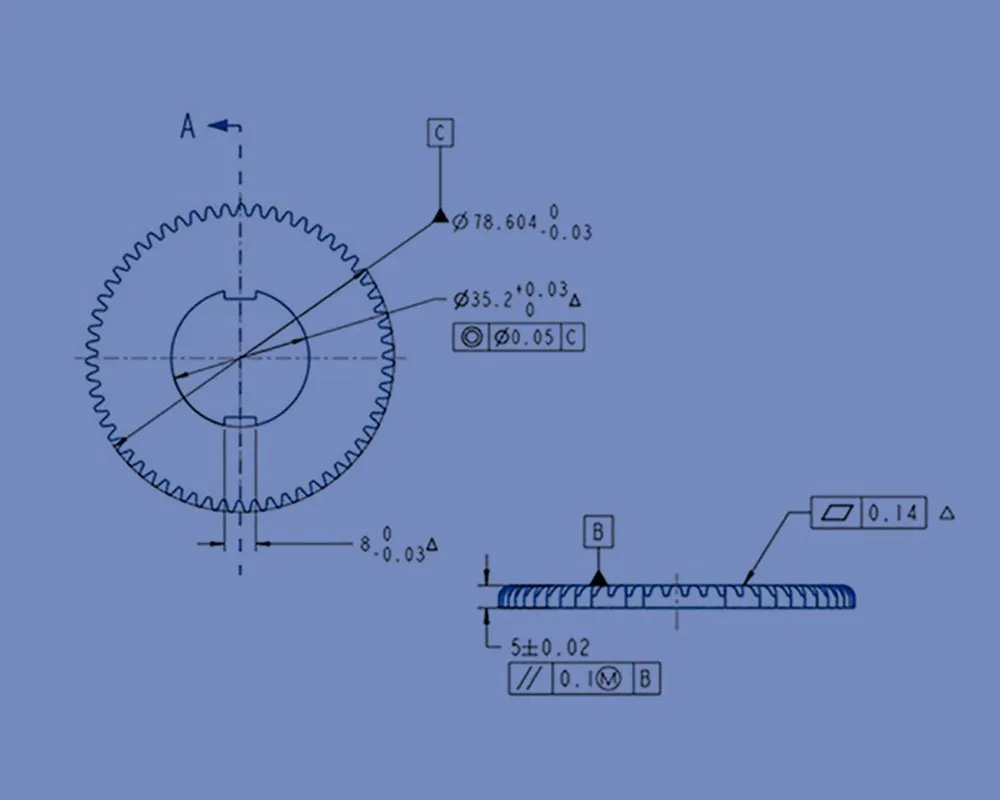
精度始于正确的基准
严格的图纸并不能仅靠检验就转化为稳定的工艺能力。工装、材料、基准和测量方案必须支持设计要求。百富都此前曾针对适用特征描述过IT7至IT9范围内的精密加工能力——但这并非对所有尺寸的笼统承诺。实际能力取决于材料、厚度、特征类型、工装路线、基准策略和测量方法,并在项目评审和样品确认阶段予以验证。
我们如何判断精密冲压是否为正确工艺路线
该决策基于图纸具体特征——综合评估特征位置、边缘状态、一致性、成型细节及零件尺寸。
| 需求 | 精密冲压响应 | 对比备选方案 | 决策点 |
|---|---|---|---|
| 重复特征位置 | 专用工装定位相关孔、边缘及成型特征 | CNC加工或钣金焊接组件 | 批量、基准策略与累积公差 |
| 功能性切割边缘 | 精冲或受控剪切可改善边缘状况 | 冲裁后加工或磨削 | 所需的光亮带、毛刺限值和材料 |
| 高零件一致性 | 受控料带、模具导向及过程检验保障重复生产稳定性 | 手工制造 | 数量、变更频率与模具经济性 |
| 复杂成型细节 | 压印、浮雕或分步成形可整合该特征 | 二次加工或装配 | 材料应变、工具可达性和检验 |
| 薄型或紧凑型部件 | 精密模具可整合小型相关特征 | 光化学蚀刻、激光切割或机加工 | 材料、边缘质量、变形及生产规模 |
这些也是我们在评估模具、检验和生产图纸时所审查的因素。
什么驱动精度与边缘质量
精度取决于模具、材料、基准和测量方案——而非仅靠检验。
基准与公差策略
功能基准应代表零件在装配中的定位方式。位置度、轮廓度、平面度及成形尺寸将依据这些基准进行评审,以确保检具和检验报告能够真实反映零件的实际功能。
模具导向与间隙
冲头与凹模的关系影响毛刺、边缘状态、尺寸稳定性及模具磨损。间隙根据指定材料和特征进行选择,而模具导向与维护可保护这种关系在批量生产中保持稳定。
平面度与变形
冲裁力、残余应力、压印、成形及零件顶出均可能影响平面度。在平面配合面为关键要求时,可评估约束、压力控制、校准及搬运方式。
测量与能力
检测设备根据所验证的具体特征和公差进行选择。首件报告、样品提交、属性量规和过程检查均可提供——对于约定的关键尺寸,能力预期在前期即已明确。
材料、表面处理及二次加工
精密零件在冲压后通常需要经过电镀、热处理或装配——这些下游工序从第一天起就纳入公差累积和表面光洁度计划中。
碳钢与弹簧钢
常用于卡扣、垫圈、垫片及功能件。硬度、热处理和涂层可能导致平面度变化或尺寸偏移——已在模具与工艺中予以考虑。
不锈钢
因其耐腐蚀性和强度而被选用。在模具设计和二次加工中,需要注意加工硬化、毛刺形成、刀具磨损和表面保护。
铜及铜合金
适用于导电或弹簧应用。晶粒方向、电镀要求、清洁度和处理方式会影响最终性能——在确定工艺前需进行审查。
铝合金
适用于对低质量和耐腐蚀性有要求的场景。回火状态直接影响变形、毛刺特性和回弹——材料状态在模具制造前需进行验证。
黄铜
精密冲压件的可成型选项。在报价和加工过程中,会仔细处理晶粒方向、表面保护和材料成本。
电镀、涂层与组装
在释放生产工艺前,会审查镀层厚度、遮蔽、氢脆问题、压配特征和配合零件。
精密冲压件应用
精密冲压件在我们的生产项目中的广泛应用。
精密冲压案例研究
真实零件、真实材料、真实制造要求——这些案例展示了如何将拉深要求转化为切实可行、可重复的生产方案。


模具制造前的审查内容
在报价阶段,我们将功能尺寸与一般公差区分开来,以确保模具和检验成本受控,同时不影响装配性能。
功能尺寸
我们将实际驱动功能的尺寸与可归入一般公差的尺寸区分开来,从而在控制模具和检验成本的同时,不牺牲装配性能。
基准策略
在模具投入之前,我们会审查您的图纸,找出需要更好基准、毛刺方向标注或表面光洁度规格的特征。
下游影响
在新版本发布前,会审查电镀、热处理、孔位、圆角半径及材料回火状态的变化——即使是微小的调整也可能影响模具钢选材、导正、检测或装配定位。
受控的项目工作流程
从关键特性到批量生产——每个精密冲压项目均遵循明确的流程顺序。
定义
关键特性、基准体系、材料、表面处理、年产量及功能。
选择
工艺路线在级进模、精冲、压印及二次加工之间进行综合权衡。
开发
针对关键特征,已确定模具方案与检验方法。
验证
样品已测量;边缘、表面、配合及纠正措施均已闭环处理。
发布
设置、材料、模具维护、检验及修订均受控。
精密金属冲压常见问题
基于图纸审查的解答,因为材料、几何形状和生产批量都会影响实际可行性。
精密冲压对模具导向、基准关系、边缘状态、平面度以及影响功能特征的测量要求更高。根据图纸和产量,我们可能采用级进模、精冲、压印或校准工艺。
在合适的精密冲压特征上,我们可以达到IT7至IT9的精度,但这并非适用于所有零件的通用公差。材料、几何形状、特征类型、与基准的距离、模具和测量方法都会影响精度。能力取决于具体图纸——我们会在报价和打样阶段确认您的图纸可实现的程度。
当您需要高比例的光滑剪切面、更好的平整度,或需要原本需机加工才能实现的功能性边缘时,精冲是合理的选择。几何形状、材料、厚度、批量及模具成本都是决定该工艺是否适用的关键因素。
是的,这些工序在指定时可以协调进行。其对硬度、变形、镀层厚度、表面状态及氢脆风险的影响,在工艺和检验计划中均已考虑在内。
毛刺方向由冲头和凹模的取向决定,并在图纸上标注,凡影响装配、密封、安全或外观之处均需标明。所需方向需结合料带排样、零件出料及任何后续工序进行评审。
请提供受控的2D图纸,如有3D模型也请一并提供,同时注明材料及回火状态、表面处理、年需求量和批量、关键尺寸、边缘或平面度要求、检验文件以及装配环境。
有图纸了吗?
请发送您的最新版本图纸、材料规格、数量、表面处理及功能要求。我们将在报价前审查生产工艺路线并识别任何技术问题。在您分享详细项目文件之前,我们可以签署保密协议。
相关能力与资源
精密冲压连接至完整的冲压集群、材料、应用及案例研究。