
Quand l'emboutissage de précision est pertinent
Choisissez l'emboutissage de précision lorsque la position des caractéristiques, l'état des bords, la planéité ou la géométrie formée ont un effet direct sur le fonctionnement de la pièce.
Positionnement précis des caractéristiques
Pour les trous, profils et détails formés où les relations avec les références sont critiques.
Fonctionnel Bord
Pour les pièces où la direction des bavures ou la qualité de la surface cisaillée affecte l'assemblage.
Production répétée
Pour les programmes stables où l'outillage dédié assure une production constante.
Planéité et forme
Pour les pièces où la déformation ou la géométrie locale affecte la fonction.
Ce que nous fabriquons avec l'emboutissage de précision
Familles de pièces réelles produites via nos programmes d'emboutissage de précision — chacune renvoie à la page d'application correspondante.
Cales
Cales de précision découpées dans de l'acier à ressort ou de l'acier au carbone, avec profil, planéité et direction de bavure contrôlés.
Rondelles
Rondelles plates, de précision et de forme spéciale avec tolérances contrôlées sur tous les matériaux.
Cages de retenue
Cages de retenue formées et sièges de ressort avec profondeur et relations de caractéristiques cohérentes.
Bornes
Bornes conductrices et contacts avec maîtrise du matériau, de la géométrie et de l'état de surface.
Supports
Supports emboutis avec positions de trous répétables pour un assemblage fiable.
Composants de capteurs
Petites pièces fonctionnelles pour assemblages de capteurs où la position des caractéristiques détermine la performance.
Options de processus de découpage de précision
Le processus correct équilibre les exigences fonctionnelles, la qualité des bords, l'investissement en outillage et le volume de production.
Estampage progressif
Les postes progressifs permettent de combiner des opérations étroitement liées de découpe et de formage tout en maîtrisant le défilement de la bande.
IDÉAL POUR- Production répétitive avec plusieurs caractéristiques associées
- Spécification de matériau stable
Découpage fin
Le découpage fin utilise un support de matière contrôlé et des conditions d'outillage spécifiques pour produire une proportion élevée de bord cisaillé lisse sur les pièces adaptées.
IDÉAL POUR- Pièces nécessitant une proportion élevée de bord cisaillé lisse
- Réduction de l'usinage des bords en aval lorsque la géométrie et le volume le permettent
Matriçage et calibrage
Une pression localisée peut affiner l'épaisseur, la planéité, les rayons ou les détails fonctionnels, en tenant compte de l'écoulement de la matière, de la charge d'outillage et de la mesure dimensionnelle.
IDÉAL POUR- Géométrie localisée, planéité, épaisseur ou détail fonctionnel
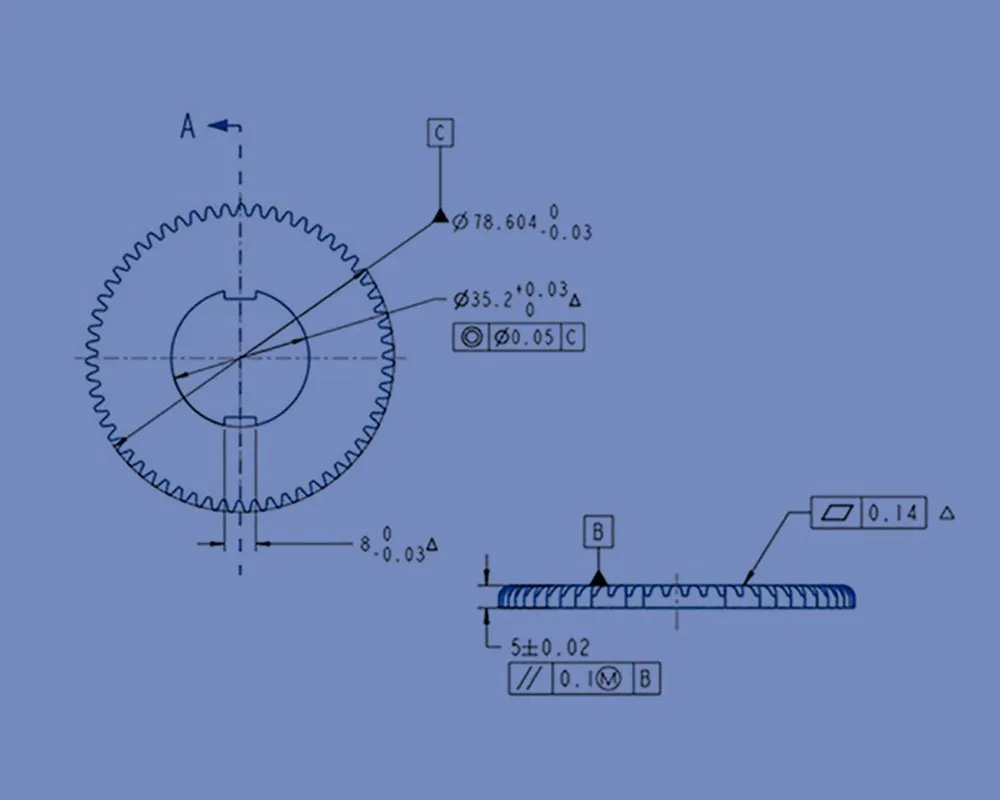
La précision commence par les bons référentiels
Des dessins stricts ne deviennent pas des processus capables par la seule inspection. L'outillage, le matériau, les référentiels et le plan de mesure doivent soutenir l'exigence. Balford a précédemment décrit des travaux de précision dans la plage IT7 à IT9 pour des caractéristiques appropriées — cela n'est pas appliqué comme une promesse générale à chaque dimension. La capacité réelle dépend du matériau, de l'épaisseur, du type de caractéristique, du parcours d'outillage, de la stratégie de référentiels et de la méthode de mesure, et est confirmée lors de la revue de projet et de l'échantillonnage.
Comment nous déterminons si l'emboutissage de précision est la bonne solution
La décision dépend du dessin — la position des caractéristiques, l'état des bords, la cohérence, les détails formés et la taille de la pièce sont évalués ensemble.
| Exigence | Réponse en emboutissage de précision | Alternative à comparer | Point de décision |
|---|---|---|---|
| Répéter la position de la fonctionnalité | L'outillage dédié positionne les trous, les bords et les caractéristiques formées associés | Usinage CNC ou assemblage fabriqué | Volume, stratégie de référence et tolérance cumulée |
| Bord de coupe fonctionnel | Le découpage fin ou le cisaillement contrôlé peuvent améliorer l'état des arêtes | Découpage suivi d'usinage ou de rectification | Zone lisse requise, limite de bavure et matériau |
| Cohérence élevée des pièces | Bande contrôlée, guidage d'outil et contrôles en cours de processus assurent une production répétitive | Fabrication manuelle | Quantité, fréquence de changement et économie d'outillage |
| Détail formé complexe | Le matriçage, le gaufrage ou le formage par étapes peuvent intégrer la fonctionnalité | Usinage secondaire ou assemblage | Déformation du matériau, accès à l'outil et inspection |
| Composant fin ou compact | L'outillage de précision peut combiner de petites caractéristiques associées | Décapage photochimique, découpe laser ou usinage | Matériau, qualité des bords, déformation et échelle de production |
Ce sont les mêmes facteurs que nous examinons lors de l'évaluation d'un plan pour l'outillage, l'inspection et la production.
Ce qui détermine la précision et la qualité des arêtes
La précision dépend de l'outillage, du matériau, des références et du plan de mesure — pas uniquement de l'inspection.
Stratégie de datum & tolérance
Les datums fonctionnels doivent représenter la manière dont la pièce se positionne dans l'assemblage. La position, le profil, la planéité et les dimensions formées sont examinés par rapport à ces datums afin que les jauges et les rapports d'inspection décrivent la fonction réelle de la pièce.
Guidage d'outil et jeu
La relation poinçon-matrice affecte la bavure, l'état des arêtes, la stabilité dimensionnelle et l'usure de l'outil. Le jeu est sélectionné en fonction du matériau et de la caractéristique spécifiés, tandis que le guidage de la matrice et la maintenance protègent cette relation lors de la production en série.
Planéité et déformation
La force de coupe, les contraintes résiduelles, le matriçage, le formage et l'éjection de la pièce peuvent influencer la planéité. Le bridage, le contrôle de la pression, le calibrage et la manipulation peuvent être évalués lorsqu'une interface plane est critique.
Mesure et capacité
L'équipement d'inspection est sélectionné en fonction de la caractéristique et de la tolérance à vérifier. Les rapports de première pièce, les soumissions d'échantillons, le contrôle par attributs et les vérifications en cours de processus sont tous disponibles — pour les dimensions critiques convenues, les exigences de capacité sont définies dès le départ.
Matériaux, finitions et opérations secondaires
Les pièces de précision subissent souvent un placage, un traitement thermique ou un assemblage après l'emboutissage — ces étapes en aval sont intégrées dès le départ dans le calcul des tolérances et le plan de finition de surface.
Aciers au carbone et à ressort
Courants pour les clips, rondelles, cales et pièces fonctionnelles. La dureté, le traitement thermique et les revêtements peuvent affecter la planéité ou modifier les dimensions — prévu dans l'outillage et le processus.
Aciers inoxydables
Choisi pour sa résistance à la corrosion et sa robustesse. L'écrouissage, la formation de bavures, l'usure des outils et la protection de surface nécessitent une attention particulière lors de la conception des matrices et des opérations secondaires.
Cuivre et alliages de cuivre
Idéal pour les applications conductrices ou à ressort. Le sens du grain, les exigences de placage, la propreté et la manipulation affectent les performances finales — examinés avant de verrouiller le processus.
Alliages d'aluminium
Utilisés là où la faible masse et la résistance à la corrosion sont importantes. La trempe a un effet direct sur la déformation, les caractéristiques des bavures et le retour élastique — l'état du matériau est vérifié avant l'outillage.
Laiton
Option formable pour pièces estampées de précision. Le sens du grain, la protection de surface et le coût matière sont traités avec soin lors de la cotation et de l'usinage.
Traitement de surface, revêtement et assemblage
L'épaisseur de finition, le masquage, les préoccupations liées à la fragilisation par hydrogène, les caractéristiques d'ajustement par pression et les pièces complémentaires sont tous examinés avant le lancement du processus de production.
Applications des pièces embouties de précision
Où les composants emboutis de précision sont utilisés dans nos programmes de production.
Composants automobiles et capteurs
Cales, bagues de retenue, rondelles, boîtiers et composants fonctionnels qui dépendent d'interfaces répétables et d'une production maîtrisée.
Composants électriques et électroniques
Bornes, blindages, pièces conductrices et quincaillerie compacte nécessitant un contrôle de la matière, de la géométrie et de l'état de surface.
Équipement industriel
Pièces de verrouillage, guides, supports, composants d'usure et quincaillerie d'assemblage fabriqués selon des plans spécifiques.
Composants spécialisés
Pièces de précision sélectionnées où la traçabilité des matériaux, la rigueur d'inspection, la propreté et la confidentialité sont définies par le projet.
Études de cas d'emboutissage de précision
Des pièces réelles, des matériaux réels, des exigences de fabrication réelles — ces exemples montrent comment les exigences d'emboutissage deviennent un plan de production pratique et reproductible.

Cale en acier à ressort 65Mn

Rondelle de blocage en acier inoxydable

Plaque de base en cuivre
Ce que nous examinons avant l'outillage
Lors de la phase de devis, les dimensions fonctionnelles sont séparées des tolérances générales afin de maîtriser les coûts d'outillage et de contrôle sans compromettre les performances d'assemblage.
Dimensions fonctionnelles
Nous séparons les dimensions qui pilotent réellement la fonction de celles qui peuvent relever d'une tolérance générale — maîtrisant ainsi les coûts d'outillage et de contrôle sans compromettre les performances d'assemblage.
Stratégie de référence
Votre plan est examiné pour identifier les caractéristiques nécessitant de meilleures références, des indications de sens de bavure ou des spécifications d'état de surface avant l'engagement de l'outillage.
Effets en aval
Les modifications de placage, de traitement thermique, de position de trou, de rayon et de trempe du matériau sont examinées avant une nouvelle révision — une petite retouche peut affecter le choix de l'acier à outils, le pilotage, le calibrage ou l'assise d'assemblage.
Un flux de travail de projet maîtrisé
Des caractéristiques critiques à la production en série — une séquence définie pour chaque programme d'emboutissage de précision.
Définir
Caractéristiques critiques, schéma de référence, matériau, finition, volume annuel et fonction.
Sélectionner
Itinéraire de processus évalué entre le poinçonnage progressif, le détourage fin, le matriçage et les opérations secondaires.
Développer
Plan d'outillage et approche d'inspection verrouillés pour les caractéristiques critiques.
Vérifier
Échantillons mesurés ; arête, surface, ajustement et actions correctives clôturés.
Libération
Réglage, matière, maintenance d'outillage, inspection et révisions contrôlés.
FAQ sur l'emboutissage de précision des métaux
Réponses basées sur l'examen des plans, car le matériau, la géométrie et le volume de production modifient tous ce qui est réellement réalisable.
L'estampage de précision met beaucoup plus l'accent sur le guidage de l'outil, les relations de référence, l'état des bords, la planéité et la mesure des caractéristiques qui affectent la fonction. Selon le plan et le volume, nous pouvons utiliser des outillages progressifs, le découpage fin, le matriçage ou le calibrage.
Nous pouvons atteindre IT7 à IT9 sur des caractéristiques adaptées à l'emboutissage de précision, mais il ne s'agit pas d'une tolérance générale pour chaque pièce. Le matériau, la géométrie, le type de caractéristique, la distance par rapport aux références, l'outillage et la méthode de mesure entrent tous en jeu. La capacité est spécifique au plan — nous confirmons ce qui est réalisable pour votre plan lors de la phase de devis et d'échantillonnage.
Le découpage fin est pertinent lorsque vous avez besoin d'un pourcentage élevé de bord cisaillé lisse, d'une meilleure planéité ou d'un bord fonctionnel qui nécessiterait sinon un usinage. La géométrie, le matériau, l'épaisseur, le volume et le coût d'outillage sont tous des facteurs déterminants pour savoir si c'est la bonne solution.
Oui, ces opérations peuvent être coordonnées lorsqu'elles sont spécifiées. Leurs effets sur la dureté, la distorsion, l'épaisseur de revêtement, l'état de surface et le risque de fragilisation par hydrogène sont pris en compte dans le plan de processus et d'inspection.
Le sens de la bavure est déterminé par l'orientation du poinçon et de la matrice, et est indiqué sur le plan lorsqu'il affecte l'assemblage, l'étanchéité, la sécurité ou l'apparence. Le sens souhaité est vérifié par rapport à la disposition de la bande, à l'éjection de la pièce et aux opérations en aval.
Envoyez un plan 2D maîtrisé, un modèle 3D si disponible, le matériau et la trempe, la finition, les quantités annuelles et par lot, les dimensions critiques, les exigences de bord ou de planéité, la documentation d'inspection et le contexte d'assemblage.
Vous avez un plan prêt ?
Envoyez votre dernière révision, la spécification du matériau, la quantité, la finition et les exigences fonctionnelles. Nous examinerons le processus de production et identifierons toute question technique avant de soumettre un devis. Nous pouvons signer un accord de confidentialité avant que vous partagiez des fichiers de projet détaillés.
Capacités et ressources associées
L'emboutissage de précision est lié à l'ensemble du cluster d'emboutissage, aux matériaux, aux applications et aux études de cas.
Articles techniques sur l'emboutissage de précision
Opérations de découpage fin dans l'emboutissage de précision
Comment le découpage fin améliore l'état des arêtes pour les pièces fonctionnelles.
Tolérances standard pour les pièces embouties
Quelles tolérances générales s'appliquent et quand un contrôle spécifique au dessin est nécessaire.
Pièces embouties de précision : les points clés
Points clés à considérer pour les composants estampés de précision.