Prototipazione · Piccole serie · Stampaggio a operazione singola
Stampaggio a basso volume e prototipazione
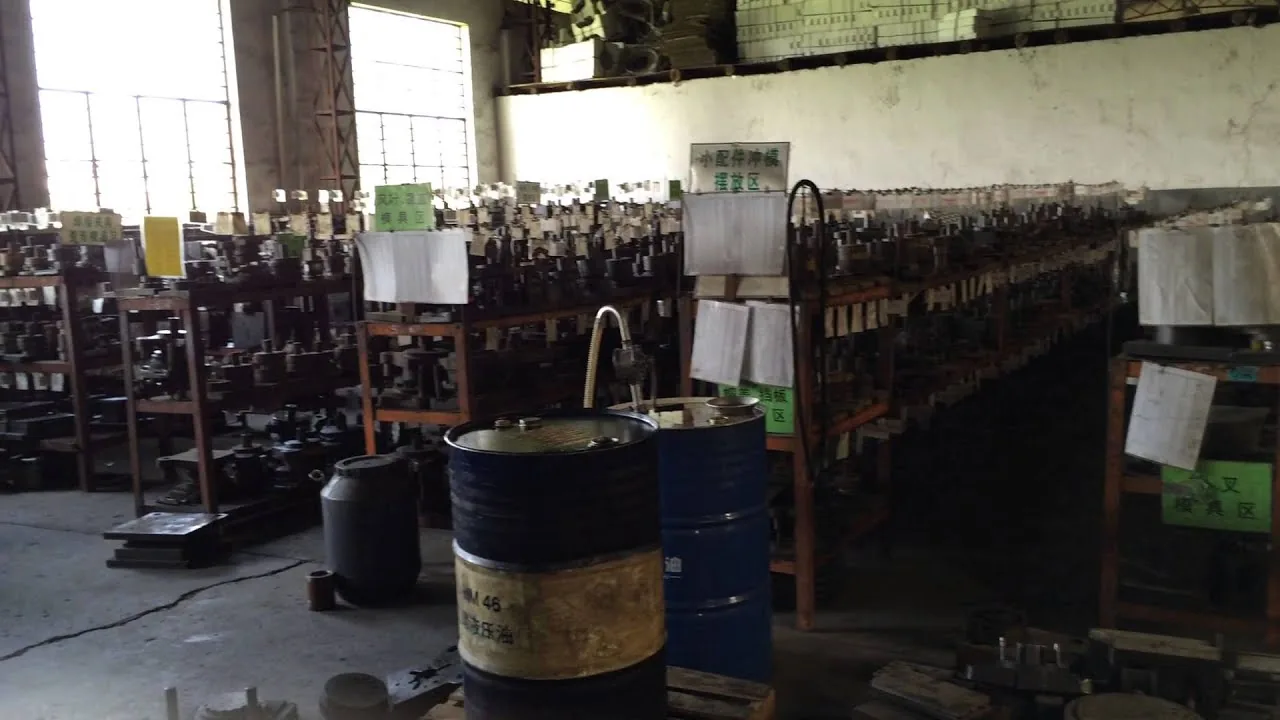
Balford dispone di oltre 4.000 stampi di imbutitura a operazione singola, accumulati dal taglio del primo nel febbraio 2000. Grazie a questo archivio, un nuovo contenitore cilindrico richiede di solito nuovi stampi solo dove la sua geometria differisce realmente. Da poche decine di pezzi a qualche migliaio, senza acquistare uno stampo progressivo prima che i volumi lo giustifichino.
Che cos'è lo stampaggio a basso volume?
Lo stampaggio a basso volume produce una piccola quantità di particolari metallici formati — da un singolo prototipo fino a qualche migliaio di pezzi — su attrezzature a operazione singola anziché su stampi progressivi o transfer. Esiste perché uno stampo multistazione si ammortizza solo ad alti volumi: il costo dello stampo viene ripartito sui pezzi prodotti. Al di sotto di questa soglia, una stazione di formatura alla volta è più rapida da realizzare, più economica da modificare e molto più semplice da iterare. In pratica la decisione non riguarda la qualità — si utilizzano le stesse presse e la stessa ingegneria di imbutitura — ma quale percorso di attrezzaggio evita di pagare per volumi che non si hanno ancora.
Perché le attrezzature a operazione singola sono vincenti sotto circa 10.000 pezzi
Uno stampo progressivo non è un singolo utensile. È un layout di striscia, una fascia portapezzo, punzoni di centraggio, una sequenza di stazioni e ogni operazione di formatura eseguita contemporaneamente. È esattamente ciò che lo rende veloce ed economico per pezzo ad alti volumi, ed esattamente ciò che lo rende lento e costoso da modificare.
Uno stampo a operazione singola è una singola stazione di formatura. Per il prototipo e le piccole serie questa differenza determina tre aspetti:
Le modifiche costano poco
Una revisione significa ritagliare un punzone o rettificare un anello di matrice — non riprogrammare una striscia, ritagliare le stazioni e riqualificare l'intera attrezzatura. L'iterazione resta in giorni invece che in settimane.
Si cambia il pezzo, non il layout
Un prototipo esiste per trovare i problemi. L'attrezzatura a operazione singola consente al pezzo di evolvere tra le iterazioni; uno stampo progressivo blocca la geometria nel momento in cui la striscia viene impegnata.
Il costo dell'attrezzatura parte basso
Si acquista una stazione di formatura per rispondere alla domanda “questo pezzo si forma?” invece di acquistare un'intera attrezzatura di produzione per rispondervi.
| Percorso attrezzatura | Typical fit | Costo di modifica | Fascia di volume in cui conviene |
|---|---|---|---|
| Operazione singola / a colpo singolo | Prototipi, lotti pilota, piccole serie e qualsiasi pezzo ancora in sviluppo | Il più basso — un punzone o un anello di matrice | Sotto circa 10.000 pz |
| Pressa transfer | Formatura multistadio in cui il pezzo viene trasferito tra le stazioni | Da media ad alta | Circa 20.000–500.000 pz |
| Stampo progressivo | Particolari ad alto volume alimentati a nastro con più operazioni combinate | Massima — il layout della striscia è lo stampo | Oltre circa 50.000 pz |
Il punto di pareggio non è un numero fisso. Varia in base alla geometria, al materiale, allo spessore della parete e al numero di stadi di formatura necessari per il particolare. Calcoliamo il ciclo partendo dal vostro disegno invece di applicare una tabella.
La libreria degli stampi: due decenni di stampi da imbutitura a colpo singolo
Il primo di questi stampi è stato realizzato nel Febbraio 2000, quando l'officina di stampaggio a conduzione familiare aprì a Tangxia Town, Rui’an — il distretto di componenti automobilistici nello Zhejiang dove inizia la storia produttiva di Balford. Da allora lo stabilimento ha realizzato stampi di imbutitura a operazione singola per alloggiamenti motore, alloggiamenti di elettrovalvole, alloggiamenti di sensori, coppe, tappi, boccole e gusci, e li ha conservati.
Oltre 4.000 stampi di imbutitura a operazione singola sono ancora conservati, manutenuti e riutilizzati. Punzoni, anelli matrice, premilamiera e espulsori accumulati in due decenni di questa attività si trovano nella stessa attrezzeria degli stampi progressivi e transfer realizzati dopo il 2020.
Questo è il vantaggio concreto. Quegli stampi sono stati costruiti con interfacce standard per gambo e portastampi, quindi i punzoni e gli anelli matrice esistenti possono spesso essere ricombinati in un nuovo profilo cilindrico. Un nuovo particolare richiede quindi nuova attrezzatura solo dove la sua geometria differisce realmente — un raggio diverso, un gradino diverso, uno spessore di parete diverso — invece di un set completo di stampi da realizzare da zero.
Cosa significa questo per un progetto prototipo:
- La tempistica si concentra sulle prove di imbutitura, non sul taglio degli stampi. Dove la geometria rientra nella libreria esistente, le prime prove possono partire da attrezzature già disponibili.
- Il rischio si manifesta prima. Vedete pieghe, strappi, assottigliamenti e orecchie sui pezzi reali invece che in una discussione.
- Il pezzo può cambiare. Poiché uno stampo a operazione singola è regolabile, una revisione di progetto non invalida l'investimento nell'attrezzatura.
Dove questo non si applica. La libreria è costruita attorno a geometrie rotonde e a simmetria rotazionale. I pezzi fortemente scalinati, non circolari o asimmetrici richiedono normalmente nuova attrezzatura, e lo diremo prima di preventivare. Il motivo per cui vale comunque la pena averla è che la maggior parte degli alloggiamenti per valvole solenoidi, alloggiamenti per sensori, boccole e tappi è cilindrica — ed è esattamente lì che la libreria ripaga.
Prototipo su operazione singola, correzione nello stampo progressivo
È così che Balford gestisce un nuovo programma, ed è la parte del lavoro a basso volume che ripaga in seguito.
- Revisione del disegno e DFM. Materiale, spessore, tolleranze critiche, requisiti di parete e volume annuo vengono valutati rispetto alla sequenza di formatura. Il rapporto di imbutitura e il numero di stadi vengono stabiliti prima di tagliare qualsiasi cosa.
- Stampo prototipo a operazione singola. Una stazione di formatura alla volta, costruita per essere regolata. Deliberatamente non è lo stampo di produzione.
- Pezzi di prova, misurati. La modalità di guasto si manifesta sui pezzi reali: pieghe dovute alla forza del premilamiera, strappi sul raggio della matrice, assottigliamento della parete sopra il raggio, orecchie sul bordo tagliato, ritorno elastico sul diametro.
- Correggere il parametro che lo ha causato. Raggio della matrice, gioco, pressione del premilamiera, diametro dello sbozzato, lubrificazione, oppure l'aggiunta di una riduzione o di una ricottura intermedia.
- Solo a questo punto si progetta lo stampo progressivo o transfer — con la sequenza corretta già integrata.
La ragione commerciale di questo ordine è semplice. Su uno stampo progressivo, scoprire lo stesso problema dopo l'utensilatura significa ritagliare le stazioni, riprogrammare i tempi della striscia e riqualificare lo stampo — un costo misurato in acciaio per stampi e in settimane di produzione persa. Trovarlo su uno stampo a operazione singola costa una rettifica del punzone o un nuovo anello di matrice.
Questo ciclo è anche il motivo per cui l'attrezzatura progressiva e transfer che costruiamo dal 2020 parte da parametri di imbutitura già validati anziché da ipotesi: i problemi sono già stati individuati, sullo stampo meno costoso, in fase di prototipo.
Guarda un contenitore imbutito uscire dalla pressa
Ripreso presso Balford: un contenitore per valvola solenoide in acciaio dolce sottoposto a imbutitura profonda. Pezzi prototipo e di piccola serie come questo vengono formatati una fase alla volta sulle presse a operazione singola — il punto di ingresso normale per un contenitore che in seguito passa alla produzione transfer o progressiva.
Cosa produciamo con questo processo
Corpi per elettrovalvole
Corpi imbutiti in DC04 e ferro puro dove le prestazioni magnetiche sono determinanti, inclusa la riduzione di spessore quando sia il diametro interno che quello esterno sono funzionali.
Corpi per sensori
Corpi e gusci per sensori in acciaio inossidabile dove la resistenza alla corrosione, la costanza di spessore e le superfici di battuta pulite guidano la progettazione. Vedi la pagina dei corpi per sensori.
Boccole, manicotti e tubi
Particolari tondi a parete sottile dove concentricità e finitura superficiale contano più della complessità.
Coppe, tappi e gusci
Chiusure formate e gusci imbutiti con bordi rifilati e caratteristiche punzonate o filettate aggiunte come operazioni secondarie.
Alloggiamenti motore e coperchi terminali
La famiglia di componenti con cui questo stabilimento ha iniziato nel 2000, ancora prodotta per programmi di elettrodomestici, automotive e industriali.
Lavorazioni di seconda operazione
Tranciatura, punzonatura, maschiatura, sfacciatura, sbavatura e ricottura aggiunte a un pezzo imbutito dopo la formatura, anziché integrate nello stampo progressivo.
Prototipo nel materiale con cui verrà prodotta la serie
Un prototipo è veritiero solo se realizzato con il grado di materiale di produzione. Balford realizza prototipi con gli stessi materiali dei pezzi di serie — il che è determinante soprattutto quando il materiale svolge una funzione e non solo la forma:
| Material | Impiego tipico per prototipi e piccole serie |
|---|---|
| DC04 / acciaio dolce per imbutitura profonda | Alloggiamenti per valvole solenoide, gusci imbutiti e componenti cilindrici generici in cui l'imbutibilità conta più della resistenza |
| Ferro puro (DT4 / DT4C) | Alloggiamenti, boccole e parti polari per applicazioni magnetiche dolci in cui permeabilità e coercitività sono requisiti funzionali |
| Acciaio inossidabile (304 / 316) | Alloggiamenti per sensori e componenti esposti a umidità, refrigerante o agenti chimici; incrudisce rapidamente, quindi il numero di imbutiture e l'eventuale ricottura intermedia vengono definiti in fase iniziale |
| Ottone e rame | Componenti elettrici e termici, terminali e raccordi; altamente deformabile e una buona scelta quando un prototipo deve essere saldato o brasato |
| Aluminium | Alloggiamenti e contenitori leggeri; la deformabilità varia notevolmente a seconda della lega, motivo per cui il grado viene confermato prima della costruzione dell'attrezzatura |
Prototipare un alloggiamento per solenoide in DC04 o ferro puro anziché in un sostituto di comodo significa anche che i risultati magnetici misurati sono gli stessi che si otterranno in produzione di serie — la ricottura e le proprietà magnetiche si trasferiscono, perché il materiale e il ciclo di formatura sono rimasti gli stessi.
Cosa non fa la stampatura a basso volume
Non sarà il prezzo unitario più basso
Il lavoro a operazione singola comporta per definizione più movimentazione e più operazioni separate. Se il volume annuo è già elevato e stabile, uno stampo progressivo o a transfer sarà più conveniente sul costo unitario — e ve lo diremo, anche se il preventivo dell'attrezzatura è più alto.
Non si adatta a ogni geometria
La libreria di stampi a colpo singolo copre profili cilindrici. I componenti non circolari, asimmetrici o con forti variazioni di diametro richiedono normalmente attrezzature dedicate.
Alcune fasi sono sempre esternalizzate
L'elettroerosione a filo lento e tutti i trattamenti termici dei componenti di produzione vengono eseguiti tramite partner qualificati, con certificati restituiti a noi. Tutto il resto — progettazione e costruzione delle attrezzature, elettroerosione a filo convenzionale e rapida, imbutitura, operazioni secondarie e collaudo — viene eseguito internamente.
Non sostituisce una vera verifica DFM
Uno stampo prototipo risponde a domande di formatura, non commerciali. Gli spessori di parete, le posizioni delle tolleranze e quale diametro è funzionale vanno comunque definiti sul disegno.
Domande frequenti
Balford quota prototipi e imbutitura profonda di piccole serie senza richiedere un volume di produzione, quindi la domanda non è la quantità minima d'ordine ma quale percorso di attrezzaggio è adatto. Se la geometria rientra nella libreria esistente di stampi a operazione singola, i primi pezzi possono essere prodotti con attrezzature già disponibili. Se serve un nuovo attrezzaggio, si tratta di una questione di stampi e non di quantità, e quotiamo di conseguenza.
Sì, quando il pezzo ha una geometria nota o è la ripetizione di qualcosa già in produzione. Dove il rapporto di imbutitura è spinto, lo spessore di parete è stretto o il numero di fasi di formatura è incerto, la prototipazione su stampi a operazione singola è di norma più conveniente nel complesso — il costo di un layout di nastro errato si paga in acciaio per stampi e in settimane, non in un singolo punzone.
Sì, e lo consigliamo. DC04, ferro puro (DT4 / DT4C), acciaio inossidabile, ottone, rame e alluminio vengono tutti imbutiti qui. Realizzare un prototipo nel grado di produzione è particolarmente importante per gli involucri magnetici dolci, perché il materiale e il percorso di formatura sono ciò che determina permeabilità e coercitività — un materiale sostitutivo renderebbe le misurazioni prive di significato.
Le presse vanno da 25 t a 350 t e il diametro massimo di imbutitura profonda che quotiamo è Ø250 mm. Se un pezzo specifico sia realizzabile dipende dal grado del materiale, dallo spessore della lamiera, dal rapporto profondità-diametro, dai requisiti di parete e da quante fasi di imbutitura consente la geometria. Confermiamo la sequenza rispetto al vostro disegno prima di quotare, e l'elenco completo delle macchine è pubblicato nella lista delle attrezzature.
Dipende da due fattori: se la geometria è coperta dalla libreria esistente di stampi a operazione singola e quante fasi di formatura richiede il pezzo. Un pezzo che riutilizza punzoni e anelli di stampo esistenti entra in prova di imbutitura molto prima di uno che richiede un set di stampi completamente nuovo. Confermiamo la tempistica insieme alla risposta DFM, così hai una data prima di impegnarti nell'attrezzaggio.
Quanto basta per definire la sequenza di formatura: disegno o modello 3D, grado del materiale, spessore della lamiera, le tolleranze critiche e quale diametro è funzionale, quantità prevista e se il pezzo è destinato in seguito alla produzione in serie. Inviare il disegno per un DFM review è il modo più rapido per ottenere un ciclo di lavorazione e un concept di attrezzaggio anziché un semplice prezzo.
Sì. I prototipi e i pezzi di primo articolo vengono collaudati internamente con la stessa metrologia utilizzata per la produzione — proiettore ottico 2.5D, micrometri e calibri per fori, rugosimetro, strumenti per la concentricità, calibri passa/non passa e prove di durezza — e la documentazione PPAP Livello 3 può essere fornita per i nuovi programmi.
Pagine correlate: Stampaggio profondo della lamiera · Imbutitura profonda: la guida tecnica completa · Stampaggio con stampi progressivi · Stampaggio con pressa transfer · Progettazione e realizzazione interna dell'attrezzatura · Elenco delle attrezzature · Come realizzare particolari imbutiti · Come vengono prezzati i particolari stampati · Corpi per valvole a solenoide · PPAP
Inviaci il disegno — ti indicheremo quale soluzione di attrezzatura è più adatta
Indica la qualità del materiale, lo spessore della lamiera, la quantità e la tolleranza che conta davvero. Ti risponderemo con la sequenza di formatura, se l'attrezzatura esistente a operazione singola copre la geometria e cosa richiederebbe un prototipo o una serie ridotta.
Inviaci il tuo disegno per una revisione DFM