La guida completa allo stampaggio della lamiera per ingegneri e acquisti: processi (stampo progressivo, imbutitura profonda, precisione), materiali, DFM, costi, tolleranze, finiture, confronti di processo e una checklist RFQ per l'acquirente — con esempi reali…
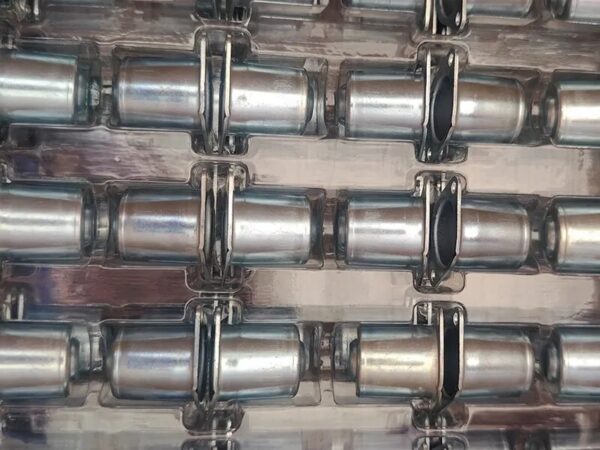
Custodie per elettrovalvole a imbutitura profonda: selezione dei materiali e progettazione per applicazioni automobilistiche. Sintesi: Le custodie per elettrovalvole nei sistemi frenanti automobilistici (ABS, EBS) rappresentano un'applicazione critica per l'imbutitura profonda di precisione. La scelta del materiale e la progettazione degli utensili influenzano direttamente l'integrità delle tenute, la costanza dello spessore della parete e la resistenza a fatica a lungo termine sotto cicli idraulici.
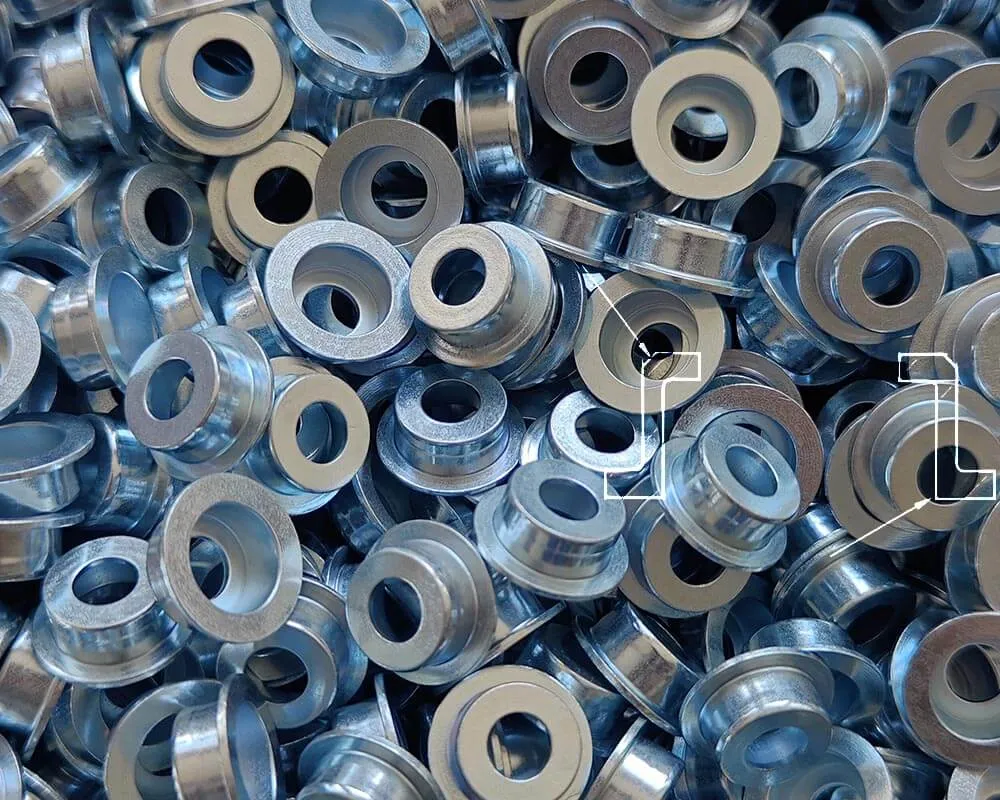
Imbutitura profonda vs. stampaggio con stampo progressivo: selezione del processo per componenti metallici di precisione. Sintesi: L'imbutitura profonda e lo stampaggio con stampo progressivo soddisfano esigenze produttive fondamentalmente diverse. L'imbutitura profonda è la scelta giusta quando servono geometrie senza giunzioni, cilindriche o a forma di scatola, con tolleranze strette e minimo scarto di materiale. Lo stampaggio con stampo progressivo è più adatto a parti piane o formate ad alto volume con più caratteristiche in un'unica passata.
I vantaggi e il processo di imbutitura di parti in alluminio L'alluminio è uno dei materiali più richiesti per le parti imbutite, e per una buona ragione. Offre un elevato rapporto resistenza-peso, una naturale resistenza alla corrosione e un'ottima formabilità quando si seleziona la lega e la tempra giuste per il rapporto di imbutitura che si desidera ottenere.
Quando si specifica il titanio per un'operazione di stampaggio, la scelta tra TA1 (Grado 1) e TA2 (Grado 2) non riguarda solo l'opzione più economica o quella più facilmente disponibile. I due gradi differiscono per carico di snervamento, duttilità e comportamento all'incrudimento, fattori che influenzano direttamente la progettazione dello stampo, la profondità di imbutitura e l'integrità finale del pezzo.
Pianificazione specifica per materiali come acciaio inossidabile, alluminio, leghe di rame, leghe di nichel, titanio, tantalio e metalli a espansione controllata. Ogni classe di lega comporta requisiti propri di lubrificazione, ritorno elastico e ricottura che devono essere considerati nei parametri di stampo e di processo.
Gestione del flusso del materiale, delle cricche e della precisione quando la lunghezza di imbutitura è molte volte il diametro del componente. Ciò richiede un'attenta progettazione del grezzo, stampi a più stadi e ricotture intermedie per controllare l'assottigliamento delle pareti e mantenere la stabilità dimensionale.
L'estrusione inversa e la ricalibratura riducono i raggi degli angoli per requisiti di tenuta, accoppiamento e planarità. Queste operazioni secondarie consentono di mantenere raggi interni più stretti rispetto a quelli ottenibili con una semplice imbutitura, il che è spesso fondamentale per le sedi delle guarnizioni O-ring e le superfici di accoppiamento.