Le guide complet de l'emboutissage pour les ingénieurs et les achats : processus (outillage progressif, emboutissage profond, précision), matériaux, DFM, coûts, tolérances, finitions, comparaisons de processus et une liste de contrôle RFQ pour l'acheteur — avec de vrais…
Boîtiers de vannes solénoïdes emboutis en profondeur : sélection des matériaux et conception pour les applications automobiles Résumé Les boîtiers de vannes solénoïdes pour les systèmes de freinage automobiles (ABS, EBS) sont une application critique pour l'emboutissage profond de précision. Le choix du matériau et la conception de l'outillage affectent directement l'intégrité de l'étanchéité, la régularité de l'épaisseur de paroi et la performance de fatigue à long terme sous cyclage hydraulique.
Emboutissage profond vs. emboutissage à outillage progressif : sélection du processus pour les composants métalliques de précision Résumé L'emboutissage profond et l'emboutissage à outillage progressif répondent à des besoins de fabrication fondamentalement différents. L'emboutissage profond est le bon choix lorsque vous avez besoin de géométries sans soudure, cylindriques ou en forme de boîte avec des tolérances serrées et un minimum de déchets de matériau. L'emboutissage à outillage progressif est mieux adapté aux pièces plates ou formées à grand volume avec plusieurs caractéristiques en une seule passe.
Les avantages et le processus d'emboutissage profond de pièces en aluminium L'aluminium est l'un des matériaux les plus demandés pour les pièces embouties à chaud, et pour une bonne raison. Il offre un excellent rapport résistance/poids, une résistance naturelle à la corrosion et une excellente formabilité lorsque vous sélectionnez le bon alliage et la bonne trempe pour le rapport d'emboutissage que vous visez.
Lorsque vous spécifiez du titane pour une opération d'emboutissage, le choix entre TA1 (Grade 1) et TA2 (Grade 2) ne se résume pas simplement à opter pour l'option la moins chère ou celle qui est la plus facilement disponible. Les deux nuances diffèrent en termes de limite d'élasticité, de ductilité et de comportement d'écrouissage—des facteurs qui influencent directement la conception de votre outillage, la profondeur d'emboutissage et l'intégrité finale de la pièce.
Planification spécifique aux matériaux pour l'acier inoxydable, l'aluminium, les alliages de cuivre, les alliages de nickel, le titane, le tantale et les métaux à dilatation contrôlée. Chaque classe d'alliage impose ses propres exigences en matière de lubrification, de retour élastique et de recuit qui doivent être prises en compte dans l'outillage et les paramètres de processus.
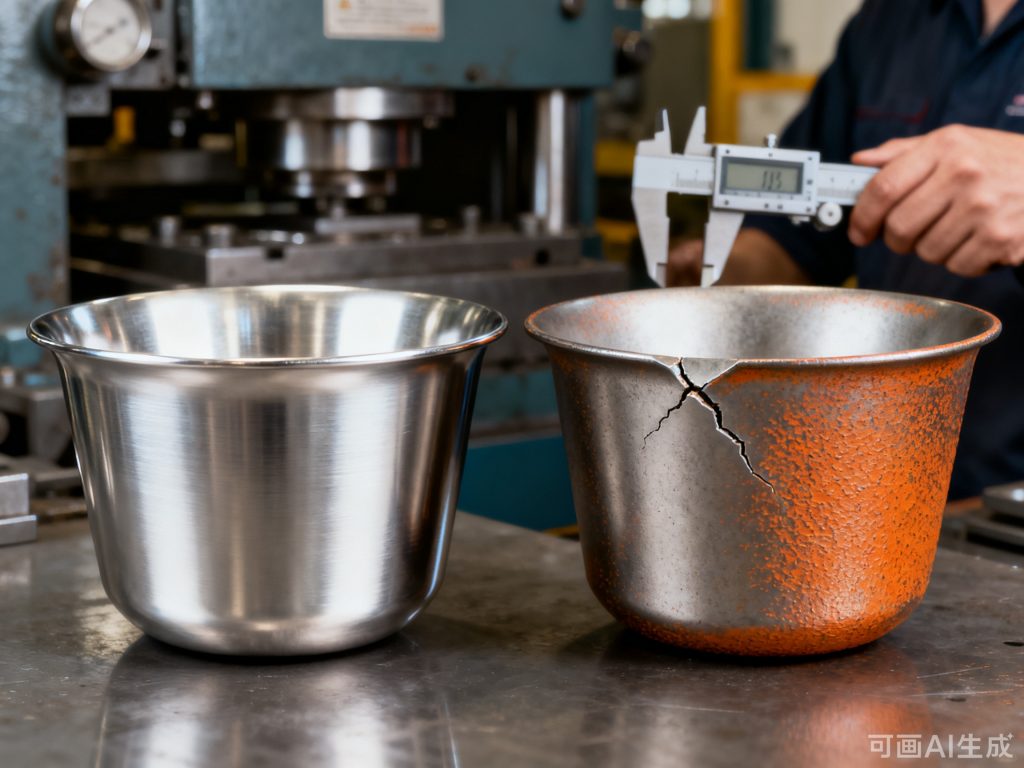
Gestion du flux de matière, des fissures et de la précision lorsque la longueur d'emboutissage est plusieurs fois supérieure au diamètre du composant. Cela nécessite un développement soigné du flan, un outillage multi-étapes et un recuit intermédiaire pour contrôler l'amincissement des parois et maintenir la stabilité dimensionnelle.
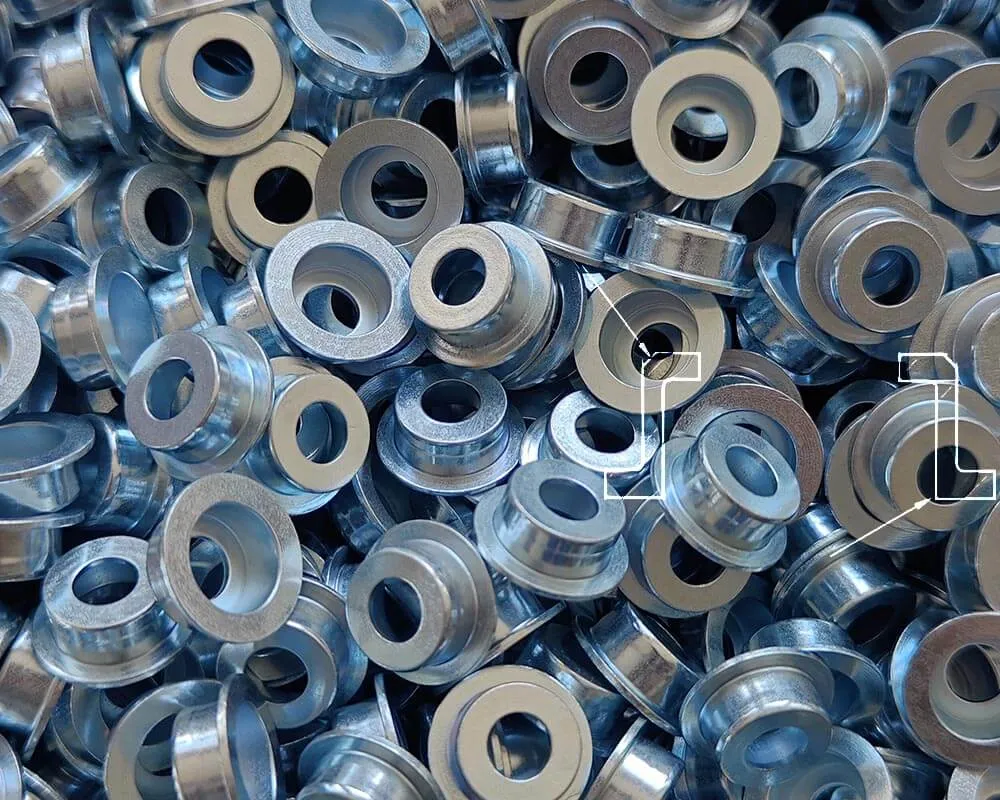
L'extrusion inverse et le martelage réduisent les rayons de coin pour les exigences d'étanchéité, d'ajustement et de planéité. Ces opérations secondaires permettent de maintenir des rayons de coin internes plus serrés qu'un emboutissage direct ne peut atteindre, ce qui est souvent critique pour les gorges de joints toriques et les surfaces d'accouplement.
Lecture recommandée :Emboutissage profond de tôle — les quatre calculs qui décident de la fabricabilité (rapport, flan, effort, jeu), ainsi que les défauts et leurs remèdes.