냉각수 및 배터리 열관리용 온도 센서 하우징
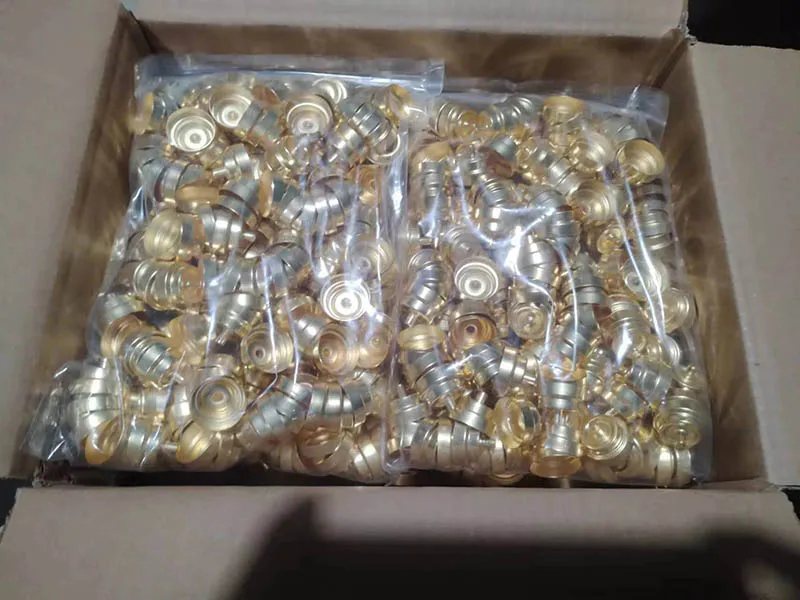
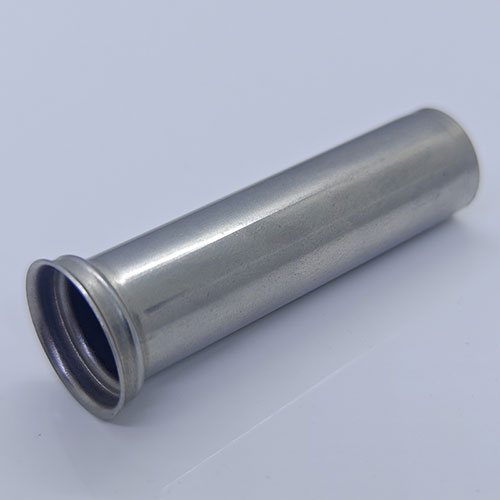
온도 센서 하우징은 감지 소자를 고정하고 측정 대상 매체 — 내연기관의 엔진 냉각수, 전기차의 배터리 냉각수 — 에 대해 밀봉하는 금속 셸입니다. Balford는 구리 온도 센서 하우징을 다단 순차 이송 금형에서 딥드로잉합니다: 블랭킹, 드로잉, 재드로잉, 보링, 트리밍이 하나의 연속 금형에서 진행되므로 용접 이음매 없이 벽면이 성형됩니다.
같은 하우징이 쓰이는 두 가지 냉각 회로
부품 형상은 두 경우 모두 비슷해 보이지만, 적용처가 소재와 벽 두께, 밀봉 방식을 결정합니다.
| 내연기관 냉각 회로 | 배터리 열관리 루프 | |
|---|---|---|
| 측정 대상 | 엔진 냉각수 온도 | 배터리 냉각수 온도, 팩 입구 및 출구 |
| 일반적인 위치 | 실린더 헤드, 서모스탯 하우징, 라디에이터 호스 | 배터리 냉각 플레이트, 열교환기, 칠러 입구 및 출구 |
| 신호 용도 | 연료 및 점화 보정, 팬 제어, 계기판 | 셀 온도 제어, 충·방전 한계 |
| 차량당 하우징 수 | 보통 1개 | 일반적으로 2개 이상 |
| 부품에 요구되는 추가 조건 | 냉각수 적합성, 열 사이클 | 더 넓은 온도 범위, 더 엄격한 밀봉, 더 빠른 응답 |
자체 보유 금형으로 하는 순차 이송 딥드로잉
당사 실적에 있는 구리 하우징 12종은 유럽 엔진 관리 고객과 함께 개발했습니다: 도면은 고객이 제공하고, 순차 이송 금형은 그 도면에 맞춰 당사 금형실에서 제작했습니다. 설계는 고객의 것이고, 금형은 Balford가 직접 투자한 자산입니다.
금형을 당사가 부담하기 때문에 개당 가격에 금형 상각비가 포함되지 않으며, 견적 전에 협상해야 할 제3의 금형 소유자도 없습니다. 또한 금형은 특정 고객의 부품용으로 제작되므로 그 부품만 생산합니다 — 고객의 부품을 다른 곳에 만들어 주지 않고, 고객의 설계를 다른 구매자에게 제시하지 않습니다.
구리에는 하나의 금형에서 여러 드로잉 단계를 진행하는 방식이 중요합니다. 구리는 가공경화가 빠르기 때문에 단계별 압하량과 단계 사이 풀림을 균형 있게 맞춰야 합니다. 순차 이송 금형에서 단계를 진행하면 부품마다 벽 두께가 일정하게 유지되고, 연한 구리를 여러 프레스 사이로 옮기면서 생기는 취급 손상도 피할 수 있습니다.
- 하나의 금형에서 진행되는 단계: 블랭킹 → 드로잉 → 재드로잉 → 보링 → 트리밍, 금형 내 피치와 소재 이송으로 제어
- 벽 두께는 일반적으로 0.8–3.0 mm이며, 높이 방향으로 변화하는 값이므로 도면에 측정 위치를 명시해야 합니다
- 프레스 25–350 t, 최대 드로잉 지름 Ø250 mm, 2000년 이후 제작한 단동 드로잉 금형 4,000종 이상
- 금형은 자체 금형실에서 설계·제작하며 Balford가 투자합니다
실제로 생산한 실적
- 7개 센서군: 산소, 질소산화물(NOx), 배기가스 온도, 크랭크샤프트, ABS 휠 스피드, 냉각수 온도, 이륜차 센서
- 하우징 및 스탬핑 부품 번호 총 115종
- 유럽과 북미의 차량 플랫폼 10종(유럽 7종, 북미 3종)
- 내연기관 냉각 회로와 배터리 열관리 루프 양쪽 적용이 확인됨
배터리 열관리 부품에서 달라지는 점
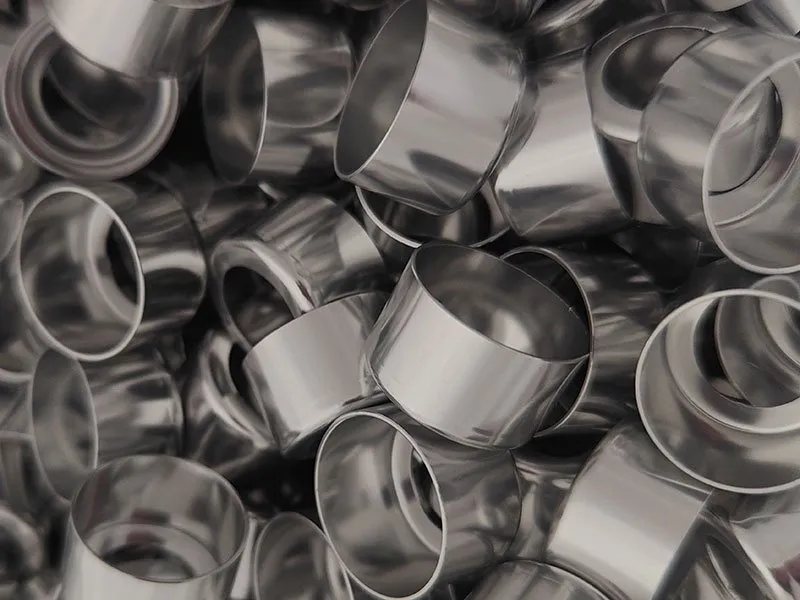
배터리 루프 하우징은 내연기관 부품이 보통 겪지 않는 조건에 놓입니다: 더 넓은 작동 온도 범위, 글리콜-수 혼합액을 포함한 냉각수 적합성, 센서 접합부의 더 엄격한 밀봉, 더 빠른 응답입니다. 이 때문에 설계는 더 얇은 벽, 더 엄격한 보어 동심도, 규정된 밀봉면 쪽으로 가게 됩니다. 내연기관 듀티 사이클을 통과한 하우징도 배터리 루프에서는 실패할 수 있으므로, 견적 전에 밀봉 형상과 벽 두께 측정 위치, 소재를 검토합니다.
소재
구리와 황동은 온도 센서 하우징의 첫 번째 선택입니다: 열전도율이 높아 응답이 빠르고, 엔진과 배터리 루프에 쓰이는 글리콜-수 냉각수에 모두 견딥니다. 듀티 사이클에 따라 같은 하우징 형상을 탄소강(10#), 자성 또는 고속 응답 어셈블리용 순철, 공격적인 냉각수용 스테인리스강 304로도 성형합니다. 배치 열처리, 팔라듐 패시베이션, 전기도금, 인산염 처리, 분체 도장은 공정 기록을 추적할 수 있는 감사 완료 외주 업체가 수행하며, 드로잉, 성형, 가공, 브레이징, 조립, 검사는 사내에서 합니다.
시리즈별 온도 센서 하우징
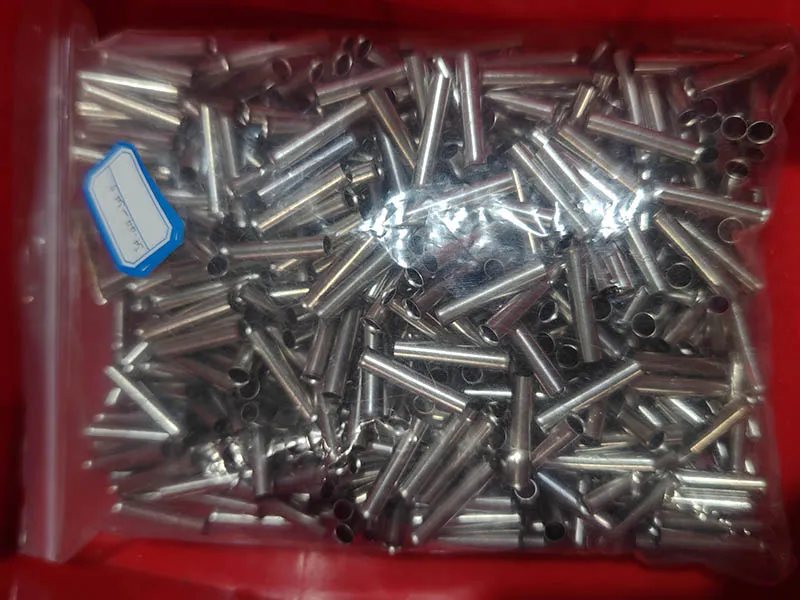
| 시리즈 / 적용 | 담당하는 기능 | 사용 소재 | 벽 두께 |
|---|---|---|---|
| 냉각 회로 하우징 | 엔진 냉각수, 글리콜-수 혼합액 | 구리 C11000, 순차 이송 금형 드로잉 | 0.8–3.0 mm |
| 배터리 열관리 하우징 | 배터리 루프 냉각수, 글리콜-수 혼합액 | 구리 C11000 드로잉; 내연기관 부품보다 얇은 벽과 엄격한 보어 동심도 | 0.8–3.0 mm |
| 고정 셸 또는 스탬핑 하우징 | 감지 소자를 둘러싸는 구조용 셸 | DC04 또는 스테인리스 스트립, 순차 이송 금형 | 도면 기준 |
| 같은 어셈블리에 포함되는 나사 피팅 또는 포트 | 센서 안착부 및 나사산 | 304 / 430F 스테인리스, 선삭 | 도면 기준 |
당사 실적의 구리 하우징 12종은 유럽 엔진 관리 고객용으로 제작되었으며, 동일한 하우징 설계가 내연기관 냉각 회로와 배터리 열관리 루프 양쪽에 적용되는 것으로 확인되었습니다.
소재별
| 소재 | 선정 이유 | 제작 방식 |
|---|---|---|
| 구리 C11000 | 열전도율 우선: 하우징이 감지 소자까지 열을 빠르게 전달해야 합니다 | 순차 이송 금형 드로잉, 단계를 하나의 금형에서 |
| 304 스테인리스 | 냉각수 접촉면의 내식성, 그리고 어셈블리에 비자성 부품이 필요할 때 | 형상에 따라 드로잉 또는 가공 |
| 430F 스테인리스 | 드로잉이 아니라 선삭하는 부품에서의 절삭성 | 봉재에서 CNC 선삭 |
| PTFE (외주 구매) | 전기가 통해서는 안 되는 부위의 절연과 밀봉 | 구매 후 조립 상태로 공급 |
소재를 논할 때마다 두 가지 질문이 나옵니다: 부품이자성인지, 그리고 사용 중에 어떻게 거동하는지 — 관련 내용은구리가 시간이 지나면서 어떻게 되는지와스테인리스에 얼룩이나 공식이 생기는 조건을 참고하십시오.
연결 및 표면 처리별
| 항목 | 견적 가능한 옵션 | 비고 |
|---|---|---|
| 연결 | 나사 포트(M12~M27), 압입 소자용 연삭 보어, 장착 홀 있는 플랜지 | 나사산과 보어는 동일 기준면에서 가공합니다 |
| 밀봉면 | 가공 안착면, 모따기 진입부, 가스켓 또는 O링용 평면 | 도면에 밀봉 방식을 명시하십시오. 밀봉 방식이 표면과 동심도 표기를 결정합니다 |
| 드로잉 구리 그대로 | 무도금 구리, 변색 허용 | 외부가 외관 면이 아닌 하우징에서는 일반적입니다 |
| 도금 또는 패시베이션 | 아연, 니켈 또는 패시베이션 | 외주 처리; 접촉 저항이나 외관이 중요한 경우 지정합니다 |
| 분체 도장 | RAL 색상 | 자사 부스에 들어가는 부품은 사내에서, 초대형 작업은 외부 라인에서 |
자주 묻는 질문
센서 하우징 견적에 무엇이 필요한가요?
벽 두께 측정 위치가 표시된 도면, 소재, 보어와 나사산 공차, 밀봉 방식, 연간 물량입니다. 가격보다 먼저 DFM 검토 결과를 보내드립니다.
하나의 도면으로 내연기관용과 배터리 루프용을 모두 공급할 수 있나요?
일반적으로 가능하지만 배터리 버전은 다시 검토합니다. 외형이 같아도 벽 두께, 밀봉면, 소재가 달라질 수 있습니다.
드로잉 하우징의 벽 두께는 어떻게 관리하나요?
드로잉 부품의 벽 두께는 높이 방향으로 변화하는 값입니다. 도면에 측정 위치를 명시해야 하며, 당사는 금형 클리어런스와 드로잉 단계 수로 관리합니다.
생산 능력은 어떻게 되나요?
2000년 이후 단동 드로잉 금형 4,000종 이상 제작, 설비 500대 이상, 엔지니어링 및 생산 인력 120명 이상, 연간 약 5,000만 개.
관련: 센서 하우징 개요, 딥드로잉 금속 스탬핑, 딥드로잉 센서 하우징, 순철, 스테인리스강.
견적 전에 도면을 보내 DFM 검토를 받으세요 → Balford의 모든 카탈로그와 데이터 파일은 다운로드 페이지에 모아 두었습니다.
자동차 센서 헥스 너트 & 플라스틱 액세서리 — 제품 범위, 소재 및 치수 (PDF)