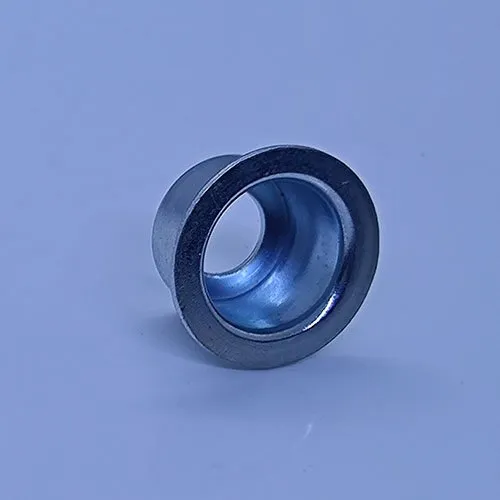
밸브 스프링 시트 – AISI 1045 강
이 부품은 무엇인가요? 밸브 스프링 시트는 Balford에서 AISI 1045 강으로 제조한 스프링 시트입니다. 생산 공정: 딥 드로잉 → 열처리 → 표면 처리. 마감: 아연 도금, 어닐링(메시 벨트로, 타발 간) 후 적용. 주요 요구사항: 중탄소 AISI 1045의 딥 드로잉으로, 타발 간 어닐링을 통해 소재의 성형성을 유지하고 사이클 타임과 원가를 관리합니다.
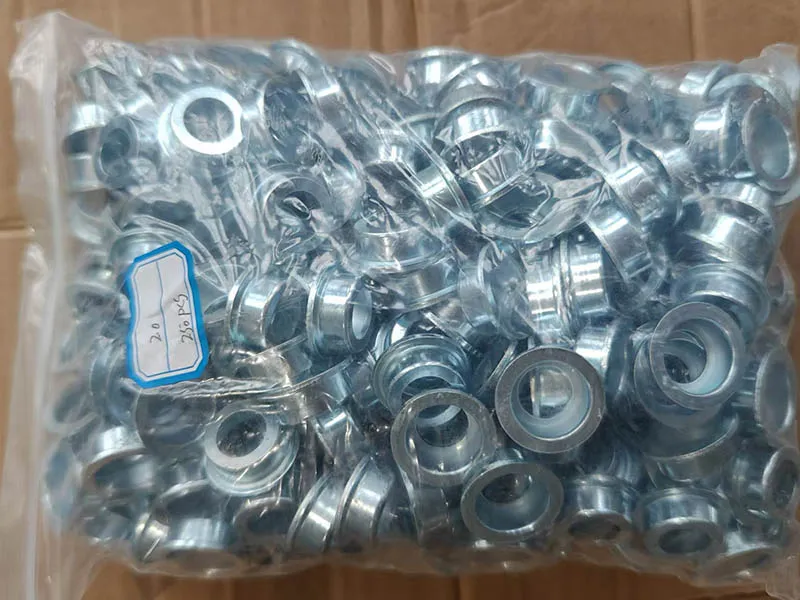
딥 드로잉 금속 스탬핑
| 제품명 | 밸브 스프링 시트 |
|---|---|
| 카테고리 | 스프링 시트 |
| 공정 흐름 | 딥 드로잉→열처리→표면 처리 |
| 재질 | AISI 1045 강 |
| 표면 처리 | 아연 도금 |
| 열처리 | 어닐링(메시 벨트로, 타발 간) |
| 주요 요구사항 | 중탄소 AISI 1045의 딥 드로잉으로, 타발 간 어닐링을 통해 소재의 성형성을 유지하고 사이클 타임과 원가를 관리 |
사례 검토
Saintbon Hydraulic과 Hengli Hydraulic이 AISI 1045 강 밸브 스프링 시트 건으로 저희를 찾아와 해당 부품에 딥 드로잉 공정을 지정했습니다. 저희는 이전에 두 고객사를 위해 스프링 시트를 생산한 경험이 있습니다. AISI 1045는 일반적으로 이런 성형에 적합하지 않은 중탄소 강임에도 불구하고, 고객은 이 부품에 딥 드로잉을 요청했습니다. 저희의 강점은 현장에 있는 메시 벨트 어닐링로입니다. 이렇게 경도가 높은 재질에서 딥 드로잉이 한계에 이를 때, 저희는 타발 간 어닐링을 통해 소재의 성형성을 유지합니다. 이를 통해 금형 시퀀스를 단순화하고 사이클 타임을 개선하며 부품당 원가를 낮출 수 있습니다. 기존 방식은 환봉을 절단하여 시트 전체를 솔리드에서 기계 가공하는 것이었는데, 이는 느리고 소재 낭비가 심했습니다. 딥 드로잉 스탬핑으로 전환하면서 원자재 소모가 줄고 가공 시간이 크게 단축되었습니다. 또한 부품의 강도와 연성이 향상되었고, 더 타이트한 생산 일정을 유지할 수 있게 되었습니다.