Prototipagem · Lotes pequenos · Ferramental de operação única
Estampagem de baixo volume e prototipagem
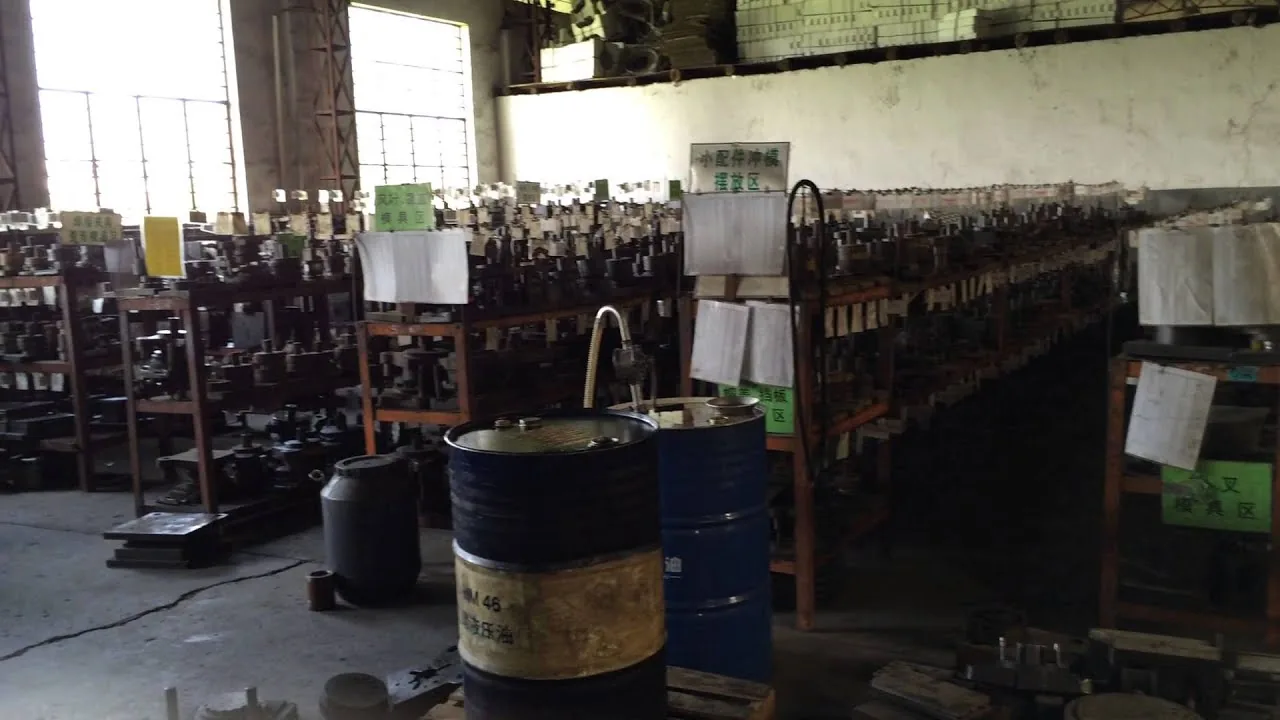
A Balford mantém mais de 4.000 matrizes de estampagem de operação única, acumuladas desde que a primeira foi cortada em fevereiro de 2000. É por isso que uma nova carcaça cilíndrica geralmente precisa de ferramental novo apenas onde sua geometria realmente difere. De algumas peças a alguns milhares, sem comprar uma matriz progressiva antes que o volume justifique.
O que é estampagem de baixo volume?
A estampagem de baixo volume produz uma pequena quantidade de peças metálicas conformadas — de um único protótipo até alguns milhares de peças — em ferramental de operação única, em vez de em estampo progressivo ou transfer. Isso existe porque um estampo multiestação só se paga em volume: o custo do estampo é diluído entre as peças que ele produz. Abaixo desse ponto de equilíbrio, uma estação de conformação por vez é mais rápida de construir, mais barata de modificar e muito mais fácil de iterar. Na prática, a decisão não é sobre qualidade — as mesmas prensas e a mesma engenharia de estampagem profunda são usadas — é sobre qual rota de ferramental evita que você pague por um volume que ainda não tem.
Por que o ferramental de operação única vence abaixo de cerca de 10.000 peças
Um estampo progressivo não é uma única ferramenta. É um layout de tira, uma teia carregadora, pilotos, uma sequência de estações e cada operação de conformação cortada de uma só vez. É exatamente isso que o torna rápido e barato por peça em alto volume, e exatamente isso que o torna lento e caro de alterar.
Uma ferramenta de operação única é uma estação de conformação. Para trabalho de protótipo e de série curta, essa diferença decide três coisas:
A alteração é barata
Uma revisão significa recortar um punção ou retificar um anel de matriz — não reposicionar uma tira, recortar estações e reprovar a ferramenta inteira. A iteração fica em dias em vez de semanas.
Você altera a peça, não o layout
Um protótipo existe para encontrar problemas. Ferramental de operação única permite que a peça evolua entre iterações; um estampo progressivo congela a geometria no momento em que a tira é definida.
O custo do ferramental começa baixo
Você compra uma estação de conformação para responder à pergunta “esta peça conforma?” em vez de comprar uma ferramenta de produção inteira para responder a isso.
| Rota de ferramental | Typical fit | Custo de alteração | Faixa de volume em que é vantajoso |
|---|---|---|---|
| Operação única / golpe único | Protótipos, lotes piloto, séries pequenas e qualquer peça ainda em desenvolvimento | O mais baixo — um punção ou um anel de matriz | Abaixo de aproximadamente 10.000 pçs |
| Prensa de transferência | Conformação em múltiplos estágios, com a peça transportada entre as estações | Média a alta | Aproximadamente 20.000–500.000 pçs |
| Estampo progressivo | Peças de alto volume alimentadas por tira, com várias operações combinadas | A mais alta — o layout da tira é o ferramental | Acima de aproximadamente 50.000 pçs |
O ponto de equilíbrio não é um número fixo. Ele varia com a geometria, o material, a espessura da parede e quantos estágios de conformação a peça exige. Calculamos a rota a partir do seu desenho, em vez de aplicar uma tabela.
A biblioteca de estampos: duas décadas de estampos de repuxo de golpe único
O primeiro desses estampos foi cortado em Fevereiro de 2000, quando a estamparia familiar foi inaugurada em Tangxia Town, Rui’an — o polo de autopeças em Zhejiang onde começa o histórico de fabricação da Balford. Desde então, a planta construiu matrizes de estampagem de operação única para carcaças de motores, carcaças de válvulas solenoides, carcaças de sensores, copos, tampas, buchas e cascas, e as mantém.
Mais de 4.000 matrizes de estampagem de operação única ainda são armazenadas, mantidas e reutilizadas. Punções, anéis de matriz, prensa-chapas e extratores acumulados ao longo de duas décadas desse trabalho ficam na mesma ferramentaria que o ferramental progressivo e de transferência construído após 2020.
Essa é a vantagem prática. Essas matrizes foram construídas com interfaces padrão de haste e porta-matrizes, então punções e anéis de matriz existentes muitas vezes podem ser recombinados em um novo perfil cilíndrico. Uma peça nova então precisa de ferramental novo apenas onde sua geometria realmente difere — um raio diferente, um degrau diferente, uma espessura de parede diferente — em vez de um conjunto completo de matrizes cortado do zero.
O que isso faz por um projeto de protótipo:
- O cronograma vai para os testes de estampagem, não para o corte de matrizes. Quando a geometria se enquadra na biblioteca existente, os primeiros testes podem começar com ferramental que já existe.
- O risco aparece mais cedo. Você vê rugas, rasgos, afinamento e orelhas nas peças reais, em vez de em uma discussão.
- A peça pode mudar. Como uma ferramenta de operação única é ajustável, uma revisão de projeto não invalida o investimento em ferramental.
Onde isso não se aplica. A biblioteca é construída em torno de geometria redonda e simétrica em rotação. Peças fortemente escalonadas, não circulares ou assimétricas normalmente exigem ferramental novo, e vamos dizer isso antes de cotar. O motivo pelo qual ainda vale a pena tê-la é que a maioria das carcaças de válvula solenoide, carcaças de sensores, buchas e tampas é cilíndrica — que é exatamente onde a biblioteca compensa.
Protótipo em operação única, corrija na matriz progressiva
É assim que a Balford conduz um novo programa, e é a parte do trabalho de baixo volume que compensa mais tarde.
- Revisão de desenho e DFM. Material, espessura, tolerâncias críticas, requisitos de parede e volume anual são avaliados em relação à sequência de conformação. A taxa de estiramento e o número de estágios são definidos antes de qualquer corte.
- Ferramental de protótipo de operação única. Uma estação de conformação por vez, construída para ser ajustada. Deliberadamente, não é o ferramental de produção.
- Peças de teste, medidas. O modo de falha aparece nas peças reais: enrugamento por força do prensa-chapa, rasgo no raio da matriz, afinamento da parede acima do raio, orelhas na borda cortada, retorno elástico no diâmetro.
- Corrija o parâmetro que o causou. Raio da matriz, folga, pressão do prensa-chapa, diâmetro do blank, lubrificação, ou um reestampagem adicional ou recozimento entre estágios.
- Só então projete a matriz progressiva ou de transferência — com a sequência corrigida já incorporada.
A razão comercial para essa ordem é direta. Em uma matriz progressiva, descobrir o mesmo problema depois que a ferramenta está cortada significa recortar estações, reajustar o sincronismo da tira e reprovar a ferramenta — medido em aço de matriz e em semanas de produção perdida. Descobrir isso em uma ferramenta de operação única custa uma reafiagem de punção ou um novo anel de matriz.
Esse ciclo também é o motivo pelo qual as ferramentas progressivas e de transferência que construímos desde 2020 partem de parâmetros de estampagem já validados em vez de suposições: os problemas já foram encontrados, na ferramenta mais barata, na fase de protótipo.
Veja uma carcaça estampada saindo da prensa
Filmado na Balford: uma carcaça de válvula solenoide em aço carbono sendo estampada profunda. Peças de protótipo e de lote pequeno como esta são conformadas um estágio por vez nas prensas de operação única — o ponto de entrada normal para uma carcaça que depois passa para produção por transferência ou progressiva.
O que fabricamos com esse processo
Carcaças de válvulas solenoides
Carcaças estampadas em profundidade em DC04 e ferro puro onde o desempenho magnético é essencial, incluindo a rota de afinamento de parede quando tanto o diâmetro interno quanto o externo são funcionais.
Carcaças de sensores
Carcaças e invólucros de sensores em aço inoxidável onde a resistência à corrosão, a consistência de parede e as faces de assentamento limpas orientam o projeto. Consulte a página de carcaças de sensores.
Buchas, luvas e tubos
Peças cilíndricas de parede fina onde a concentricidade e o acabamento superficial importam mais do que a complexidade.
Copos, tampas e invólucros
Fechamentos conformados e invólucros estampados com bordas aparadas e recursos perfurados ou roscados adicionados como operações secundárias.
Carcaças de motor e tampas de extremidade
A família de peças com a qual esta fábrica começou em 2000, ainda produzida para programas de eletrodomésticos, automotivos e industriais.
Operações secundárias
Corte, puncionamento, rosqueamento, faceamento, rebarbação e recozimento adicionados a uma peça estampada após a conformação, em vez de incorporados à tira.
Protótipo no material em que você vai produzir
Um protótipo só diz a verdade se for feito com o grau de produção. A Balford produz protótipos nos mesmos materiais das peças de produção — o que é mais importante quando o material desempenha a função, e não apenas a forma:
| Material | Uso típico em protótipos e lotes pequenos |
|---|---|
| Aço DC04 / aço de baixo carbono para estampagem profunda | Carcaças de válvulas solenoides, cascas estampadas e peças cilíndricas em geral onde a conformabilidade importa mais que a resistência |
| Ferro puro (DT4 / DT4C) | Carcaças, luvas e peças polares magnéticas moles onde permeabilidade e coercividade são requisitos funcionais |
| Aço inoxidável (304 / 316) | Carcaças de sensores e peças expostas a umidade, fluido de corte ou produtos químicos; endurecem rapidamente por deformação, por isso o número de estampagens e qualquer recozimento entre etapas são definidos desde o início |
| Latão e cobre | Peças elétricas e térmicas, terminais e conexões; alta conformabilidade e boa escolha quando um protótipo precisa ser soldado ou brasado |
| Aluminium | Carcaças e invólucros leves; a conformabilidade varia muito conforme a liga, por isso o grau é confirmado antes da ferramentaria |
Prototipar uma carcaça de solenoide em DC04 ou ferro puro em vez de um substituto conveniente também significa que os resultados magnéticos medidos são os que você obterá em produção seriada — o recozimento e as propriedades magnéticas se mantêm, porque o material e a rota de conformação se mantiveram.
O que a estampagem de baixo volume não faz
Não será o preço unitário mais barato
Trabalho em operação única significa mais manuseio e mais operações separadas por definição. Se o seu volume anual já é alto e estável, um estampo progressivo ou de transferência terá custo unitário menor — e nós diremos isso, mesmo que o orçamento de ferramental seja maior.
Não se aplica a todas as geometrias
A biblioteca de estampos de golpe único cobre perfis cilíndricos. Peças não circulares, assimétricas ou com degraus acentuados normalmente exigem ferramental dedicado.
Algumas etapas são sempre terceirizadas
A eletroerosão a fio lento e todo o tratamento térmico das peças de produção passam por parceiros auditados, com certificados devolvidos a nós. Todo o restante — projeto e fabricação de ferramental, eletroerosão a fio convencional e rápida, trefilação, operações secundárias e inspeção — é feito internamente.
Não substitui uma revisão real de DFM
Um ferramental de protótipo responde a questões de conformação, não a questões comerciais. As especificações de espessura de parede, as posições de tolerância e qual diâmetro é funcional ainda precisam ser definidos no desenho.
Perguntas frequentes
A Balford cota protótipos e estampagem profunda de pequenos lotes em vez de exigir um volume de produção, portanto a questão não é a quantidade mínima de pedido, mas qual rota de ferramental se encaixa. Se a geometria estiver dentro da biblioteca de matrizes de operação única existente, as primeiras peças podem ser produzidas com ferramental que já existe. Se precisar de ferramental novo, isso é uma questão de ferramental e não de quantidade, e cotamos de acordo.
Sim, quando a peça é uma geometria conhecida ou uma repetição de algo já em produção. Quando a taxa de estampagem é agressiva, a especificação de parede é apertada ou o número de estágios de conformação é incerto, prototipar primeiro em ferramental de operação única normalmente é mais barato no geral — o custo de um layout de tira errado é pago em aço de matriz e em semanas, não em um único punção.
Sim, e recomendamos. DC04, ferro puro (DT4 / DT4C), aço inoxidável, latão, cobre e alumínio são todos estampados aqui. Produzir um protótipo no grau de produção é mais importante para carcaças magnéticas moles, porque o material e a rota de conformação são o que determinam a permeabilidade e a coercividade — um material substituto tornaria as medições sem sentido.
As prensas vão de 25 t a 350 t e o diâmetro máximo de estampagem profunda que cotamos é Ø250 mm. Se uma peça específica se encaixa depende do grau do material, da espessura da chapa, da relação profundidade-diâmetro, da exigência de parede e de quantos estágios de estampagem a geometria permite. Confirmamos a sequência com base no seu desenho antes de cotar, e a lista completa de máquinas está publicada na lista de equipamentos.
Depende de duas coisas: se a geometria é coberta pela biblioteca existente de estampos de operação única e quantos estágios de conformação a peça exige. Uma peça que reutiliza punções e anéis de matriz existentes entra em testes de estampagem muito mais cedo do que uma que precisa de um conjunto de estampos totalmente novo. Confirmamos o cronograma junto com a resposta de DFM, para que você tenha uma data antes de comprometer o ferramental.
O suficiente para estabelecer a sequência de conformação: desenho ou modelo 3D, grau do material, espessura da chapa, as tolerâncias críticas e qual diâmetro é funcional, quantidade prevista e se a peça deve migrar para produção em série posteriormente. Enviar o desenho para um DFM review é a forma mais rápida de obter uma rota e um conceito de ferramental em vez de apenas um número.
Sim. Peças protótipo e de primeira amostra são inspecionadas internamente com a mesma metrologia usada na produção — projetor óptico 2.5D, micrômetros e medidores de furo, rugosímetro, instrumentos de concentricidade, calibres passa / não passa e ensaio de dureza — e a documentação PPAP Nível 3 pode ser fornecida para novos programas.
Páginas relacionadas: Estampagem profunda de metais · Estampagem profunda: o guia técnico completo · Estampagem com estampo progressivo · Estampagem em prensa de transferência · Projeto e fabricação de ferramentais internos · Lista de equipamentos · Como fabricar peças estampadas por repuxo profundo · Como é feita a precificação de peças estampadas · Carcaças de válvula solenoide · PPAP
Envie o desenho — indicaremos qual rota de ferramental é a mais adequada
Inclua a classe do material, a espessura da chapa, a quantidade e a tolerância que realmente importa. Retornaremos com a sequência de conformação, se o ferramental existente de operação única atende à geometria e o que seria necessário para um protótipo ou lote piloto.
Envie seu desenho para uma análise de DFM