
Carcaças de Válvulas Solenoides Estampadas por Estiramento Profundo: Seleção de Material e Design para Aplicações Automotivas
Resumo
Carcaças de válvulas solenoides para sistemas de freio automotivos (ABS, EBS) são uma aplicação crítica de estiramento profundo. A carcaça deve proporcionar permeabilidade magnética, integridade de pressão, resistência à corrosão e estabilidade dimensional — tudo em volumes de produção. Aqui está uma análise prática da seleção de material, regras de design e a sequência de fabricação para invólucros de solenoides estampados por estiramento profundo.
Por que o Estiramento Profundo para Carcaças de Válvulas Solenoides
O estiramento profundo é o processo preferido para carcaças de válvulas solenoides porque produz peças ocas sem costura com espessura de parede consistente — algo que não se obtém de forma confiável por usinagem ou soldagem. Essa uniformidade é importante por três razões:
- Desempenho do Circuito Magnético: Espessura de parede consistente mantém a distribuição do fluxo magnético uniforme, para que o solenoide responda de forma previsível.
- Integridade de Pressão: Um estiramento sem costura elimina cordões de solda que podem se tornar caminhos de vazamento sob pressão hidráulica ou pneumática.
- Precisão Dimensional:Tolerâncias apertadas nos diâmetros internos e profundidades são críticas para o ajuste do êmbolo e controle do curso.
Seleção de Material para Carcaças de Solenoides
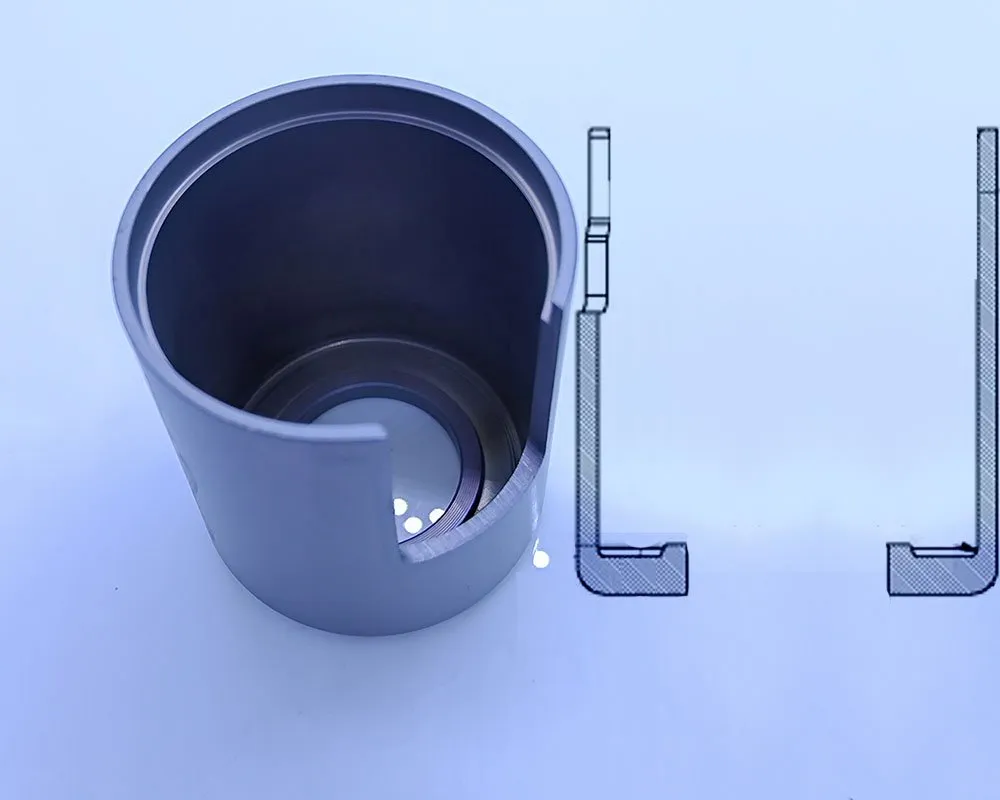
A escolha do material impacta diretamente o desempenho magnético, a resistência à corrosão e a conformabilidade. A Balford trabalha com uma variedade de materiais para aplicações de solenoides:
| Material | Propriedades Principais | Aplicações Típicas |
|---|---|---|
| Aço de Baixo Carbono (ex.: 1008, 1010) | Boa permeabilidade magnética, econômico, facilmente conformável. Requer galvanoplastia (ex.: zinco) para resistência à corrosão. | Carcaças de solenoides padrão ABS e EBS para veículos de passeio. |
| Aço Inoxidável (ex.: 430F) | Boa resistência à corrosão e propriedades magnéticas. Conformabilidade reduzida em comparação ao aço de baixo carbono. | Carcaças de válvulas hidráulicas que exigem melhor proteção contra corrosão. |
| Aço Inoxidável (ex.: 304, 316L) | Excelente resistência à corrosão. Não magnético no estado recozido; pode tornar-se levemente magnético após trabalho a frio. | Aplicações em ambientes severos (por exemplo, veículos comerciais, fora de estrada). |
Consideração de Projeto: Para circuitos magnéticos, a permeabilidade do material (μ) é um parâmetro fundamental. O aço de baixo carbono oferece um bom equilíbrio entre custo e propriedades magnéticas. Se a resistência à corrosão for primordial, um material como o aço inoxidável 430F proporciona um compromisso.
Projeto para Estampagem Profunda: Considerações para Carcaça de Solenoide
1. Taxa de Estampagem e Geometria
A relação profundidade-diâmetro é o principal fator de complexidade e custo do processo.
- Regra Geral: Se a profundidade da peça exceder 1,5 vez o seu diâmetro, a abordagem de estampagem com estampo progressivo torna-se desafiadora. A estampagem profunda é necessária.
- Capacidade da Balford: Somos especializados em estampagens profundas desafiadoras, incluindo aquelas com reduções complexas em múltiplos estágios para atingir a profundidade e a distribuição de espessura de parede necessárias.
2. Espessura de Parede e Tolerâncias
- Dimensões Críticas:Diâmetro interno para ajuste do êmbolo, espessura do fundo para classificação de pressão e profundidade total para curso de deslocamento.
- Tolerâncias Alcançáveis:Recursos críticos usinados selecionados podem ser controlados para ±0,001 mm onde o processo, a geometria, o material e as condições de inspeção permitirem. A capacidade alcançável para um recurso específico é confirmada a partir do desenho durante a revisão de DFM, apoiada por controles certificados ISO 9001:2015 alinhados aos requisitos da IATF 16949.
3. Acabamento Superficial
- Superfície Interna:Um acabamento liso reduz o atrito do êmbolo e diminui o desgaste ao longo da vida útil.
- Superfície Externa:Para componentes galvanizados, é necessária uma superfície consistente para a aderência adequada do revestimento.
- Controle de Processo:Nosso processo de estampagem profunda produz uma superfície lisa, muitas vezes eliminando a necessidade de usinagem secundária.
4. Flange e Recursos de Montagem
- Projeto do Flange:O flange (ou aba) deve fornecer uma superfície de vedação confiável para anéis O ou juntas.
- Recomendação:Especifique planicidade e uma rugosidade superficial definida (Ra) no flange para garantir uma vedação estanque sob pressão.
5. Roscas e Operações Secundárias
- Rosca:Rosca, seja interna ou externa, normalmente é adicionada como operação secundária — rosqueamento ou laminação de rosca — após a conclusão do ciclo principal de estampagem profunda.
- Perfuração de Furos:Furos-piloto ou furos de montagem podem ser adicionados por meio de uma etapa secundária de perfuração ou integrados diretamente na sequência da matriz progressiva.
Processo de Fabricação da Balford para Carcaças de Válvulas Solenoides
Aquisição de Material:- Adquirimos material certificado de usinas aprovadas, com rastreabilidade completa e conformidade com os requisitos RoHS e REACH.
- Aquisição de Material:Projeto de Ferramental: Nossa equipe de engenharia projeta e constrói ferramental de estampagem profunda multiestágio, com atenção ao fluxo de material e ao controle do afinamento da parede.
- Projeto de Ferramental:Estampagem Profunda: Executamos a sequência de estampagem em prensas de alta precisão, controlando a força do sujeitador e a lubrificação para manter a geometria consistente da peça.
- Estampagem Profunda:Inspeção de Qualidade: Verificações em processo e finais são realizadas com máquinas de medição por coordenadas (CMM) calibradas e gabaritos dedicados, verificando cada dimensão em relação ao desenho.
- Inspeção de Qualidade:Operações Secundárias: Galvanoplastia, tratamento térmico ou laminação de rosca são realizados internamente quando viável, ou coordenados por meio de nossa rede de parceiros qualificados.
- Operações Secundárias:Vantagens das Carcaças Solenoides Estampadas a Frio vs. Alternativas Usinadas
Carcaça Estampada a Frio
Carcaça Usinada (ex.: a partir de barra)| Utilização de Material | Alta (refugo mínimo) | Baixa (desperdício significativo de material na usinagem) |
|---|---|---|
| Velocidade de Produção | Alta (adequada para produção em volume) | Lenta (o tempo de ciclo por peça é longo) |
| Espessura da Parede | Uniforme, consistente | Pode variar; depende do tamanho do estoque |
| Integridade da Peça | Uniforme, consistente | Pode variar; depende do tamanho do estoque |
| Integridade da Peça | Sem costuras de solda — a peça sai da matriz como uma única peça contínua. | Sem linhas de solda — a carcaça é formada a partir de um único blank, então não há nada para esmerilhar ou inspecionar. |
| Custo | Custo unitário mais baixo em volume — o ferramental se amortiza rapidamente quando você opera prensas alimentadas por bobina. | Custo unitário mais alto |
| Prazo de Entrega | Prazo de entrega inicial mais longo para o ferramental — espere de 30–60 dias para construção e teste da matriz progressiva. | Prazo de entrega mais curto para o ferramental — muitas vezes podemos reduzir isso com plataformas de matriz existentes ou ferramental provisório. |
FAQ: Questões de Engenharia sobre Carcaças Solenoides
P: Quais materiais a Balford recomenda para uma carcaça solenoide que exige tanto permeabilidade magnética quanto resistência à corrosão?
R: Para a maioria das aplicações, o aço inoxidável 430F oferece um equilíbrio sólido — é magnético e resiste razoavelmente em ambientes levemente corrosivos. Se você precisar de melhor resistência à corrosão, o 304 ou o 316L funcionarão, mas lembre-se de que podem se tornar levemente não magnéticos após a conformação, o que pode enfraquecer seu circuito magnético. Eu sugeriria confirmar seus requisitos de fluxo com sua equipe de design desde o início. Nossos engenheiros podem ajudar na seleção de material e enviar amostras para seus testes de validação.
P: Qual é a razão máxima de profundidade para diâmetro que a Balford consegue atingir para uma carcaça solenoide estampada a frio?
R: Depende do material e da geometria. Para aços automotivos típicos, conseguimos atingir razões de estampagem acima de 2,5:1 na peça final usando uma sequência de reduções de estampagem. Se você nos enviar o desenho da peça ou as especificações desejadas, forneceremos uma avaliação concreta de viabilidade.
P: A Balford pode produzir carcaças solenoides com flange e roscas internas?
R: Sim. Podemos estampar o flange como parte do processo de conformação. As roscas internas geralmente são adicionadas como operação secundária — a laminação de rosca é nossa escolha preferida para resistência e precisão dimensional. Cuidaremos disso como parte do escopo completo do projeto, para que você receba uma peça acabada pronta para montagem.
P: Como a Balford garante a integridade de pressão de uma carcaça estampada a fundo?
R: Nosso sistema de qualidade abrange certificações de material e inspeção dimensional ao longo da produção. Para peças que retêm pressão, oferecemos teste de vazamento como serviço de valor agregado. Nosso sistema certificado ISO 9001:2015, com controles alinhados aos requisitos da IATF 16949, significa que a prevenção de defeitos está incorporada ao processo, em vez de ser detectada apenas na inspeção final.
P: Quais certificações a Balford possui para a fabricação de componentes automotivos?
R: A Balford é certificada pelaISO 9001:2015e opera seu sistema de gestão da qualidade conforme os requisitos daIATF 16949, de modo que nossos controles estão alinhados com as expectativas da indústria automotiva. Também podemos fornecer certificações de material e declarações RoHS/REACH junto com seus embarques.
P: Como posso obter um orçamento para uma carcaça de válvula solenoide estampada a fundo?
R: Envie-nos seu desenho 2D com tolerâncias indicadas, o modelo 3D, a especificação do material e a quantidade anual estimada. Retornaremos com um orçamento que detalha separadamente os custos de ferramental e o preço por peça.