Обработка листового металла
Точная гибка листового металла для повторяемых углов и профилей
Контролируемая гибка листового металла — воздушная гибка, донная гибка и фальцовка для получения повторяемых углов, фланцев и профилей с управляемым пружинением.
Прямой ответ: Услуги гибки листового металла на Balford обеспечивают повторяемые углы, фланцы и профили с контролируемым пружинением, что гарантирует сохранение точности размеров и геометрии деталей. Мы анализируем материал, толщину, радиус гиба, пружинение и оснастку перед расчетом стоимости и подтверждаем развертку на вашем чертеже.
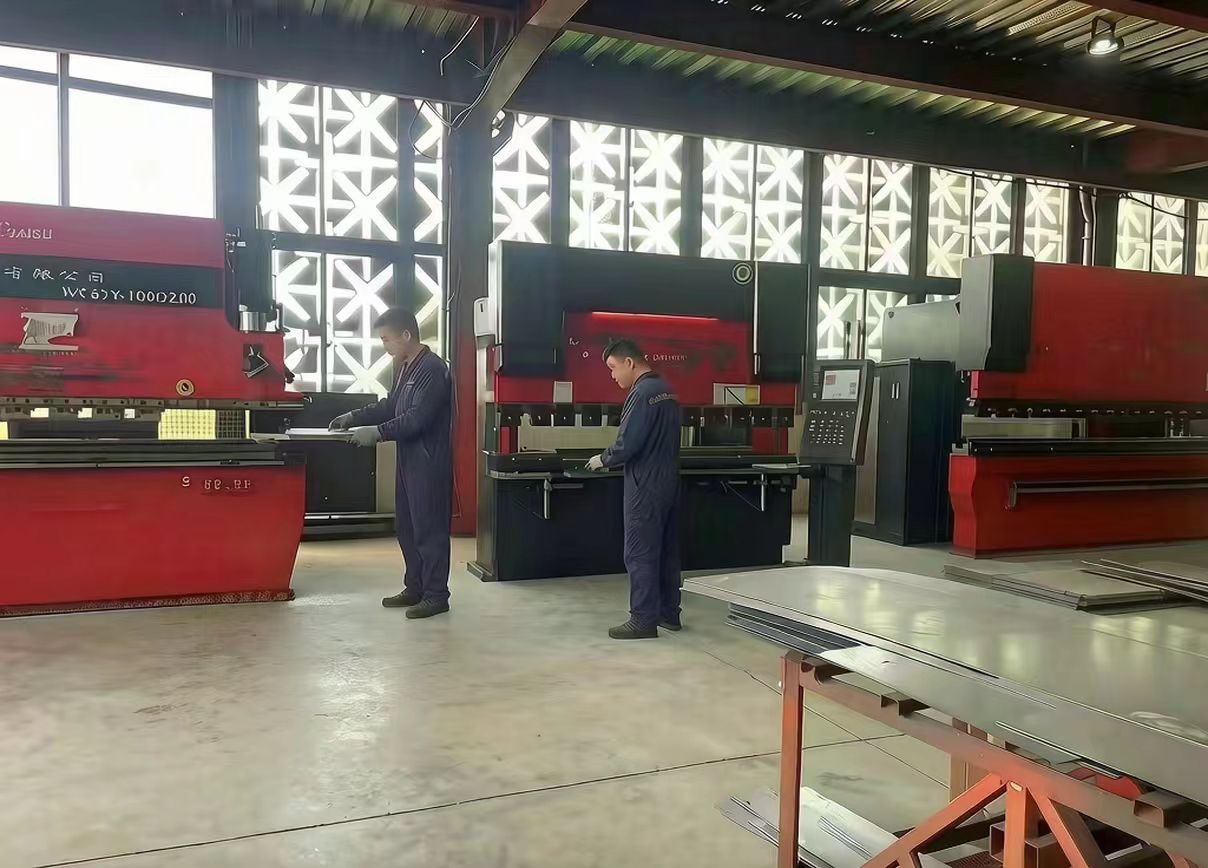
Ключевая компетенция: Гибка металла
Контролируемые углы
Воздушная и донная гибка с сохранением углов на всей партии.
Фланцы и профили
Формируемые кромки и профили, сохраняющие точность при сборке.
Управление пружинением
Оснастка и программная компенсация подтверждаются на первых образцах.
Последовательное формование
Гибка планируется с учетом резки и финишной обработки для соблюдения допусков.
Проверка конструкции на гибку
Радиус гиба vs толщина
Радиус, состояние материала и толщина определяют практический предел; малые радиусы анализируются перед расчетом стоимости.
Припуск на гибку / K-фактор
Развертка подтверждается по материалу; используйте калькулятор припуска на гибку для предварительной оценки.
Пружинение
Высокопрочные и толстые материалы сильнее пружинят; мы компенсируем это оснасткой и проверяем на первых образцах.
Расположение элементов
Отверстия и элементы близко к линии гиба деформируются; проверьте их расположение относительно последовательности гибки.
Материалы для гибки
Нержавеющая сталь
Коррозионностойкие корпуса и кронштейны с постоянным качеством гибки. См. гибка нержавеющей стали.
Углеродистая сталь
Конструкционные элементы и рамы. См. гибка углеродистой стали.
Алюминий
Лёгкие корпуса и панели. См. гибка алюминия.
Применение
Изготовление металлоконструкций
Углы, фланцы и корпуса в рамках обработки листового металла. См. изготовление металлоконструкций.
Корпуса и кронштейны
Кожухи оборудования, кронштейны и монтажные пластины. См. промышленная обработка металла.
Компоненты для HVAC и бытовой техники
Гнутые панели и компоненты для систем вентиляции. См. компоненты HVAC.
Примеры реализованных проектов
Проекты по штамповке и формовке с контролем изгибов и геометрии.


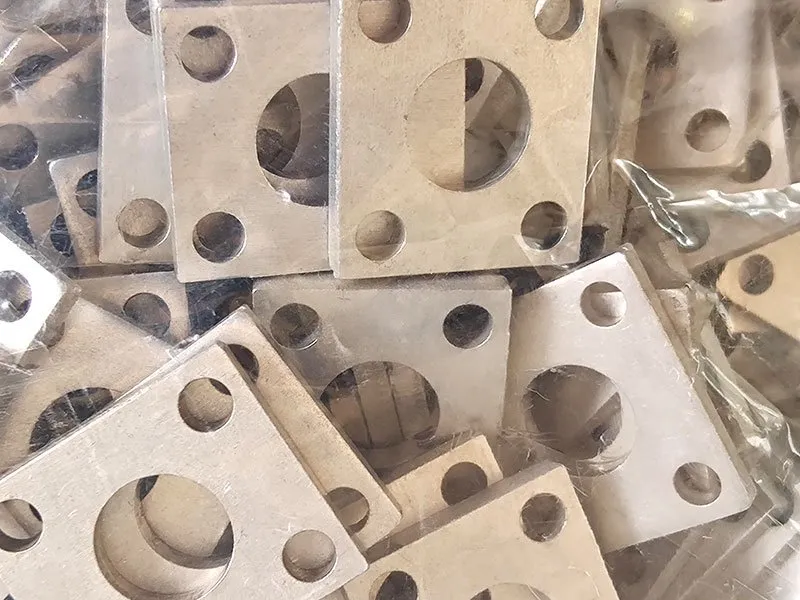
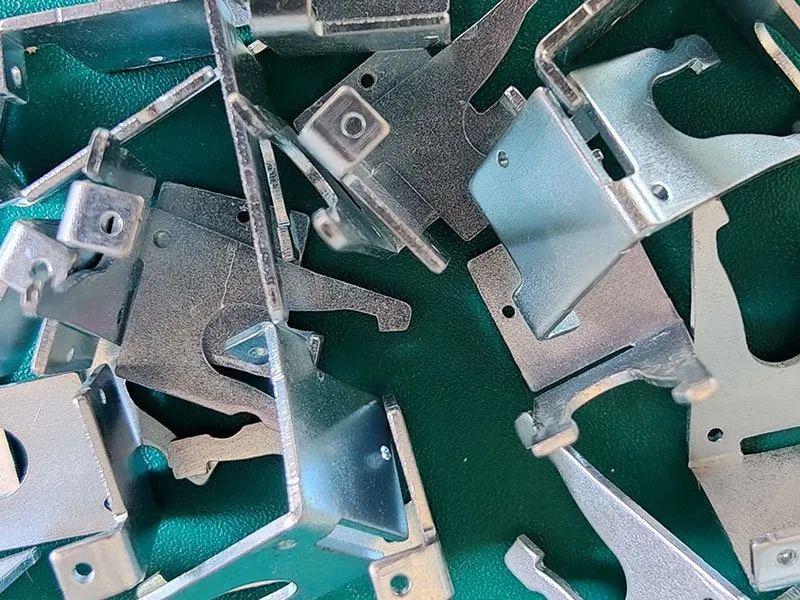
Просмотреть полную библиотеку кейсов →
Примечания к запросу предложения
Укажите материал, толщину, линии гиба и допуски углов вместе с чертежом. Для теории расчета припуска на гибку ознакомьтесь с руководством по припуску на гибку и пружинению, затем запросите предложение.
Соответствие и качество
- Соответствие материалов для автомобильной промышленности — IMDS, REACH, RoHS и GADSL для автомобильных программ.
- Процесс IMDS в Balford — данные о материалах от запроса предложения до поставки.
- Контрольный список соответствия IMDS — 15 шагов для поставщиков автомобильной промышленности.
- Качество и сертификаты — ISO 9001:2015 и контроль по стандарту IATF 16949.
Часто задаваемые вопросы
Какие методы гибки вы используете?
Воздушная гибка и дожимание на прессах для углов и фланцев из листового металла, фальцовка — для длинных равномерных гибов. Выбор метода зависит от материала, толщины, радиуса гиба и допуска угла по чертежу.
Как вы контролируете пружинение?
Пружинение компенсируется в инструменте и программе на основе марки материала, толщины и радиуса гиба, затем подтверждается при проверке первого образца. Для высокопрочных или толстых материалов мы заранее проверяем радиус гиба относительно пределов материала.
Какой минимальный радиус гиба вы можете обеспечить?
Практический минимум зависит от материала и толщины — обычно в несколько раз больше толщины для стандартных марок, при этом более твердые состояния требуют больших радиусов. Мы подтверждаем достижимый радиус для вашего материала при анализе технологичности конструкции, а не указываем общее значение.
Вы рассчитываете припуск на гибку?
Да. Развертка плоского профиля использует припуск/вычет на гибку и K-фактор, проверенные по материалу. Воспользуйтесь нашим калькулятором припуска на гибку для предварительной оценки, а мы подтвердим развертку по вашему чертежу.
Можно ли гнуть детали до или после других операций?
Да. Гибка согласуется с резкой, штамповкой, формовкой и обработкой поверхности для сохранения допусков и отделки. Для деталей, требующих покрытия, принимается решение о последовательности гибки и финишной обработки.
Какие допуски применяются к углам гиба?
Допуск угла согласовывается по чертежу и проверяется на первых образцах; воздушная гибка обычно соответствует стандартным коммерческим допускам, а донная гибка или фальцовка улучшают повторяемость. Критические требования к углам должны быть указаны на чертеже.
Безопасный обзор проекта
Отправьте Balford ваш чертеж
NDA перед обменом детализированными файлами. Проверка технологичности (DFM) на основе чертежа. Путь от прототипа к серийному производству. Проверьте чек-лист для запроса предложения перед отправкой файлов.
Связанные производственные возможности: изготовление металлоконструкций из листового металла, гибка труб или резка листового металла — все проверяется по одному чертежу перед расчетом стоимости.
Какой метод гибки требуется для вашей детали?
| Метод | Лучше всего подходит для | Оснастка | Что дает |
|---|---|---|---|
| Гибка на CNC-пресс-гибе | Коробки, кронштейны, панели, корпуса и детали из листового металла с несколькими гибами | Стандартная или специальная оснастка для пресс-гиба | Контролируемые углы, быстрая настройка, повторяемость в партии |
| Ротационная протяжная гибка труб | Конструкционные и гидравлические трубы с малым и стабильным радиусом | Гибочные матрицы и оправка, подобранные под трубу | Контролируемый радиус и овальность; стандартный метод для труб |
| Гибка с оправкой | Тонкостенные трубы или трубы с малым радиусом, где необходимо избежать смятия | Комплект оправок, соответствующих диаметру отверстия | Поддерживает отверстие открытым, предотвращает сплющивание на изгибе |
| Роликовая гибка | Кривые с большим радиусом, дуги и кольца | Гибка без специализированной оснастки | Плавные изгибы, недостижимые на листогибочном прессе |
| Компрессионная гибка | Простые изгибы на толстостенных трубах с менее жесткими допусками | Простая оснастка | Экономичное решение при нестрогих допусках на радиус |
При выборе метода гибки ключевыми факторами являются радиус по чертежу, толщина стенки, склонность материала к сплющиванию и объем партии. Отправьте чертеж с указанием радиуса гиба и толщины стенки - специалисты Balford предложат оптимальную технологию.
Последующие операции после гибки
После гибки деталь обычно требует дополнительной обработки торцов и отверстий. Заготовки передаются на следующие операции в том же производственном комплексе: резка и вырубка, изготовление металлоконструкций, сварка и сборка, фрезерная обработка на ЧПУ для монтажных поверхностей и финишной обработки. Припуск на гибку и размер заготовки рассчитываются с учетом этих операций, так как развертка, отверстия и технологические вырезы взаимосвязаны.
Основная страница возможностей: изготовление и обработка металлоконструкций.
Контроль качества гибки
Гибка проверяется строго по чертежу, а не на глаз. Каждая наладка проверяется перед запуском партии, контроль продолжается в течение всего производства.
- Угол: измеряется относительно чертежного угла с компенсацией пружинения в настройке инструмента, а не последующей корректировкой детали
- Длина фланца: проверяется от линии гиба, так как укороченный фланец на первом изгибе останется коротким на всех последующих
- Внутренний радиус и трещины: сформированный радиус проверяется на соответствие заданному, а внешняя сторона изгиба проверяется на наличие трещин или эффекта апельсиновой корки при работе с малыми радиусами
- Рельеф гиба и деформация отверстий: отверстия вблизи изгиба измеряются после формовки, а не до неё
- Плоскостность и скручивание: длинные детали проверяются на скручивание, а также на угол, поскольку скрученная деталь может показывать правильные значения на одном изгибе
- Первая деталь: первая деталь с каждой настройки измеряется и фиксируется перед продолжением партии
Контроль осуществляется с помощью цифровых высотомеров, микрометров, радиусных шаблонов и оптических измерительных систем, а также проектора для оптических измерений и оборудования для проверки твёрдости и солевого тумана, используемого для квалификационных работ. Доступна документация PPAP уровня 3 для новых проектов.
Часто задаваемые вопросы по гибке листового металла
Какие методы гибки листового металла вы используете?
Стандартный метод для листовых деталей (кронштейны, панели, корпуса и коробки) — гибка на CNC-прессах. Простые детали изготавливаются на стандартной оснастке, а для повторяющихся профилей при достаточном объёме производства изготавливается специальный инструмент. Трубы и трубки обрабатываются отдельно — методом ротационной, с оправкой, роликовой или компрессионной гибки — подробности на странице гибки труб .
Какой минимальный внутренний радиус изгиба?
Это зависит от материала и толщины: чем твёрже и толще лист, тем больше должен быть радиус, чтобы избежать трещин на внешней стороне изгиба. Как правило, мягкая низкоуглеродистая сталь гнётся с радиусом примерно равным толщине материала, а нержавеющая и высокопрочная сталь требуют большего радиуса. Укажите материал и толщину на этапе запроса, и минимальный радиус для данной комбинации будет указан в коммерческом предложении.
Как вы компенсируете пружинение?
Пружинение компенсируется настройкой инструмента и управлением углом на станке, а не методом перегиба с надеждой на лучшее. Именно поэтому новая партия материала может потребовать корректировки настройки, даже если чертёж не изменился.
Нужен ли вам развёрнутый чертёж, или вы его рассчитываете сами?
Если развёрнутый чертёж предоставлен, мы работаем по нему. Если нет, заготовка рассчитывается исходя из материала, толщины и радиуса, и это предположение указывается в коммерческом предложении — чтобы развёртка, позиции отверстий и рельефы гиба соответствовали друг другу. Доступно руководство по расчёту припуска на гибку и пружинения , если вы хотите проверить расчёты самостоятельно.
Какие материалы вы можете гнуть?
Нержавеющая сталь, углеродистая сталь, алюминий, медь и латунь, а также оцинкованные и покрытые материалы. Марка и сертификат материала подтверждаются в коммерческом предложении.
Какие допуски выдерживаются при гибке?
Углы и размеры полок выдерживаются точно, так как они задаются оснасткой. Накопление погрешностей происходит при нескольких изгибах, поэтому укажите, какие размеры критичны, а остальные можно оставить без жёстких допусков — это обычно дешевле, чем ужесточать все параметры.
Можно ли совмещать гибку с резкой и сваркой?
Да, и обычно так и стоит делать: резка, гибка, сварка и сборка и изготовление металлоконструкций из листового металла осуществляются на одном производственном участке, поэтому раскрой, последовательность гибки и оснастка для сварки планируются совместно, а не согласовываются между разными поставщиками.